
Stampaggio a iniezione personalizzato
Progettato per fornire componenti strutturali a tolleranza stretta, sostitutivi del metallo, e componenti biocompatibili, lo stampaggio a iniezione personalizzato richiede un controllo scientifico del processo disaccoppiato e attrezzature di precisione. Presso Jucheng Precision, un produttore certificato ISO 9001, ISO 13485 e IATF 16949, forniamo soluzioni chiavi in mano di stampaggio a iniezione plastica personalizzato su misura per specifiche OEM esatte. Grazie a una flotta di oltre 35 presse a iniezione avanzate che vanno da 15T a 3000T e oltre 25 centri di lavorazione CNC a 5 assi interni, lavoriamo termoplastiche ingegneristiche ad alte prestazioni (PEEK, PPS, PA66-GF50). I nostri ingegneri eseguono revisioni DFM complete entro 24 ore e mantengono una capacità di processo CPK > 1,67 verificata tramite ispezione Zeiss CMM.
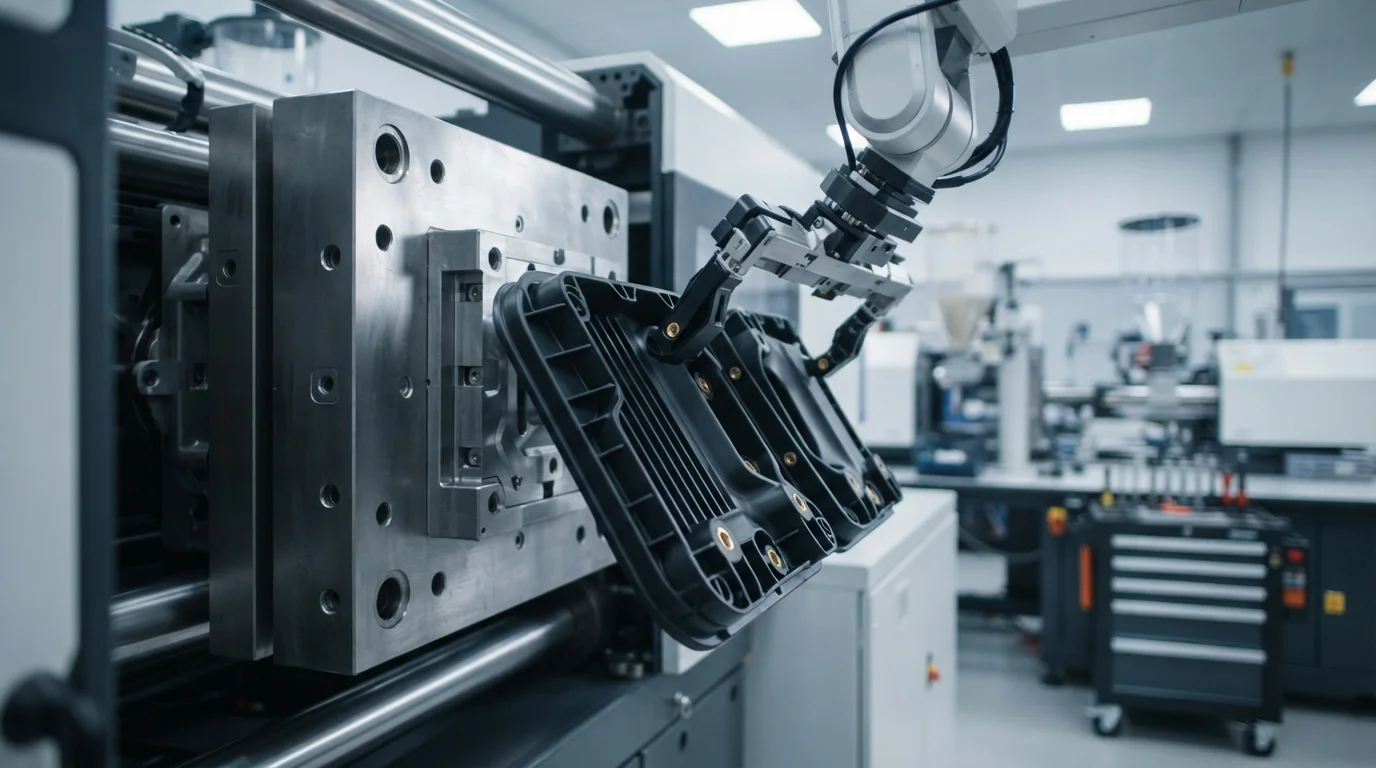
Capacità e parametri della flotta di stampaggio a iniezione personalizzato di Jucheng
La nostra infrastruttura di produzione per conto terzi combina capacità automatizzata delle presse con controllo scientifico del processo per realizzare geometrie complesse di plastica personalizzate:
| Capacità produttiva | Specifica tecnica / Metrica | Vantaggio ingegneristico per gli OEM |
|---|---|---|
| Intervallo di forza di chiusura | Flotta da 15 T a 3.000 T di tonnellaggio | Supporta una produzione scalabile da componenti medicali micro-stampati fino a pannelli strutturali automobilistici su larga scala e finiture per paraurti. |
| Dimensioni massime e tolleranze | Lunghezza massima 2.500 mm / Tolleranza ±0,02 mm | Mantiene una ripetibilità dimensionale stretta su cicli di stampi multi-impronta per treni di ingranaggi di precisione, rocchetti e lenti ottiche. |
| Architettura della qualità | Certificato ISO 9001, ISO 13485, IATF 16949 | Conforme ai requisiti di camera bianca per dispositivi medici e alla documentazione automotive PPAP Livello 3 per una completa tracciabilità del lotto. |
Matrice di Selezione del Processo di Stampaggio Personalizzato e Ingegnerizzazione dei Materiali
Abbiniamo la selezione di polimeri ingegnerizzati alle esigenze applicative estreme, configurando l'attrezzatura per eliminare le debolezze strutturali:
| Categoria di Resina e Materiale | Strategia di Lavorazione Personalizzata | Applicazione OEM Principale |
|---|---|---|
| Polimeri Ingegnerizzati ad Alta Precisione | Lavorazione ad alta temperatura di fusione con cilindro ceramico (350°C–400°C) con stampi riscaldati a olio pressurizzato (160°C–200°C) per garantire la completa cristallizzazione. | Staffe aerospaziali (PEEK / PEI), parti strutturali automotive (PA66 + 50% GF), e giranti di pompe chimiche (PPS / LCP). |
| Resine Medicali e Biocompatibili | Stampaggio in camera bianca a pressione positiva ISO Classe 7/8 utilizzando cavità stampo in acciaio inossidabile S136 antiruggine con politiche di rilascio a zero silicone. | Alloggiamenti per emodializzatori USP Classe VI, impianti di prova chirurgici, cuvette diagnostiche (COC/COP), e cartucce microfluidiche. |
| Stampaggio Complesso Multi-Materiale e a Inserti | Stampaggio a iniezione 2K con piatto rotante e posizionamento automatizzato robotizzato degli inserti per terminali filettati in ottone incapsulati e impugnature morbide. | Manici di utensili soft-touch sovrastampati (TPE/TPU su PP/PC), guarnizioni automotive per intemperie (TPV), e bobine per apparecchiature di commutazione ad alta tensione. |
Blueprint di stampaggio scientifico: processo disaccoppiato e integrità dell'attrezzatura
Il raggiungimento di una stabilità di processo con CPK > 1,67 su cicli di produzione personalizzati ad alto volume si basa su metodologie di stampaggio scientifico disaccoppiato:
1. Studio reologico e profilazione della viscosità
Ogni lotto di polimero personalizzato viene sottoposto a profilazione della viscosità in cavità. Determiniamo la velocità di iniezione ottimale alla quale la viscosità del fuso si stabilizza, garantendo un riempimento uniforme dello stampo indipendentemente da lievi variazioni del lotto di materia prima.
2. Protocollo di stampaggio disaccoppiato (CPK > 1,67)
Separando la fase di riempimento ad alta velocità della cavità dalla fase di compattazione/mantenimento, controlliamo indipendentemente il ritiro volumetrico. Questo disaccoppia la pressione idraulica della macchina dalla pressione in cavità, garantendo una ripetibilità dimensionale e di peso del pezzo molto stretta.
3. Analisi del congelamento del gate ed eliminazione delle sollecitazioni
Eseguiamo studi di sigillatura del gate per ogni progetto di stampo. Determinando il millisecondo esatto di solidificazione del gate, preveniamo il riflusso, eliminiamo i segni di ritiro sulle nervature strutturali spesse e minimizziamo le sollecitazioni residue interne stampate.
4. Attrezzatura di precisione CNC a 5 assi e raffreddamento conformale
Gli stampi vengono lavorati internamente utilizzando oltre 25 centri CNC a 5 assi. Utilizziamo acciaio inossidabile temprato S136 e acciaio per utensili H13 (52 HRC) con canali di raffreddamento conformali 3D, riducendo i tempi di ciclo fino al 30% ed eliminando la deformazione termica.
Principali settori di applicazione per componenti stampati personalizzati
- Ingegneria automobilistica (parti Tier 1/2 IATF 16949): Collettori di aspirazione motore ad alta temperatura, alloggiamenti ECU, connettori per sensori, telai di moduli batteria EV, cornici per finiture interne e ottiche di illuminazione.
- Dispositivi medici e biotecnologie (certificazione ISO 13485): Impianti di prova chirurgici, corpi di dializzatori per emodialisi, chip per cartucce diagnostiche, siringhe pre-riempite e maschere respiratorie.
- Robotica e attrezzature industriali pesanti: Ingranaggi ad alta coppia, boccole scorrevoli autolubrificanti, bracci strutturali per droni, corpi valvola chimici e interruttori automatici ad alta tensione.