
Moldeo por inyección personalizado
Diseñado para ofrecer piezas estructurales de tolerancia ajustada que sustituyen al metal y componentes biocompatibles, el moldeo por inyección personalizado requiere un control de proceso científico desacoplado y utillaje de precisión. En Jucheng Precision, fabricante certificado ISO 9001, ISO 13485 e IATF 16949, ofrecemos soluciones llave en mano de moldeo por inyección de plástico personalizado adaptadas a especificaciones OEM exactas. Gracias a una flota de más de 35 prensas de inyección avanzadas de 15T a 3000T y más de 25 centros de mecanizado CNC de 5 ejes internos, procesamos termoplásticos de ingeniería de alto rendimiento (PEEK, PPS, PA66-GF50). Nuestros ingenieros realizan revisiones DFM integrales en un plazo de 24 horas y mantienen una capacidad de proceso CPK > 1,67 verificada mediante inspección con CMM Zeiss.
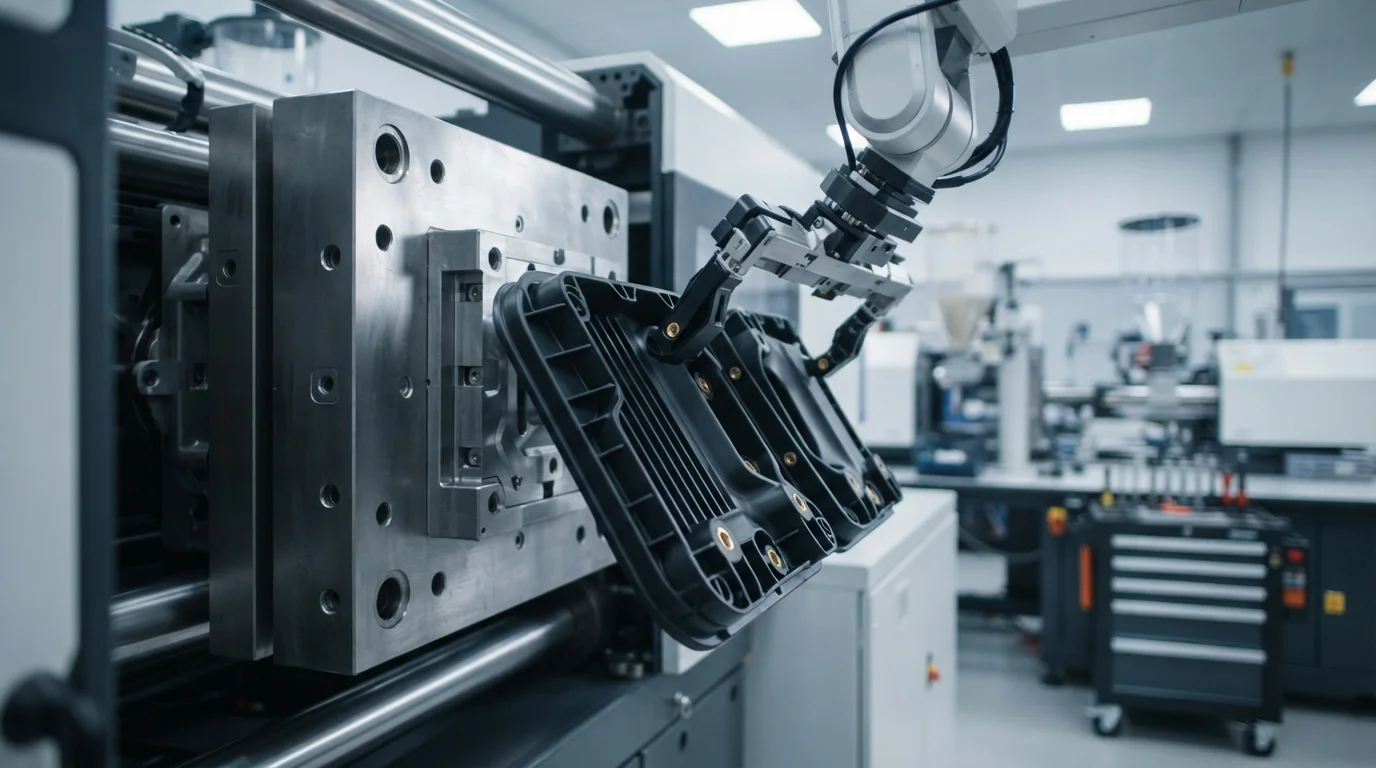
Capacidades y parámetros de la flota de moldeo por inyección personalizado de Jucheng
Nuestra infraestructura de fabricación por contrato combina capacidad de prensas automatizadas con control de proceso científico para ejecutar geometrías plásticas personalizadas complejas:
| Capacidad de fabricación | Especificación técnica / Métrica | Ventaja de ingeniería para OEM |
|---|---|---|
| Rango de Fuerza de Sujeción | Flota de tonelaje de 15 T a 3.000 T | Admite producción escalable desde componentes médicos micromoldeados hasta paneles estructurales automotrices a gran escala y molduras de parachoques. |
| Dimensiones máximas y tolerancias | Longitud máxima de 2.500 mm / Tolerancia de ±0,02 mm | Mantiene una repetibilidad dimensional ajustada en tiradas de moldes multicavidad para trenes de engranajes de precisión, bobinas y lentes ópticas. |
| Arquitectura de Calidad | Certificado ISO 9001, ISO 13485, IATF 16949 | Cumple con los requisitos de sala limpia para dispositivos médicos y la documentación PPAP Nivel 3 automotriz para una trazabilidad completa del lote. |
Matriz de selección de procesos de moldeo personalizados e ingeniería de materiales
Adaptamos la selección de polímeros de ingeniería a las demandas extremas de la aplicación, configurando los utillajes para eliminar debilidades estructurales:
| Categoría de resina y material | Estrategia de procesamiento personalizada | Aplicación principal del OEM |
|---|---|---|
| Polímeros de ingeniería de alta precisión | Procesamiento de barril cerámico de alta temperatura de fusión (350 °C–400 °C) con moldes presurizados calentados por aceite (160 °C–200 °C) para asegurar la cristalización completa. | Soportes aeroespaciales (PEEK / PEI), piezas estructurales automotrices (PA66 + 50% GF) e impulsores de bombas químicas (PPS / LCP). |
| Resinas médicas y biocompatibles | Moldeo en sala limpia de presión positiva ISO Clase 7/8 utilizando cavidades de utillaje inoxidables anticorrosión S136 con políticas de desmoldeo sin silicona. | Carcasas de hemodializadores USP Clase VI, implantes de prueba quirúrgicos, cubetas de diagnóstico (COC/COP) y cartuchos microfluídicos. |
| Moldeo complejo multimaterial y con insertos | Moldeo por inyección 2K con placa rotativa y colocación automatizada de insertos por robot para terminales roscados de latón encapsulados y agarres blandos. | Mangos de herramientas soft-touch sobremoldeados (TPE/TPU sobre PP/PC), sellos climáticos automotrices (TPV) y bobinas de aparamenta de alta tensión. |
Plano de moldeo científico: proceso desacoplado e integridad del utillaje
Lograr una estabilidad de proceso con CPK > 1,67 en series de producción personalizadas de gran volumen depende de metodologías de moldeo científico desacopladas:
1. Estudio reológico y perfilado de viscosidad
Cada lote de polímero personalizado se somete a un perfilado de viscosidad en cavidad. Establecemos la velocidad de inyección óptima en la que la viscosidad del fundido se estabiliza, garantizando un llenado uniforme del molde independientemente de las variaciones menores entre lotes de materia prima.
2. Protocolo de moldeo desacoplado (CPK > 1,67)
Al separar la etapa de llenado de cavidad a alta velocidad de la etapa de compactación/mantenimiento, controlamos la contracción volumétrica de forma independiente. Esto desacopla la presión hidráulica de la máquina de la presión de cavidad, garantizando una repetibilidad dimensional y de peso de pieza estrictas.
3. Análisis de congelación de compuerta y eliminación de tensiones
Realizamos estudios de sellado de compuerta para cada diseño de molde. Al determinar el milisegundo exacto de solidificación de la compuerta, evitamos el reflujo, eliminamos las marcas de hundimiento en nervios estructurales gruesos y minimizamos las tensiones residuales internas generadas en el moldeo.
4. Utillaje de precisión CNC de 5 ejes y refrigeración conformal
Los moldes se mecanizan internamente utilizando más de 25 centros CNC de 5 ejes. Empleamos acero inoxidable S136 endurecido y acero para utillaje H13 (52 HRC) con canales de refrigeración conformal 3D, reduciendo los tiempos de ciclo hasta en un 30 % y eliminando el alabeo térmico.
Industrias de aplicación clave para componentes moldeados personalizados
- Ingeniería automotriz (piezas de nivel 1/2 IATF 16949): Colectores de motor de alta temperatura, carcasas de ECU, conectores de sensores, marcos de módulos de batería para vehículos eléctricos, biseles de acabado interior y ópticas de iluminación.
- Dispositivos médicos y biotecnología (certificación ISO 13485): Implantes de prueba quirúrgicos, cuerpos de dializadores de hemodiálisis, chips de cartuchos de diagnóstico, jeringas precargadas y mascarillas respiratorias.
- Robótica y equipos industriales pesados: Engranajes de alto par, casquillos deslizantes autolubricantes, brazos estructurales para drones, cuerpos de válvulas químicas e interruptores de circuito de alta tensión.