
Moldagem por Injeção Personalizada
Projetada para fornecer peças estruturais de tolerância apertada que substituem metal e componentes biocompatíveis, a moldagem por injeção personalizada exige controle de processo científico desacoplado e ferramental de precisão. Na Jucheng Precision, fabricante certificada ISO 9001, ISO 13485 e IATF 16949, fornecemos soluções turnkey de moldagem por injeção de plástico personalizada, adaptadas a especificações OEM exatas. Impulsionados por uma frota de mais de 35 prensas de injeção avançadas, de 15T a 3000T, e mais de 25 centros de usinagem CNC de 5 eixos internos, processamos termoplásticos de engenharia de alto desempenho (PEEK, PPS, PA66-GF50). Nossos engenheiros realizam revisões abrangentes de DFM em até 24 horas e mantêm capacidade de processo CPK > 1,67 verificada por inspeção Zeiss CMM.
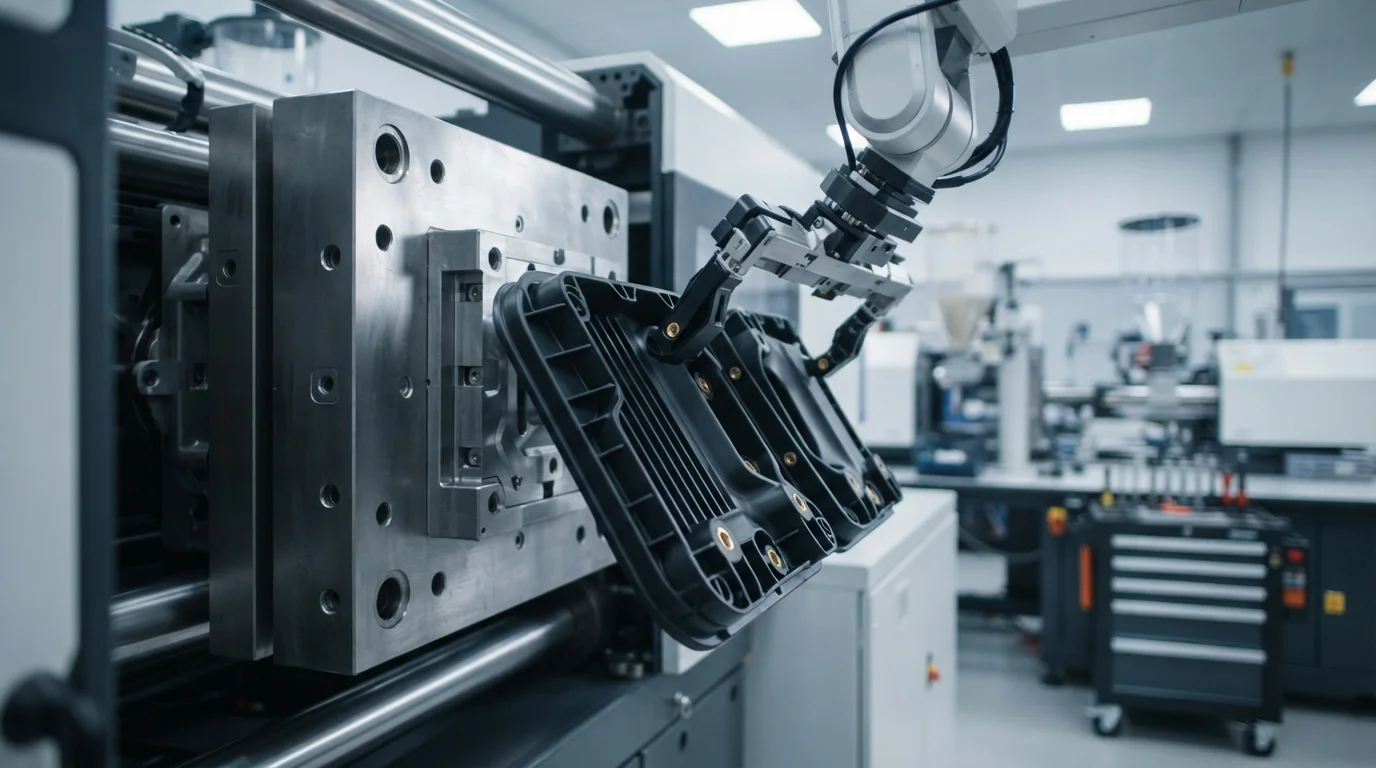
Capacidades e Parâmetros da Frota de Moldagem por Injeção Personalizada da Jucheng
Nossa infraestrutura de fabricação por contrato combina capacidade automatizada de prensas com controle de processo científico para executar geometrias plásticas personalizadas complexas:
| Capacidade de Fabricação | Especificação Técnica / Métrica | Vantagem de Engenharia para OEMs |
|---|---|---|
| Faixa de Força de Fixação | Frota de Tonelagem de 15 T a 3.000 T | Suporta produção escalável, desde componentes médicos micromoldados até painéis estruturais automotivos de grande escala e acabamentos de para-choques. |
| Dimensões Máximas e Tolerâncias | Comprimento Máximo de 2.500 mm / Tolerância de ±0,02 mm | Mantém repetibilidade dimensional apertada em execuções de ferramentas multicavidades para trens de engrenagens de precisão, carretéis e lentes ópticas. |
| Arquitetura de Qualidade | Certificada ISO 9001, ISO 13485, IATF 16949 | Atende aos requisitos de sala limpa para dispositivos médicos e à documentação PPAP Nível 3 automotiva para rastreabilidade completa de lotes. |
Matriz de Seleção de Processo de Moldagem Personalizado e Engenharia de Materiais
Nós alinhamos a seleção de polímeros de engenharia às demandas extremas de aplicação, configurando o ferramental para eliminar fraquezas estruturais:
| Categoria de Resina e Material | Estratégia de Processamento Personalizado | Aplicação Principal em OEM |
|---|---|---|
| Polímeros de Engenharia de Alta Precisão | Processamento de canhão cerâmico de alta temperatura de fusão (350°C–400°C) com moldes pressurizados aquecidos a óleo (160°C–200°C) para garantir cristalização total. | Suportes aeroespaciais (PEEK / PEI), peças estruturais automotivas (PA66 + 50% GF) e impulsores de bombas químicas (PPS / LCP). |
| Resinas Médicas e Biocompatíveis | Moldagem em sala limpa de pressão positiva ISO Classe 7/8 usando cavidades de ferramenta à prova de ferrugem de aço inoxidável S136 com políticas de liberação zero de silicone. | Carcaças de hemodialisador USP Classe VI, implantes de teste cirúrgico, cubetas de diagnóstico (COC/COP) e cartuchos microfluídicos. |
| Moldagem Complexa Multimaterial e com Insertos | Moldagem por injeção 2K com placa rotativa e posicionamento automatizado de insertos por robô para terminais roscados de latão encapsulados e empunhaduras macias. | Cabos de ferramentas com toque suave sobre-moldados (TPE/TPU sobre PP/PC), vedações automotivas (TPV) e carretéis de manobra de alta tensão. |
Blueprint de Moldagem Científica: Processo Desacoplado e Integridade do Ferramental
Alcançar estabilidade de processo com CPK > 1,67 em produções personalizadas de alto volume depende de metodologias desacopladas de moldagem científica:
1. Estudo de Reologia e Perfil de Viscosidade
Cada lote de polímero personalizado passa por perfilagem de viscosidade na cavidade. Estabelecemos a velocidade de injeção ideal na qual a viscosidade do fundido se estabiliza, garantindo preenchimento uniforme do molde independentemente de pequenas variações no lote de matéria-prima.
2. Protocolo de Moldagem Desacoplada (CPK > 1,67)
Ao separar a etapa de preenchimento rápido da cavidade da etapa de recalque/manutenção, controlamos a retração volumétrica de forma independente. Isso desacopla a pressão hidráulica da máquina da pressão da cavidade, garantindo peso da peça e repetibilidade dimensional rigorosos.
3. Análise de Congelamento do Gate e Eliminação de Tensões
Realizamos estudos de selagem do gate para cada projeto de molde. Ao determinar o milissegundo exato da solidificação do gate, evitamos o refluxo, eliminamos marcas de afundamento em nervuras estruturais espessas e minimizamos tensões residuais internas moldadas.
4. Ferramental de Precisão CNC 5 Eixos e Resfriamento Conforme
Os moldes são usinados internamente usando mais de 25 centros CNC de 5 eixos. Utilizamos aço inoxidável temperado S136 e aço ferramenta H13 (52 HRC) com canais de resfriamento conformes 3D, reduzindo os tempos de ciclo em até 30% enquanto eliminamos a empenamento térmico.
Principais Indústrias de Aplicação para Componentes Moldados Personalizados
- Engenharia Automotiva (Peças Tier 1/2 IATF 16949): Coletor de admissão de motor de alta temperatura, carcaças de ECU, plugues de sensores, estruturas de módulos de bateria de VE, molduras de acabamento interno e ópticas de iluminação.
- Dispositivos Médicos e Biotecnologia (Certificado ISO 13485): Implantes de teste cirúrgico, corpos de dialisador de hemodiálise, chips de cartucho de diagnóstico, seringas pré-preenchidas e máscaras respiratórias.
- Robótica e Equipamentos Industriais Pesados: Engrenagens de alto torque, buchas deslizantes autolubrificantes, braços estruturais de drones, corpos de válvulas químicas e disjuntores de alta tensão.