
Una compuerta de válvula que deja un goteo, un hilo o una huella inconsistente no es automáticamente un inserto de compuerta defectuoso. En la resolución práctica de problemas de compuertas de válvula, la primera pregunta útil es cuándo aparece la marca: al arrancar, después de una corrida larga, solo en una cavidad o tras un cambio de proceso. Esa cronología separa las causas de equilibrio térmico, movimiento del pasador, sellado y presión de fundido antes de que alguien cambie varios ajustes a la vez.
Empiece con la evidencia moldeada y el registro del controlador. Compare la misma cavidad en ciclos consecutivos, anote si la compuerta está abierta o cerrada cuando se forma el defecto y verifique la secuencia real contra la hoja de proceso aprobada. No se debe ajustar un pasador de válvula por conjeturas mientras el fundido está caliente y la causa es desconocida.
Lea el patrón del defecto antes de cambiar el ajuste
Registre el defecto por cavidad, ciclo y tiempo desde el arranque. Un hilo corto que aparece en cada ciclo apunta a un problema repetible de cierre o de sincronización; una marca que aparece solo después de una pausa puede indicar una condición térmica o de reinicio. Un problema en una sola cavidad es una señal de diagnóstico distinta de un defecto uniforme en todo el molde.
Inspeccione la huella de la compuerta con iluminación y aumento constantes. Anote si el material está embadurnado, desgarrado, quemado o simplemente sobresale de la superficie. Fotografiar la misma ubicación desde el mismo ángulo ayuda a distinguir un cambio real de la variación visual normal. Confirme también si la pieza se recorta o se manipula de una manera que podría crear una marca después de la eyección.
Mantenga juntos los registros de la pieza, la máquina y el hot runner. El grado y el lote de la resina, el colorante, el tiempo de residencia, la secuencia de arranque y el mantenimiento reciente pueden cambiar cómo debe interpretarse un síntoma. No suponga que una pantalla de máquina estable significa que el fundido y la compuerta experimentaron condiciones idénticas en cada cavidad.
Verifique la secuencia de apertura y cierre
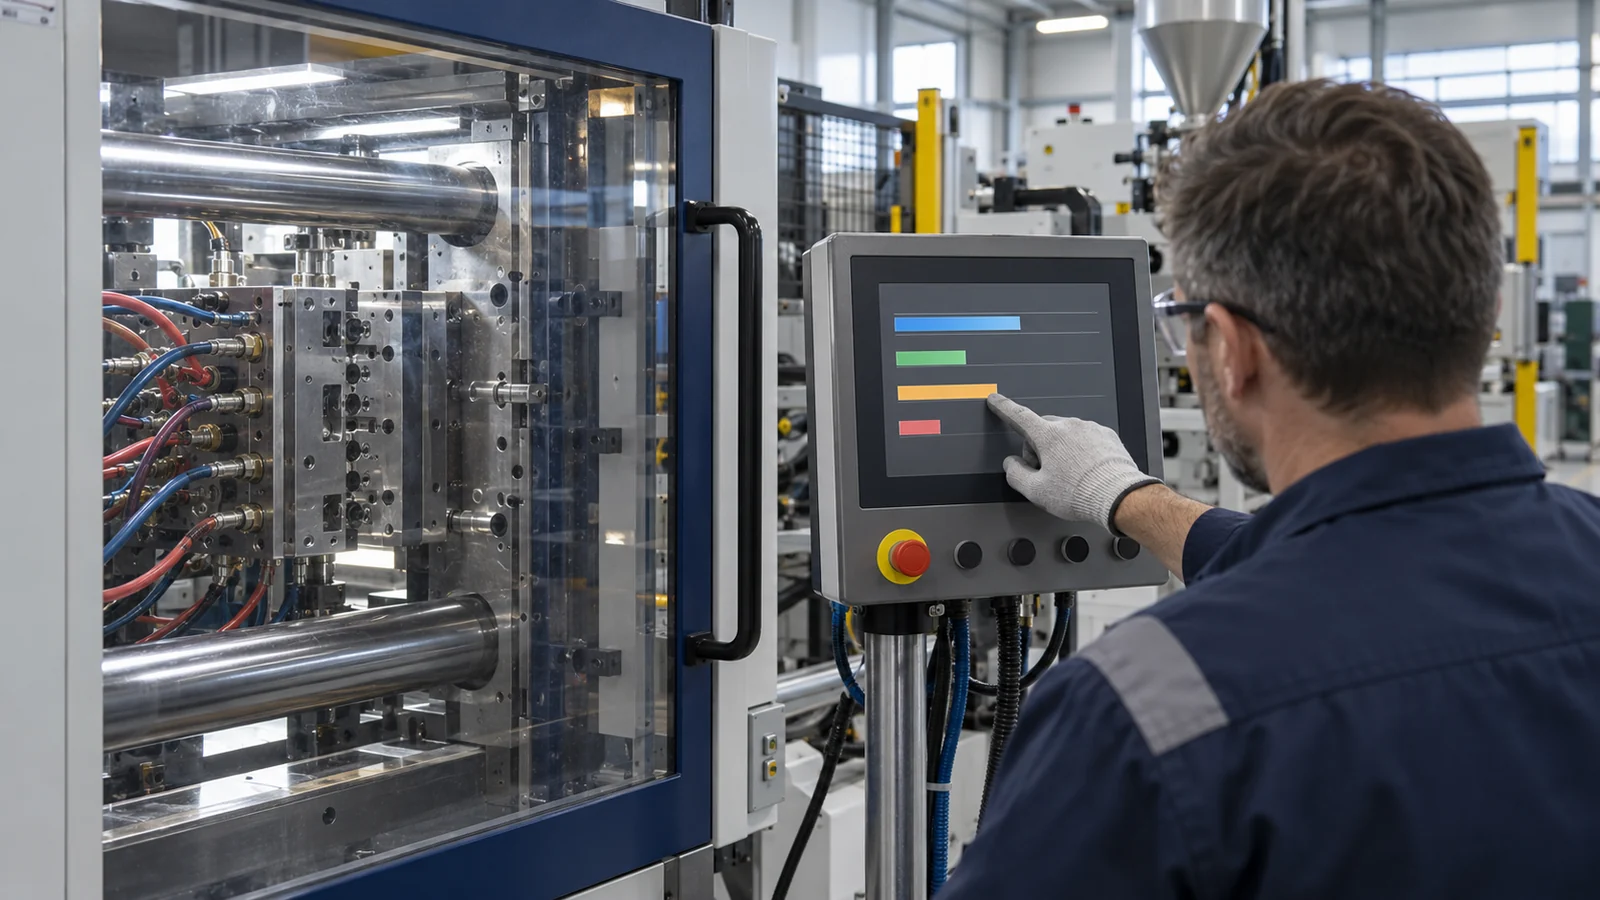
Los hot runners con compuerta de válvula coordinan la entrega del fundido con el movimiento del pasador. Si el pasador abre demasiado pronto, el fundido puede chorrear o dejar un frente de flujo desequilibrado; si cierra demasiado tarde o no asienta de forma consistente, la compuerta puede formar hilos o dejar una huella elevada. Por lo tanto, los cambios de secuencia deben vincularse a un síntoma medido y evaluarse una variable a la vez.
- Confirme el disparador. Establezca si el pasador se controla mediante un temporizador, la posición del husillo, una señal de presión u otra entrada configurada. Verifique el evento mostrado contra el ciclo de la máquina en lugar de confiar en una hoja de configuración copiada.
- Compare los eventos reales. Verifique la sincronización de apertura y cierre de la cavidad afectada en comparación con las cavidades vecinas. Una deriva o un valor atípico puede indicar un problema de control, actuador o cableado.
- Cambie un solo ajuste. Realice un ajuste pequeño y documentado solo después de registrar la línea base. Mantenga estables las condiciones de llenado, compactación y enfriamiento mientras evalúa el efecto.
- Vuelva a inspeccionar la pieza. Evalúe la altura del vestigio, los hilos, la apariencia superficial y las dimensiones de la pieza. Una compuerta más limpia no es una corrección exitosa si provoca una inyección incompleta o desplaza la línea de unión.
Nunca considere un comando del controlador como prueba de que el pin alcanzó físicamente su posición prevista. Cuando el equipo lo permita, compare el comando con la retroalimentación de posición o del actuador disponible. Si no hay retroalimentación, utilice una inspección controlada durante un procedimiento de mantenimiento seguro en lugar de introducir la mano en una zona de cámara caliente.
Separe el desequilibrio térmico de los problemas del pasador
Un pin de válvula puede estar mecánicamente en buen estado mientras la región de la compuerta está demasiado caliente, demasiado fría o calentada de forma desigual. Verifique los circuitos del calentador y del termopar, el asiento de los conectores, las alarmas del controlador y las tendencias de temperatura antes de cambiar el material o el perfil de compactación. Una lectura de temperatura es una medición de sensor en un punto, no una medición directa del estado del fundido en la compuerta.
El comportamiento en el arranque es especialmente informativo. Si el goteo ocurre solo después de una pausa prolongada, revise la secuencia de reinicio, el tiempo de estabilización y las primeras piezas por separado de la producción en régimen estable. Si el defecto empeora gradualmente durante una corrida, busque una condición térmica cambiante, contaminación o desgaste progresivo en lugar de desplazar repetidamente la sincronización del pin.
La condición del material también importa. Las resinas sensibles a la humedad, los concentrados de color, el material molido o un cambio de lote de material pueden alterar el flujo y la apariencia. Confirme los requisitos aprobados de secado y manejo para el grado específico; no compense un problema de preparación del material sobrecorrigiendo la temperatura de la cámara caliente.
Utilice la evidencia entre cavidades para localizar la causa
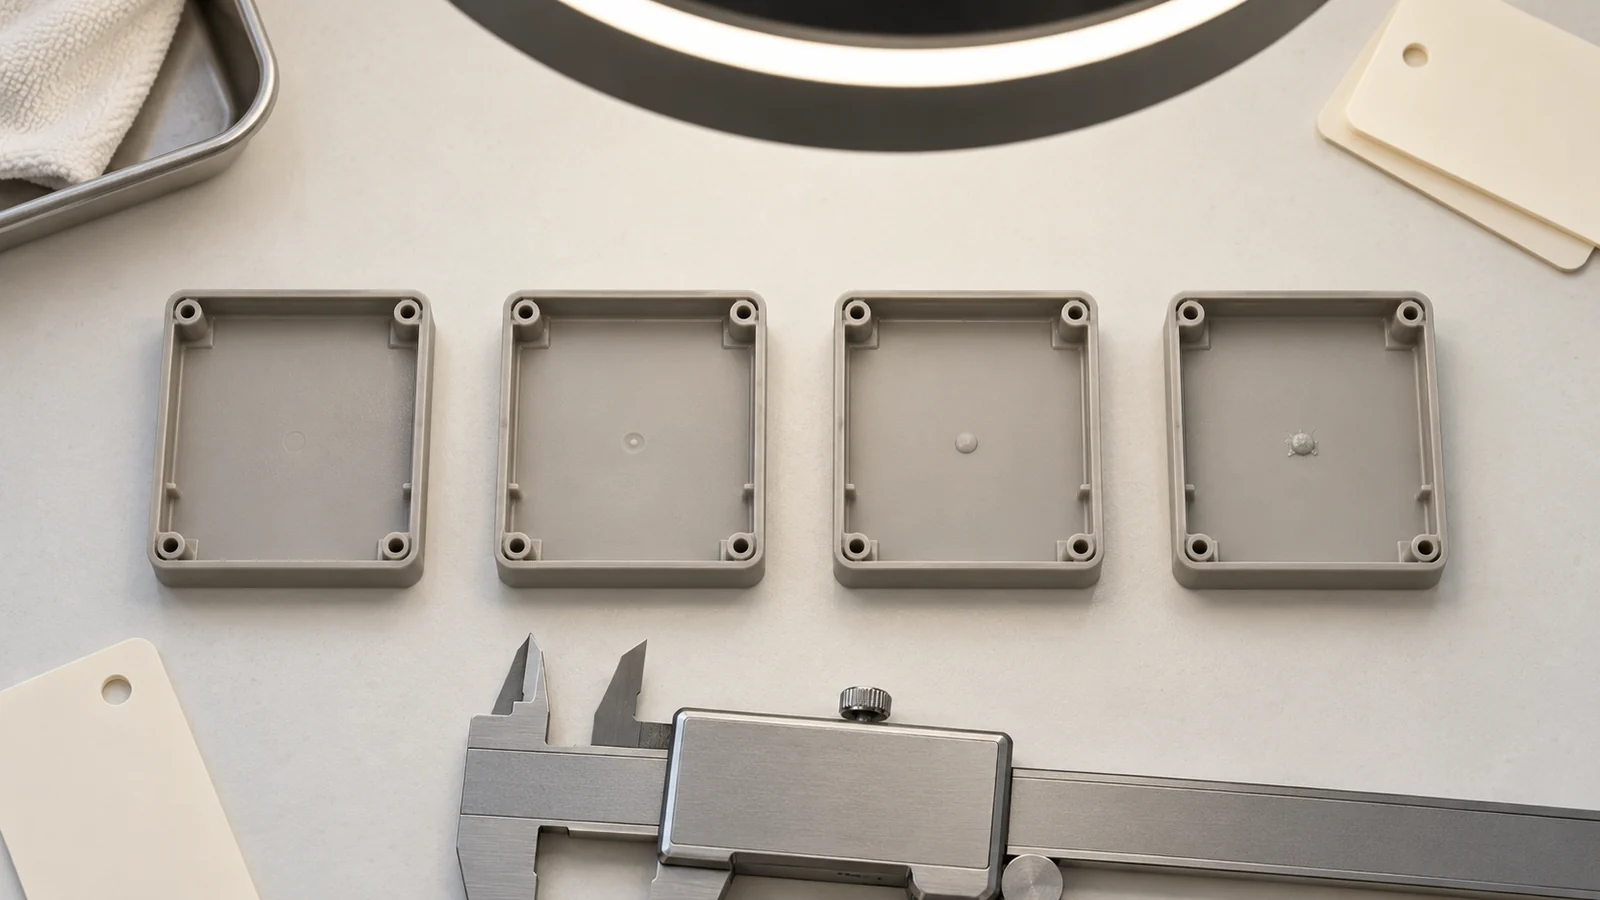
Compare las piezas de cada cavidad usando el mismo método de inspección. Si una cavidad muestra la marca mientras las demás permanecen estables, priorice el movimiento del pin, el inserto de compuerta, el circuito del calentador y el enfriamiento local de esa cavidad. Si todas las cavidades cambian a la vez, investigue entradas comunes como la condición de la resina, los ajustes del controlador, la secuencia del ciclo o un cambio a nivel de máquina.
Para moldes multicavidad, etiquete las muestras y conserve el orden en que se produjeron. Un registro simple puede incluir el número de cavidad, el estado de arranque o de régimen estable, la descripción del defecto, el vestigio medido, la alarma del controlador y el único cambio de proceso realizado. Esto convierte el ensayo y error en una comparación trazable y facilita la revisión posterior de un plan de prueba y validación del molde .
Sepa cuándo el molde necesita servicio, no otro ajuste del proceso
El pegado repetido de pines, el desgaste desigual, la acumulación de metal, las superficies de cierre dañadas o un defecto que reaparece tras una breve ventana de ajuste sugieren un problema de hardware. Un cambio en el proceso puede ocultar el síntoma temporalmente mientras aumenta la tensión en otra parte de la herramienta. Deténgase e inspeccione conforme al procedimiento de mantenimiento seguro del sitio cuando la evidencia apunte a un componente desgastado o dañado.
Al hablar de una reparación o de una herramienta nueva, comparta fotos específicas de cada cavidad, la identificación de la resina y el colorante, los ajustes de la secuencia, el patrón temporal y las piezas antes y después del último cambio. Esos detalles son más útiles que una solicitud de “hacer la compuerta más limpia”. Para un contexto más amplio sobre la construcción de canales calientes y las interfaces de la herramienta, consulte diseño de moldes de inyección con canal caliente. El tema principal del artículo es moldeo por inyección de plástico; cada enlace debe ayudar al lector a pasar del diagnóstico a una decisión relevante de diseño o validación.
Preguntas frecuentes
¿Debe ajustarse el pin de compuerta de válvula antes de comprobar la temperatura?
No. Primero establezca el patrón del defecto y verifique el calentador, el termopar y los registros de secuencia. Cambiar la sincronización del pin antes de confirmar el estado térmico puede enmascarar una causa e introducir otra.
¿Una marca de compuerta elevada significa siempre que el pin está desgastado?
No. Una marca elevada puede deberse a un asiento incompleto, a la sincronización, a las condiciones térmicas, a la contaminación o a cambios en el proceso. El desgaste es una posibilidad, pero se necesita una inspección específica de cada cavidad antes de sustituir el hardware.
¿Por qué aparecen hilos solo después de una pausa de producción?
Una pausa cambia el historial térmico y de tiempo de residencia en la compuerta. Compare la secuencia de reinicio y las primeras piezas con las piezas en régimen estable, y luego verifique el material aprobado y las condiciones del canal caliente antes de ajustar el proceso.