
Um obturador de válvula que deixa um fio, uma rebarba ou uma marca residual inconsistente não é automaticamente um inserto de obturador defeituoso. Na solução prática de problemas de obturador de válvula, a primeira pergunta útil é quando a marca aparece: na partida, após um longo período de produção, apenas em uma cavidade ou após uma mudança de processo. Esse momento separa as causas de equilíbrio térmico, movimento do pino, vedação e pressão de fusão antes que alguém altere várias configurações ao mesmo tempo.
Comece pelas evidências moldadas e pelo registro do controlador. Compare a mesma cavidade em ciclos consecutivos, observe se o obturador está aberto ou fechado quando o defeito se forma e verifique a sequência real em relação à folha de processo aprovada. Um pino de válvula não deve ser ajustado por tentativa e erro enquanto a massa fundida está quente e a causa é desconhecida.
Leia o padrão do defeito antes de alterar a configuração
Registre o defeito por cavidade, ciclo e tempo desde a partida. Um fio curto que aparece em todos os ciclos aponta para um problema repetível de fechamento ou de temporização; uma marca que aparece apenas após uma pausa pode indicar uma condição térmica ou de reinício. Um problema em uma única cavidade é um sinal de diagnóstico diferente de um defeito uniforme em todo o molde.
Inspecione a marca residual do obturador sob iluminação e ampliação consistentes. Observe se o material está espalhado, rasgado, queimado ou simplesmente saliente em relação à superfície. Fotografar o mesmo local a partir do mesmo ângulo ajuda a distinguir uma mudança real de uma variação visual normal. Confirme também se a peça está sendo rebarbada ou manuseada de uma forma que possa criar uma marca após a ejeção.
Mantenha juntos os registros da peça, da máquina e do canal quente. O grau e o lote da resina, o corante, o tempo de residência, a sequência de partida e a manutenção recente podem alterar a forma como um sintoma deve ser interpretado. Não presuma que um display estável da máquina signifique que a massa fundida e o obturador passaram por condições idênticas em todas as cavidades.
Verifique a sequência de abertura e fechamento
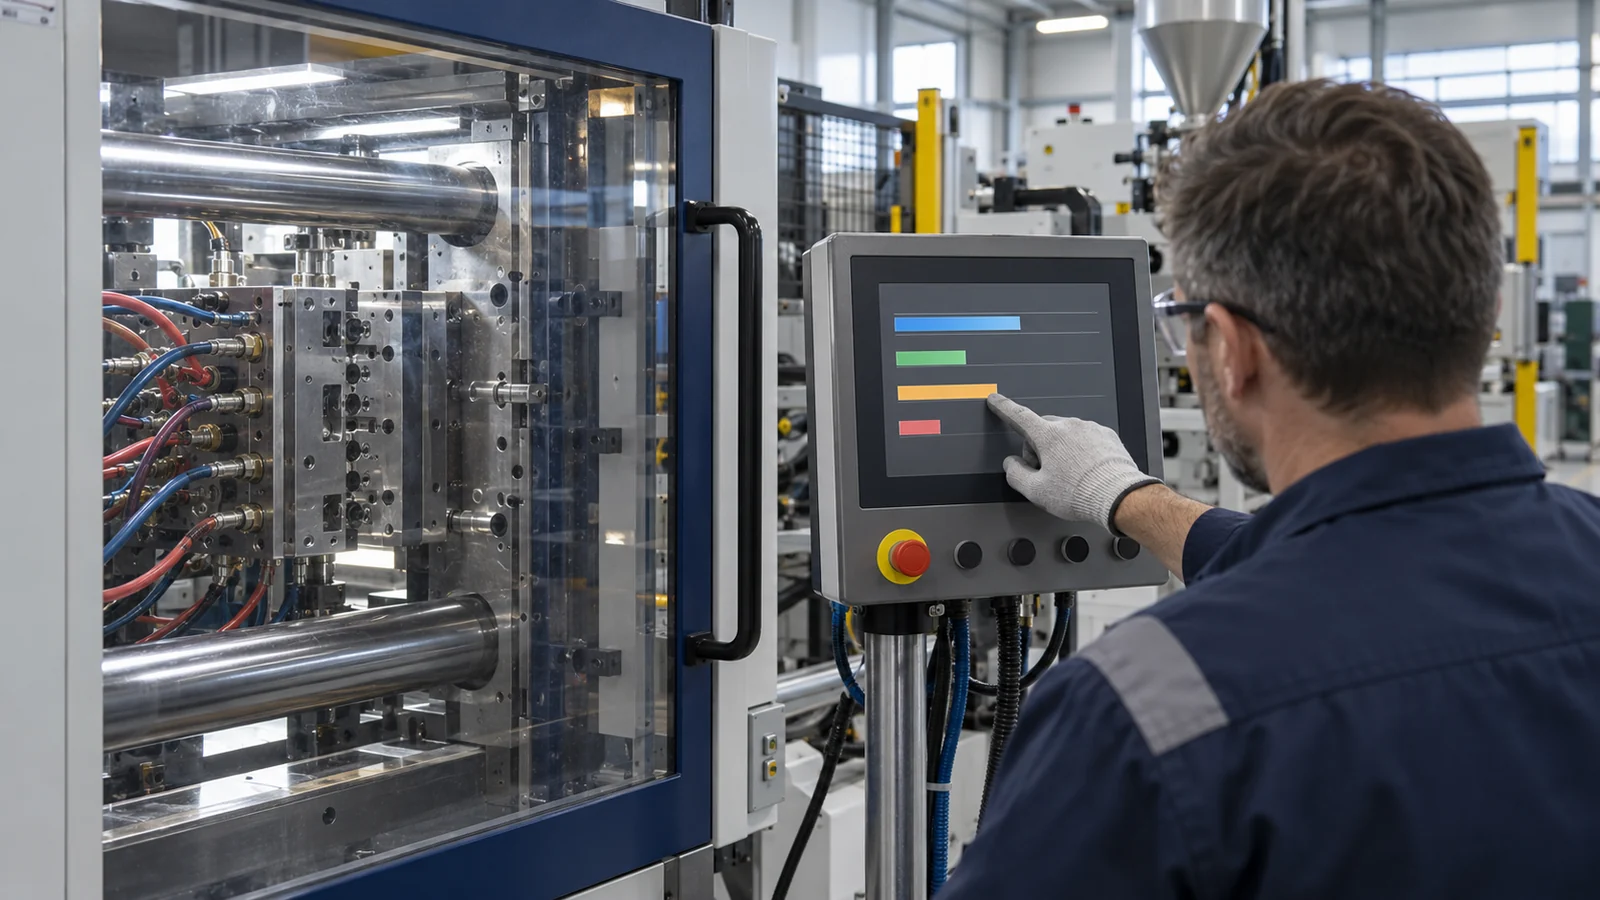
Os canais quentes com obturador de válvula coordenam o fornecimento de massa fundida com o movimento do pino. Se o pino abrir cedo demais, a massa fundida pode jatear ou deixar uma frente de fluxo desequilibrada; se fechar tarde demais ou não assentar de forma consistente, o obturador pode formar fios ou deixar uma marca residual saliente. As mudanças de sequência devem, portanto, estar vinculadas a um sintoma medido e ser avaliadas uma variável por vez.
- Confirme o acionamento. Estabeleça se o pino é controlado por um temporizador, posição do fuso, sinal de pressão ou outra entrada configurada. Verifique o evento exibido em relação ao ciclo da máquina, em vez de confiar em uma folha de configuração copiada.
- Compare eventos reais. Verifique o tempo de abertura e fechamento da cavidade afetada em comparação com as cavidades vizinhas. Um desvio ou valor atípico pode indicar um problema de controle, atuador ou fiação.
- Altere uma configuração. Faça um ajuste pequeno e documentado somente após registrar a linha de base. Mantenha as condições de preenchimento, recalque e resfriamento estáveis enquanto avalia o efeito.
- Reinspecione a peça. Avalie a altura do resíduo, a formação de fios, a aparência superficial e as dimensões da peça. Um gate mais limpo não é uma correção bem-sucedida se causar um enchimento incompleto ou deslocar a linha de solda.
Nunca trate um comando do controlador como prova de que o pino atingiu fisicamente a posição pretendida. Onde o equipamento permitir, compare o comando com o feedback de posição ou do atuador disponível. Se não houver feedback, use uma inspeção controlada durante um procedimento de manutenção seguro em vez de alcançar a área do canal quente.
Separe o desequilíbrio térmico do problema do pino
Um pino de válvula pode estar mecanicamente íntegro enquanto a região do gate está quente demais, fria demais ou aquecida de forma irregular. Verifique os circuitos do aquecedor e do termopar, o assentamento dos conectores, os alarmes do controlador e as tendências de temperatura antes de alterar o material ou o perfil de recalque. Uma leitura de temperatura é uma medição de sensor em um local, não uma medição direta do estado do fundido no gate.
O comportamento na partida é particularmente informativo. Se ocorrer baba apenas após uma longa pausa, revise a sequência de reinício, o tempo de aquecimento e as primeiras peças separadamente da produção em regime permanente. Se o defeito piorar gradualmente durante uma execução, procure uma condição térmica variável, contaminação ou desgaste progressivo em vez de alterar repetidamente o tempo do pino.
A condição do material também importa. Resinas sensíveis à umidade, concentrados de cor, moagem ou uma mudança de lote de material podem alterar o fluxo e a aparência. Confirme os requisitos aprovados de secagem e manuseio para a classe específica; não compense um problema de preparação do material corrigindo excessivamente a temperatura do canal quente.
Use evidências entre cavidades para localizar a causa
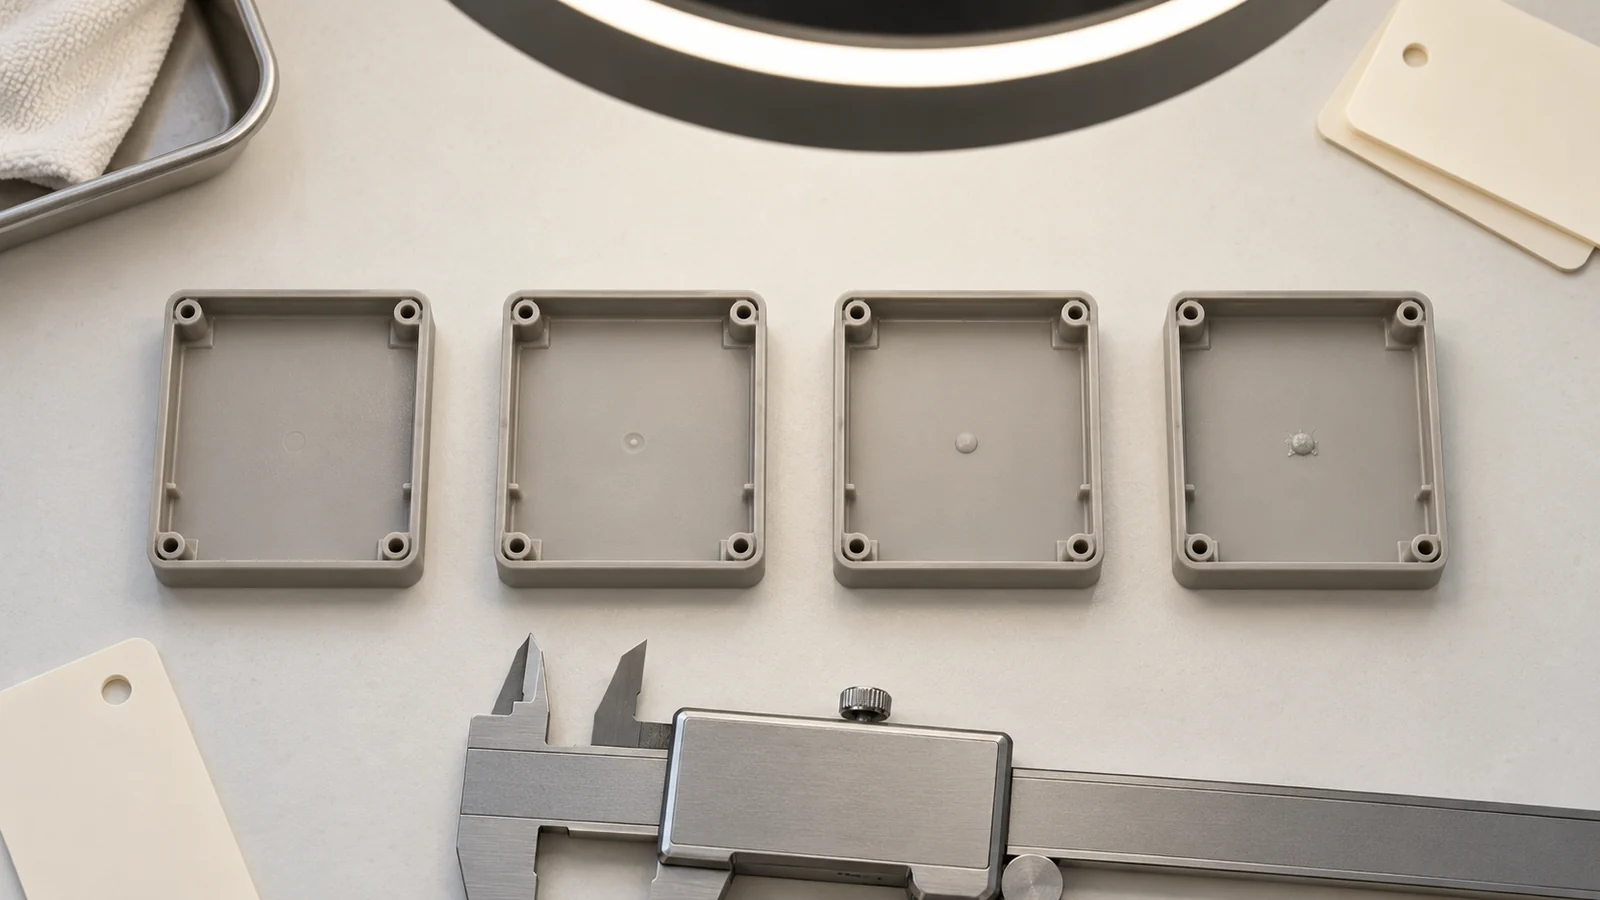
Compare peças de cada cavidade usando o mesmo método de inspeção. Se uma cavidade apresentar a marca enquanto as outras permanecem estáveis, priorize o movimento do pino, o inserto do gate, o circuito do aquecedor e o resfriamento local dessa cavidade. Se todas as cavidades mudarem juntas, investigue entradas comuns, como condição da resina, configurações do controlador, sequência de ciclo ou uma mudança no nível da máquina.
Para ferramentas multicavidades, identifique as amostras e preserve a ordem em que foram produzidas. Um registro simples pode incluir número da cavidade, status de partida ou regime permanente, descrição do defeito, resíduo medido, alarme do controlador e a única alteração de processo realizada. Isso transforma tentativa e erro em uma comparação rastreável e torna um posterior plano de teste e validação do molde mais fácil de revisar.
Saiba quando o molde precisa de manutenção, e não de outro ajuste de processo
Pinos que grudam repetidamente, desgaste irregular, acúmulo de metal, superfícies de corte danificadas ou um defeito que retorna após uma curta janela de ajuste sugerem um problema de hardware. Uma alteração de processo pode ocultar o sintoma temporariamente enquanto aumenta o estresse em outra parte do ferramental. Pare e inspecione seguindo o procedimento de manutenção segura do local quando as evidências apontarem para um componente desgastado ou danificado.
Ao discutir um reparo ou um novo ferramental, compartilhe fotos específicas de cada cavidade, a identificação da resina e do corante, as configurações de sequência, o padrão temporal e as peças antes e depois da última alteração. Esses detalhes são mais úteis do que um pedido para “deixar o gate mais limpo”. Para um contexto mais amplo sobre a construção de hot-runner e as interfaces do ferramental, consulte projeto de molde de injeção com hot-runner. O tópico principal do artigo é moldagem por injeção de plástico; cada link deve ajudar o leitor a passar do diagnóstico para uma decisão relevante de projeto ou validação.
FAQ
O pino do valve-gate deve ser ajustado antes de verificar a temperatura?
Não. Primeiro estabeleça o padrão do defeito e verifique o aquecedor, o termopar e os registros de sequência. Alterar o tempo do pino antes de confirmar o estado térmico pode mascarar uma causa e introduzir outra.
Uma marca de gate elevada sempre significa que o pino está desgastado?
Não. Uma marca elevada pode resultar de assentamento incompleto, timing, condições térmicas, contaminação ou alterações de processo. O desgaste é uma possibilidade, mas é necessária uma inspeção específica da cavidade antes de substituir o hardware.
Por que o stringing aparece apenas após uma pausa na produção?
Uma pausa altera o histórico térmico e de tempo de residência no gate. Compare a sequência de reinício e os primeiros disparos com as peças em regime permanente, depois verifique o material aprovado e as condições do hot-runner antes de ajustar o processo.