
Sızıntı, iplikçik veya tutarsız bir iz bırakan valf kapısı otomatik olarak kötü bir kapı inserti değildir. Pratik valf kapısı sorun giderme sürecinde, ilk faydalı soru izin ne zaman ortaya çıktığıdır: başlangıçta mı, uzun bir çalışmadan sonra mı, yalnızca bir gözde mi yoksa bir proses değişikliğinden sonra mı. Bu zamanlama, herhangi biri aynı anda birkaç ayarı değiştirmeden önce termal denge, pim hareketi, sızdırmazlık ve eriyik basıncı nedenlerini birbirinden ayırır.
Kalıplanmış kanıtlarla ve kontrol cihazı kaydıyla başlayın. Aynı gözü ardışık çevrimler boyunca karşılaştırın, kusur oluştuğunda kapının açık mı kapalı mı olduğunu not edin ve gerçek sıralamayı onaylanmış proses föyüyle karşılaştırın. Eriyik sıcakken ve neden bilinmiyorken valf pimi tahminle ayarlanmamalıdır.
Ayarı değiştirmeden önce kusur desenini okuyun
Kusuru göz, çevrim ve başlangıçtan bu yana geçen süreye göre kaydedin. Her çevrimde ortaya çıkan kısa bir iplikçik, tekrarlanabilir bir kapanma veya zamanlama sorununa işaret eder; yalnızca bir duraklamadan sonra ortaya çıkan bir iz ise termal veya yeniden başlatma koşuluna işaret edebilir. Tek göz sorunu, kalıbın genelinde görülen tek tip bir kusurdan farklı bir tanı sinyalidir.
Kapı izini tutarlı aydınlatma ve büyütme altında inceleyin. Malzemenin bulaşmış, yırtılmış, yanmış veya yalnızca yüzeyden taşmış olup olmadığını not edin. Aynı konumu aynı açıdan fotoğraflamak, gerçek bir değişikliği normal görsel varyasyondan ayırmaya yardımcı olur. Ayrıca parçanın, çıkarma sonrasında iz oluşturabilecek şekilde kesilip kesilmediğini veya elleçlenip elleçlenmediğini doğrulayın.
Parça, makine ve sıcak yolluk kayıtlarını bir arada tutun. Reçine sınıfı ve lotu, renklendirici, kalış süresi, başlatma sıralaması ve son bakım, bir belirtinin nasıl yorumlanması gerektiğini değiştirebilir. Kararlı bir makine ekranının, eriyik ve kapının her gözde aynı koşulları yaşadığı anlamına geldiğini varsaymayın.
Açma ve kapama sıralamasını kontrol edin
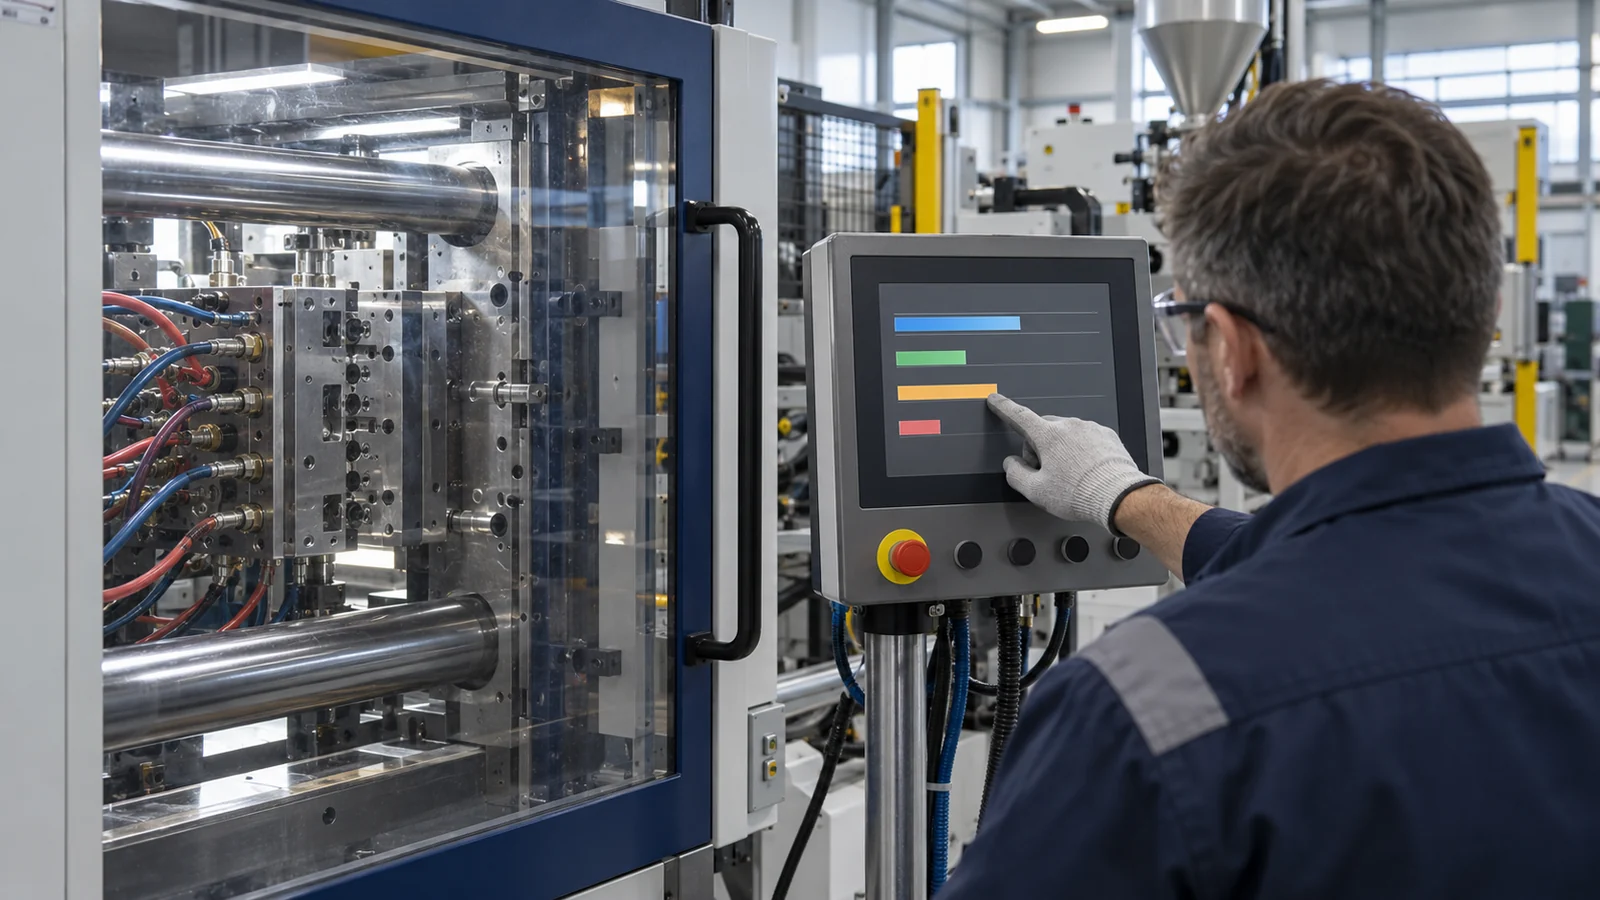
Valf kapılı sıcak yolluklar, eriyik beslemesini pim hareketiyle koordine eder. Pim çok erken açılırsa eriyik fışkırabilir veya dengesiz bir akış cephesi bırakabilir; çok geç kapanırsa veya tutarlı şekilde oturmazsa kapı iplikçik oluşturabilir veya yüksek bir iz bırakabilir. Bu nedenle sıralama değişiklikleri ölçülmüş bir belirtiye bağlanmalı ve her seferinde tek bir değişken değerlendirilmelidir.
- Tetiklemeyi doğrulayın. Pimin bir zamanlayıcı, vida konumu, basınç sinyali veya başka bir yapılandırılmış girişle kontrol edilip edilmediğini belirleyin. Görüntülenen olayı kopyalanmış bir kurulum föyüne güvenmek yerine makine çevrimiyle doğrulayın.
- Gerçek olayları karşılaştırın. Etkilenen göz için açılma ve kapanma zamanlamasını komşu gözlere göre kontrol edin. Bir kayma veya aykırı değer, bir kontrol, aktüatör veya kablolama sorununa işaret edebilir.
- Tek bir ayarı değiştirin. Yalnızca başlangıç durumu kaydedildikten sonra küçük ve belgelenmiş bir ayarlama yapın. Etkiyi değerlendirirken dolum, paketleme ve soğutma koşullarını sabit tutun.
- Parçayı yeniden kontrol edin. Çapak yüksekliğini, ipliklenmeyi, yüzey görünümünü ve parça ölçülerini değerlendirin. Daha temiz bir giriş, kısa dolum oluşturuyor veya kaynak hattını kaydırıyorsa başarılı bir düzeltme değildir.
Bir kontrolör komutunu, pimin fiziksel olarak amaçlanan konuma ulaştığının kanıtı olarak asla kabul etmeyin. Ekipmanın izin verdiği durumlarda, komutu mevcut konum veya aktüatör geri bildirimiyle karşılaştırın. Geri bildirim yoksa, sıcak yolluk bölgesine uzanmak yerine güvenli bir bakım prosedürü sırasında kontrollü bir inceleme kullanın.
Termal dengesizliği pim sorunundan ayırın
Bir valf pimi mekanik olarak sağlam olabilirken giriş bölgesi çok sıcak, çok soğuk veya dengesiz ısıtılmış olabilir. Malzemeyi veya paket profilini değiştirmeden önce ısıtıcı ve termokupl devrelerini, konektör oturmasını, kontrolör alarmlarını ve sıcaklık eğilimlerini kontrol edin. Bir sıcaklık okuması, tek bir noktadaki sensör ölçümüdür; girişteki eriyik durumunun doğrudan ölçümü değildir.
Başlatma davranışı özellikle bilgilendiricidir. Damlama yalnızca uzun bir duraklamadan sonra meydana geliyorsa, yeniden başlatma sırasını, bekleme süresini ve ilk atışları kararlı durum üretiminden ayrı olarak inceleyin. Kusur bir çalışma sırasında giderek kötüleşiyorsa, pim zamanlamasını tekrar tekrar kaydırmak yerine değişen bir termal koşul, kirlenme veya ilerleyici aşınma arayın.
Malzeme durumu da önemlidir. Neme duyarlı reçineler, renk konsantreleri, kırma malzeme veya bir malzeme partisi değişikliği akışı ve görünümü değiştirebilir. Belirli kalite için onaylanmış kurutma ve elleçleme gereksinimlerini doğrulayın; bir malzeme hazırlama sorununu sıcak yolluk sıcaklığını aşırı düzelterek telafi etmeyin.
Nedeni yerelleştirmek için gözden göze kanıtları kullanın
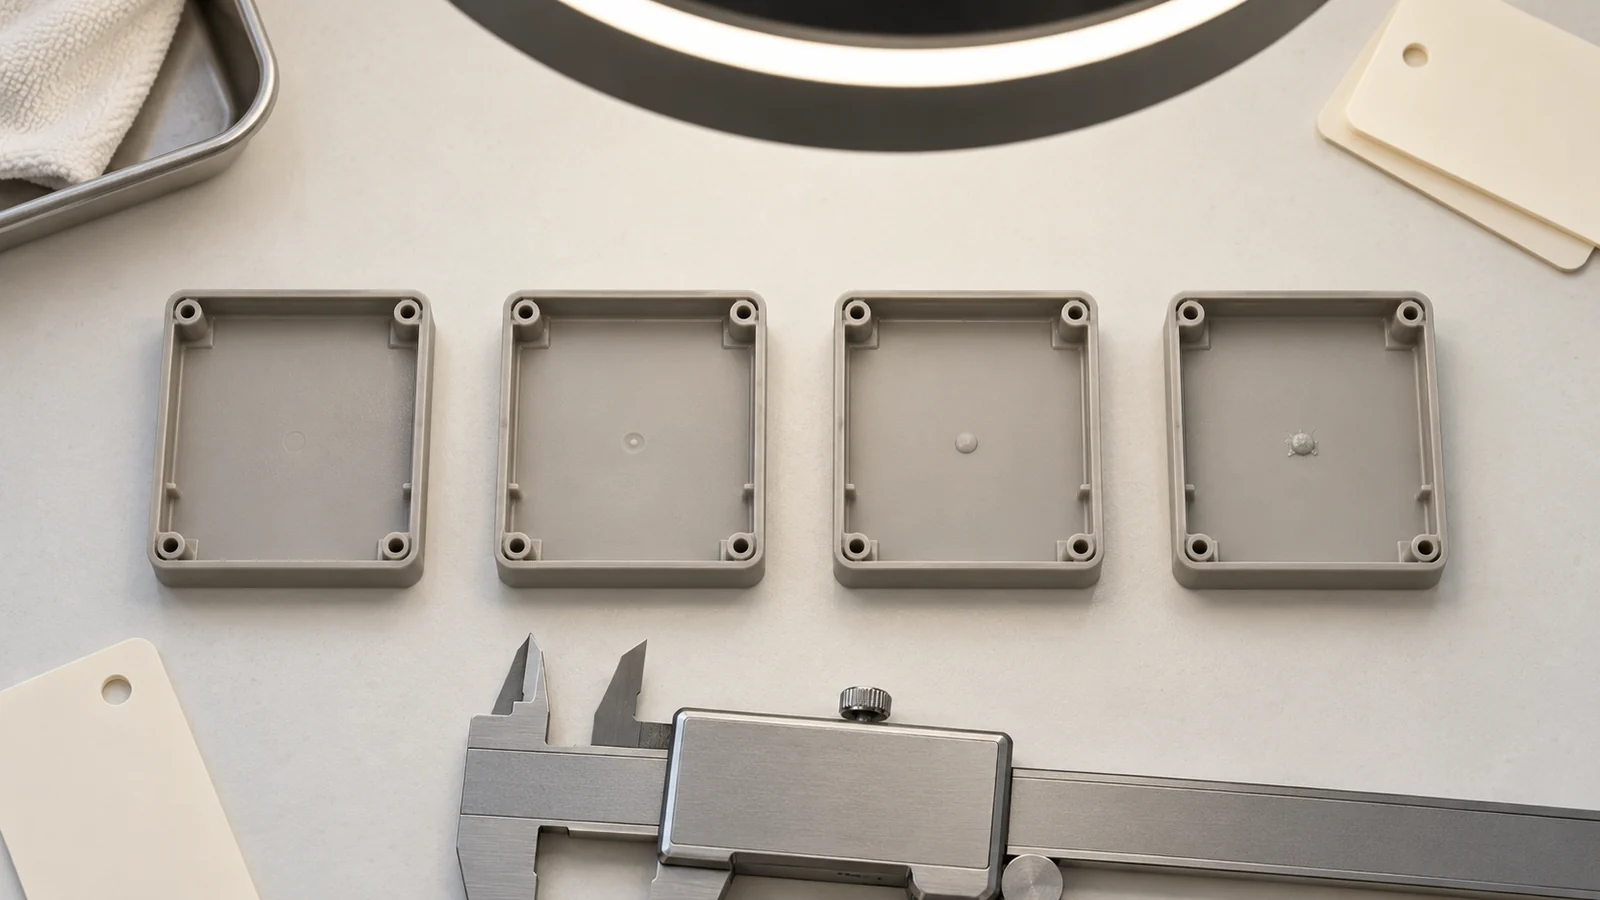
Her gözdeki parçaları aynı inceleme yöntemiyle karşılaştırın. Bir göz işareti gösterirken diğerleri kararlı kalıyorsa, o gözün pim hareketine, giriş insertine, ısıtıcı devresine ve yerel soğutmaya öncelik verin. Tüm gözler birlikte değişiyorsa, reçine durumu, kontrolör ayarları, çevrim sırası veya makine düzeyinde bir değişiklik gibi ortak girdileri araştırın.
Çok gözlü kalıplarda numuneleri etiketleyin ve üretildikleri sırayı koruyun. Basit bir kayıt; göz numarasını, başlatma veya kararlı durum durumunu, kusur tanımını, ölçülen çapağı, kontrolör alarmını ve yapılan tek proses değişikliğini içerebilir. Bu, deneme yanılmayı izlenebilir bir karşılaştırmaya dönüştürür ve daha sonraki kalıp denemesi ve doğrulama planı incelemesini kolaylaştırır.
Kalıbın ne zaman servise ihtiyaç duyduğunu bilin, başka bir proses ayarı değil
Tekrarlanan pim yapışması, düzensiz aşınma, metal toplanması, hasarlı kapatma yüzeyleri veya kısa bir ayar penceresinden sonra geri dönen bir kusur, bir donanım sorununa işaret eder. Bir proses değişikliği semptomu geçici olarak gizleyebilirken takımın başka bir yerindeki gerilimi artırabilir. Kanıtlar aşınmış veya hasarlı bir bileşene işaret ettiğinde, tesisin güvenli bakım prosedürü kapsamında durun ve inceleyin.
Bir onarım veya yeni takım görüşürken, gözeneğe özgü fotoğrafları, reçine ve renklendirici tanımlamasını, sıra ayarlarını, zaman desenini ve son değişiklikten önceki ve sonraki parçaları paylaşın. Bu ayrıntılar, “kapıyı daha temiz yapın” talebinden daha faydalıdır. Sıcak yolluk yapısı ve takım arayüzleri hakkında daha geniş bağlam için bkz. sıcak yolluk enjeksiyon kalıbı tasarımı. Makalenin ana konusu plastik enjeksiyon kalıplama; her bağlantı, okuyucunun teşhisten ilgili bir tasarım veya doğrulama kararına geçmesine yardımcı olmalıdır.
SSS
İğneli kapı pimi sıcaklık kontrol edilmeden önce ayarlanmalı mı?
Hayır. Önce kusur desenini belirleyin ve ısıtıcı, termokupl ve sıra kayıtlarını doğrulayın. Termal durumu doğrulamadan pim zamanlamasını değiştirmek bir nedeni gizleyip başka bir neden yaratabilir.
Yükseltilmiş kapı izi her zaman pimin aşındığı anlamına mı gelir?
Hayır. Yükseltilmiş bir iz, eksik oturma, zamanlama, termal koşullar, kirlenme veya proses değişikliklerinden kaynaklanabilir. Aşınma bir olasılıktır, ancak donanımı değiştirmeden önce gözeneğe özgü inceleme gerekir.
Neden ipliklenme yalnızca bir üretim duraklamasından sonra ortaya çıkar?
Bir duraklama, kapıdaki termal ve kalış süresi geçmişini değiştirir. Yeniden başlatma sırasını ve ilk atışları kararlı durum parçalarıyla karşılaştırın, ardından prosesi ayarlamadan önce onaylanmış malzemeyi ve sıcak yolluk koşullarını doğrulayın.