
Une vanne d'injection qui laisse un fil, une bavure ou un vestige irrégulier n'est pas automatiquement un insert de vanne défectueux. Dans le dépannage pratique des vannes d'injection, la première question utile est de savoir quand la marque apparaît : au démarrage, après un long cycle de production, dans une seule empreinte, ou après un changement de procédé. Ce moment permet de distinguer les causes liées à l'équilibre thermique, au mouvement de l'aiguille, à l'étanchéité et à la pression de matière avant que quiconque ne modifie plusieurs réglages à la fois.
Commencez par les preuves sur la pièce moulée et l'enregistrement du contrôleur. Comparez la même empreinte sur des cycles consécutifs, notez si la vanne est ouverte ou fermée lorsque le défaut se forme, et vérifiez la séquence réelle par rapport à la fiche de procédé approuvée. Une aiguille de vanne ne doit pas être réglée à l'aveuglette alors que la matière est chaude et que la cause est inconnue.
Lisez la configuration du défaut avant de modifier le réglage
Enregistrez le défaut par empreinte, par cycle et par temps écoulé depuis le démarrage. Un court fil qui apparaît à chaque cycle oriente vers un problème reproductible de fermeture ou de séquencement ; une marque qui n'apparaît qu'après une pause peut indiquer une condition thermique ou de redémarrage. Un problème sur une seule empreinte constitue un signal de diagnostic différent d'un défaut uniforme sur l'ensemble de l'outillage.
Inspectez le vestige de la vanne sous un éclairage et un grossissement constants. Notez si la matière est étalée, arrachée, brûlée ou simplement en saillie par rapport à la surface. Photographier le même emplacement sous le même angle aide à distinguer un changement réel d'une variation visuelle normale. Vérifiez également si la pièce est ébavurée ou manipulée d'une manière susceptible de créer une marque après l'éjection.
Conservez ensemble les enregistrements de la pièce, de la machine et du canal chaud. La nuance et le lot de résine, le colorant, le temps de séjour, la séquence de démarrage et la maintenance récente peuvent modifier l'interprétation d'un symptôme. Ne supposez pas qu'un affichage machine stable signifie que la matière et la vanne ont connu des conditions identiques dans chaque empreinte.
Vérifiez la séquence d'ouverture et de fermeture
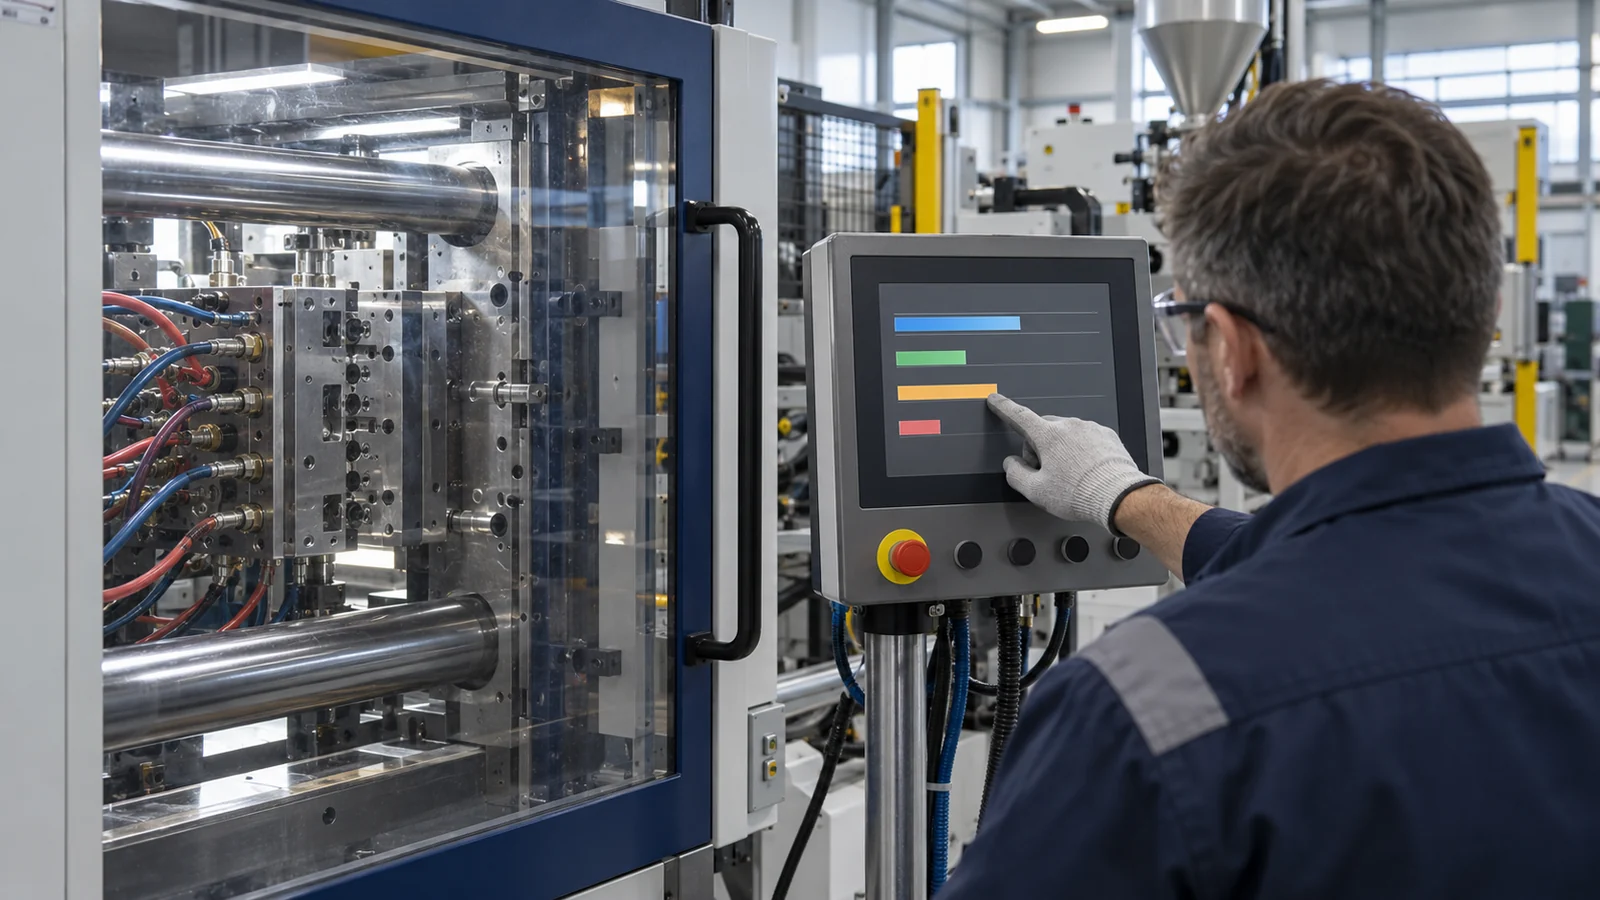
Les canaux chauds à vanne d'injection coordonnent l'alimentation en matière avec le mouvement de l'aiguille. Si l'aiguille s'ouvre trop tôt, la matière peut former un jet ou laisser un front d'écoulement déséquilibré ; si elle se ferme trop tard ou ne s'appuie pas de manière constante, la vanne peut laisser un fil ou un vestige en saillie. Les modifications de séquence doivent donc être liées à un symptôme mesuré et évaluées une variable à la fois.
- Confirmez le déclencheur. Déterminez si l'aiguille est commandée par une temporisation, une position de vis, un signal de pression ou une autre entrée configurée. Vérifiez l'événement affiché par rapport au cycle machine plutôt que de vous fier à une fiche de réglage recopiée.
- Comparez les événements réels. Vérifiez le timing d'ouverture et de fermeture de la cavité concernée par rapport aux cavités voisines. Une dérive ou une valeur aberrante peut indiquer un problème de commande, d'actionneur ou de câblage.
- Modifiez un seul paramètre. N'effectuez qu'un ajustement minime et documenté, après avoir enregistré la référence. Maintenez stables les conditions de remplissage, de compactage et de refroidissement pendant l'évaluation de l'effet.
- Revérifiez la pièce. Évaluez la hauteur de la carotte résiduelle, les fils, l'aspect de surface et les dimensions de la pièce. Une entrée plus propre ne constitue pas une correction réussie si elle provoque un manque de matière ou déplace la ligne de soudure.
Ne considérez jamais une commande du contrôleur comme la preuve que la broche a physiquement atteint sa position prévue. Lorsque l'équipement le permet, comparez la commande avec le retour de position ou d'actionneur disponible. En l'absence de retour, procédez à une inspection contrôlée lors d'une procédure de maintenance sécurisée plutôt que d'atteindre une zone de canaux chauds.
Distinguez le déséquilibre thermique d'un problème d'aiguille
Une broche d'obturateur peut être mécaniquement saine alors que la zone d'entrée est trop chaude, trop froide ou chauffée de façon inégale. Vérifiez les circuits de chauffage et de thermocouple, l'emboîtement des connecteurs, les alarmes du contrôleur et les tendances de température avant de modifier la matière ou le profil de compactage. Une lecture de température est une mesure de capteur en un point donné, et non une mesure directe de l'état de la matière fondue à l'entrée.
Le comportement au démarrage est particulièrement instructif. Si un suintement n'apparaît qu'après une longue pause, examinez séparément la séquence de redémarrage, le temps de stabilisation et les premières pièces par rapport à la production en régime établi. Si le défaut s'aggrave progressivement en cours de production, recherchez une condition thermique évolutive, une contamination ou une usure progressive plutôt que de décaler répétitivement le timing de la broche.
L'état de la matière compte également. Les résines sensibles à l'humidité, les concentrés de couleur, le broyat ou un changement de lot de matière peuvent modifier l'écoulement et l'aspect. Confirmez les exigences approuvées de séchage et de manutention pour la nuance spécifique ; ne compensez pas un problème de préparation de matière en surcorrigeant la température du canal chaud.
Utilisez les preuves cavité par cavité pour localiser la cause
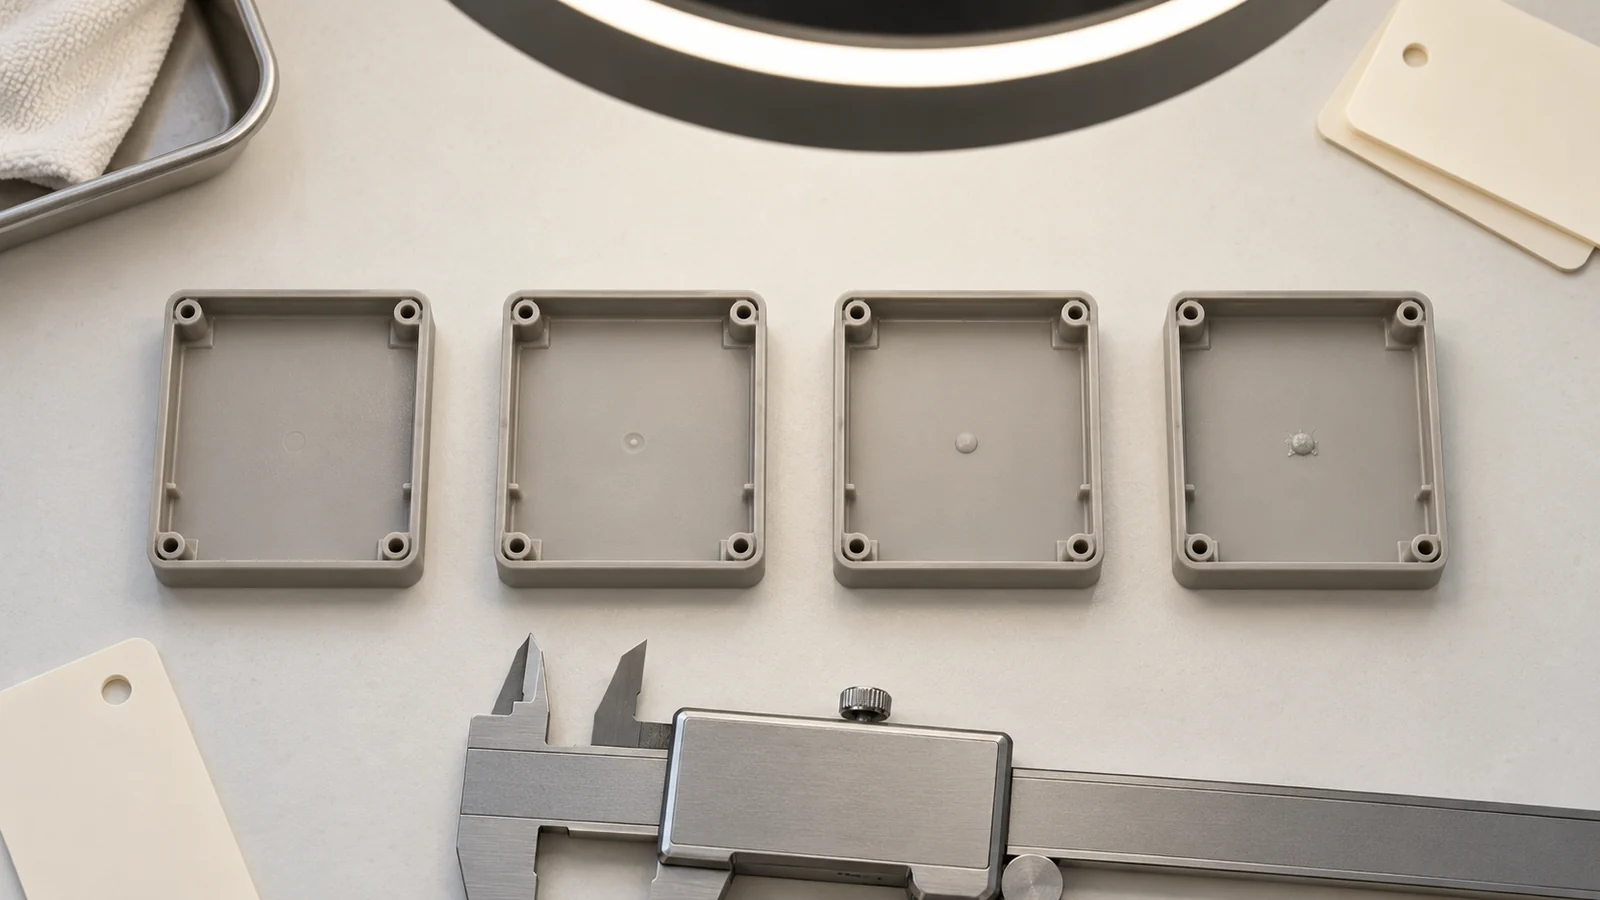
Comparez les pièces de chaque cavité en utilisant la même méthode d'inspection. Si une cavité présente la marque alors que les autres restent stables, donnez la priorité au mouvement de broche, à l'insert d'entrée, au circuit de chauffage et au refroidissement local de cette cavité. Si toutes les cavités changent simultanément, examinez les paramètres communs tels que l'état de la résine, les réglages du contrôleur, la séquence de cycle ou un changement au niveau de la machine.
Pour les moules multicavités, étiquetez les échantillons et conservez l'ordre dans lequel ils ont été produits. Un enregistrement simple peut inclure le numéro de cavité, le statut de démarrage ou de régime établi, la description du défaut, la carotte résiduelle mesurée, l'alarme du contrôleur et l'unique modification de process effectuée. Cela transforme les essais-erreurs en une comparaison traçable et rend un examen ultérieur plan d'essai et de validation du moule plus facile à réviser.
Sachez quand le moule nécessite un entretien, et non un nouvel ajustement de process
Des piqûres de poinçon répétées, une usure inégale, un arrachement de métal, des surfaces d'obturation endommagées ou un défaut qui réapparaît après une courte fenêtre de réglage suggèrent un problème matériel. Une modification du procédé peut masquer temporairement le symptôme tout en augmentant les contraintes ailleurs dans l'outil. Arrêtez et inspectez selon la procédure de maintenance sécurisée du site lorsque les preuves pointent vers un composant usé ou endommagé.
Lors d'une discussion sur une réparation ou un nouvel outil, partagez des photos spécifiques à chaque empreinte, l'identification de la résine et du colorant, les réglages de séquence, le profil temporel, ainsi que les pièces avant et après la dernière modification. Ces détails sont plus utiles qu'une demande de “ rendre le seuil plus propre ”. Pour un contexte plus large sur la construction des canaux chauds et les interfaces d'outillage, voir conception de moules d'injection à canaux chauds. Le sujet parent de l'article est moulage par injection plastique; chaque lien doit aider le lecteur à passer du diagnostic à une décision pertinente de conception ou de validation.
FAQ
Faut-il ajuster le poinçon à obturateur avant de vérifier la température ?
Non. Établissez d'abord le schéma du défaut et vérifiez l'enregistrement de la résistance chauffante, du thermocouple et de la séquence. Modifier le timing du poinçon avant de confirmer l'état thermique peut masquer une cause et en introduire une autre.
Une trace de seuil en relief signifie-t-elle toujours que le poinçon est usé ?
Non. Une trace en relief peut résulter d'un appui incomplet, du timing, de conditions thermiques, d'une contamination ou de modifications du procédé. L'usure est une possibilité, mais une inspection spécifique à l'empreinte est nécessaire avant de remplacer le matériel.
Pourquoi des fils apparaissent-ils uniquement après une pause de production ?
Une pause modifie l'historique thermique et le temps de séjour au niveau du seuil. Comparez la séquence de redémarrage et les premières pièces avec les pièces en régime établi, puis vérifiez le matériau approuvé et les conditions du canal chaud avant d'ajuster le procédé.