
Ein Nadelverschlussventil, das einen Materialfaden, einen Faden oder einen ungleichmäßigen Angussrest hinterlässt, ist nicht automatisch ein schlechter Ventileinsatz. Bei der praktischen Fehlersuche am Nadelverschlussventil ist die nützliche erste Frage, wann die Markierung auftritt: beim Anfahren, nach langer Laufzeit, nur in einer Kavität oder nach einer Prozessänderung. Diese zeitliche Einordnung trennt Ursachen des thermischen Gleichgewichts, der Nadelbewegung, der Abdichtung und des Schmelzedrucks, bevor jemand mehrere Einstellungen gleichzeitig ändert.
Beginnen Sie mit den Formteilbefunden und dem Reglerprotokoll. Vergleichen Sie dieselbe Kavität über aufeinanderfolgende Zyklen, notieren Sie, ob das Ventil beim Entstehen des Fehlers offen oder geschlossen ist, und prüfen Sie die tatsächliche Sequenz gegen das freigegebene Prozessdatenblatt. Eine Ventilnadel sollte nicht durch Vermutungen verstellt werden, solange die Schmelze heiß und die Ursache unbekannt ist.
Das Fehlerbild lesen, bevor die Einstellung geändert wird
Erfassen Sie den Fehler nach Kavität, Zyklus und Zeit seit dem Anfahren. Ein kurzer Faden, der in jedem Zyklus auftritt, deutet auf ein wiederholbares Absperr- oder Timing-Problem hin; eine Markierung, die erst nach einer Pause erscheint, kann auf eine thermische Bedingung oder einen Neustart hindeuten. Ein Problem in einer einzelnen Kavität ist ein anderes diagnostisches Signal als ein gleichmäßiger Fehler über das gesamte Werkzeug.
Untersuchen Sie den Angussrest bei gleichbleibender Beleuchtung und Vergrößerung. Notieren Sie, ob Material verschmiert, gerissen, verbrannt oder einfach über die Oberfläche erhaben ist. Das Fotografieren derselben Stelle aus demselben Winkel hilft, eine tatsächliche Veränderung von normaler visueller Schwankung zu unterscheiden. Bestätigen Sie außerdem, ob das Teil so entgratet oder gehandhabt wird, dass nach dem Auswerfen eine Markierung entstehen könnte.
Bewahren Sie die Aufzeichnungen zu Teil, Maschine und Heißkanal gemeinsam auf. Harztyp und Charge, Farbmittel, Verweilzeit, Anfahrsequenz und kürzliche Wartung können verändern, wie ein Symptom zu interpretieren ist. Gehen Sie nicht davon aus, dass eine stabile Maschinenanzeige bedeutet, dass Schmelze und Ventil in jeder Kavität identischen Bedingungen ausgesetzt waren.
Öffnungs- und Schließsequenz prüfen
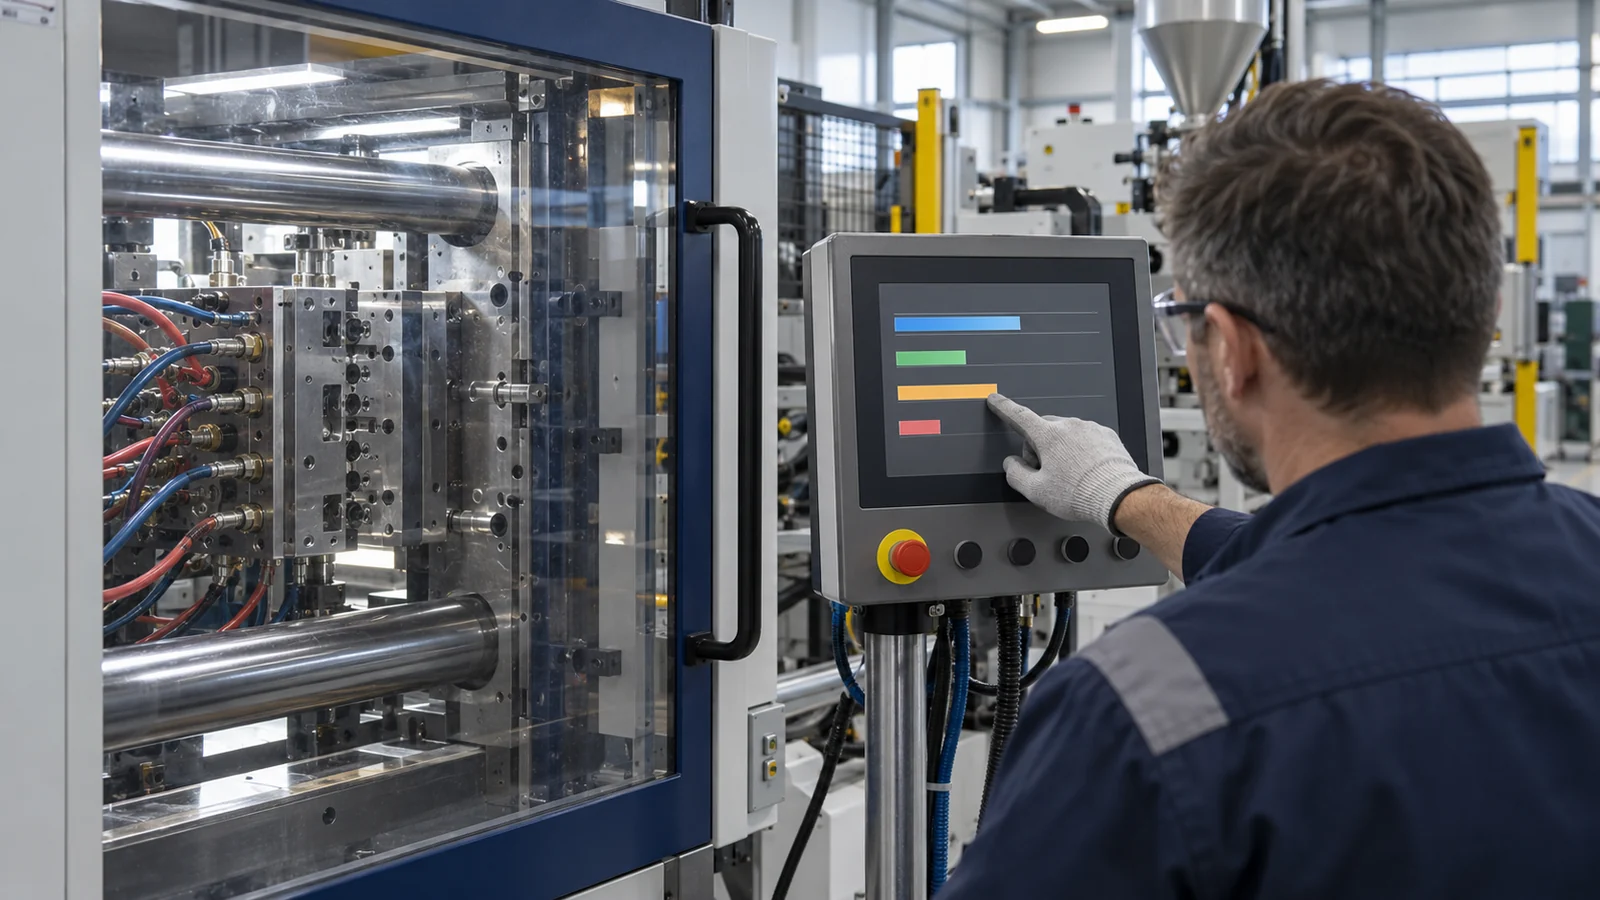
Nadelverschluss-Heißkanäle koordinieren die Schmelzezufuhr mit der Nadelbewegung. Öffnet die Nadel zu früh, kann die Schmelze spritzen oder eine unausgewogene Fließfront hinterlassen; schließt sie zu spät oder sitzt sie nicht gleichmäßig auf, kann das Ventil einen Faden ziehen oder einen erhabenen Angussrest hinterlassen. Sequenzänderungen sollten daher an ein gemessenes Symptom gebunden und jeweils eine Variable nach der anderen bewertet werden.
- Den Auslöser bestätigen. Stellen Sie fest, ob die Nadel durch einen Timer, eine Schneckenposition, ein Drucksignal oder einen anderen konfigurierten Eingang gesteuert wird. Überprüfen Sie das angezeigte Ereignis gegen den Maschinenzyklus, statt sich auf ein kopiertes Einstellblatt zu verlassen.
- Tatsächliche Ereignisse vergleichen. Prüfen Sie die Öffnungs- und Schließzeiten der betroffenen Kavität im Vergleich zu benachbarten Kavitäten. Eine Abweichung oder ein Ausreißer kann auf ein Problem mit der Steuerung, dem Aktuator oder der Verkabelung hinweisen.
- Eine Einstellung ändern. Nehmen Sie eine kleine, dokumentierte Anpassung erst vor, nachdem die Ausgangsbasis aufgezeichnet wurde. Halten Sie Füll-, Nachdruck- und Kühlbedingungen stabil, während Sie die Wirkung beurteilen.
- Das Teil erneut prüfen. Bewerten Sie Angussresthöhe, Fadenbildung, Oberflächenerscheinung und Teileabmessungen. Ein saubererer Anguss ist keine erfolgreiche Korrektur, wenn er einen Kurzschuss verursacht oder die Bindenaht verschiebt.
Betrachten Sie einen Steuerungsbefehl niemals als Beweis dafür, dass der Stift seine vorgesehene Position physisch erreicht hat. Wo die Ausrüstung es zulässt, vergleichen Sie den Befehl mit der verfügbaren Positions- oder Aktuatorrückmeldung. Fehlt die Rückmeldung, nutzen Sie eine kontrollierte Inspektion im Rahmen eines sicheren Wartungsverfahrens, statt in einen Heißkanalbereich zu greifen.
Thermisches Ungleichgewicht von Nadelproblemen trennen
Ein Ventilnadelstift kann mechanisch einwandfrei sein, während der Angussbereich zu heiß, zu kalt oder ungleichmäßig beheizt ist. Prüfen Sie die Heizungs- und Thermoelementkreise, den Sitz der Steckverbinder, Steuerungsalarme und Temperaturtrends, bevor Sie das Material oder das Nachdruckprofil ändern. Ein Temperaturwert ist eine Sensormessung an einer Stelle, keine direkte Messung des Schmelzezustands am Anguss.
Das Anfahrverhalten ist besonders aufschlussreich. Tritt ein Tropfen nur nach einer langen Pause auf, überprüfen Sie die Neustartsequenz, die Einwirkzeit und die ersten Schüsse getrennt von der stationären Produktion. Verschlechtert sich der Fehler während eines Laufs allmählich, suchen Sie nach einer sich ändernden thermischen Bedingung, Verunreinigung oder fortschreitendem Verschleiß, statt wiederholt die Stiftzeiten zu verschieben.
Auch der Materialzustand ist wichtig. Feuchtigkeitsempfindliche Harze, Farbmasterbatches, Mahlgut oder ein Wechsel der Materialcharge können Fließverhalten und Erscheinungsbild verändern. Bestätigen Sie die zugelassenen Trocknungs- und Handhabungsanforderungen für die jeweilige Type; kompensieren Sie ein Problem der Materialvorbereitung nicht durch übermäßige Korrektur der Heißkanaltemperatur.
Nutzen Sie kavitätsübergreifende Hinweise, um die Ursache zu lokalisieren
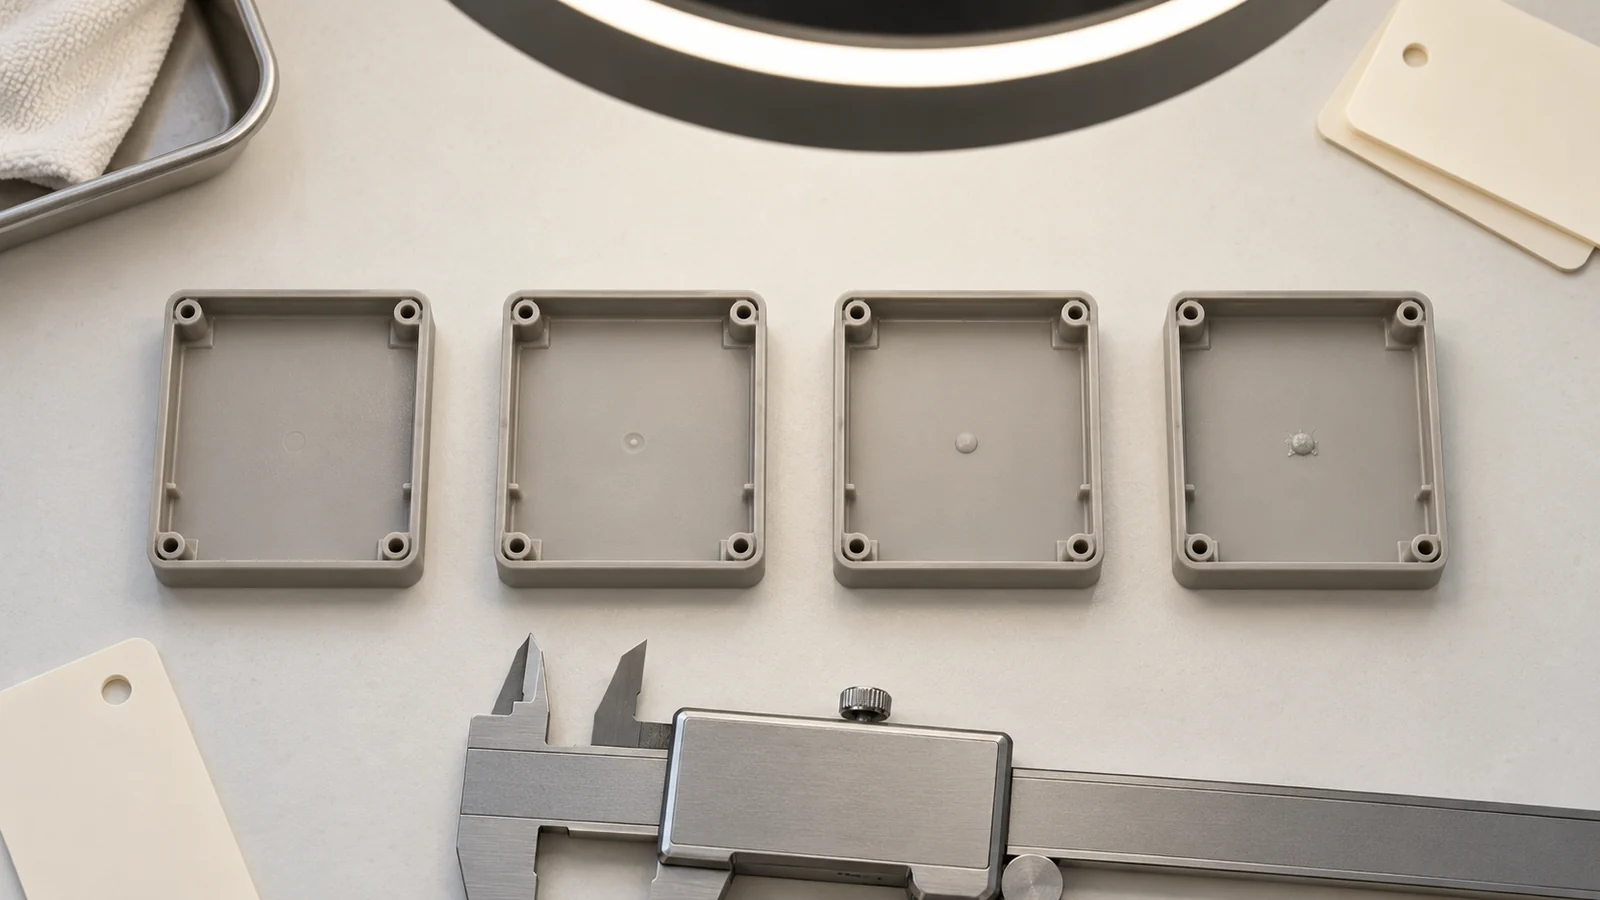
Vergleichen Sie Teile aus jeder Kavität mit derselben Prüfmethode. Zeigt eine Kavität die Markierung, während die anderen stabil bleiben, priorisieren Sie bei dieser Kavität die Stiftbewegung, den Angusseinsatz, den Heizkreis und die lokale Kühlung. Ändern sich alle Kavitäten gemeinsam, untersuchen Sie gemeinsame Einflussgrößen wie Harzzustand, Steuerungseinstellungen, Zyklusablauf oder eine Veränderung auf Maschinenebene.
Kennzeichnen Sie bei Mehrfachwerkzeugen die Proben und bewahren Sie die Reihenfolge ihrer Herstellung auf. Eine einfache Aufzeichnung kann Kavitätsnummer, Anfahr- oder stationären Status, Fehlerbeschreibung, gemessenen Angussrest, Steuerungsalarm und die eine vorgenommene Prozessänderung enthalten. So wird aus Versuch und Irrtum ein nachvollziehbarer Vergleich, und ein späterer Werkzeugversuchs- und Validierungsplan lässt sich leichter überprüfen.
Erkennen Sie, wann das Werkzeug gewartet werden muss, und nicht eine weitere Prozessanpassung erforderlich ist
Wiederholtes Haften der Stifte, ungleichmäßiger Verschleiß, Materialanhaftung, beschädigte Absperrflächen oder ein Defekt, der nach einem kurzen Anpassungsfenster wiederkehrt, deuten auf ein Hardwareproblem hin. Eine Prozessänderung kann das Symptom vorübergehend verdecken, während sie die Belastung an anderer Stelle im Werkzeug erhöht. Halten Sie an und inspizieren Sie gemäß dem sicheren Wartungsverfahren des Standorts, wenn die Hinweise auf eine verschlissene oder beschädigte Komponente deuten.
Wenn Sie eine Reparatur oder ein neues Werkzeug besprechen, teilen Sie kavitätsspezifische Fotos, die Identifikation von Harz und Farbmittel, die Sequenzeinstellungen, das zeitliche Muster sowie die Teile vor und nach der letzten Änderung. Diese Details sind nützlicher als die Bitte, “den Anguss sauberer zu machen”. Für einen breiteren Kontext zu Heißkanalaufbau und Werkzeugschnittstellen siehe Heißkanal-Spritzgussform-Design. Das übergeordnete Thema des Artikels ist Kunststoffspritzguss; jeder Link sollte dem Leser helfen, von der Diagnose zu einer relevanten Design- oder Validierungsentscheidung zu gelangen.
FAQ
Sollte der Nadelverschlussstift vor der Temperaturprüfung eingestellt werden?
Nein. Stellen Sie zuerst das Fehlermuster fest und überprüfen Sie die Aufzeichnungen zu Heizung, Thermoelement und Sequenz. Eine Änderung des Stift-Timings vor der Bestätigung des thermischen Zustands kann eine Ursache verdecken und eine andere einführen.
Bedeutet ein erhöhter Angussrest immer, dass der Stift verschlissen ist?
Nein. Ein erhöhter Angussrest kann durch unvollständiges Aufsitzen, Timing, thermische Bedingungen, Verunreinigung oder Prozessänderungen entstehen. Verschleiß ist eine Möglichkeit, aber vor dem Austausch von Hardware ist eine kavitätsspezifische Inspektion erforderlich.
Warum tritt Fadenziehen erst nach einer Produktionspause auf?
Eine Pause verändert die thermische Historie und die Verweilzeithistorie am Anguss. Vergleichen Sie die Wiederanlaufsequenz und die ersten Schüsse mit den Teilen im stationären Zustand und überprüfen Sie dann das freigegebene Material und die Heißkanalbedingungen, bevor Sie den Prozess anpassen.