
복잡한 3D 플라스틱 부품 CAD 파일을 양산으로 전환하려면 견고한 금형 엔지니어링과 정밀한 열 관리가 필요합니다. 부적절한 캐비티 배치, 부족한 드래프트 각도, 또는 불균형한 유동 게이트는 외관상의 싱크 마크, 과도한 부품 휨, 조기 금형 파손을 초래합니다. 정밀한 3D 툴 모델링은 강철을 절단하기 전에 폴리머 유동 역학과 냉각 거동을 예측하여 높은 수율의 양산을 보장합니다. 이 기술 엔지니어링 가이드는 DfM 검토 프로토콜, 핫 러너 게이트 배치 전략, 및 툴 스틸 선택 기준을 검토합니다.
목차
사내 3D 금형 엔지니어링 및 24시간 내 무료 DfM 검토
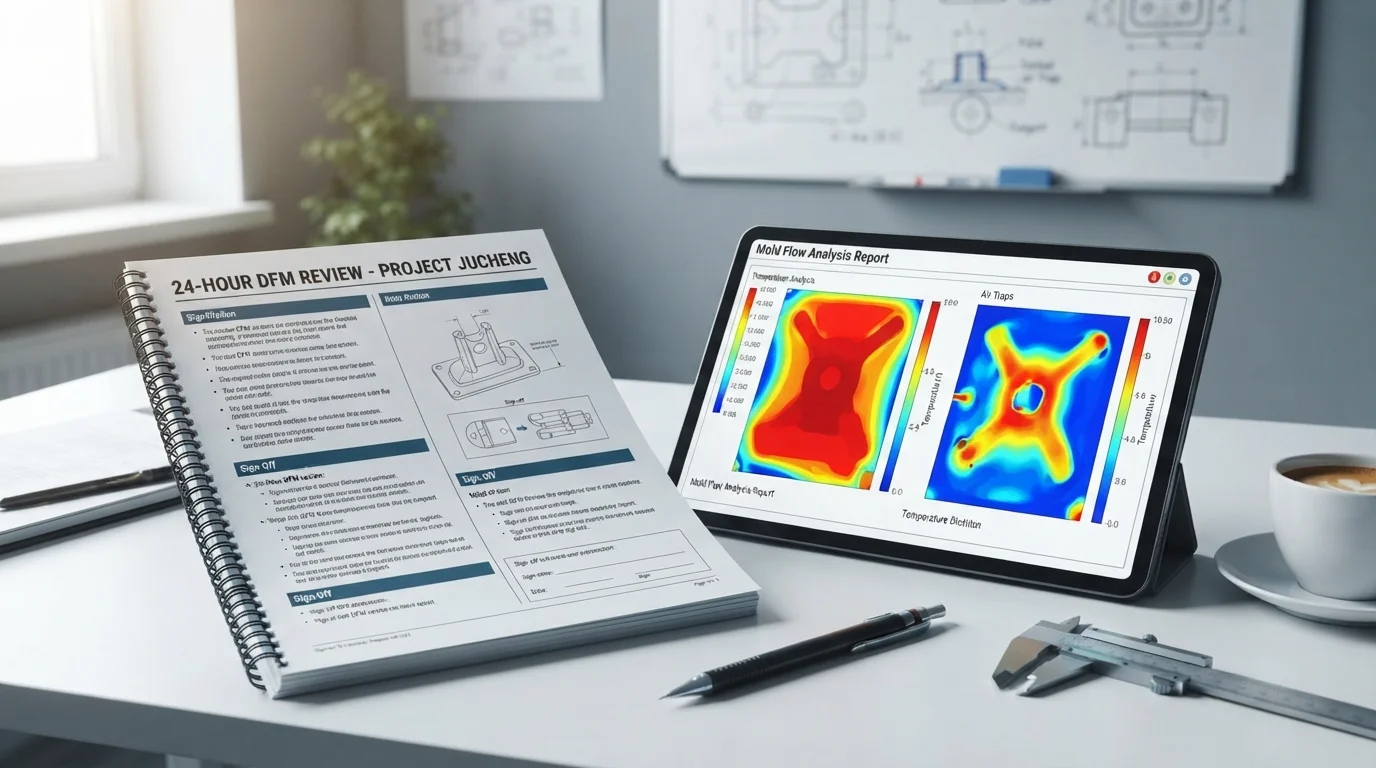
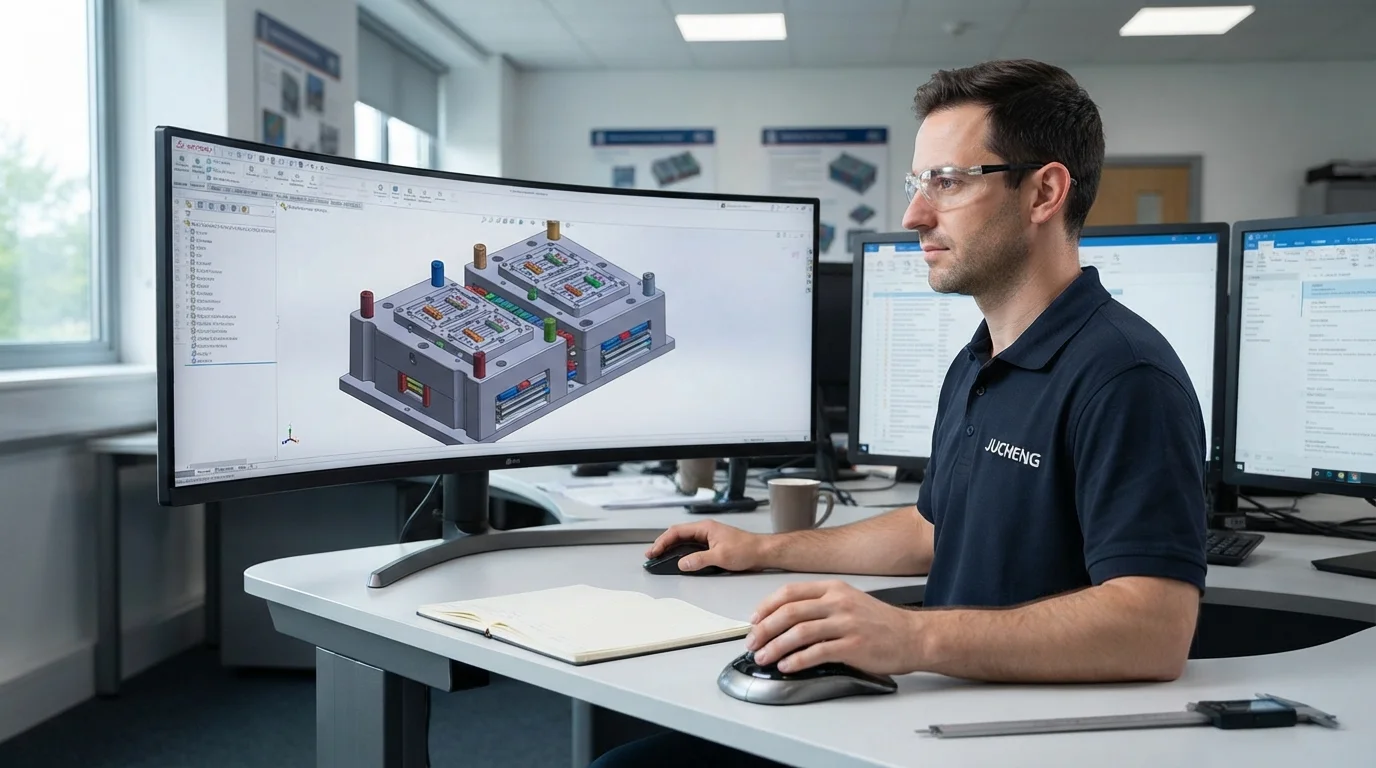
전문적인 사출 금형 설계 는 3D 파일 제출 후 24시간 이내에 생성되는 포괄적인 DfM(설계 제조 가능성) 보고서로 시작합니다. 엔지니어링 검토는 공칭 벽 두께 균일성, 드래프트 각도 적절성, 및 코어 사이드 액션 메커니즘을 평가합니다. 초기 단계에서 에어 트랩과 국부적 질량 집중을 식별하면 금형 제작 시작 후 발생할 수 있는 값비싼 강철 수정을 방지할 수 있습니다. 3D 솔리드 모델링 소프트웨어는 상세한 코어 및 캐비티 어셈블리, 가이드 이젝터 플레이트, 및 맞춤형 슬라이드 메커니즘을 구축합니다. 사전 예방적 DfM 협업은 원활한 부품 이젝션을 보장하고 생산 중 사이클 타임을 최적화합니다.
중요한 DfM 엔지니어링 평가 매개변수는 다음과 같습니다:
- 공칭 벽 두께 검토— 단면 평가는 균일한 폴리머 냉각 속도를 보장하고 싱크 마크 형성을 방지합니다.
- 드래프트 각도 분석— 수직 표면 테이퍼를 확인하여 드래그 마크를 생성하지 않고 원활한 부품 이젝션을 보장합니다.
- 파팅 라인 정의—파팅 라인을 자연스러운 부품 경계를 따라 배치하면 외관면의 미적 플래시를 방지할 수 있습니다.
- 이젝션 레이아웃 계획—이젝터 핀과 슬리브 메커니즘을 내부 비외관 표면에 배치하면 외부 미관이 보존됩니다.
핫 러너 매니폴드, 게이트 배치 및 파팅 라인 엔지니어링
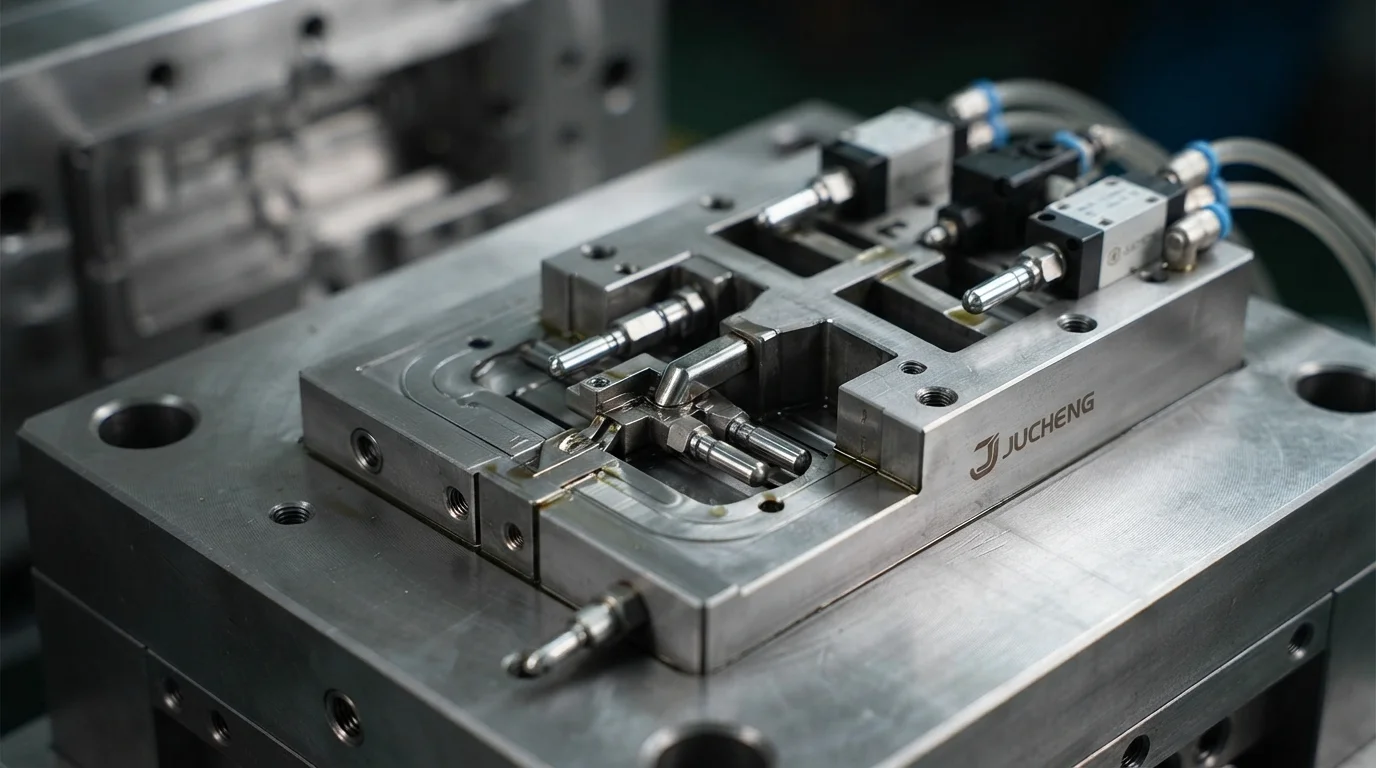
최적화 핫 러너 매니폴드 시스템과 게이트 위치는 캐비티 충전 대칭성과 구조적 웰드 라인 배치를 결정합니다. 밸브 게이트 핫 러너는 용융 흐름 전면을 정밀하게 제어하여 스프루 낭비를 제거하고 외관면의 게이트 자국을 방지합니다. 기존 콜드 러너 레이아웃은 서브마린 게이트 또는 엣지 게이트를 사용하여 용융물을 더 작은 구조 부품에 분배합니다. 가장 두꺼운 단면에 게이트를 배치하면 용융 수지가 얇은 부분으로 원활하게 흘러 쇼트 샷을 방지할 수 있습니다. 파팅 라인 엔지니어링은 고압 패킹 중 플래시 없는 밀봉을 유지하기 위해 타이트한 셧오프 스틸 랜드를 통합합니다.
SPI Class 101 금형용 경화 공구강 선택 (S136, H13)
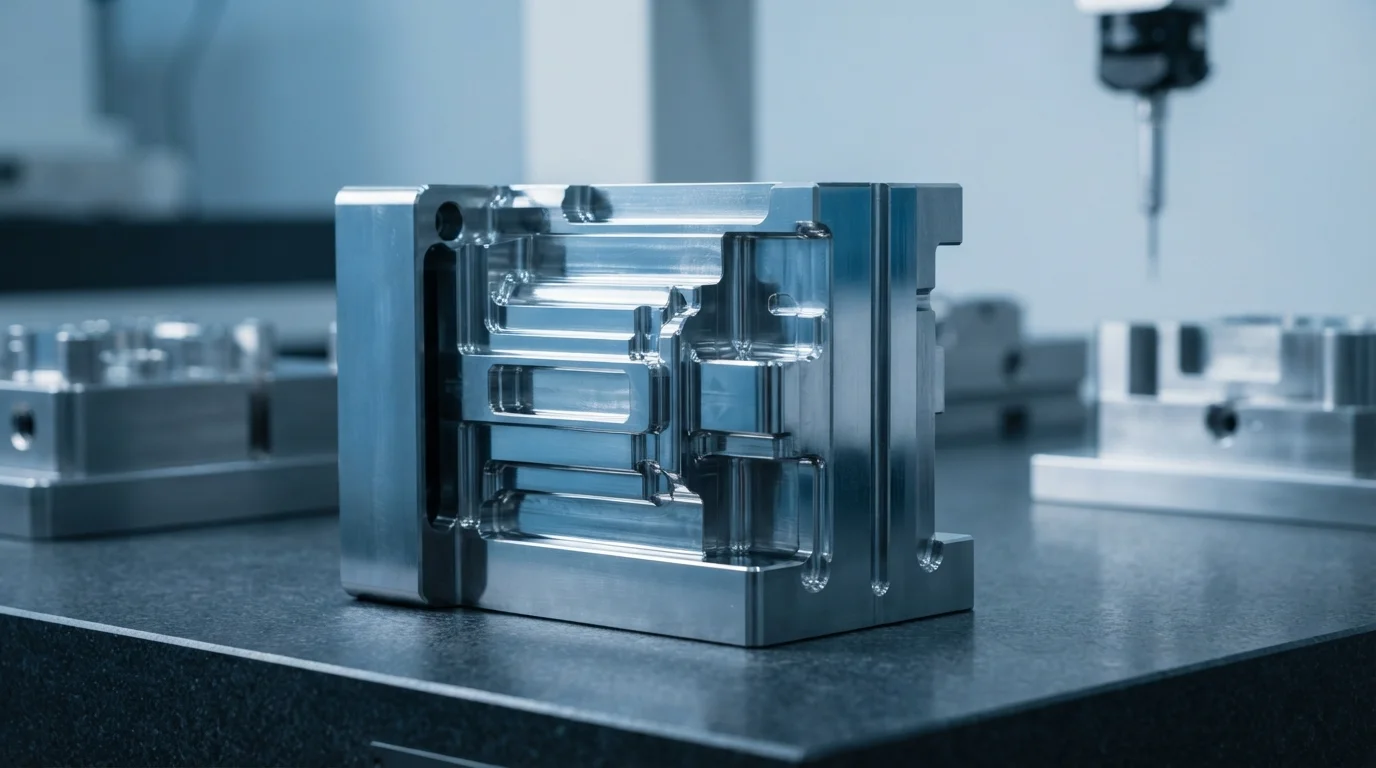
공구강 선택은 금형 수명, 열전도율 및 폴리머 가스 배출에 대한 화학적 저항성을 결정합니다. SPI Class 101 금형을 제작하려면 S136 스테인리스강 및 H13 공구강, HRC 48-52로 열처리된 프리미엄 경화강이 필요합니다. 고크롬 S136 강은 엔지니어링 폴리머가 방출하는 난연 가스에 대한 우수한 내식성을 제공합니다. PA66-GF30 또는 PC/ABS. 경화된 H13 강은 연속적인 높은 클램핑 힘 하에서 작동하는 중형 구조용 금형에 높은 충격 인성을 제공합니다. 고급 사출 금형 설계는 적절한 캐비티 강과 컨포멀 냉각 회로를 결합하여 1,000,000 사이클을 초과하는 생산 수명을 달성합니다.
| 공구강 등급 | 경도(HRC) | 내식성 | 폴리싱 등급 | 주요 금형 적용 분야 |
|---|---|---|---|---|
| S136 스테인리스강 | HRC 48 – 52 | 우수(고크롬) | SPI A-1 미러 폴리시 | 의료용 투명 부품 및 부식성 FR 수지 |
| H13 공구강 | HRC 46 – 50 | 보통 | SPI B-1 고광택 폴리시 | 중형 구조용 하우징 및 유리 충전 나일론 |
| P20 예경화강 | HRC 28 – 32 | 표준 | SPI C-1 상업용 마감 | 브리지 툴링 및 소량 생산 금형 |
자주 묻는 질문 (FAQ)
몰드 제작을 시작하기 전에 24시간 DfM 검토가 왜 필수적인가요?
24시간 DfM 검토는 공구강을 절단하기 전에 부적절한 드래프트 각도, 두꺼운 벽 섹션, 날카로운 내부 모서리와 같은 부품 형상 위험을 식별합니다. 이러한 문제를 조기에 발견하면 엔지니어가 CAD 파일을 수정하여 값비싼 금형 재작업과 긴 툴링 지연을 방지할 수 있습니다. 사전 예방적 DfM 검토는 첫날부터 최적의 금형 충전과 깨끗한 부품 이젝션을 보장합니다.
밸브 게이트 핫 러너 매니폴드는 콜드 러너 대신 언제 사용해야 하나요?
밸브 게이트 핫 러너 매니폴드는 게이트 자국이 금지된 멀티 캐비티 툴, 대형 구조 부품 및 외관 부품에 이상적입니다. 핫 러너는 스프루와 러너 스크랩 재료를 제거하여 단위 수지 비용을 낮춥니다. 콜드 러너는 초기 NRE 비용이 우선시되는 프로토타입 툴링 또는 소량 생산에 더 경제적입니다.
사출 금형용 S136과 H13 공구강의 차이점은 무엇인가요?
S136은 탁월한 내식성과 SPI A-1 미러 폴리싱 기능을 제공하는 고크롬 스테인리스강으로, 의료 및 광학 투명 부품에 이상적입니다. H13은 높은 피로 강도와 충격 저항을 제공하는 초강인 열간 금형강으로, 중대형 구조 부품에 적합합니다. 두 강재 모두 HRC 48-52로 경화되어 1,000,000샷 이상을 보장하는 SPI Class 101 금형을 충족합니다.