
Transforming complex 3D plastic component CAD files into volume production requires robust mold engineering and precise thermal management. Improper cavity layout, inadequate draft angles, or poorly balanced flow gates lead to cosmetic sink marks, excessive part warpage, and premature tool failure. Meticulous 3D tool modeling predicts polymer flow dynamics and cooling behavior prior to cutting steel, ensuring high-yield series manufacturing. This technical engineering guide examines DfM review protocols, hot runner gate placement strategies, and tool steel selection criteria.
Table des matières
In-House 3D Mold Engineering & Free DfM Review within 24 Hours
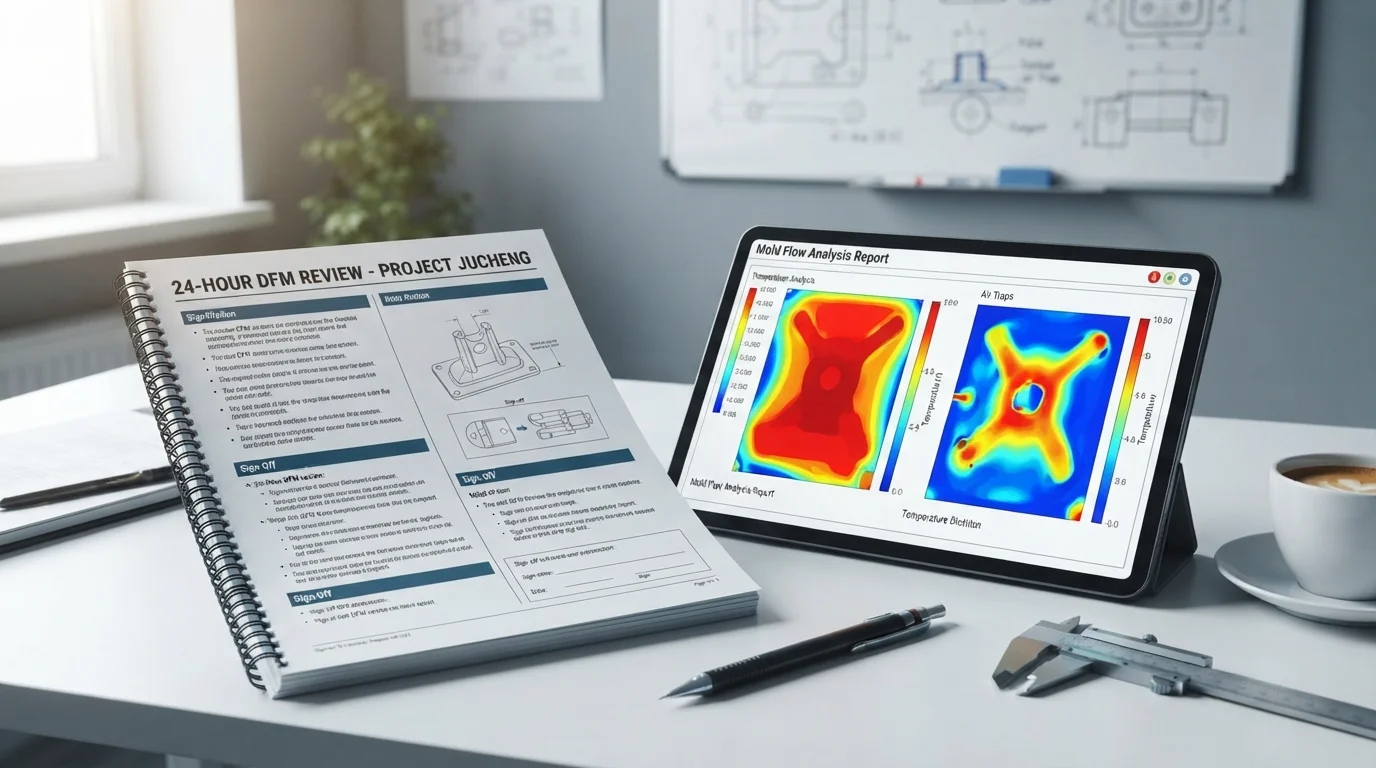
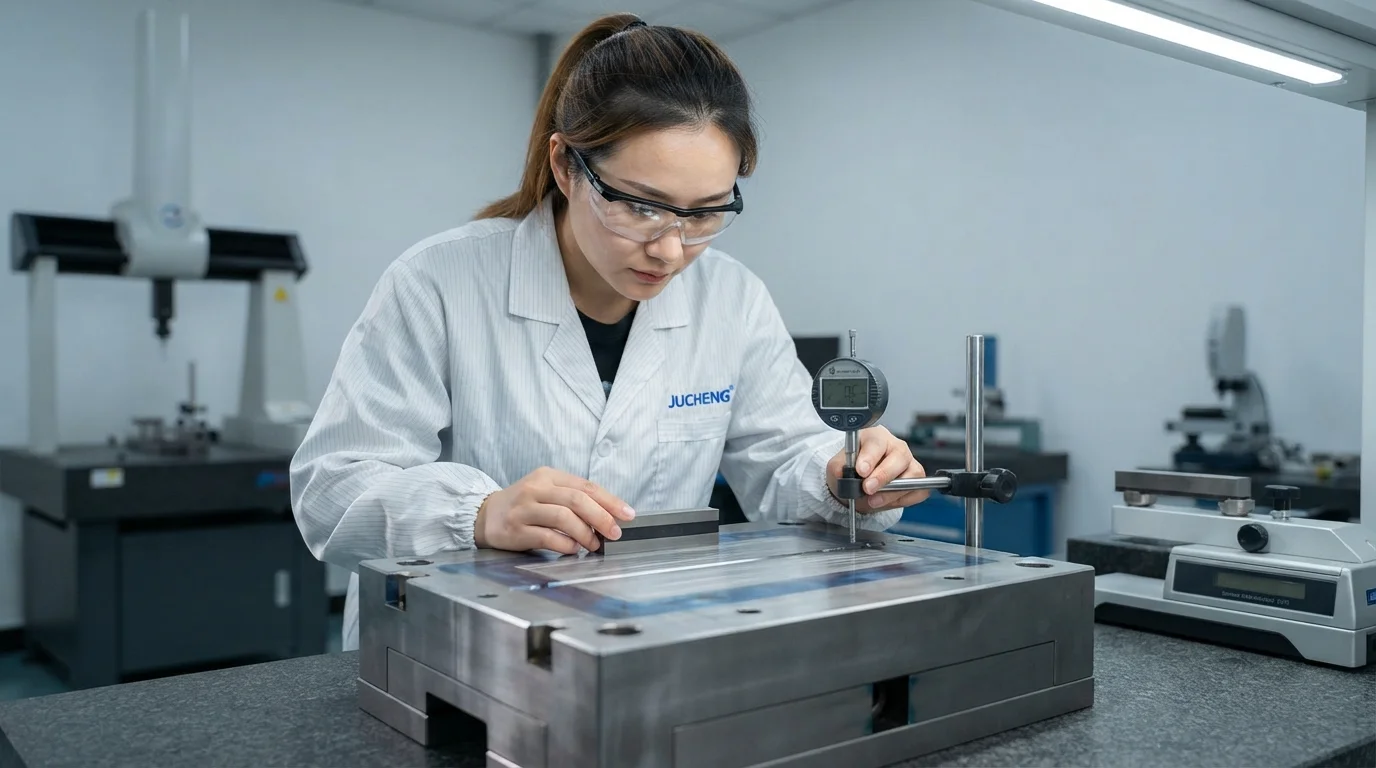
Executing professional injection mold design begins with a comprehensive Design for Manufacturability (DfM) report generated within 24 hours of 3D file submission. Engineering reviews evaluate nominal wall thickness uniformity, draft angle adequacy, and core side-action mechanisms. Identifying potential air traps and localized mass concentrations early prevents costly steel modifications after mold fabrication starts. 3D solid modeling software builds detailed core and cavity assemblies, guided ejector plates, and custom slide mechanisms. Proactive DfM collaboration ensures seamless part ejection and optimizes cycle times during production.
Critical DfM engineering evaluation parameters include:
- Nominal wall thickness review—Evaluating cross-sections ensures uniform polymer cooling rates and prevents sink mark formation.
- Draft angle analysis—Verifying vertical surface tapers guarantees smooth part ejection without creating drag marks.
- Parting line definition—Positionner les lignes de joint le long des limites naturelles des pièces évite les bavures cosmétiques sur les faces apparentes.
- Planification de la disposition d'éjection—Placer les éjecteurs et les mécanismes à douille sur les surfaces intérieures non cosmétiques préserve l'esthétique extérieure.
Ingénierie du collecteur chaud, du placement des points d'injection et de la ligne de joint
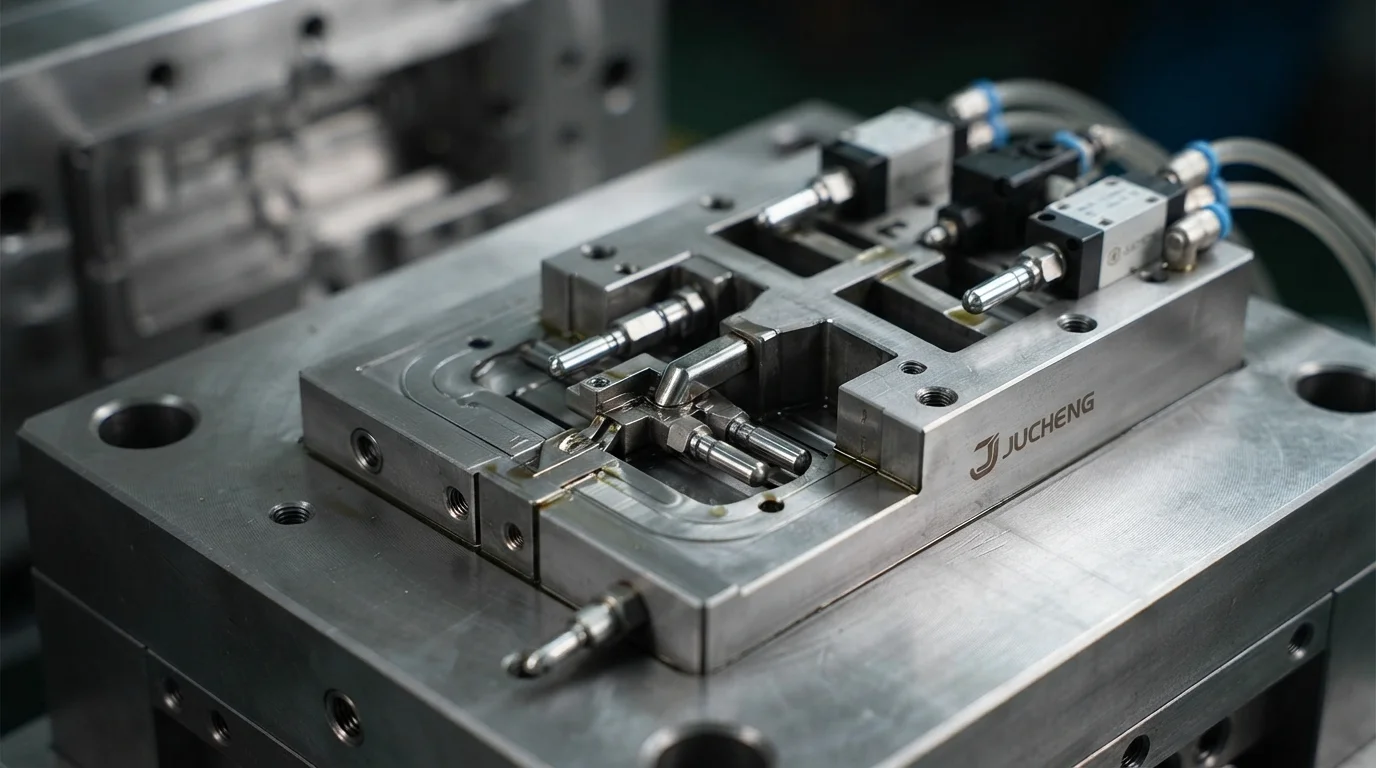
Optimisation des systèmes de collecteur chaud et des emplacements des points d'injection détermine la symétrie du remplissage de la cavité et le placement structurel des lignes de soudure. Les collecteurs chauds à injection à valve contrôlent précisément les fronts d'écoulement de la matière fondue, éliminant le gaspillage de carotte et empêchant les traces de point d'injection sur les faces apparentes. Les agencements de canaux froids conventionnels utilisent des coulisses sous-marines ou des points d'injection latéraux pour distribuer la matière fondue dans des composants structurels plus petits. Le placement du point d'injection à la section transversale la plus épaisse permet à la résine fondue de s'écouler facilement dans les sections minces, évitant les pièces incomplètes. L'ingénierie de la ligne de joint intègre des portées d'acier à fermeture étanche pour maintenir une étanchéité sans bavure pendant le maintien à haute pression.
Sélection d'acier à outils trempé (S136, H13) pour moules de classe SPI 101
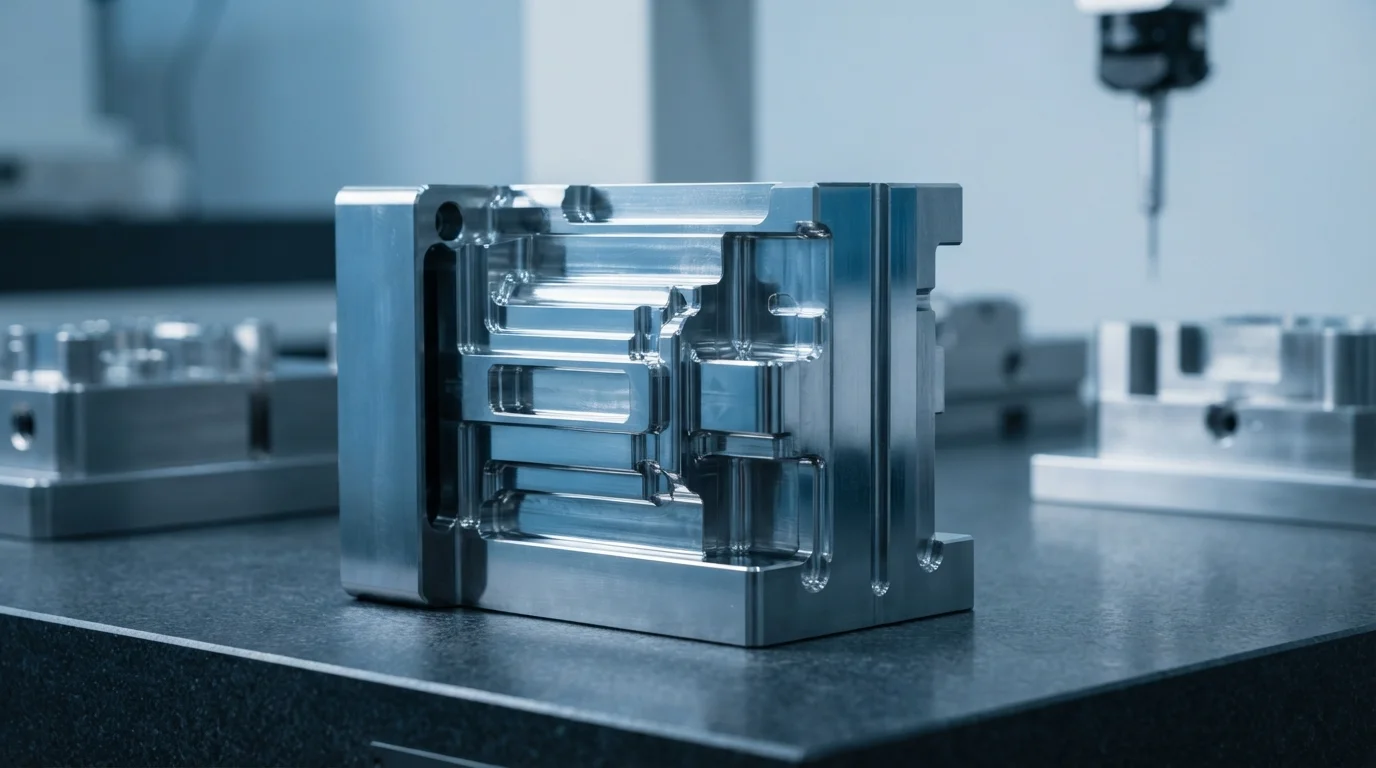
La sélection de l'acier à outils détermine la longévité du moule, la conductivité thermique et la résistance chimique contre le dégazage des polymères. La construction de moules de classe SPI 101 nécessite des aciers trempés de première qualité comme Acier inoxydable S136 et des de l'acier à outils H13, traités thermiquement à HRC 48-52. L'acier S136 à haute teneur en chrome offre une résistance supérieure à la corrosion contre les gaz ignifuges libérés par les polymères techniques comme PA66-GF30 ou en PC/ABS. L'acier H13 trempé offre une ténacité élevée aux chocs pour les outils structurels lourds fonctionnant sous des forces de serrage continues élevées. La conception avancée de moules d'injection associe des aciers de cavité corrects à des circuits de refroidissement conformes, atteignant des durées de vie de production dépassant 1 000 000 de cycles.
| Grade d'acier à outils | Dureté (HRC) | Corrosion Resistance | Polishability Level | Primary Tooling Application |
|---|---|---|---|---|
| S136 Stainless Steel | HRC 48 – 52 | Exceptional (High Chrome) | SPI A-1 Mirror Finish | Medical clear parts & corrosive FR resins |
| Acier à outils H13 | HRC 46 – 50 | Modérée | SPI B-1 High Polish | Heavy structural enclosures & glass-filled nylons |
| P20 Pre-Hardened Steel | HRC 28 – 32 | Norme | SPI C-1 Commercial Finish | Bridge tooling & low-volume production molds |
Questions fréquemment posées (FAQ)
Why is a 24-hour DfM review essential before starting mold fabrication?
A 24-hour DfM review identifies part geometry risks like inadequate draft angles, thick wall sections, and sharp internal corners before tool steel is cut. Detecting these issues early allows engineers to modify CAD files, preventing expensive mold rework and long tooling delays. Proactive DfM reviews guarantee optimal mold filling and clean part ejection from day one.
When should valve-gated hot runner manifolds be used instead of cold runners?
Valve-gated hot runner manifolds are ideal for multi-cavity tools, large structural parts, and cosmetic appearance components where gate vestige is prohibited. Hot runners eliminate sprue and runner scrap material, lowering unit resin costs. Cold runners are more economical for prototype tooling or low-volume production where lower upfront NRE costs are prioritized.
What is the difference between S136 and H13 tool steel for injection molds?
S136 is a high-chrome stainless steel offering exceptional corrosion resistance and SPI A-1 mirror polishability, making it ideal for medical and optical clear parts. H13 is an ultra-tough hot-work tool steel providing high fatigue strength and impact resistance for heavy structural components. Both steels are hardened to HRC 48-52 for SPI Class 101 mold guarantees exceeding 1,000,000 shots.