
Trasformare file CAD complessi di componenti plastici 3D in produzione di volume richiede una robusta ingegneria degli stampi e una precisa gestione termica. Una disposizione impropria delle cavità, angoli di sformo inadeguati o canali di alimentazione scarsamente bilanciati portano a difetti estetici come segni di ritiro, eccessiva deformazione dei pezzi e guasto prematuro dell'utensile. Una meticolosa modellazione 3D dell'utensile prevede le dinamiche del flusso del polimero e il comportamento di raffreddamento prima della lavorazione dell'acciaio, garantendo una produzione in serie ad alta resa. Questa guida tecnica ingegneristica esamina i protocolli di revisione DfM, le strategie di posizionamento dei punti di iniezione a canale caldo e i criteri di selezione dell'acciaio per utensili.
Sommario
Ingegneria interna di stampi 3D e revisione DfM gratuita entro 24 ore
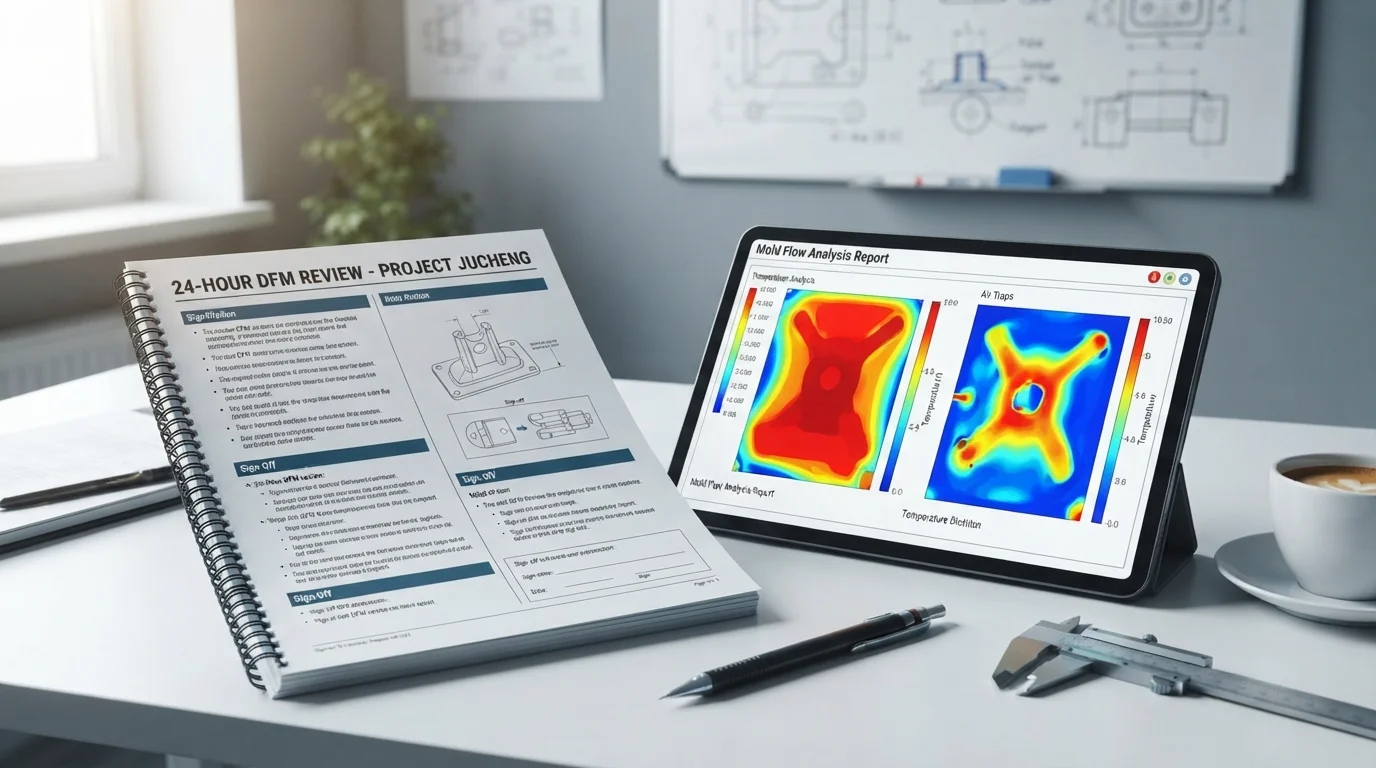
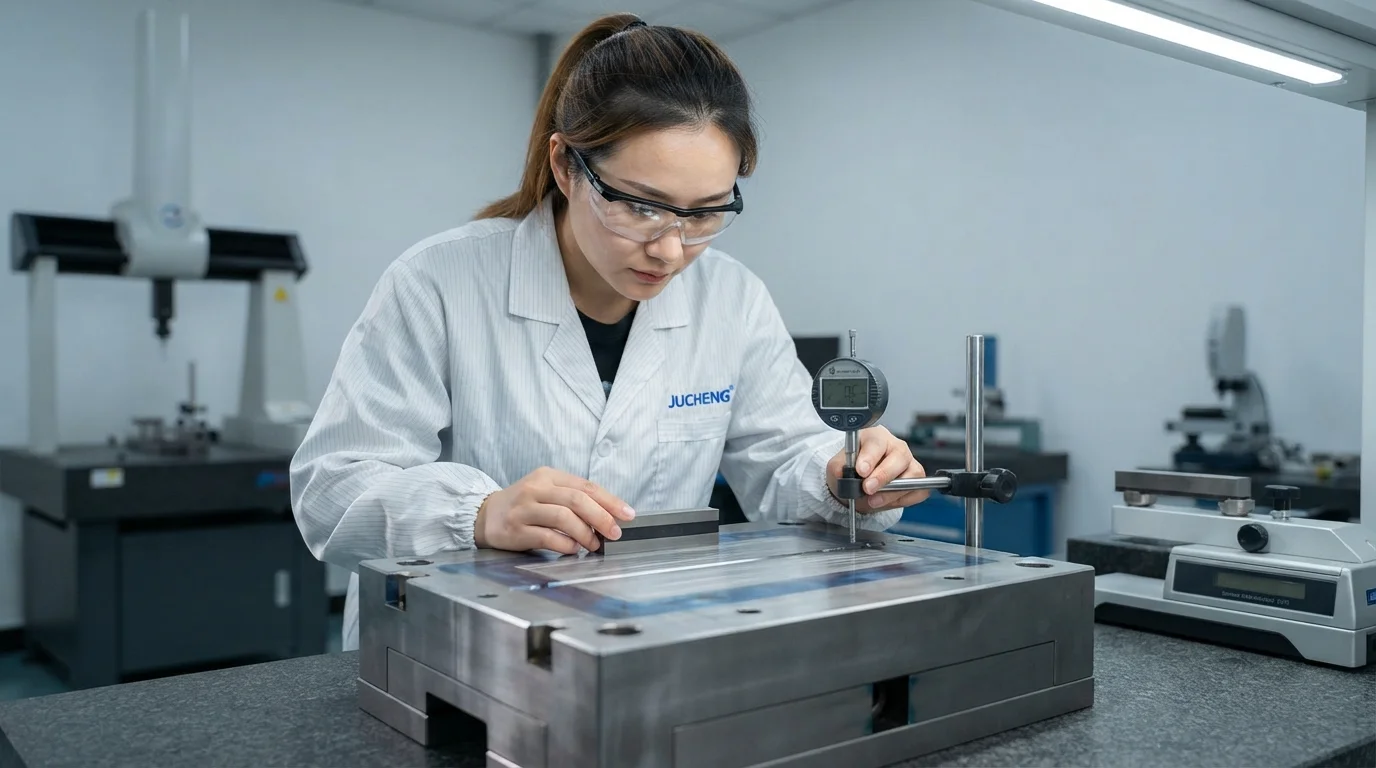
L'esecuzione di una progettazione professionale di stampi a iniezione inizia con un rapporto completo di progettazione per la producibilità (DfM) generato entro 24 ore dall'invio del file 3D. Le revisioni ingegneristiche valutano l'uniformità dello spessore nominale della parete, l'adeguatezza dell'angolo di sformo e i meccanismi di azione laterale del nucleo. L'identificazione precoce di potenziali sacche d'aria e concentrazioni di massa localizzate previene costose modifiche all'acciaio dopo l'inizio della fabbricazione dello stampo. Il software di modellazione solida 3D costruisce assemblaggi dettagliati di nucleo e cavità, piastre eiettrici guidate e meccanismi a slitta personalizzati. Una collaborazione proattiva sul DfM garantisce un'espulsione senza intoppi del pezzo e ottimizza i tempi di ciclo durante la produzione.
I parametri critici di valutazione ingegneristica del DfM includono:
- Revisione dello spessore nominale della parete—La valutazione delle sezioni trasversali garantisce velocità di raffreddamento uniformi del polimero e previene la formazione di segni di ritiro.
- Analisi dell'angolo di sformo—La verifica delle conicità delle superfici verticali garantisce un'espulsione regolare del pezzo senza creare segni di trascinamento.
- Definizione della linea di divisione—Il posizionamento delle linee di divisione lungo i confini naturali del pezzo previene bave estetiche sulle superfici visibili.
- Pianificazione del layout di espulsione—Il posizionamento di espulsori e meccanismi a manicotto su superfici interne non estetiche preserva l'estetica esterna.
Collettore a canale caldo, posizionamento dei punti di iniezione e ingegneria della linea di divisione
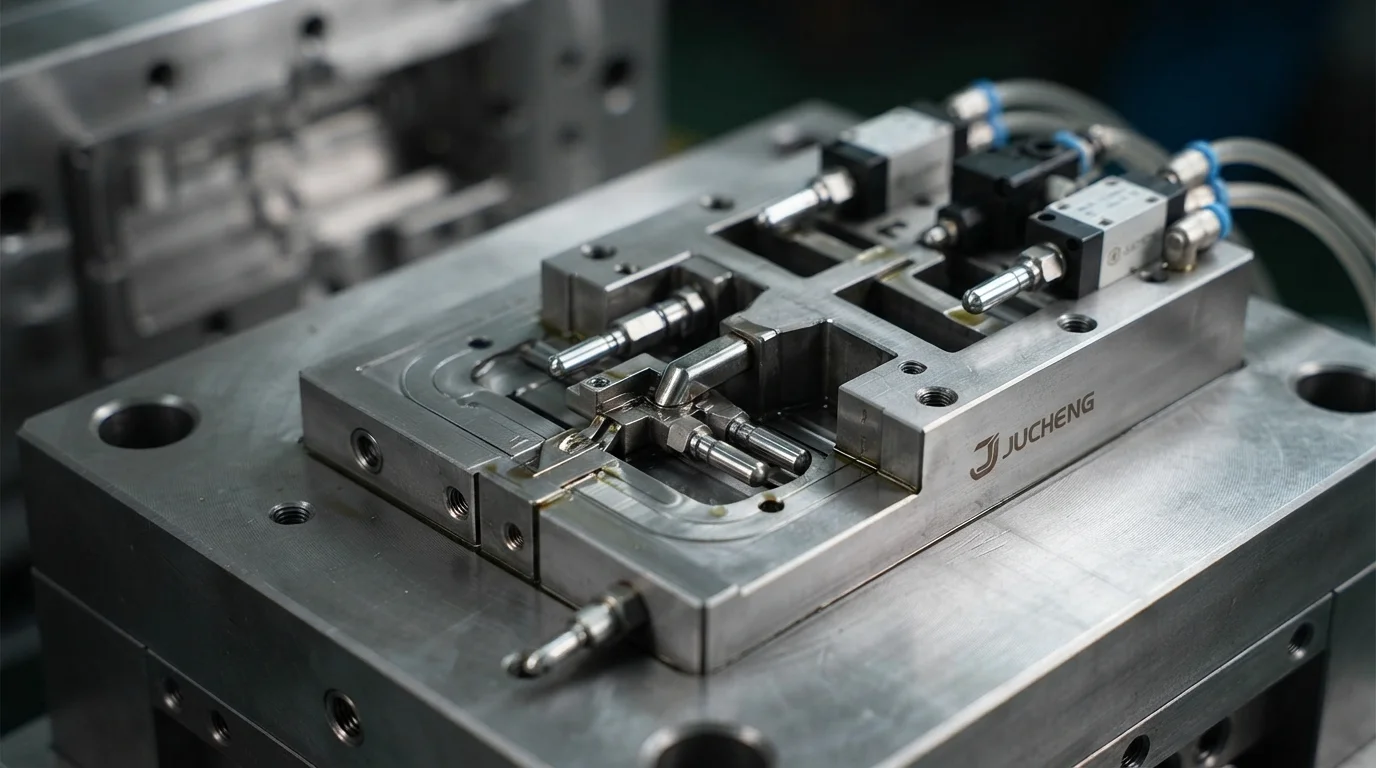
Ottimizzazione dei sistemi di collettore a canale caldo e delle posizioni dei punti di iniezione determina la simmetria di riempimento della cavità e il posizionamento strutturale delle linee di saldatura. I collettori caldi a valvola controllano con precisione i fronti di flusso del fuso, eliminando lo spreco di canale e prevenendo residui del punto di iniezione sulle superfici visibili. I layout convenzionali a canale freddo utilizzano punti di iniezione a sottomarino o punti di iniezione laterali per distribuire il fuso in componenti strutturali più piccoli. Il posizionamento del punto di iniezione nella sezione trasversale più spessa consente alla resina fusa di fluire dolcemente nelle sezioni sottili, prevenendo riempimenti incompleti. L'ingegneria della linea di divisione incorpora superfici di tenuta in acciaio a chiusura ermetica per mantenere una tenuta senza bave durante la fase di compattazione ad alta pressione.
Selezione di acciaio per utensili temprato (S136, H13) per stampi di classe SPI 101
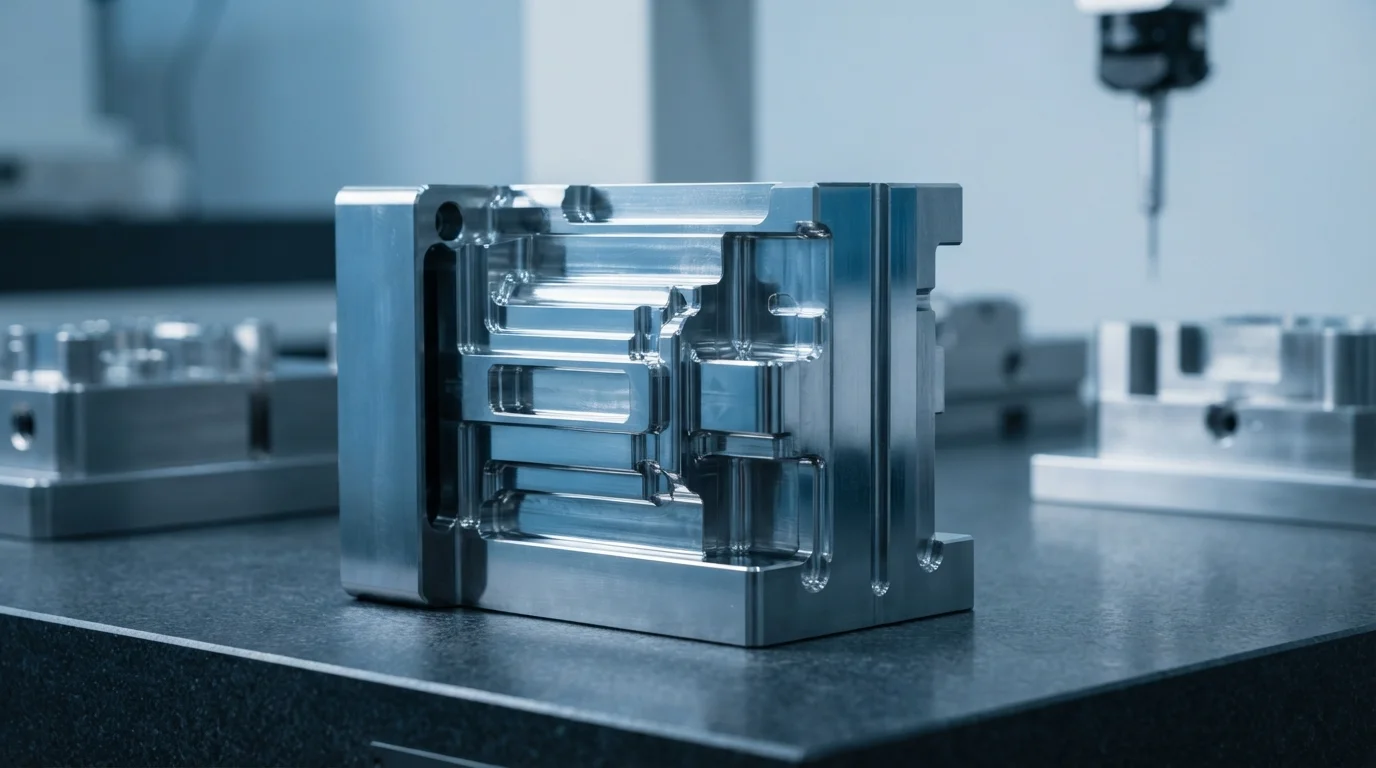
La selezione dell'acciaio per utensili determina la longevità dello stampo, la conducibilità termica e la resistenza chimica contro l'emissione di gas dai polimeri. La costruzione di stampi di classe SPI 101 richiede acciai temprati di alta qualità come acciaio inossidabile S136 e Acciaio per utensili H13, trattato termicamente a HRC 48-52. L'acciaio S136 ad alto contenuto di cromo fornisce una resistenza superiore alla corrosione contro i gas ritardanti di fiamma rilasciati da polimeri tecnici come PA66-GF30 o PC/ABS. L'acciaio H13 temprato offre un'elevata tenacità all'impatto per utensili strutturali pesanti che operano sotto forze di serraggio continue elevate. Il design avanzato dello stampo a iniezione abbina acciai per cavità corretti a circuiti di raffreddamento conformi, raggiungendo durate di produzione superiori a 1.000.000 di cicli.
| Grado di acciaio per utensili | Durezza (HRC) | Resistenza alla corrosione | Livello di lucidabilità | Applicazione primaria per utensili |
|---|---|---|---|---|
| Acciaio inossidabile S136 | HRC 48 – 52 | Eccezionale (alto cromo) | Finitura a specchio SPI A-1 | Parti trasparenti per uso medico e resine FR corrosive |
| Acciaio da Utensili H13 | HRC 46 – 50 | Moderata | Alta lucidatura SPI B-1 | Involucri strutturali pesanti e nylon caricati con vetro |
| Acciaio pre-temprato P20 | HRC 28 – 32 | Standard | Finitura commerciale SPI C-1 | Utensili ponte e stampi per produzione a basso volume |
Domande Frequenti (FAQ)
Perché una revisione DfM di 24 ore è essenziale prima di iniziare la fabbricazione dello stampo?
Una revisione DfM di 24 ore identifica i rischi geometrici del pezzo come angoli di sformo inadeguati, sezioni di parete spesse e angoli interni acuti prima che l'acciaio per utensili venga tagliato. Rilevare questi problemi in anticipo consente agli ingegneri di modificare i file CAD, prevenendo costose rilavorazioni dello stampo e lunghi ritardi nella utensileria. Le revisioni DfM proattive garantiscono un riempimento ottimale dello stampo e un'espulsione pulita del pezzo fin dal primo giorno.
Quando si devono utilizzare collettori caldi a valvola invece di canali freddi?
I collettori caldi a valvola sono ideali per stampi a cavità multiple, grandi parti strutturali e componenti con requisiti estetici dove il segno del punto di iniezione è vietato. I canali caldi eliminano lo scarto di materozza e canali, riducendo il costo unitario della resina. I canali freddi sono più economici per utensileria prototipale o produzione a basso volume dove si privilegiano costi NRE iniziali inferiori.
Qual è la differenza tra l'acciaio per utensili S136 e H13 per stampi a iniezione?
L'S136 è un acciaio inossidabile ad alto cromo che offre eccezionale resistenza alla corrosione e lucidabilità a specchio SPI A-1, rendendolo ideale per parti medicali e ottiche trasparenti. L'H13 è un acciaio per utensili da lavorazione a caldo ultra-resistente che offre elevata resistenza a fatica e agli urti per componenti strutturali pesanti. Entrambi gli acciai sono temprati a HRC 48-52 per garanzie di stampi Classe SPI 101 che superano 1.000.000 di cicli.