
Transformar archivos CAD complejos de piezas de plástico 3D en producción en volumen requiere una ingeniería de moldes robusta y una gestión térmica precisa. Una disposición de cavidades inadecuada, ángulos de salida insuficientes o compuertas de flujo mal equilibradas conducen a marcas de hundimiento cosméticas, alabeo excesivo de la pieza y fallo prematuro de la herramienta. El modelado meticuloso de la herramienta 3D predice la dinámica del flujo de polímero y el comportamiento de enfriamiento antes de cortar el acero, asegurando una fabricación en serie de alto rendimiento. Esta guía técnica de ingeniería examina los protocolos de revisión DfM, las estrategias de colocación de compuertas de canal caliente y los criterios de selección de acero para herramientas.
Tabla de contenido
Ingeniería de Moldes 3D Interna y Revisión DfM Gratuita en 24 Horas
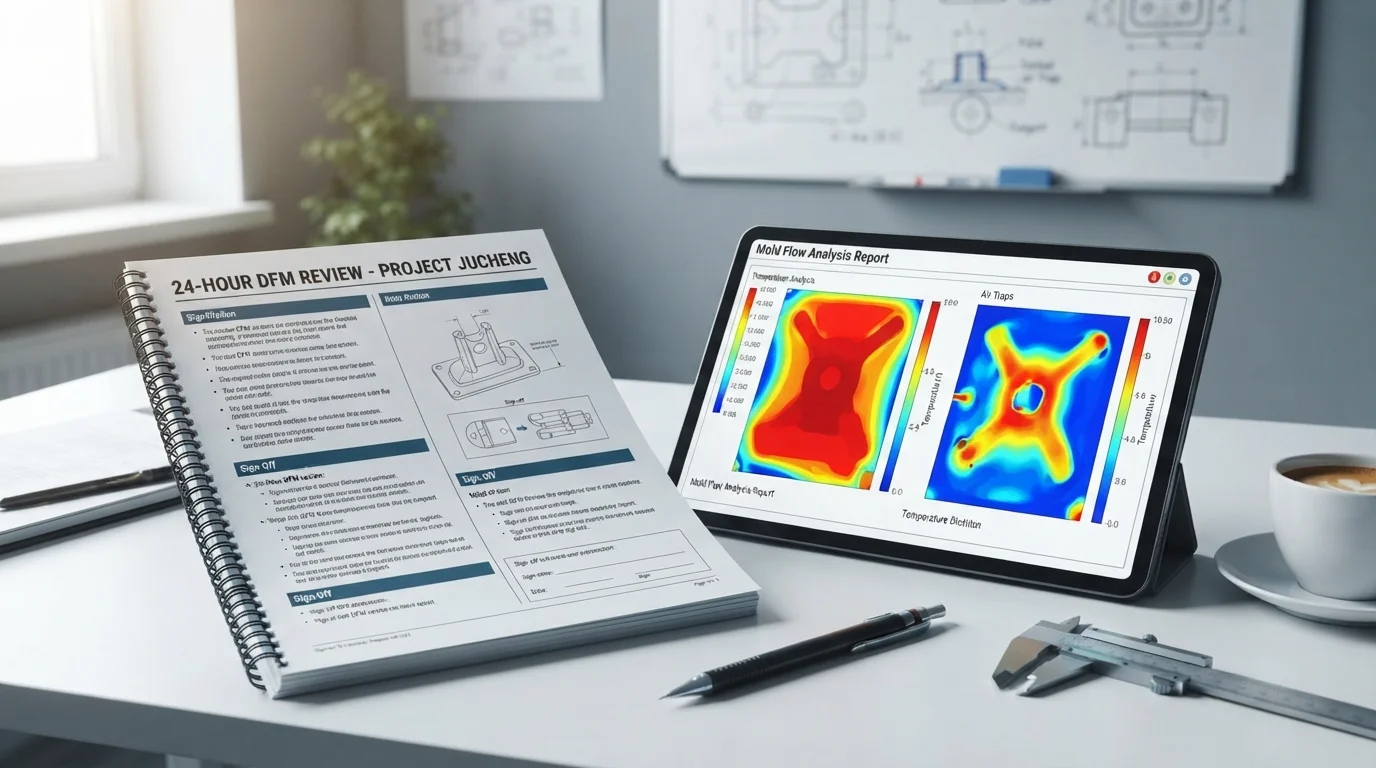
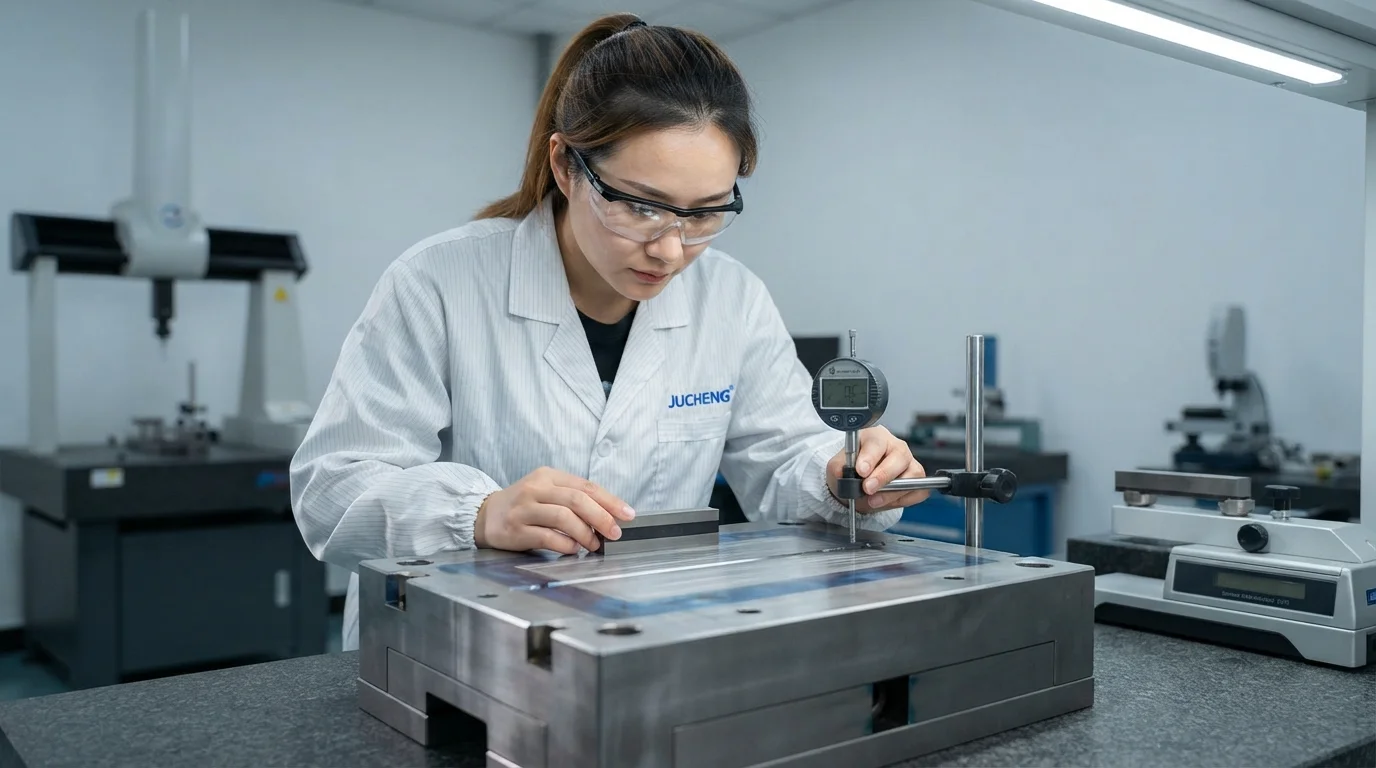
Ejecutar un diseño de molde de inyección profesional comienza con un informe integral de Diseño para Fabricabilidad (DfM) generado dentro de las 24 horas posteriores a la presentación del archivo 3D. Las revisiones de ingeniería evalúan la uniformidad del espesor de pared nominal, la adecuación del ángulo de salida y los mecanismos de acción lateral del núcleo. Identificar posibles atrapamientos de aire y concentraciones de masa localizadas temprano previene costosas modificaciones de acero después de que comience la fabricación del molde. El software de modelado sólido 3D construye ensamblajes detallados de núcleo y cavidad, placas eyectoras guiadas y mecanismos de deslizamiento personalizados. La colaboración proactiva de DfM asegura una expulsión sin problemas de la pieza y optimiza los tiempos de ciclo durante la producción.
Los parámetros críticos de evaluación de ingeniería DfM incluyen:
- Revisión del espesor de pared nominal—Evaluar las secciones transversales asegura velocidades de enfriamiento uniformes del polímero y previene la formación de marcas de hundimiento.
- Análisis del ángulo de salida—Verificar las conicidades de las superficies verticales garantiza una expulsión suave de la pieza sin crear marcas de arrastre.
- Definición de la línea de partición—Posicionar las líneas de partición a lo largo de los límites naturales de la pieza evita rebabas cosméticas en las superficies visibles.
- Planificación de la disposición de expulsores—Colocar pasadores expulsores y mecanismos de manguito en superficies interiores no cosméticas preserva la estética exterior.
Colector de canal caliente, colocación de compuertas e ingeniería de la línea de partición
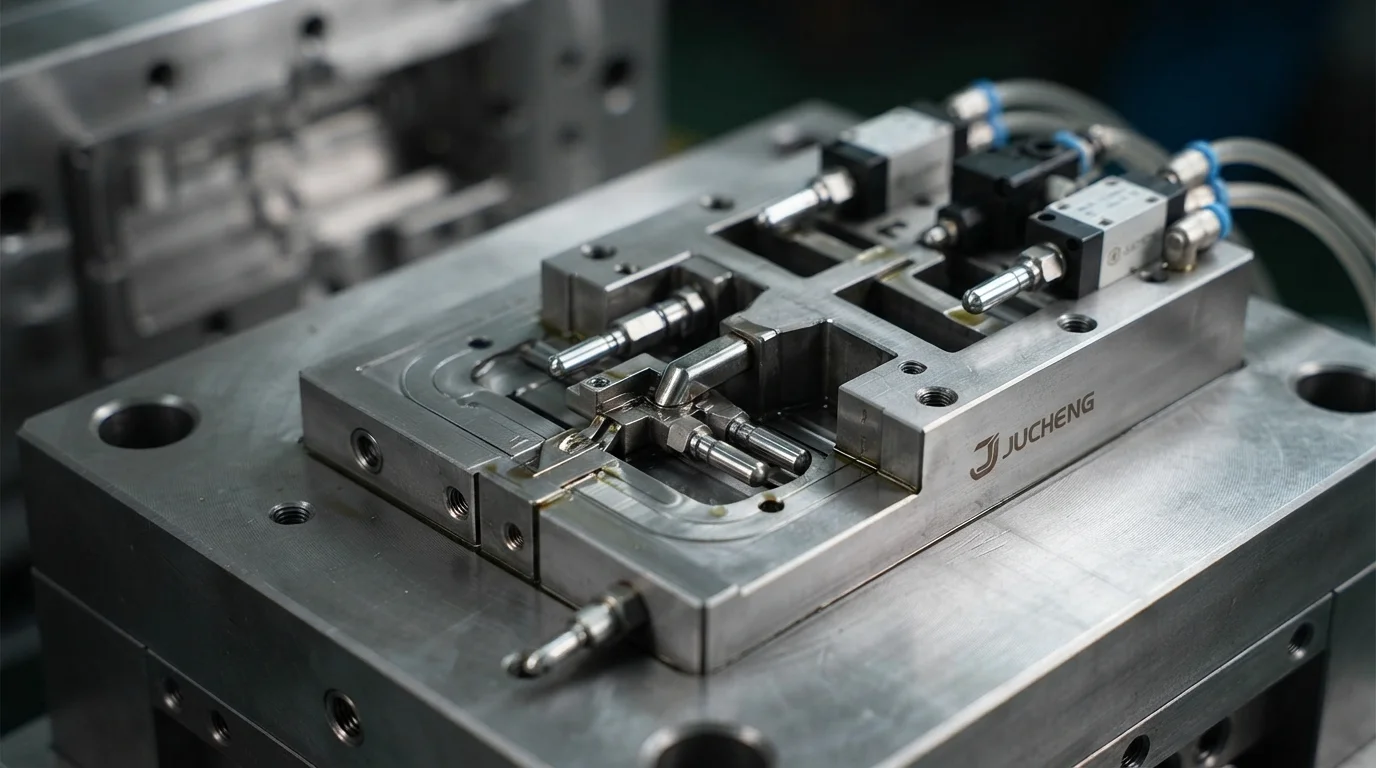
Optimización de sistemas de colector de canal caliente y ubicaciones de compuertas determina la simetría del llenado de cavidades y la colocación estructural de líneas de soldadura. Los colectores de canal caliente con compuertas de válvula controlan con precisión los frentes de flujo de fundido, eliminando el desperdicio de bebedero y previniendo vestigios de compuerta en superficies visibles. Los diseños convencionales de canal frío utilizan compuertas submarinas o compuertas de borde para distribuir el fundido en componentes estructurales más pequeños. La colocación de la compuerta en la sección transversal más gruesa permite que la resina fundida fluya suavemente hacia secciones delgadas, evitando disparos cortos. La ingeniería de la línea de partición incorpora superficies de acero de cierre hermético para mantener un sellado sin rebabas durante el empaque a alta presión.
Selección de acero para herramientas endurecido (S136, H13) para moldes SPI Clase 101
La selección del acero para herramientas determina la longevidad del molde, la conductividad térmica y la resistencia química contra el desgasificado del polímero. La construcción de moldes SPI Clase 101 requiere aceros endurecidos premium como acero inoxidable S136 y acero para herramientas H13, tratados térmicamente a HRC 48-52. El acero S136 de alto cromo proporciona una resistencia superior a la corrosión contra los gases retardantes de llama liberados por polímeros de ingeniería como PA66-GF30 o PC/ABS. El acero H13 endurecido ofrece alta tenacidad al impacto para herramientas estructurales pesadas que operan bajo fuerzas de cierre continuas y altas. El diseño avanzado de moldes de inyección combina aceros de cavidad correctos con circuitos de enfriamiento conformal, logrando vidas útiles de producción que superan 1,000,000 de ciclos.
| Grado de acero para herramientas | Dureza (HRC) | Resistencia a la corrosión | Nivel de pulibilidad | Aplicación principal de la herramienta |
|---|---|---|---|---|
| Acero inoxidable S136 | HRC 48 – 52 | Excepcional (alto cromo) | Acabado espejo SPI A-1 | Piezas médicas transparentes y resinas FR corrosivas |
| Acero para herramientas H13 | HRC 46 – 50 | Moderada | Alto pulido SPI B-1 | Carcasas estructurales pesadas y nailon con fibra de vidrio |
| Acero pre-endurecido P20 | HRC 28 – 32 | Estándar | Acabado comercial SPI C-1 | Herramientas puente y moldes de producción de bajo volumen |
Preguntas frecuentes (FAQ)
¿Por qué es esencial una revisión DfM en 24 horas antes de comenzar la fabricación del molde?
Una revisión de DfM de 24 horas identifica riesgos en la geometría de la pieza, como ángulos de desmoldeo inadecuados, secciones de pared gruesas y esquinas internas afiladas antes de cortar el acero del molde. Detectar estos problemas a tiempo permite a los ingenieros modificar los archivos CAD, evitando costosas reparaciones del molde y largos retrasos en el utillaje. Las revisiones proactivas de DfM garantizan un llenado óptimo del molde y una eyección limpia de la pieza desde el primer día.
¿Cuándo deben utilizarse los colectores de canal caliente con compuerta de válvula en lugar de los canales fríos?
Los colectores de canal caliente con compuerta de válvula son ideales para moldes multicavidad, piezas estructurales grandes y componentes de apariencia cosmética donde se prohíbe la marca de la compuerta. Los canales calientes eliminan el material de desecho del bebedero y del canal de distribución, reduciendo los costos unitarios de resina. Los canales fríos son más económicos para utillaje de prototipos o producción de bajo volumen, donde se priorizan los menores costos iniciales de NRE.
¿Cuál es la diferencia entre el acero para moldes S136 y el H13 para moldes de inyección?
El S136 es un acero inoxidable de alto cromo que ofrece una resistencia excepcional a la corrosión y una pulibilidad especular SPI A-1, lo que lo hace ideal para piezas transparentes médicas y ópticas. El H13 es un acero para trabajo en caliente ultra resistente que proporciona alta resistencia a la fatiga y resistencia al impacto para componentes estructurales pesados. Ambos aceros se endurecen a HRC 48-52 para garantizar moldes SPI Clase 101 que superan 1.000.000 de ciclos.