
Transforming complex 3D plastic component CAD files into volume production requires robust mold engineering and precise thermal management. Improper cavity layout, inadequate draft angles, or poorly balanced flow gates lead to cosmetic sink marks, excessive part warpage, and premature tool failure. Meticulous 3D tool modeling predicts polymer flow dynamics and cooling behavior prior to cutting steel, ensuring high-yield series manufacturing. This technical engineering guide examines DfM review protocols, hot runner gate placement strategies, and tool steel selection criteria.
Índice
In-House 3D Mold Engineering & Free DfM Review within 24 Hours
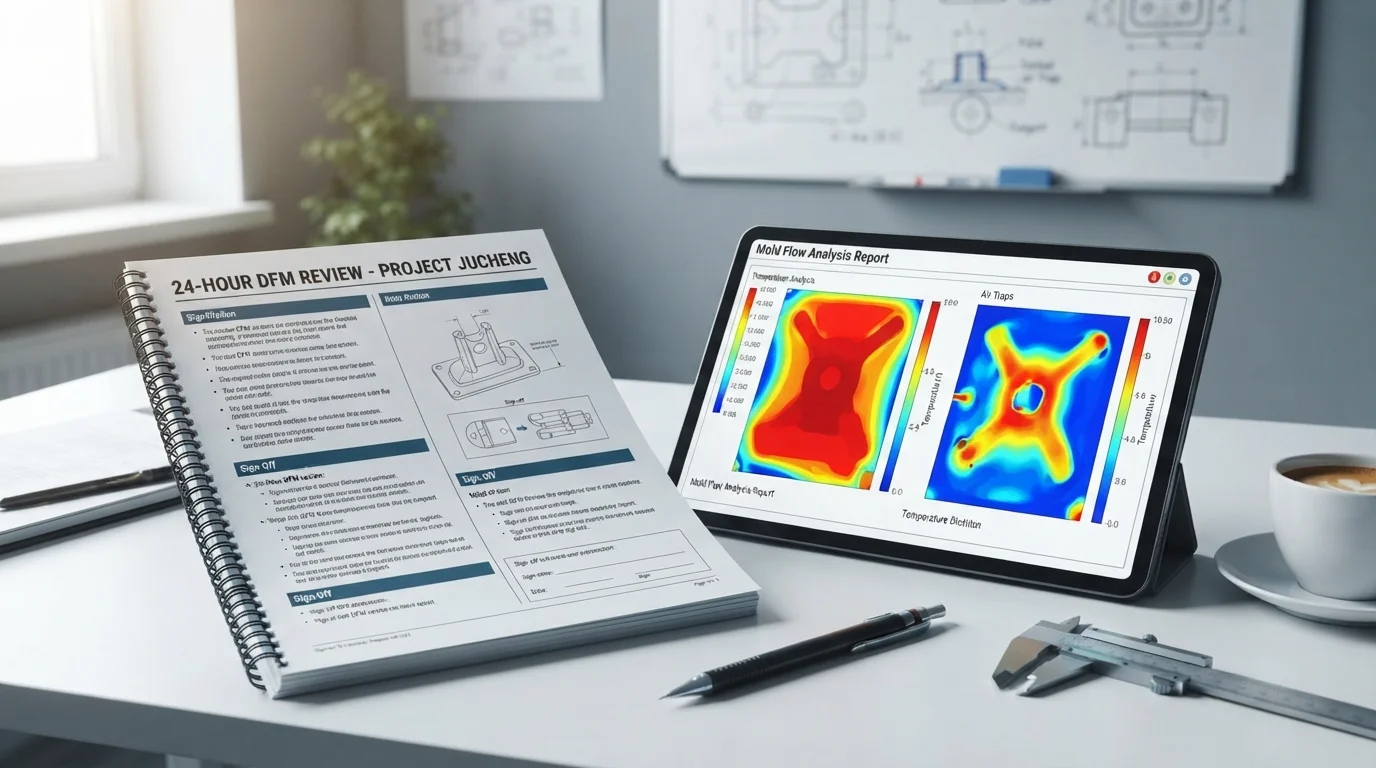
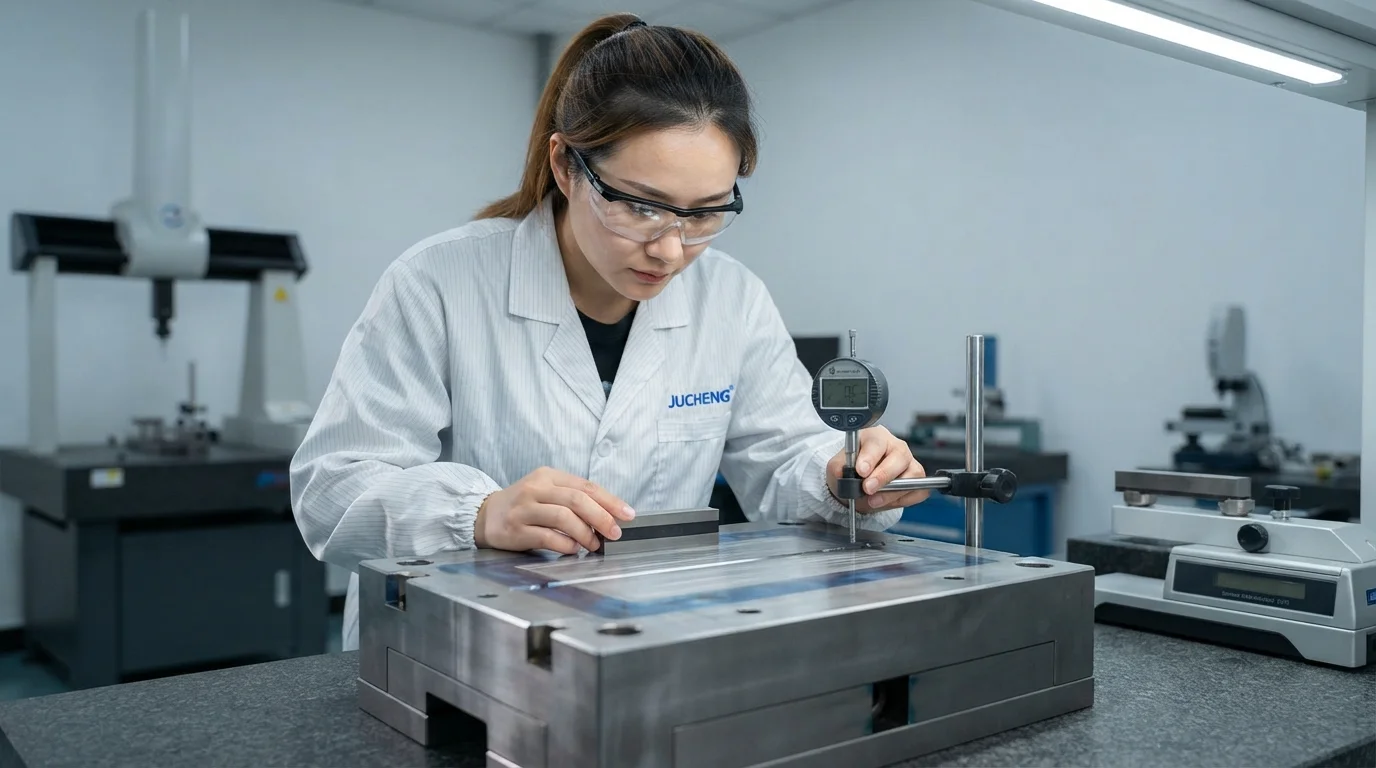
Executing professional injection mold design begins with a comprehensive Design for Manufacturability (DfM) report generated within 24 hours of 3D file submission. Engineering reviews evaluate nominal wall thickness uniformity, draft angle adequacy, and core side-action mechanisms. Identifying potential air traps and localized mass concentrations early prevents costly steel modifications after mold fabrication starts. 3D solid modeling software builds detailed core and cavity assemblies, guided ejector plates, and custom slide mechanisms. Proactive DfM collaboration ensures seamless part ejection and optimizes cycle times during production.
Critical DfM engineering evaluation parameters include:
- Nominal wall thickness review—Evaluating cross-sections ensures uniform polymer cooling rates and prevents sink mark formation.
- Draft angle analysis—Verificar os cones das superfícies verticais garante a extração suave da peça sem criar marcas de arrasto.
- Definição da linha de partição—Posicionar as linhas de partição ao longo dos limites naturais da peça evita rebarbas cosméticas nas superfícies de aparência.
- Planejamento do layout de extração—Colocar pinos extratores e mecanismos de bucha em superfícies internas não cosméticas preserva a estética externa.
Manifold de Canal Quente, Posicionamento de Porta de Injeção e Engenharia da Linha de Partição
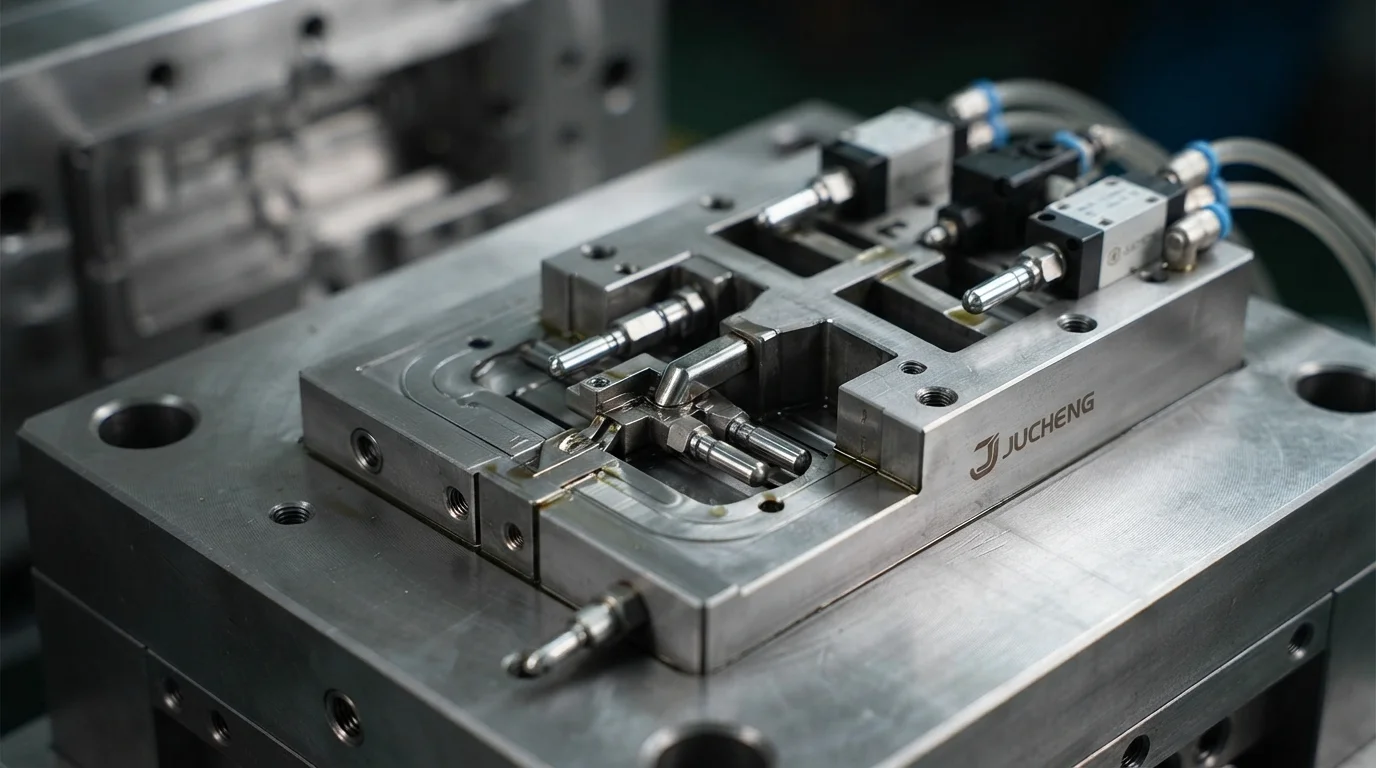
Otimizando sistemas de manifold de canal quente e locais de porta de injeção determina a simetria do preenchimento da cavidade e o posicionamento estrutural da linha de solda. Manifolds de canal quente com válvula controlam as frentes de fluxo do fundido com precisão, eliminando o desperdício de canal e prevenindo vestígios de porta em superfícies de aparência. Layouts convencionais de canal frio utilizam portas submarinas ou portas de borda para distribuir o fundido em componentes estruturais menores. O posicionamento da porta na seção transversal mais espessa permite que a resina fundida flua suavemente para seções finas, prevenindo injeções curtas. A engenharia da linha de partição incorpora terras de aço com fechamento apertado para manter a vedação sem rebarbas durante o empacotamento de alta pressão.
Seleção de Aço para Ferramentas Endurecido (S136, H13) para Moldes Classe 101 SPI
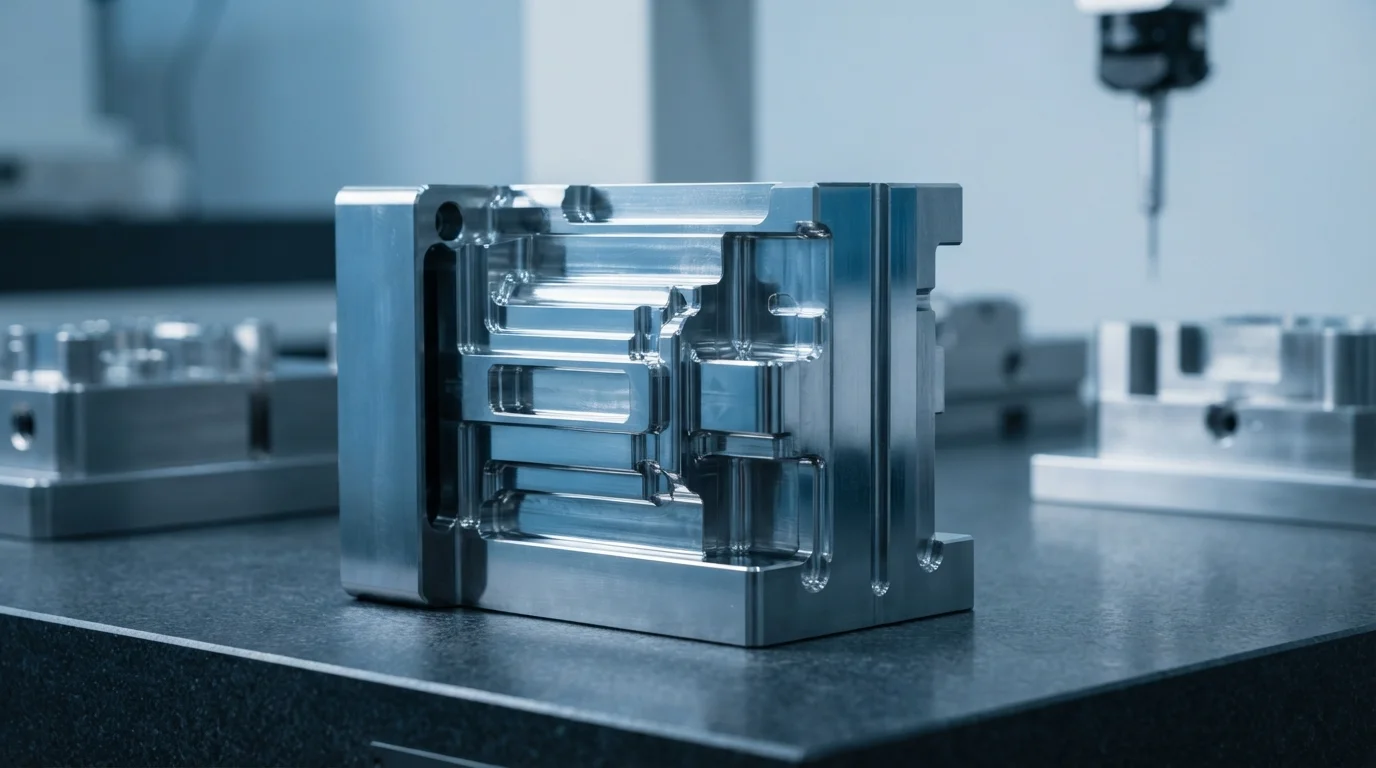
A seleção do aço para ferramentas determina a longevidade do molde, a condutividade térmica e a resistência química contra a desgaseificação do polímero. A construção de moldes Classe 101 SPI requer aços endurecidos premium como S136 e aço para ferramentas H13, tratados termicamente para HRC 48-52. O aço S136 de alto cromo fornece resistência superior à corrosão contra gases retardantes de chama liberados por polímeros de engenharia como PA66-GF30 ou PC/ABS. O aço H13 endurecido fornece alta tenacidade ao impacto para ferramentas estruturais pesadas que operam sob forças de fechamento contínuas e altas. O design avançado de moldes de injeção combina aços de cavidade corretos com circuitos de resfriamento conformal, alcançando vidas úteis de produção superiores a 1.000.000 de ciclos.
| Tool Steel Grade | Hardness (HRC) | Corrosion Resistance | Polishability Level | Primary Tooling Application |
|---|---|---|---|---|
| S136 Stainless Steel | HRC 48 – 52 | Exceptional (High Chrome) | SPI A-1 Mirror Finish | Medical clear parts & corrosive FR resins |
| Aço-ferramenta H13 | HRC 46 – 50 | Moderada | SPI B-1 High Polish | Heavy structural enclosures & glass-filled nylons |
| P20 Pre-Hardened Steel | HRC 28 – 32 | Padrão | SPI C-1 Commercial Finish | Bridge tooling & low-volume production molds |
Perguntas Frequentes (FAQs)
Why is a 24-hour DfM review essential before starting mold fabrication?
A 24-hour DfM review identifies part geometry risks like inadequate draft angles, thick wall sections, and sharp internal corners before tool steel is cut. Detecting these issues early allows engineers to modify CAD files, preventing expensive mold rework and long tooling delays. Proactive DfM reviews guarantee optimal mold filling and clean part ejection from day one.
When should valve-gated hot runner manifolds be used instead of cold runners?
Valve-gated hot runner manifolds are ideal for multi-cavity tools, large structural parts, and cosmetic appearance components where gate vestige is prohibited. Hot runners eliminate sprue and runner scrap material, lowering unit resin costs. Cold runners are more economical for prototype tooling or low-volume production where lower upfront NRE costs are prioritized.
What is the difference between S136 and H13 tool steel for injection molds?
S136 is a high-chrome stainless steel offering exceptional corrosion resistance and SPI A-1 mirror polishability, making it ideal for medical and optical clear parts. H13 is an ultra-tough hot-work tool steel providing high fatigue strength and impact resistance for heavy structural components. Both steels are hardened to HRC 48-52 for SPI Class 101 mold guarantees exceeding 1,000,000 shots.