
Die Umwandlung komplexer 3D-CAD-Dateien von Kunststoffbauteilen in die Serienproduktion erfordert eine robuste Formenkonstruktion und präzises thermisches Management. Eine unsachgemäße Kavitätsanordnung, unzureichende Entformungsschrägen oder schlecht ausbalancierte Angusskanäle führen zu kosmetischen Einfallstellen, übermäßigem Verzug der Teile und vorzeitigem Werkzeugversagen. Eine sorgfältige 3D-Werkzeugmodellierung sagt das Fließverhalten des Polymers und das Kühlverhalten vor dem Schneiden des Stahls voraus und gewährleistet eine Serienfertigung mit hoher Ausbeute. Dieser technische Konstruktionsleitfaden untersucht DfM-Review-Protokolle, Strategien zur Platzierung von Heißkanal-Angusspunkten und Kriterien für die Auswahl von Werkzeugstählen.
Inhaltsverzeichnis
Interne 3D-Formenkonstruktion & kostenloses DfM-Review innerhalb von 24 Stunden
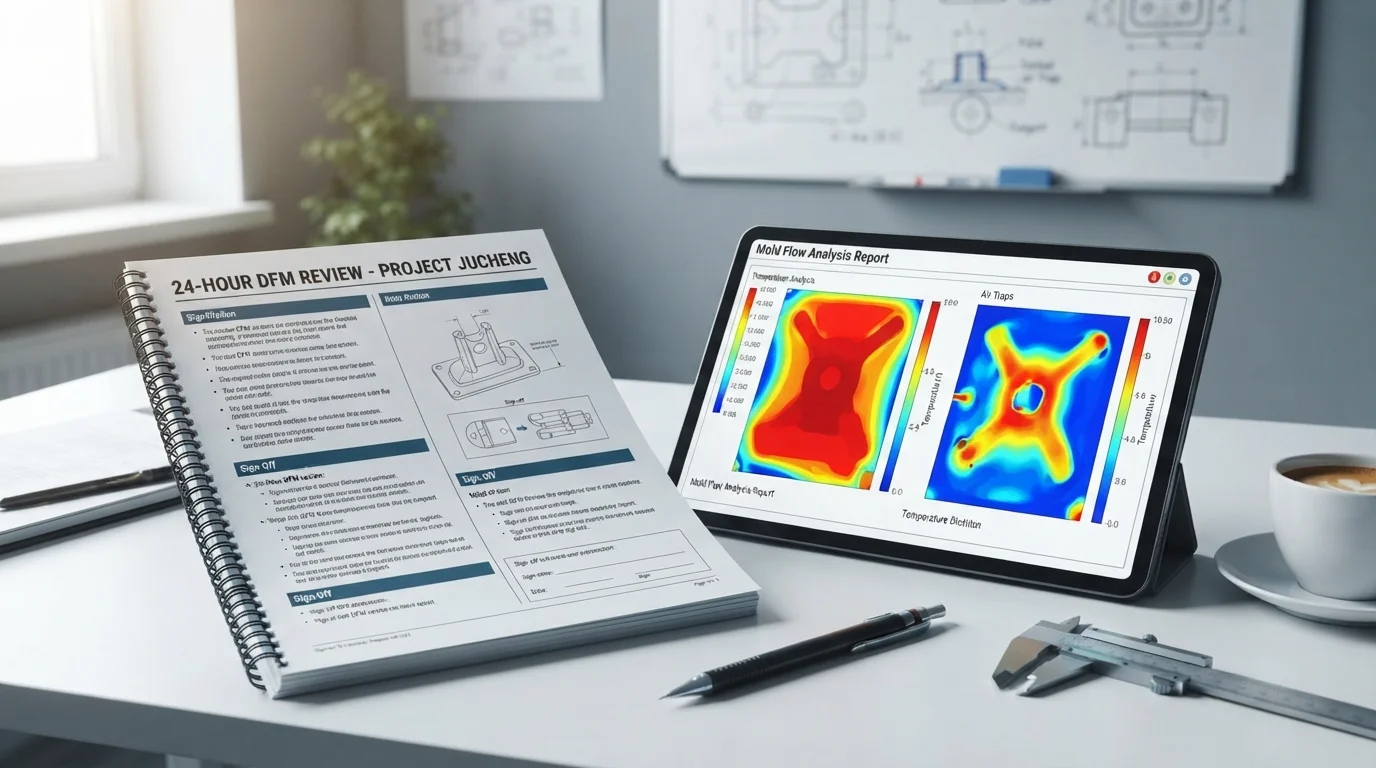
Die professionelle Spritzgussform-Design beginnt mit einem umfassenden Design-for-Manufacturability-Bericht (DfM), der innerhalb von 24 Stunden nach Einreichung der 3D-Datei erstellt wird. Die technischen Reviews bewerten die Gleichmäßigkeit der nominalen Wandstärke, die Angemessenheit der Entformungsschrägen und die Kern-Schieber-Mechanismen. Die frühzeitige Identifizierung möglicher Lufteinschlüsse und lokaler Massenkonzentrationen verhindert kostspielige Stahlmodifikationen nach Beginn der Formenherstellung. 3D-Volumenmodellierungssoftware erstellt detaillierte Kern- und Kavitätsbaugruppen, geführte Auswerferplatten und kundenspezifische Schiebermechanismen. Proaktive DfM-Zusammenarbeit gewährleistet ein reibungsloses Auswerfen der Teile und optimiert die Zykluszeiten während der Produktion.
Kritische DfM-Konstruktionsbewertungsparameter umfassen:
- Überprüfung der nominalen Wandstärke—Die Bewertung von Querschnitten gewährleistet gleichmäßige Polymerkühlraten und verhindert die Bildung von Einfallstellen.
- Entformungsschrägen-Analyse—Die Überprüfung der vertikalen Oberflächenverjüngungen gewährleistet ein reibungsloses Auswerfen der Teile ohne Schleifspuren.
- Definition der Trennlinie—Positionierung von Trennlinien entlang natürlicher Bauteilgrenzen verhindert kosmetische Grate an Sichtflächen.
- Auswurfplanung—Platzierung von Auswerferstiften und Hülsmechanismen an inneren, nicht sichtbaren Oberflächen bewahrt die äußere Ästhetik.
Heißkanalverteiler, Anschnittplatzierung & Trennlinienkonstruktion
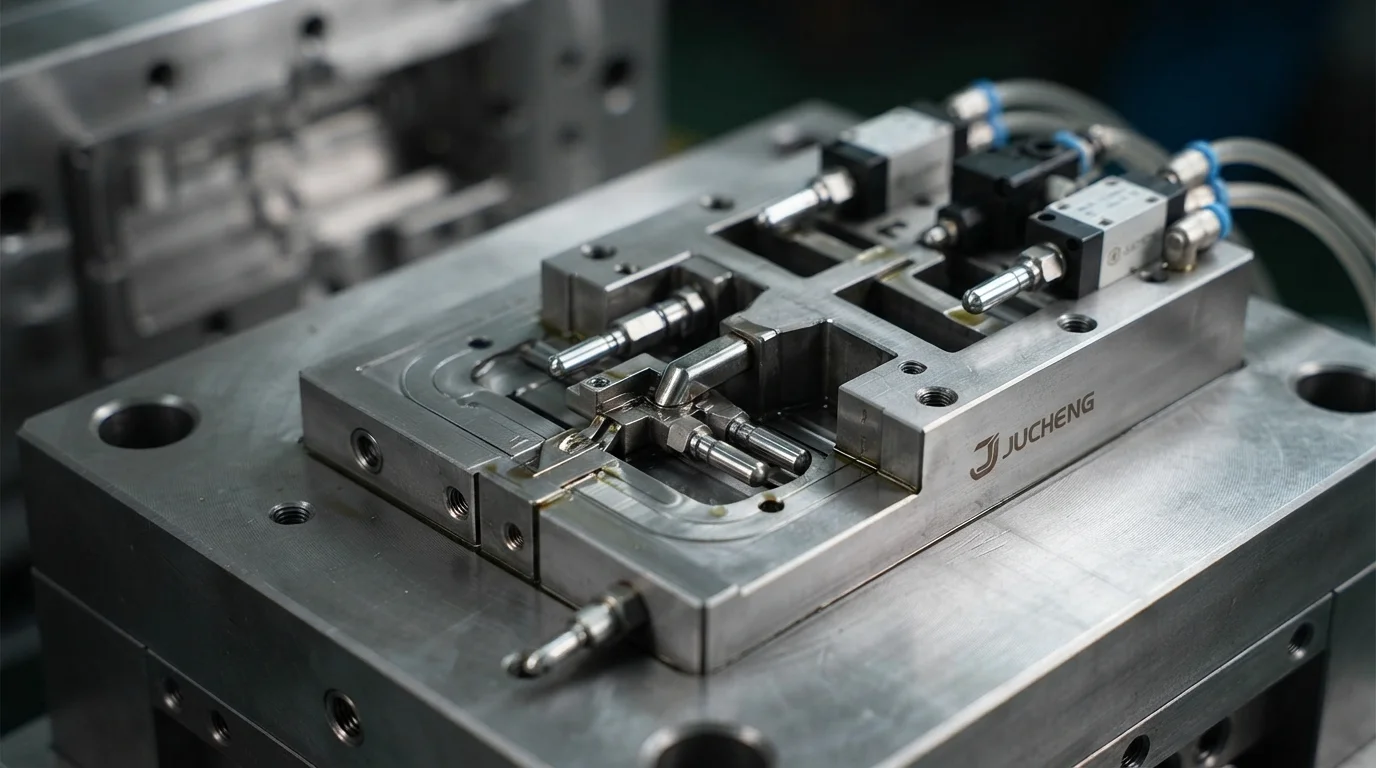
Optimierung von Heißkanalverteiler Systemen und Anschnittpositionen bestimmt die Symmetrie der Kavitätsfüllung und die strukturelle Platzierung von Bindenähten. Ventilgesteuerte Heißkanäle steuern die Schmelzefronten präzise, eliminieren Angussabfall und verhindern Anschnittreste an Sichtflächen. Konventionelle Kaltkanalanordnungen nutzen Unterwasseranschnitte oder Kantenanschnitte, um die Schmelze in kleinere Strukturkomponenten zu verteilen. Die Anschnittplatzierung am dicksten Querschnitt ermöglicht es dem geschmolzenen Harz, gleichmäßig in dünne Bereiche zu fließen und Kurzspritzungen zu verhindern. Die Trennlinienkonstruktion umfasst dichte Abschaltstähle, um eine gratfreie Abdichtung während des Hochdruck-Nachdrucks zu gewährleisten.
Auswahl von gehärtetem Werkzeugstahl (S136, H13) für SPI-Klasse-101-Formen
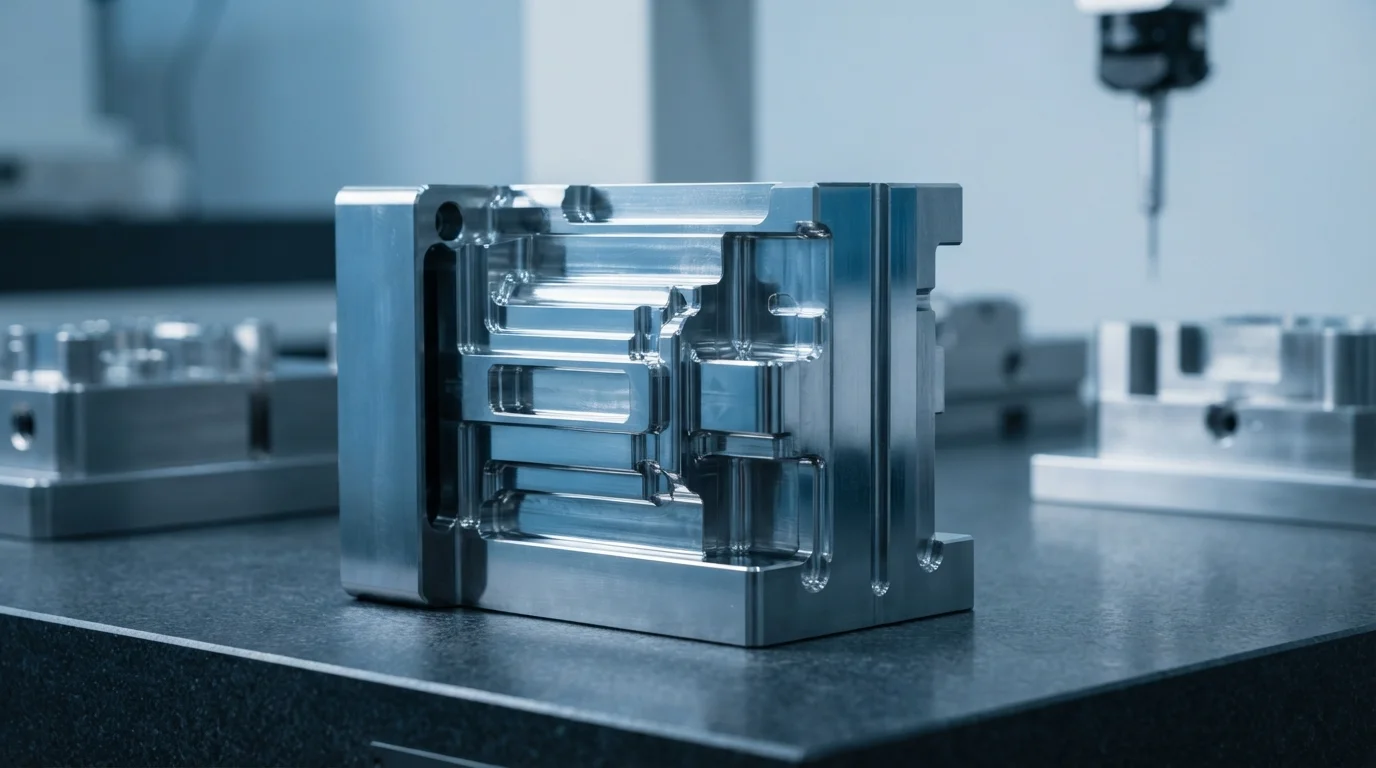
Die Auswahl des Werkzeugstahls bestimmt die Langlebigkeit der Form, die Wärmeleitfähigkeit und die chemische Beständigkeit gegen Polymerausgasung. Der Bau von SPI-Klasse-101-Formen erfordert hochwertige gehärtete Stähle wie S136-Edelstahl und H13-Werkzeugstahl, wärmebehandelt auf HRC 48-52. Hochchromstahl S136 bietet überlegene Korrosionsbeständigkeit gegen Flammschutzgase, die von technischen Polymeren wie PA66-GF30 oder PC/ABS. freigesetzt werden. Gehärteter H13-Stahl bietet hohe Schlagzähigkeit für schwere Strukturwerkzeuge, die unter kontinuierlich hohen Schließkräften arbeiten. Fortschrittliches Spritzgießwerkzeug-Design kombiniert geeignete Kavitätsstähle mit konformen Kühlkanälen und erreicht Produktionslebensdauern von über 1.000.000 Zyklen.
| Werkzeugstahlgüte | Härte (HRC) | Korrosionsbeständigkeit | Polierbarkeitsgrad | Primäre Werkzeuganwendung |
|---|---|---|---|---|
| S136 Edelstahl | HRC 48 – 52 | Außergewöhnlich (hoher Chromgehalt) | SPI A-1 Spiegelpolitur | Medizinische Klarsichtteile & korrosive FR-Kunststoffe |
| H13-Werkzeugstahl | HRC 46 – 50 | Mäßig | SPI B-1 Hochglanzpolitur | Schwere Strukturgehäuse & glasfaserverstärkte Polyamide |
| P20 Vergütungsstahl | HRC 28 – 32 | Standard | SPI C-1 Standardpolitur | Brückenwerkzeuge & Formen für die Serienproduktion in kleinen Stückzahlen |
Häufig gestellte Fragen (FAQs)
Warum ist eine 24-Stunden-DfM-Prüfung vor Beginn der Formenherstellung unerlässlich?
Eine 24-Stunden-DfM-Prüfung identifiziert Geometrierisiken des Bauteils wie unzureichende Entformungsschrägen, dicke Wandabschnitte und scharfe Innenkanten, bevor der Werkzeugstahl geschnitten wird. Die frühzeitige Erkennung dieser Probleme ermöglicht es Ingenieuren, CAD-Dateien zu ändern und so teure Formennacharbeit und lange Werkzeugverzögerungen zu vermeiden. Proaktive DfM-Prüfungen gewährleisten von Anfang an eine optimale Formfüllung und eine saubere Teileausstoßung.
Wann sollten ventilgesteuerte Heißkanal-Verteiler anstelle von Kaltkanälen verwendet werden?
Ventilgesteuerte Heißkanal-Verteiler sind ideal für Mehrkavitätenwerkzeuge, große Strukturbauteile und kosmetische Sichtteile, bei denen Angussreste verboten sind. Heißkanäle eliminieren Anguss- und Kanalabfallmaterial und senken so die Harzkosten pro Stück. Kaltkanäle sind wirtschaftlicher für Prototypenwerkzeuge oder die Produktion in kleinen Stückzahlen, bei denen niedrigere anfängliche NRE-Kosten priorisiert werden.
Was ist der Unterschied zwischen S136 und H13 Werkzeugstahl für Spritzgussformen?
S136 ist ein hochchromhaltiger Edelstahl mit außergewöhnlicher Korrosionsbeständigkeit und SPI A-1 Spiegelpoliturfähigkeit, was ihn ideal für medizinische und optisch klare Teile macht. H13 ist ein extrem zäher Warmarbeitsstahl mit hoher Ermüdungsfestigkeit und Schlagzähigkeit für schwere Strukturkomponenten. Beide Stähle werden auf HRC 48-52 gehärtet, um SPI-Klasse-101-Formen mit einer Garantie von über 1.000.000 Schuss zu gewährleisten.