
تحويل ملفات CAD المعقدة للمكونات البلاستيكية ثلاثية الأبعاد إلى إنتاج بكميات كبيرة يتطلب هندسة قوالب قوية وإدارة حرارية دقيقة. يؤدي التصميم غير السليم للتجويف، أو زوايا السحب غير الكافية، أو بوابات التدفق غير المتوازنة إلى علامات انكماش تجميلية، والتفاف مفرط للأجزاء، وفشل مبكر للأداة. النمذجة ثلاثية الأبعاد الدقيقة للأداة تتنبأ بديناميكيات تدفق البوليمر وسلوك التبريد قبل قطع الفولاذ، مما يضمن تصنيعًا متسلسلًا عالي الإنتاجية. يفحص هذا الدليل الهندسي التقني بروتوكولات مراجعة DfM، واستراتيجيات وضع بوابات العداء الساخن، ومعايير اختيار فولاذ الأدوات.
جدول المحتويات
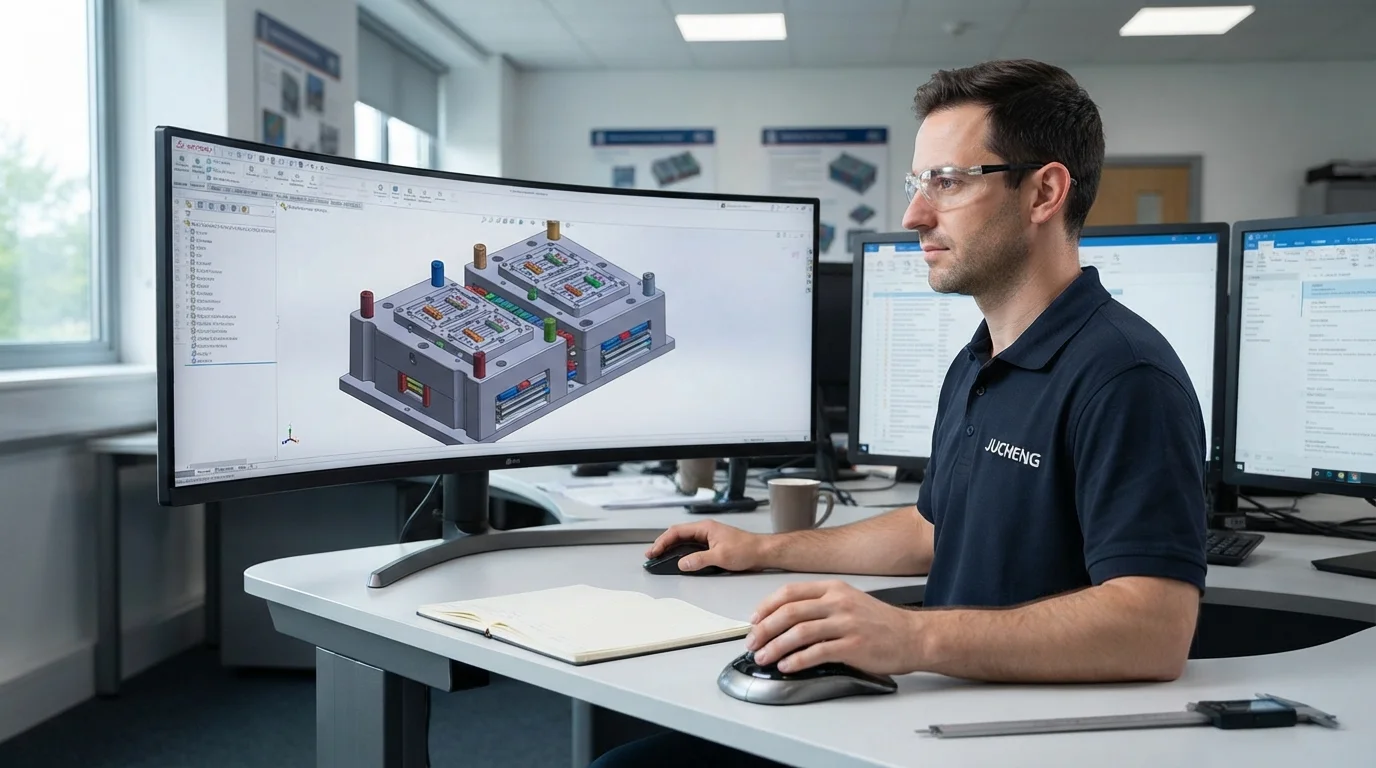
هندسة القوالب ثلاثية الأبعاد داخل الشركة ومراجعة DfM مجانية خلال 24 ساعة
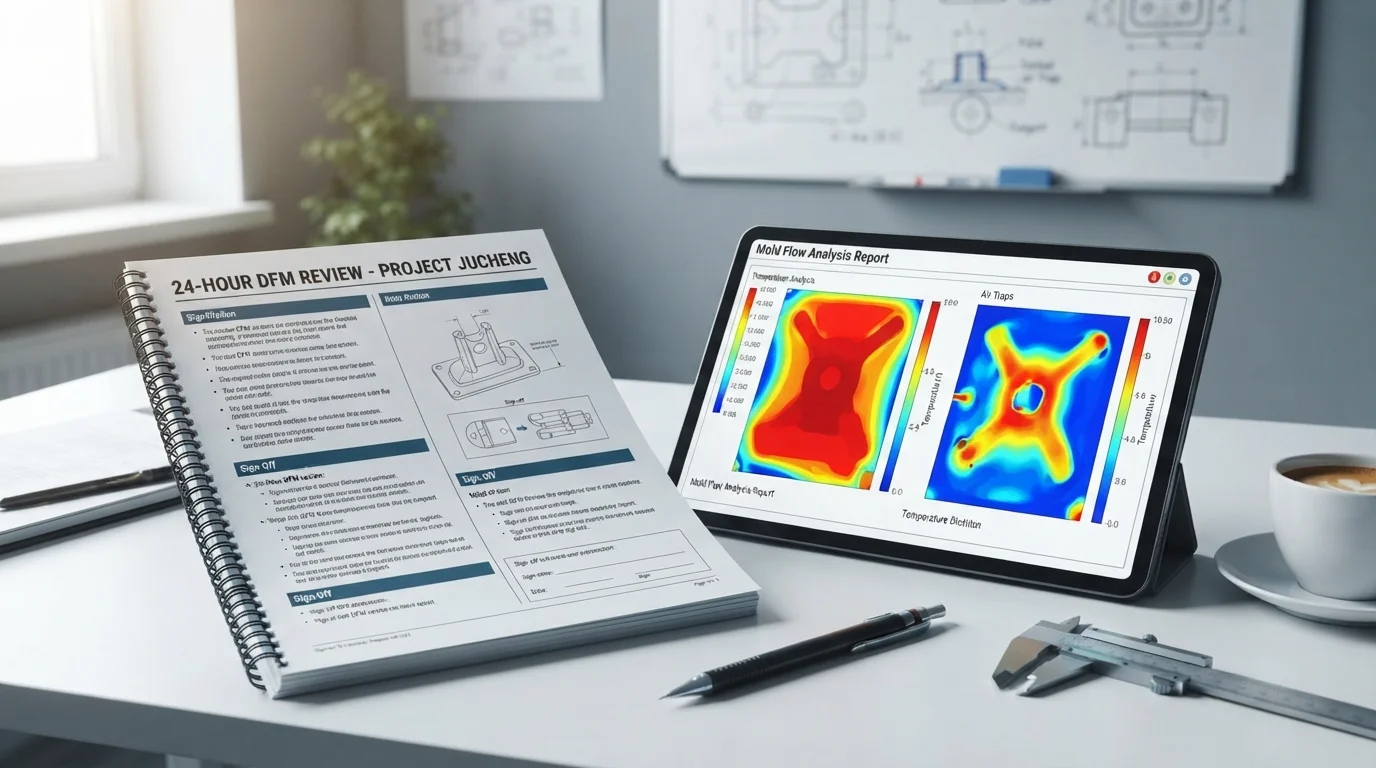
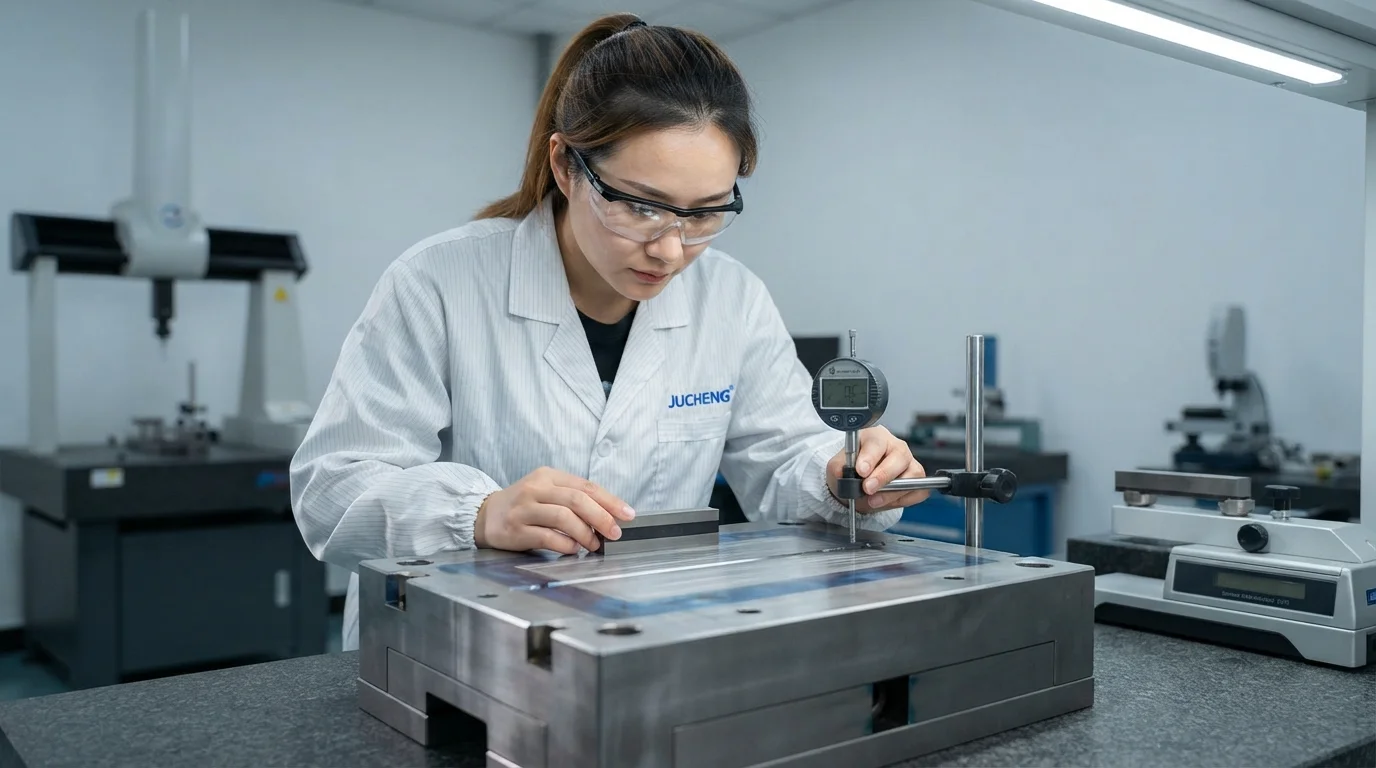
تنفيذ احترافي لتصميم قوالب الحقن يبدأ بتقرير شامل للتصميم من أجل التصنيع (DfM) يتم إنشاؤه خلال 24 ساعة من تقديم الملف ثلاثي الأبعاد. تقوم المراجعات الهندسية بتقييم انتظام سمك الجدار الاسمي، وكفاية زوايا السحب، وآليات الجانب الأساسي. تحديد الجيوب الهوائية المحتملة وتركيزات الكتلة الموضعية مبكرًا يمنع تعديلات الفولاذ المكلفة بعد بدء تصنيع القالب. برنامج النمذجة الصلبة ثلاثية الأبعاد يبني تجميعات تفصيلية للنواة والتجويف، وألواح القذف الموجهة، وآليات الانزلاق المخصصة. التعاون الاستباقي في DfM يضمن قذف الأجزاء بسلاسة ويحسن أوقات الدورة أثناء الإنتاج.
تشمل معايير التقييم الهندسي الحرجة لـ DfM ما يلي:
- مراجعة سمك الجدار الاسمي—تقييم المقاطع العرضية يضمن معدلات تبريد موحدة للبوليمر ويمنع تكوين علامات الانكماش.
- تحليل زاوية السحب—التحقق من استدقاق الأسطح الرأسية يضمن قذف الأجزاء بسلاسة دون إنشاء علامات سحب.
- تحديد خط الفصل—وضع خطوط الفصل على طول حدود الأجزاء الطبيعية يمنع الوميض التجميلي على الأسطح الخارجية.
- تخطيط تخطيط القذف—وضع دبابيس القاذف وآليات الأكمام على الأسطح الداخلية غير التجميلية يحافظ على الجماليات الخارجية.
هندسة مشعب القناة الساخنة، موضع البوابة وخط الفصل
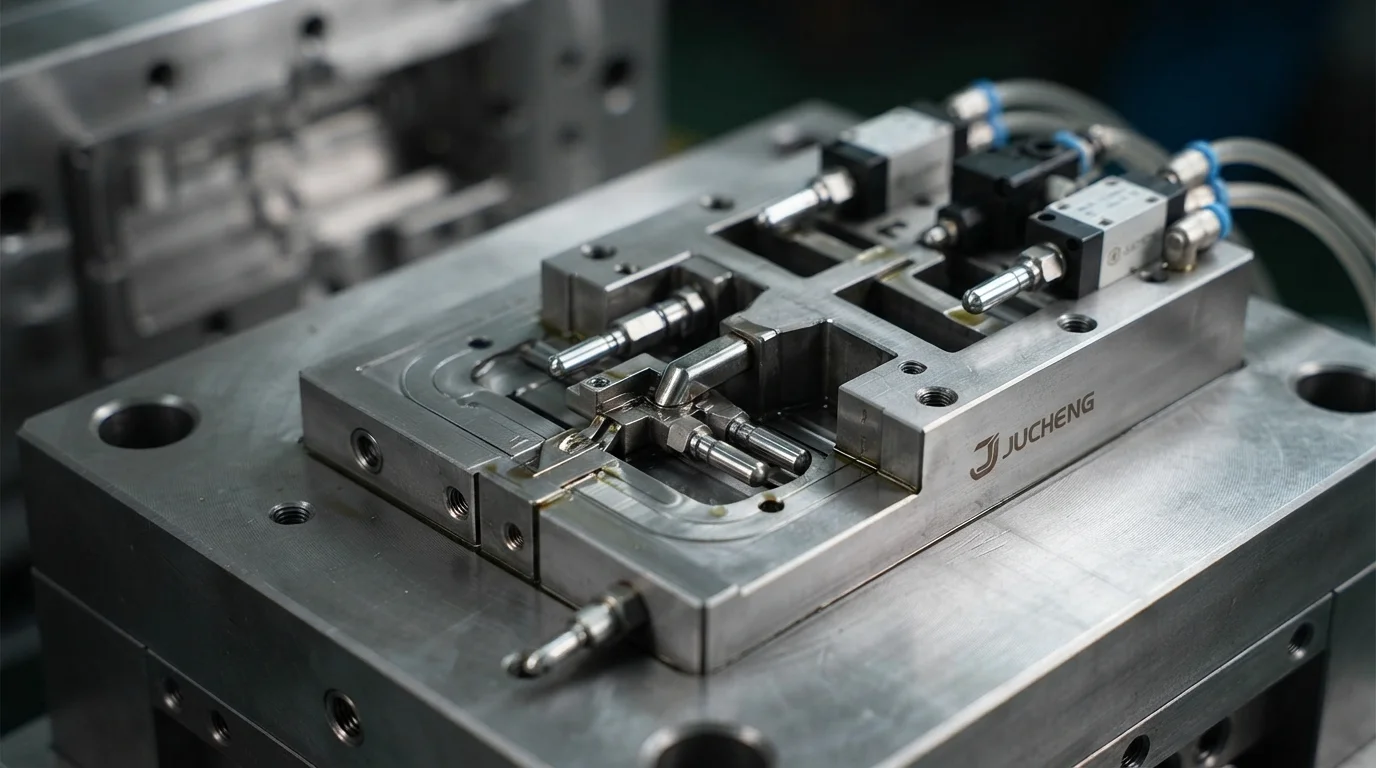
تحسين مشعب القناة الساخنة تحدد الأنظمة ومواقع البوابة تماثل ملء التجويف وموضع خط اللحام الهيكلي. تتحكم بوابات القناة الساخنة ذات الصمام في تدفق الذوبان بدقة، مما يلغي نفايات العداء ويمنع آثار البوابة على الأسطح الخارجية. تستخدم تخطيطات العداء البارد التقليدية بوابات غاطسة أو بوابات حافة لتوزيع الذوبان في مكونات هيكلية أصغر. يسمح وضع البوابة عند المقطع العرضي الأكثر سمكًا بتدفق الراتنج المنصهر إلى الأقسام الرقيقة بسلاسة، مما يمنع الحقن القصير. تتضمن هندسة خط الفصل أسطح فولاذية محكمة الإغلاق للحفاظ على إحكام خالٍ من الوميض أثناء التعبئة عالية الضغط.
اختيار فولاذ الأدوات المقسى (S136، H13) لقوالب SPI Class 101
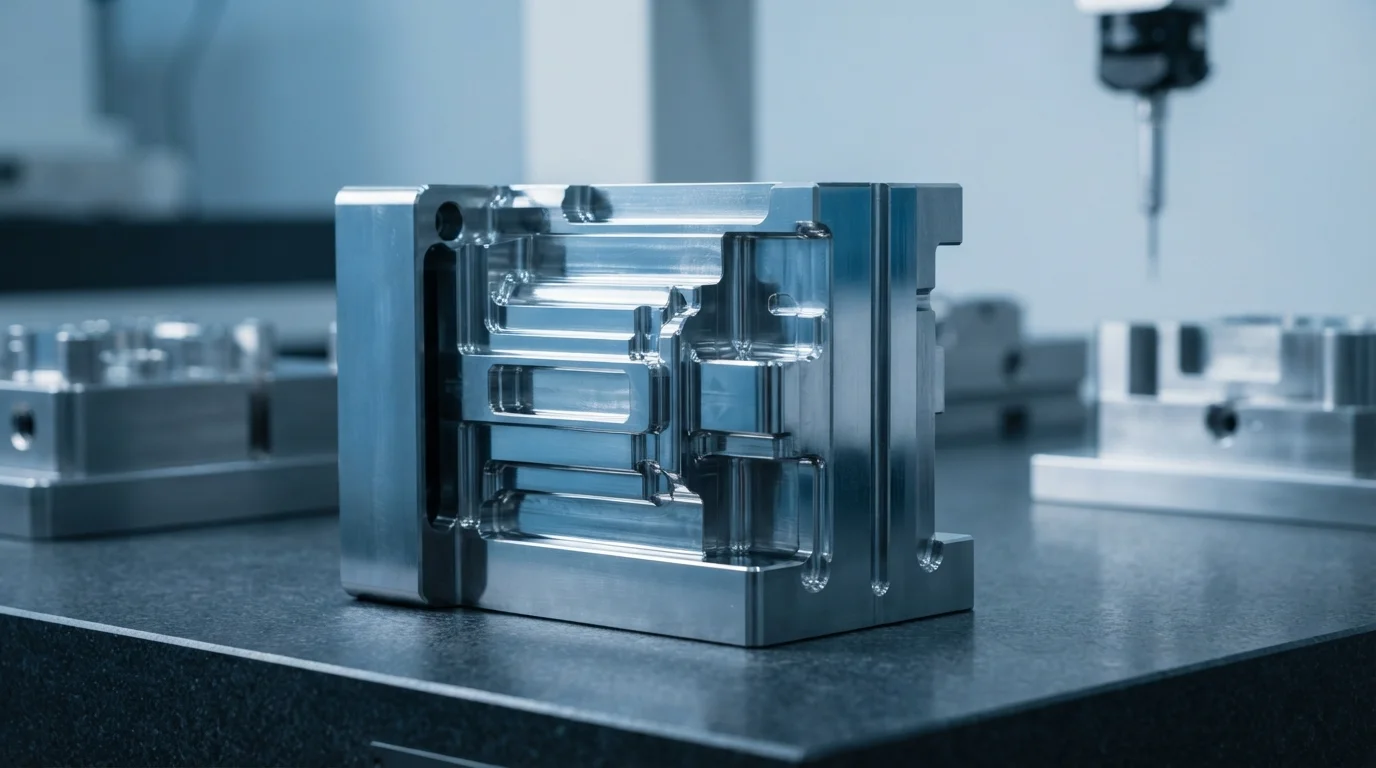
يحدد اختيار فولاذ الأدوات عمر القالب والتوصيل الحراري والمقاومة الكيميائية ضد انبعاثات البوليمر. يتطلب بناء قوالب SPI Class 101 فولاذًا مقسى عالي الجودة مثل الفولاذ المقاوم للصدأ S136 و فولاذ الأدوات H13, معالجًا حرارياً إلى HRC 48-52. يوفر فولاذ S136 عالي الكروم مقاومة تآكل فائقة ضد الغازات المثبطة للهب المنبعثة من البوليمرات الهندسية مثل PA66-GF30 أو PC/ABS. يوفر فولاذ H13 المقسى صلابة تأثير عالية للأدوات الهيكلية الثقيلة التي تعمل تحت قوى تثبيت عالية مستمرة. يجمع تصميم قالب الحقن المتقدم بين فولاذ التجويف المناسب ودوائر التبريد المطابقة، محققًا عمر إنتاج يتجاوز 1,000,000 دورة.
| درجة فولاذ الأدوات | الصلابة (HRC) | Corrosion Resistance | Polishability Level | Primary Tooling Application |
|---|---|---|---|---|
| S136 Stainless Steel | HRC 48 – 52 | Exceptional (High Chrome) | SPI A-1 Mirror Finish | Medical clear parts & corrosive FR resins |
| فولاذ الأدوات H13 | HRC 46 – 50 | متوسطة | SPI B-1 High Polish | Heavy structural enclosures & glass-filled nylons |
| P20 Pre-Hardened Steel | HRC 28 – 32 | المعيار | SPI C-1 Commercial Finish | Bridge tooling & low-volume production molds |
الأسئلة الشائعة (FAQs)
Why is a 24-hour DfM review essential before starting mold fabrication?
A 24-hour DfM review identifies part geometry risks like inadequate draft angles, thick wall sections, and sharp internal corners before tool steel is cut. Detecting these issues early allows engineers to modify CAD files, preventing expensive mold rework and long tooling delays. Proactive DfM reviews guarantee optimal mold filling and clean part ejection from day one.
When should valve-gated hot runner manifolds be used instead of cold runners?
Valve-gated hot runner manifolds are ideal for multi-cavity tools, large structural parts, and cosmetic appearance components where gate vestige is prohibited. Hot runners eliminate sprue and runner scrap material, lowering unit resin costs. Cold runners are more economical for prototype tooling or low-volume production where lower upfront NRE costs are prioritized.
What is the difference between S136 and H13 tool steel for injection molds?
S136 is a high-chrome stainless steel offering exceptional corrosion resistance and SPI A-1 mirror polishability, making it ideal for medical and optical clear parts. H13 is an ultra-tough hot-work tool steel providing high fatigue strength and impact resistance for heavy structural components. Both steels are hardened to HRC 48-52 for SPI Class 101 mold guarantees exceeding 1,000,000 shots.