
Karmaşık 3D plastik bileşen CAD dosyalarını seri üretime dönüştürmek, sağlam kalıp mühendisliği ve hassas termal yönetim gerektirir. Uygun olmayan kavite yerleşimi, yetersiz çıkış açıları veya kötü dengelenmiş akış girişleri, kozmetik çekme izlerine, aşırı parça çarpılmasına ve erken takım arızasına yol açar. Titiz 3D takım modellemesi, çelik kesiminden önce polimer akış dinamiklerini ve soğuma davranışını öngörür ve yüksek verimli seri üretimi garanti eder. Bu teknik mühendislik kılavuzu, DfM inceleme protokollerini, sıcak yolluk giriş yerleşim stratejilerini ve takım çeliği seçim kriterlerini inceler.
İçindekiler
Şirket İçi 3D Kalıp Mühendisliği ve 24 Saat İçinde Ücretsiz DfM İncelemesi
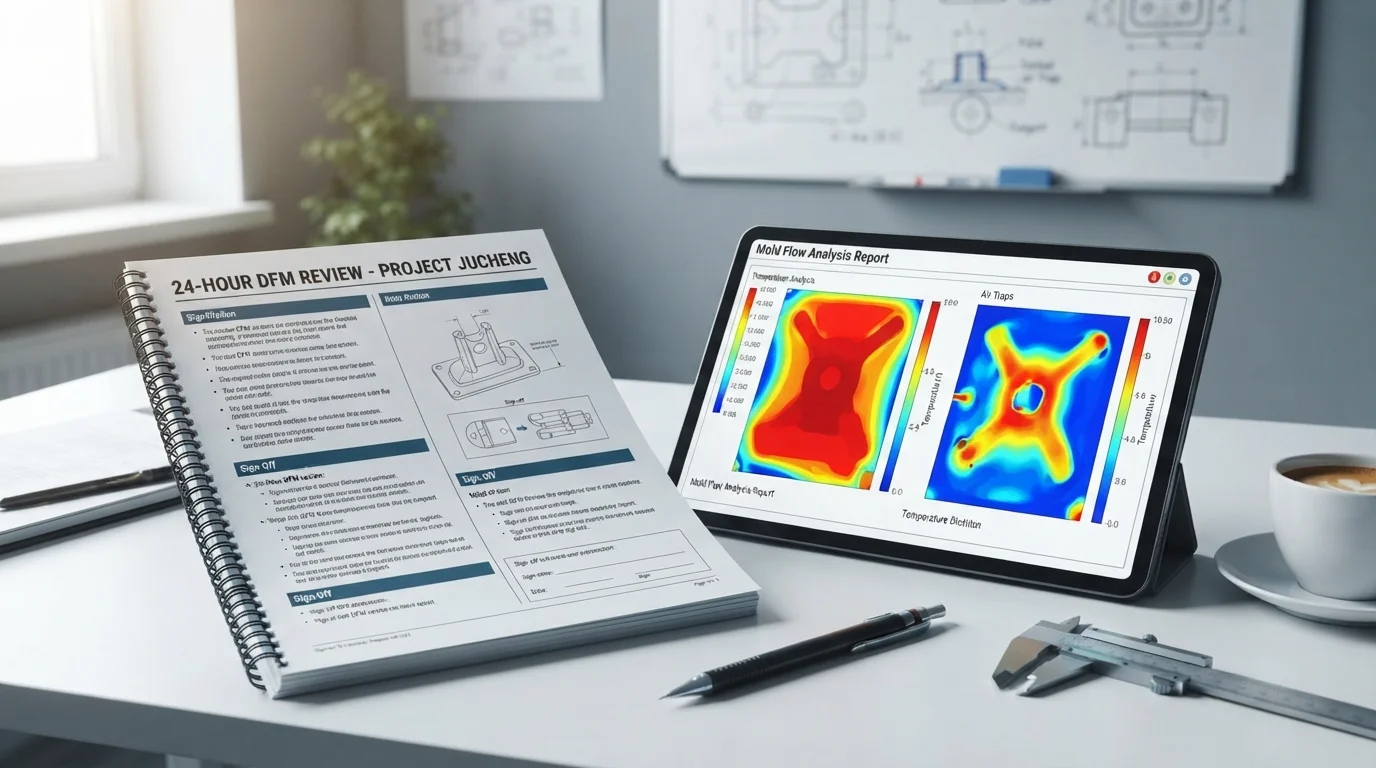
Profesyonel enjeksiyon kalıbı tasarımı uygulamak, 3D dosya gönderiminden sonraki 24 saat içinde oluşturulan kapsamlı bir Üretilebilirlik için Tasarım (DfM) raporuyla başlar. Mühendislik incelemeleri, nominal cidar kalınlığı tekdüzeliğini, çıkış açısı yeterliliğini ve çekirdek yan hareket mekanizmalarını değerlendirir. Potansiyel hava tuzaklarının ve yerel kütle yoğunlaşmalarının erken tespit edilmesi, kalıp imalatı başladıktan sonra maliyetli çelik modifikasyonlarını önler. 3D katı modelleme yazılımı, ayrıntılı çekirdek ve kavite gruplarını, kılavuzlu ejektör plakalarını ve özel sürgü mekanizmalarını oluşturur. Proaktif DfM işbirliği, kusursuz parça çıkışını sağlar ve üretim sırasında çevrim sürelerini optimize eder.
Kritik DfM mühendislik değerlendirme parametreleri şunları içerir:
- Nominal cidar kalınlığı incelemesi—Kesitlerin değerlendirilmesi, tekdüze polimer soğuma hızlarını sağlar ve çekme izi oluşumunu önler.
- Çıkış açısı analizi—Dikey yüzey konikliklerinin doğrulanması, sürtünme izleri oluşturmadan pürüzsüz parça çıkışını garanti eder.
- Ayrım hattı tanımı—Ayrım hatlarının doğal parça sınırları boyunca konumlandırılması, görünüm yüzeylerinde kozmetik çapak oluşumunu önler.
- Ejection layout planning—Placing ejector pins and sleeve mechanisms on interior non-cosmetic surfaces preserves external aesthetics.
Hot Runner Manifold, Gate Placement & Parting Line Engineering
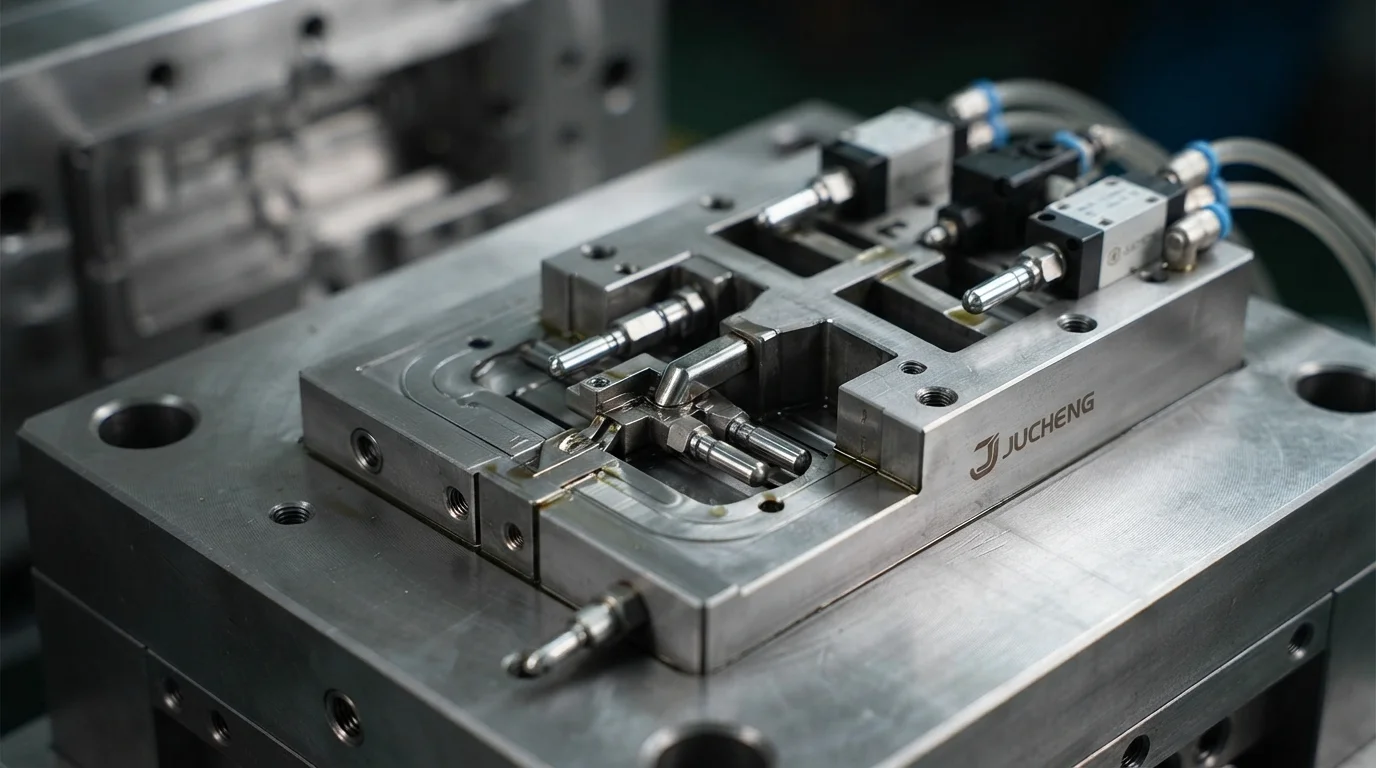
Optimizing hot runner manifold systems and gate locations determines cavity filling symmetry and structural weld line placement. Valve-gated hot runners control melt flow fronts precisely, eliminating sprue waste and preventing gate vestige on appearance faces. Conventional cold runner layouts utilize submarine gates or edge gates to distribute melt into smaller structural components. Gate placement at the thickest cross-section allows molten resin to flow into thin sections smoothly, preventing short shots. Parting line engineering incorporates tight shut-off steel lands to maintain flash-free sealing during high-pressure packing.
Hardened Tool Steel Selection (S136, H13) for SPI Class 101 Molds
Tool steel selection dictates mold longevity, thermal conductivity, and chemical resistance against polymer outgassing. Building SPI Class 101 molds requires premium hardened steels like S136 paslanmaz çelik ve H13 takım çeliği, heat-treated to HRC 48-52. High-chrome S136 steel provides superior corrosion resistance against flame-retardant gases released by engineering polymers like PA66-GF30 veya PC/ABS. Hardened H13 steel delivers high impact toughness for heavy structural tools operating under continuous high clamping forces. Advanced injection mold design pairs correct cavity steels with conformal cooling circuits, achieving production lifespans exceeding 1,000,000 cycles.
| Takım Çeliği Sınıfı | Sertlik (HRC) | Corrosion Resistance | Polishability Level | Primary Tooling Application |
|---|---|---|---|---|
| S136 Paslanmaz Çelik | HRC 48 – 52 | Olağanüstü (Yüksek Krom) | SPI A-1 Ayna Yüzey | Medikal şeffaf parçalar ve korozif FR reçineler |
| H13 Takım Çeliği | HRC 46 – 50 | Orta | SPI B-1 Yüksek Parlaklık | Ağır yapısal muhafazalar ve cam elyaf takviyeli naylonlar |
| P20 Ön Sertleştirilmiş Çelik | HRC 28 – 32 | Standart | SPI C-1 Ticari Yüzey | Köprü kalıplama ve düşük hacimli üretim kalıpları |
Sıkça Sorulan Sorular (SSS)
Kalıp imalatına başlamadan önce 24 saatlik bir DfM incelemesi neden gereklidir?
24 saatlik bir DfM incelemesi, takım çeliği kesilmeden önce yetersiz çekme açıları, kalın cidar kesitleri ve keskin iç köşeler gibi parça geometrisi risklerini belirler. Bu sorunların erken tespiti, mühendislerin CAD dosyalarını değiştirmesine olanak tanıyarak maliyetli kalıp yeniden işlemelerini ve uzun takım gecikmelerini önler. Proaktif DfM incelemeleri, ilk günden itibaren optimum kalıp dolumunu ve temiz parça çıkışını garanti eder.
Soğuk yolluklar yerine ne zaman valf kapılı sıcak yolluk manifoldları kullanılmalıdır?
Valf kapılı sıcak yolluk manifoldları, çok gözlü takımlar, büyük yapısal parçalar ve kapı izinin yasak olduğu kozmetik görünüm bileşenleri için idealdir. Sıcak yolluklar, yolluk ve giriş atık malzemesini ortadan kaldırarak birim reçine maliyetlerini düşürür. Soğuk yolluklar, prototip takımları veya düşük başlangıç NRE maliyetlerinin önceliklendirildiği düşük hacimli üretim için daha ekonomiktir.
Enjeksiyon kalıpları için S136 ve H13 takım çeliği arasındaki fark nedir?
S136, olağanüstü korozyon direnci ve SPI A-1 ayna parlaklığı sunan yüksek kromlu bir paslanmaz çeliktir ve bu sayede tıbbi ve optik şeffaf parçalar için idealdir. H13, ağır yapısal bileşenler için yüksek yorulma mukavemeti ve darbe direnci sağlayan ultra dayanıklı bir sıcak iş takım çeliğidir. Her iki çelik de 1.000.000 atışı aşan SPI Sınıf 101 kalıp garantileri için HRC 48-52'ye sertleştirilir.