
사출 성형에서 검은 반점은 하나의 원인과 하나의 해결책으로 끝나는 결함이 아닙니다. 이는 데드 스팟에서 열화된 수지, 핫 러너에서 발생한 탄화 오염, 취급 중 유입된 이물질, 손상된 착색제, 또는 재료 교체 중 방출된 입자일 수 있습니다. 퍼징은 원인을 제거하지 않은 채 일시적으로 증거를 없앨 수 있습니다.
퍼징 전에: 처음과 마지막으로 영향을 받은 부품을 보관하고, 깨끗한 금속 표면에 퍼징하고, 캐비티를 식별하며, 입자가 매립되어 있는지, 번져 있는지, 표면에 얹혀 있는지 기록하십시오. 기계를 비우고 나면 그 증거는 사라질 수 있습니다.
이 글에서:
탄화된 폴리머 반점은 외부 오염과 다릅니다
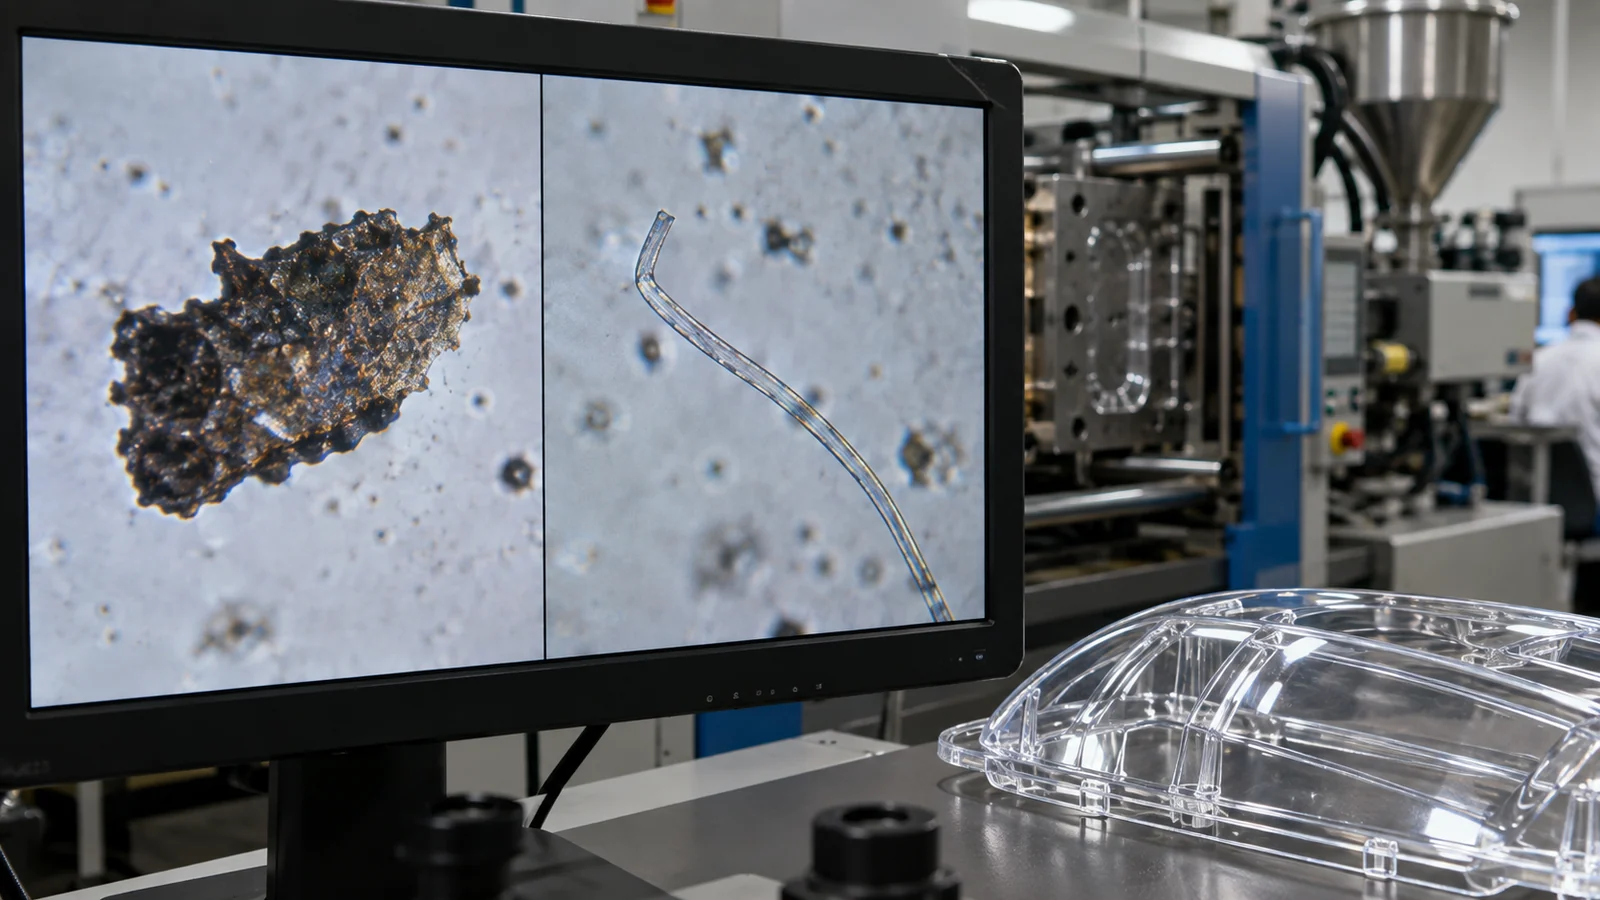
결함을 확대하여 관찰하십시오. 열화된 폴리머는 불규칙하거나 취성일 수 있고 흐름 속으로 번져 있을 수 있습니다. 외부 입자는 일정한 형상이나 색상을 유지할 수 있습니다. 표면 부스러기는 때때로 제거할 수 있지만, 매립된 입자는 용융물을 따라가며 주변 흐름을 왜곡할 수 있습니다.
위험이 정당화된다면 현미경 검사나 재료 분석으로 금속, 폴리머, 섬유 및 안료를 구별할 수 있습니다. 모든 검은 입자를 탄소라고 가정하지 마십시오. 격리 조치와 영구적 시정은 입자가 실제로 무엇인지에 달려 있습니다.
샷 패턴과 캐비티 패턴은 상류 또는 하류를 가리킵니다
모든 캐비티와 퍼징물에서 반점이 나타나면 일반적으로 러너 분기 이전, 즉 수지 공급, 배럴, 스크류, 역류 방지 밸브 또는 노즐에서 기원합니다. 하나의 캐비티에만 국한된 반점은 해당 분기, 게이트, 벤트 또는 캐비티에 주의를 집중시킵니다. 장시간 정지 후의 분출은 체류와 열 이력을 시사하며, 색상 변경 후의 무작위 입자는 데드 영역에 갇힌 재료를 시사합니다.
재발 전까지의 깨끗한 샷 수를 기록하십시오. 반복되는 간격은 정체 구역에서 재료가 서서히 방출되는 것과 관련이 있을 수 있습니다. “다음 다섯 부품은 양호했다”는 것은 이전 패턴이 매 20샷마다 재발했다면 생산을 재개하기에 충분한 증거가 아닙니다.
호퍼에서 노즐까지 용융 경로를 따라가십시오
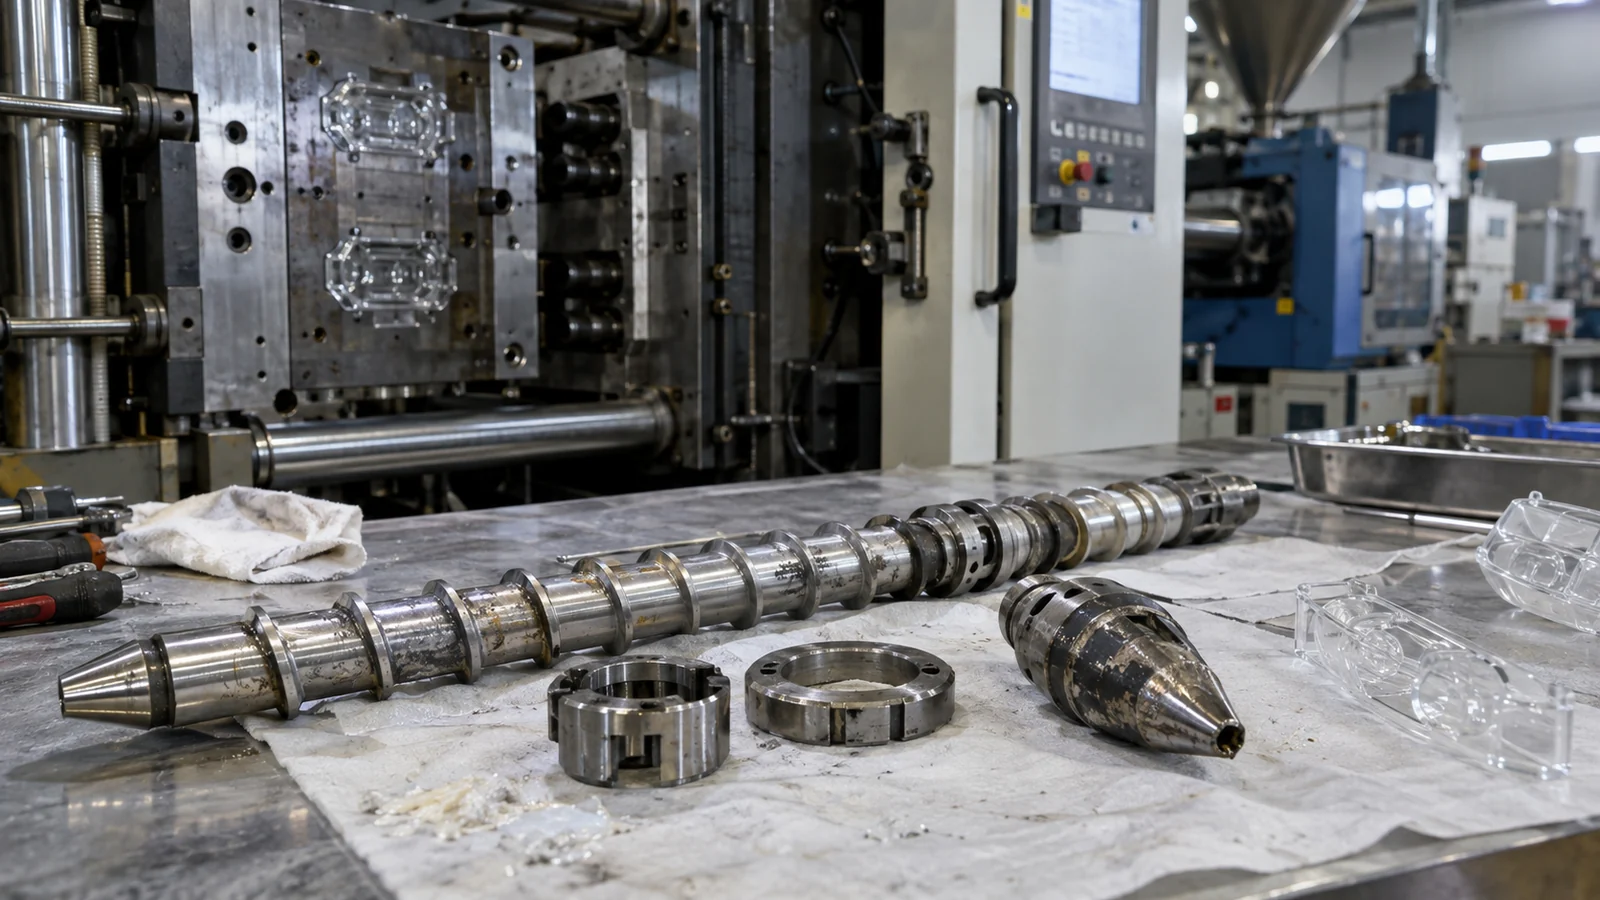
수지 취급, 자석, 호퍼 청결도, 재생 수지 관리 및 로더 호스를 점검하십시오. 그런 다음 배럴 온도, 실제 용융 온도, 샷 활용도, 스크루 회수 및 체류 시간을 검토하십시오. 마모된 부품이나 불량한 끼워맞춤은 재료가 반복적으로 과열되는 정체 구역을 만들 수 있습니다.
노즐과 어댑터의 시트 또는 포켓 손상 여부를 검사하십시오. 온도 컨트롤러는 정상 값을 보고할 수 있지만 접촉이 불량한 영역의 재료는 열화됩니다. 정지 및 시동 시 열에 민감한 재료가 정체 상태로 남지 않도록 하는 수지별 절차를 따르십시오.
금형은 검은 오염을 생성하거나 방출할 수 있습니다
핫러너 매니폴드와 팁에는 균형 잡힌 열과 청결한 조립이 필요한 좁은 유동 영역이 있습니다. 누출되는 팁, 손상된 씰 또는 콜드 스팟은 열화된 재료를 보유했다가 나중에 방출할 수 있습니다. 콜드 러너에서는 재료를 가두는 날카로운 모서리와 러너 교차부를 검사하십시오.
벤트 침전물은 연소하여 떨어져 나갈 수 있습니다. 캐비티 근처에 도포된 윤활제는 이동할 수 있습니다. 녹, 마모된 도금 또는 슬라이딩 부품의 입자가 파팅 라인에 유입될 수 있습니다. 캐비티에 국한된 결함은 전체 기계 분해 전에 국부적인 금형 검사를 유발해야 합니다.
예방은 통제된 재료 및 열 이력입니다
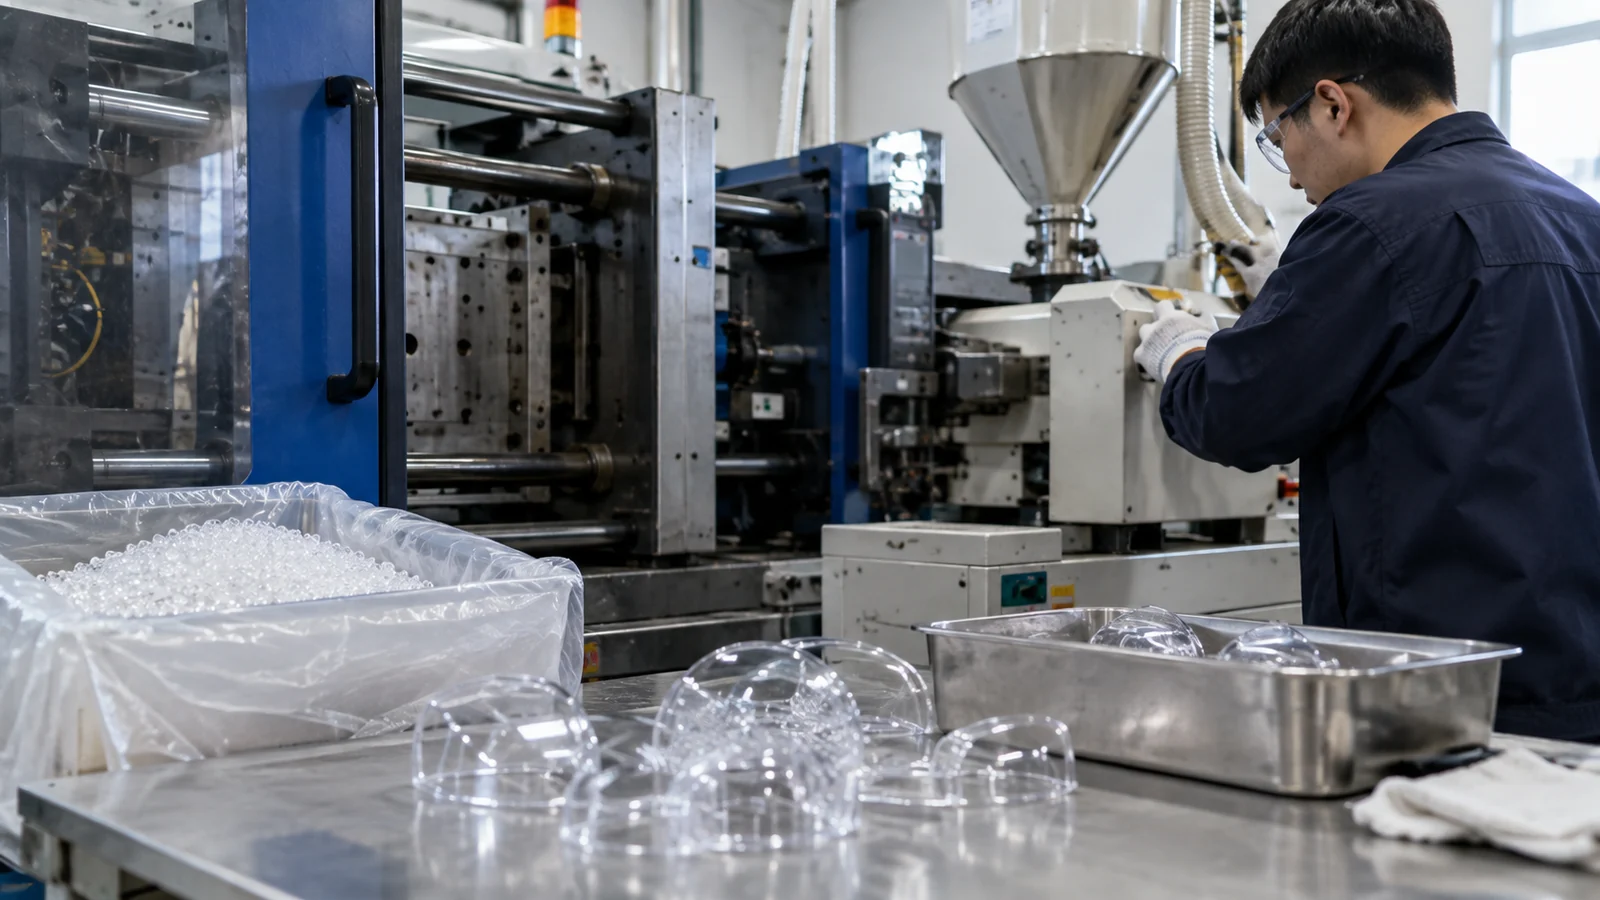
- 밀봉되고 식별된 수지와 통제된 재생 수지를 사용하십시오.
- 색상 및 재료 교체 절차를 표준화하십시오.
- 배럴 크기와 사이클을 허용 가능한 체류 시간에 맞추십시오.
- 노즐, 스크루, 체크 링 및 핫러너 인터페이스를 유지 관리하십시오.
- 기억이 아닌 결함 추세에 따라 청소 간격을 설정하십시오.
- 캐비티별 결함 기록과 보관 샘플을 유지하십시오.
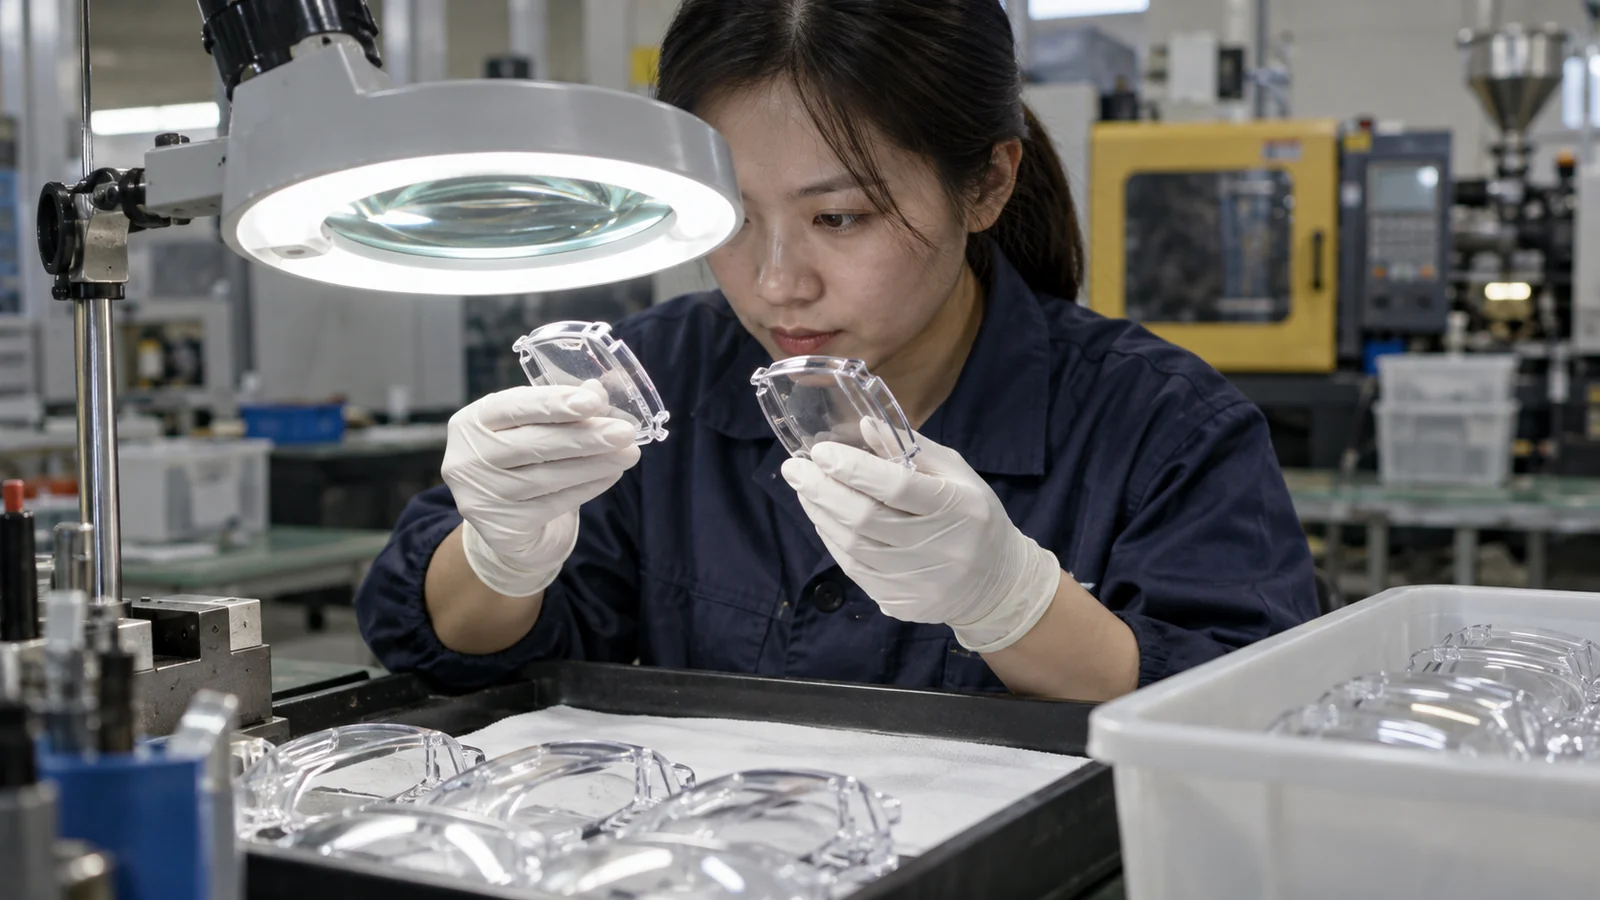
투명 부품의 경우 작은 매립 입자 하나도 빛을 차단하거나 산란시킬 수 있습니다. 따라서 결함 한계는 광학 영역과 그 내부의 기능에 따라 정의되어야 합니다. 광학 및 투명 사출 성형 전체 부품에 대한 하나의 외관 한계가 아니라 관리 계획입니다.
봉쇄와 근본 원인 해결을 분리하십시오
봉쇄는 프레스를 멈추고, 마지막으로 검증된 점검 이후의 자재를 격리하며, 육안 검사를 강화해야 할 수 있습니다. 근본 원인 해결은 확인된 원인이 제거되었고 이전 재발 간격을 넘어 생산이 깨끗하게 유지되었음을 입증하는 증거를 필요로 합니다. 이들은 서로 다른 이정표이며 하나의 “퍼지 및 승인” 결정으로 결합되어서는 안 됩니다.
위험이 높을 때는 대표 입자나 영향을 받은 부품을 보관하십시오. 이들의 위치, 형태 및 조성은 수지 오염, 설비 열화 및 금형 이물 간의 분쟁을 해결할 수 있습니다. 모든 것을 먼저 청소하면 라인은 더 빨리 돌아갈 수 있지만 영구적인 원인을 입증하는 것이 불가능해질 수 있습니다.
위치를 사용하여 합리적인 외관 한계를 설정하십시오
숨겨진 플랜지에 있는 입자와 투명 개구부에 있는 동일한 입자는 동일한 위험을 초래하지 않습니다. 구역, 최대 크기, 수량, 간격 및 검사 조명을 정의하십시오. 광학 경로의 경우 기능적 산란 또는 이미지 영향이 일반적인 외관 관찰보다 더 엄격한 경계를 설정할 수 있습니다.
또한 매립된 이물과 제거 가능한 이물이 어떻게 처리되는지 정의하십시오. 표면 먼지는 포장이나 청정 취급을 가리킬 수 있는 반면, 매립된 점은 성형 중에 존재했습니다. 둘 다 하나의 불량 범주로 혼합하면 조사가 잘못된 공정으로 향하고 유용한 추세 데이터를 얻을 수 없게 됩니다.
자주 묻는 질문
부품이 깨끗해 보일 때까지 생산을 퍼지해야 합니까?
퍼지는 봉쇄에 유용하지만, 출하는 이전 재발 간격과 원인이 수정되었는지 여부도 고려해야 합니다.
높은 배압이 검은 점을 유발할 수 있습니까?
전단과 열을 추가할 수 있지만 가능한 기여 요인 중 하나입니다. 총 열 이력, 체류 및 설비 상태를 검토하십시오.
왜 한 캐비티에만 점이 있습니까?
원인은 러너 분기, 핫 팁, 게이트, 벤트 또는 국부적 금형 오염과 같이 유동 분할 이후에 있을 가능성이 높습니다.