
射出成形における黒い斑点は、1つの治療法で解決できる単一の欠陥ではありません。デッドスポットからの劣化樹脂、ホットランナーからの炭化した汚染物質、ハンドリングによる異物、損傷した着色剤、または材料変更時に放出された粒子である可能性があります。パージは、発生源を除去することなく、一時的に証拠を除去するかもしれません。.
パージする前に: 最初と最後の影響を受けた部品を保存し、清潔な金属表面にパージし、キャビティを特定し、粒子が埋め込まれているか、にじんでいるか、表面に付着しているかを記録します。その証拠は、機械を空にすると消えてしまう可能性があります。.
この記事では:
焼けたポリマーの斑点は異物の汚れとは異なる
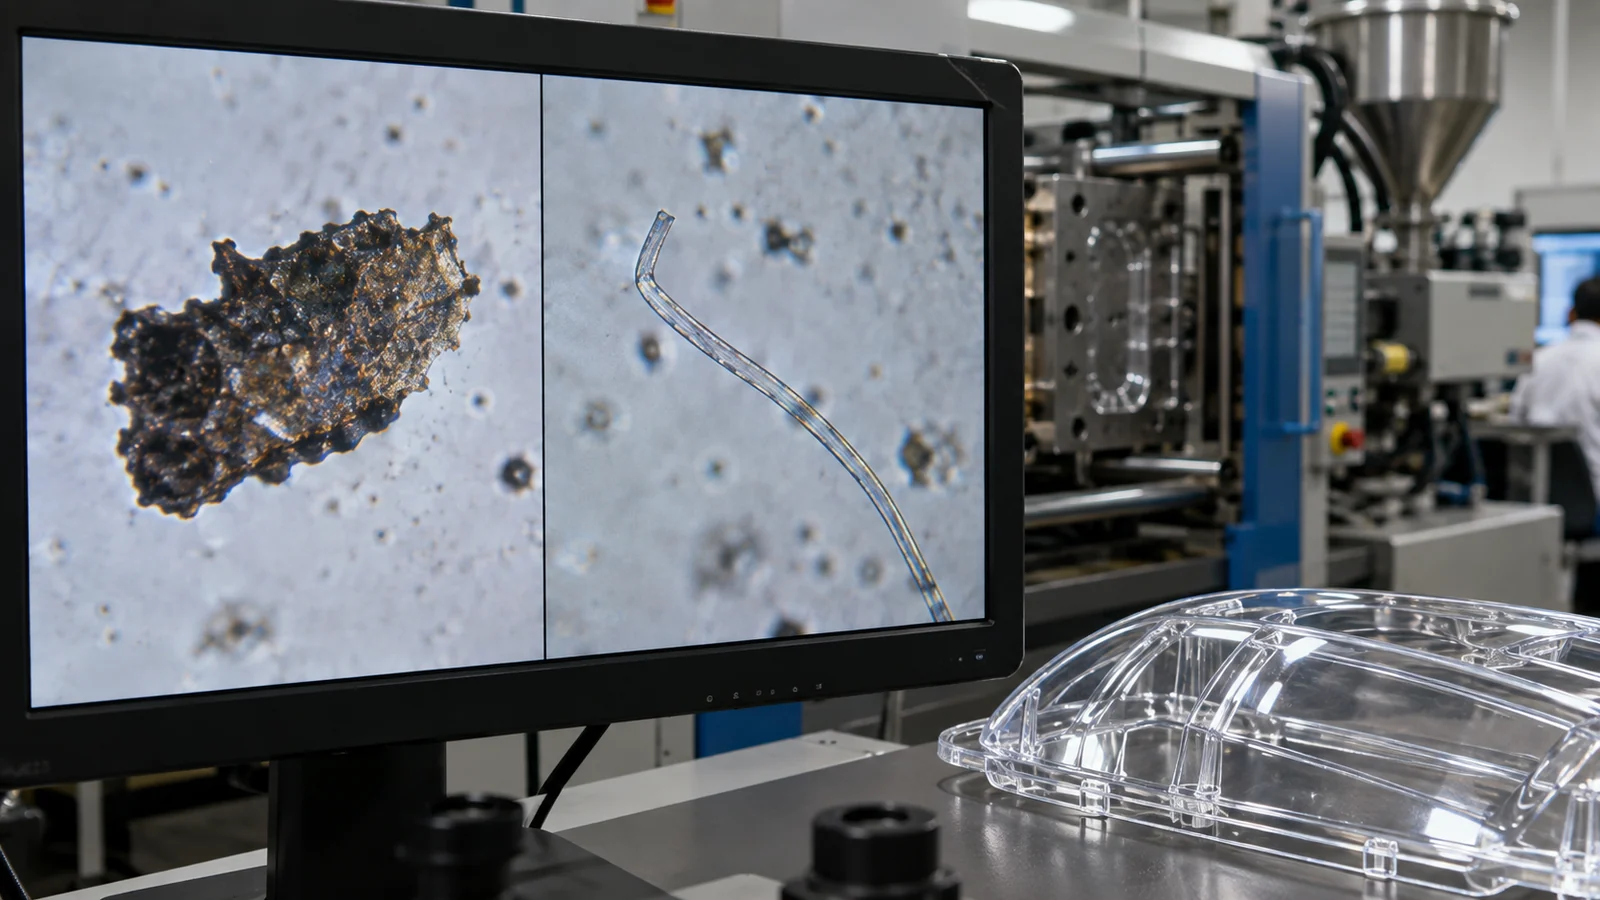
欠陥を拡大して観察する。劣化したポリマーは不規則であったり、脆くなっていたり、流れの中に引き伸ばされていることがある。異物粒子は一貫した形状や色を保つことがある。表面の付着物は除去できる場合があるが、埋め込まれた粒子はメルトに追従し、周囲の流れを乱すことがある。.
リスクがそれを正当化するなら、顕微鏡観察や材料分析によって金属、ポリマー、繊維、顔料を区別できる。すべての黒い粒子がカーボンであると決めつけてはならない。封じ込め措置と恒久的な是正は、その粒子が実際に何であるかによって決まる。.
ショットパターンとキャビティパターンは上流か下流かを示す
すべてのキャビティとパージに斑点がある場合は、通常ランナー分岐より前、すなわち樹脂供給、バレル、スクリュー、逆流防止弁、またはノズルで発生している。1つのキャビティに限定された斑点は、その分岐、ゲート、ベント、またはキャビティに注意を向けさせる。長時間の停止後の突発的な発生は滞留と熱履歴を示唆し、色替え後のランダムな粒子はデッドエリアにトラップされた材料を示唆する。.
再発までのクリーンショット数を記録する。繰り返す間隔は、滞留ゾーンから材料が徐々に放出されていることに対応している可能性がある。「次の5個は良品だった」だけでは、以前のパターンが20ショットごとに戻っていた場合、生産をリリースする証拠として不十分である。.
ホッパーからノズルまでのメルト経路を追う
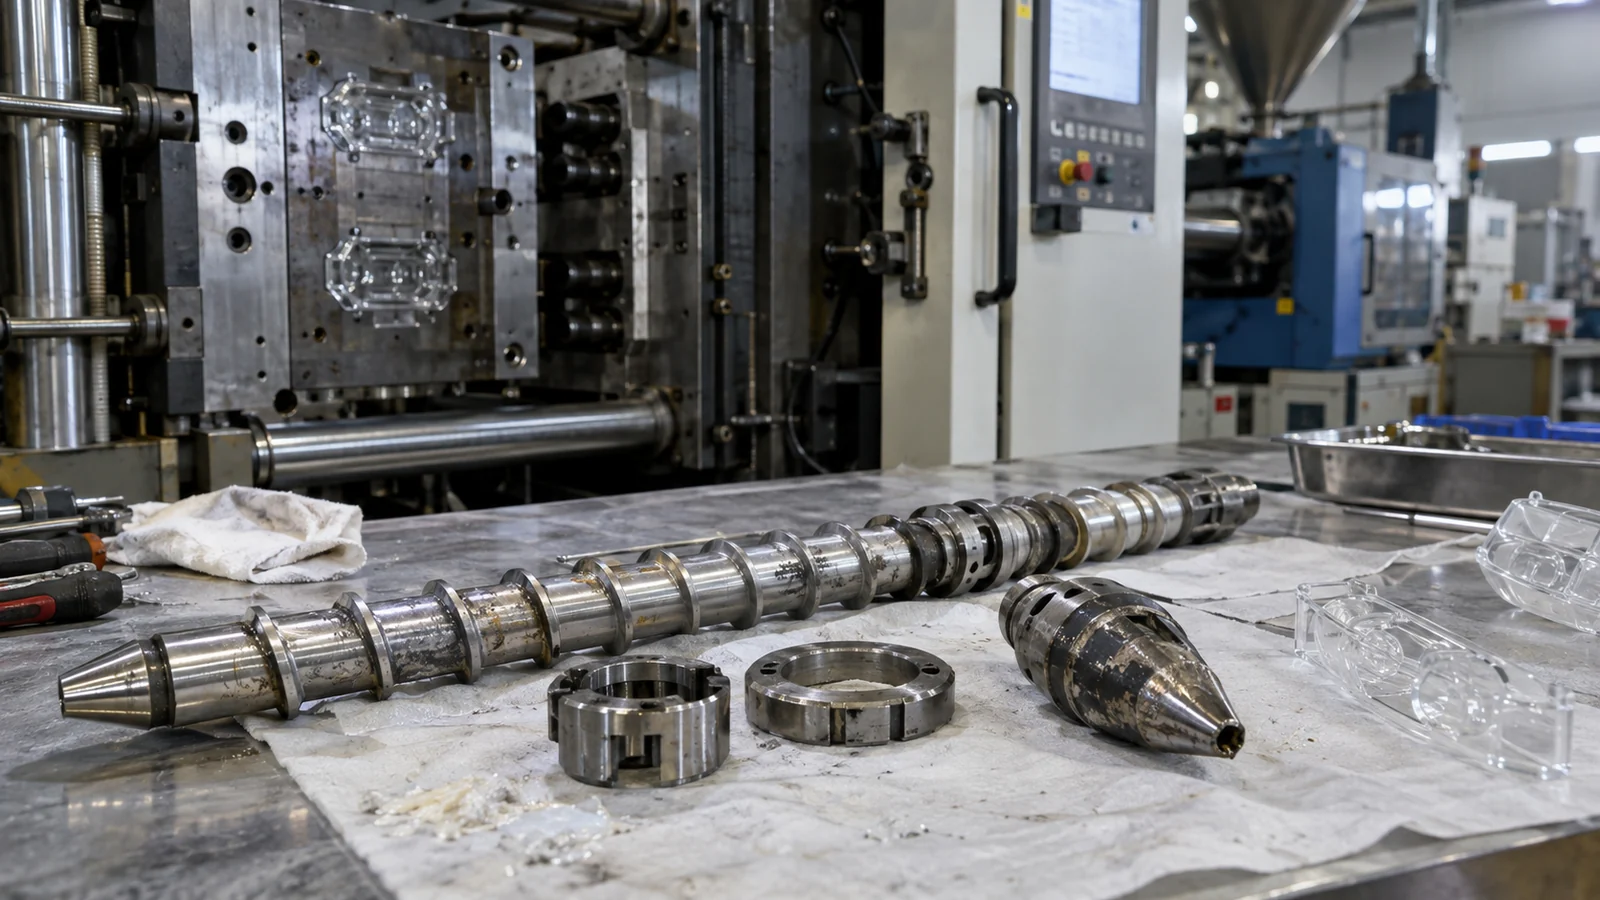
樹脂のハンドリング、マグネット、ホッパーの清浄度、再生材の管理、ローダーホースを確認する。次にバレル温度、実測メルト温度、ショット使用率、スクリュー回復、滞留時間をレビューする。摩耗した部品や不適切な嵌合は、材料が繰り返し過熱される滞留を生じさせることがある。.
ノズルとアダプターのシートやポケットの損傷を検査する。温度コントローラーが正常値を示していても、接触が不十分な領域の材料は劣化していることがある。停止および起動時には、熱に敏感な材料を滞留させない樹脂固有の手順に従う。.
金型は暗色の汚染を生じさせたり放出したりすることがある
ホットランナーのマニホールドとチップには、バランスの取れた熱と清浄な組立てを必要とする狭い流路領域がある。チップの漏れ、シールの損傷、コールドスポットは、劣化した材料を保持し、後に放出することがある。コールドランナーでは、材料をトラップする鋭いコーナーやランナー交差部を検査する。.
ベントの付着物は燃焼して剥がれ落ちることがある。キャビティ付近に塗布された離型剤は移動することがある。錆、摩耗したメッキ、または摺動部品からの粒子がパーティングラインに入り込むことがある。キャビティに限定された欠陥は、機械全体を分解する前に、局所的な金型検査を実施すべきである。.
予防は管理された材料と熱履歴である
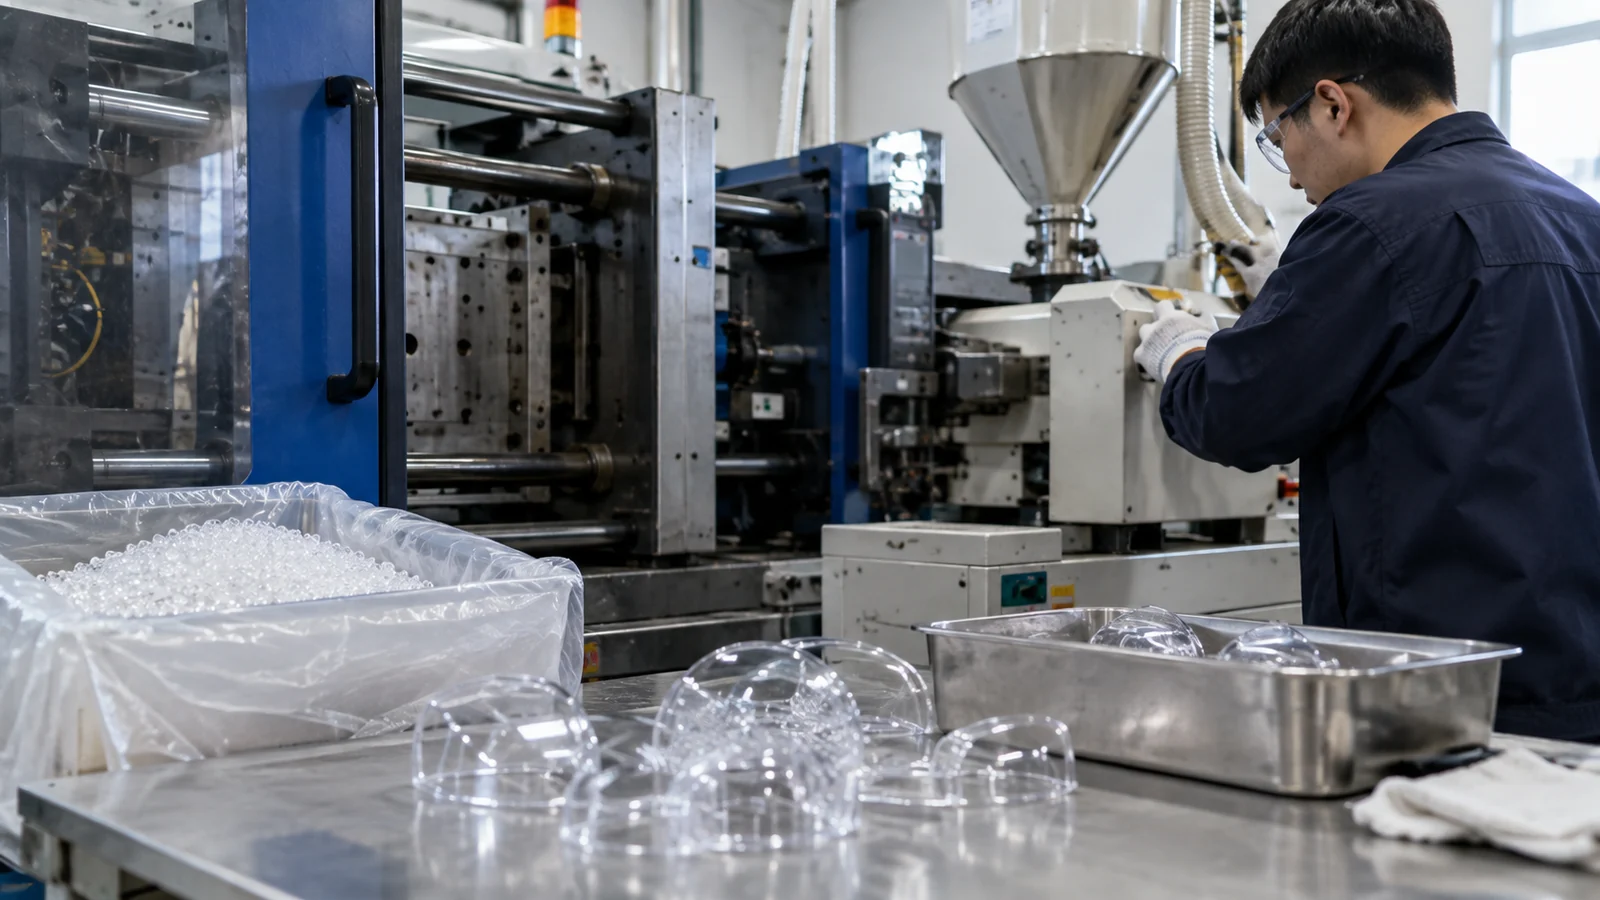
- 密封され、識別された樹脂と管理された再生材を使用する。.
- 色替えおよび材料変更の手順を標準化する。.
- バレルサイズとサイクルを許容滞留時間に適合させる。.
- ノズル、スクリュー、チェックリング、ホットランナー界面を維持する。.
- 清掃間隔は記憶ではなく、欠陥傾向から設定する。.
- キャビティ固有の欠陥記録と保管サンプルを保持する。.
透明部品では、小さな埋没異物であっても光を遮断または散乱させ得る。したがって、欠陥限度は光学ゾーンと機能によって定義されるべきである。 光学・透明射出成形 管理計画において、部品全体に対する単一の外観限度ではなく。.
封じ込めと根本原因の解決を分離する
封じ込めには、プレス停止、最後の検証済みチェック以降の材料の隔離、目視選別の強化が必要となる場合がある。根本原因の解決には、特定された発生源が除去され、以前の再発間隔を超えて生産が清浄に維持されたという証拠が必要である。これらは異なるマイルストーンであり、一つの「パージ済み・承認済み」判断に統合すべきではない。.
リスクが高い場合は、代表的な異物や影響を受けた部品を保持する。その位置、形態、組成は、樹脂汚染、設備劣化、金型異物の間の紛争を解決し得る。まずすべてを清掃すると、ラインは早く稼働するかもしれないが、恒久的な原因を証明することが不可能になる。.
位置を用いて合理的な外観限度を設定する
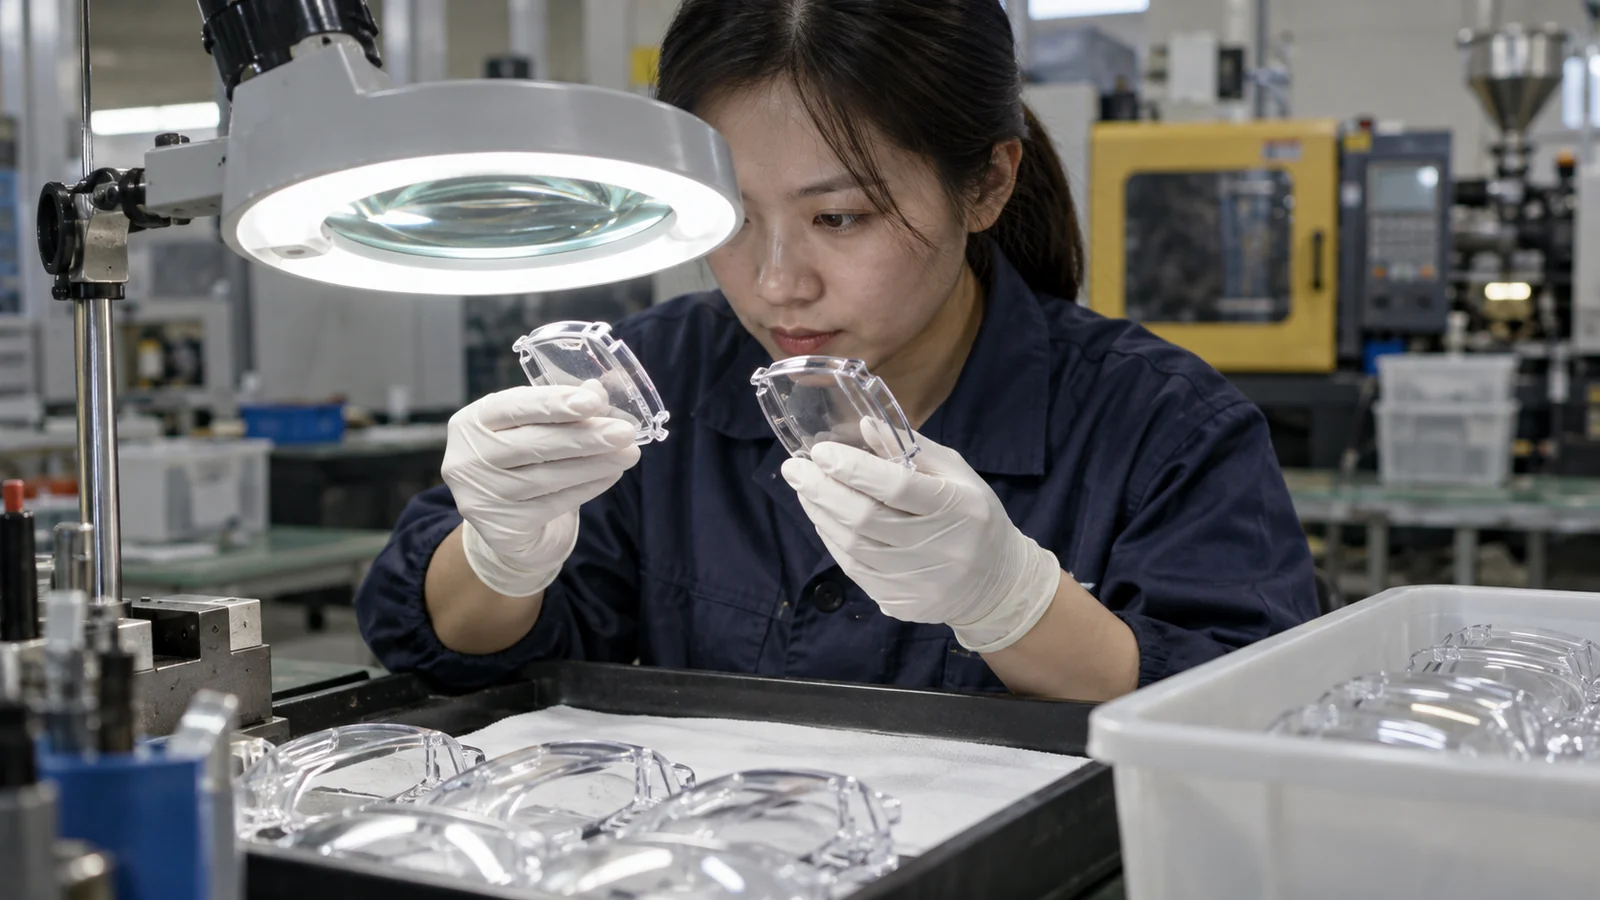
隠れたフランジ内の異物と、透明な開口部内の同じ異物は、等しいリスクを生じない。ゾーン、最大サイズ、数量、間隔、検査照明を定義する。光学経路では、機能的散乱や画像への影響が、通常の外観検査よりも厳しい境界を設定する場合がある。.
また、埋没異物と除去可能な異物の扱い方も定義する。表面の塵は包装やクリーンな取り扱いを示す場合があり、埋没した斑点は成形時に存在していた。両方を一つの不良カテゴリに混ぜると、調査が誤ったプロセスに向かい、有用な傾向データが得られなくなる。.
よくある質問
部品がきれいに見えるまで生産をパージすべきか?
パージは封じ込めには有用だが、リリースは以前の再発間隔と発生源が修正されたかどうかも考慮すべきである。.
Can high back pressure cause black specks?
It can add shear and heat, but it is one possible contributor. Review total heat history, residence and equipment condition.
Why are specks only in one cavity?
The source is likely after flow division, such as a runner branch, hot tip, gate, vent or local mold contamination.