
Les points noirs en moulage par injection ne constituent pas un seul défaut avec un seul remède. Il peut s'agir de résine dégradée provenant d'une zone morte, de contamination carbonisée issue du canal chaud, de matière étrangère due à la manipulation, de colorant endommagé ou de particules libérées lors d'un changement de matière. La purge peut éliminer temporairement la preuve sans supprimer la source.
Avant la purge : conservez la première et la dernière pièce affectée, purgez sur une surface métallique propre, identifiez les cavités et notez si les particules sont incrustées, étalées ou posées en surface. Ces preuves peuvent disparaître une fois la machine vidée.
Dans cet article :
- Classer la particule
- Utiliser les motifs temporels et de cavité
- Remonter aux sources dans le fourreau et la buse
- Vérifier le canal, les évents et le moule
- Prévenir la récurrence
- Questions fréquentes
Un point de polymère brûlé est différent d'une saleté étrangère
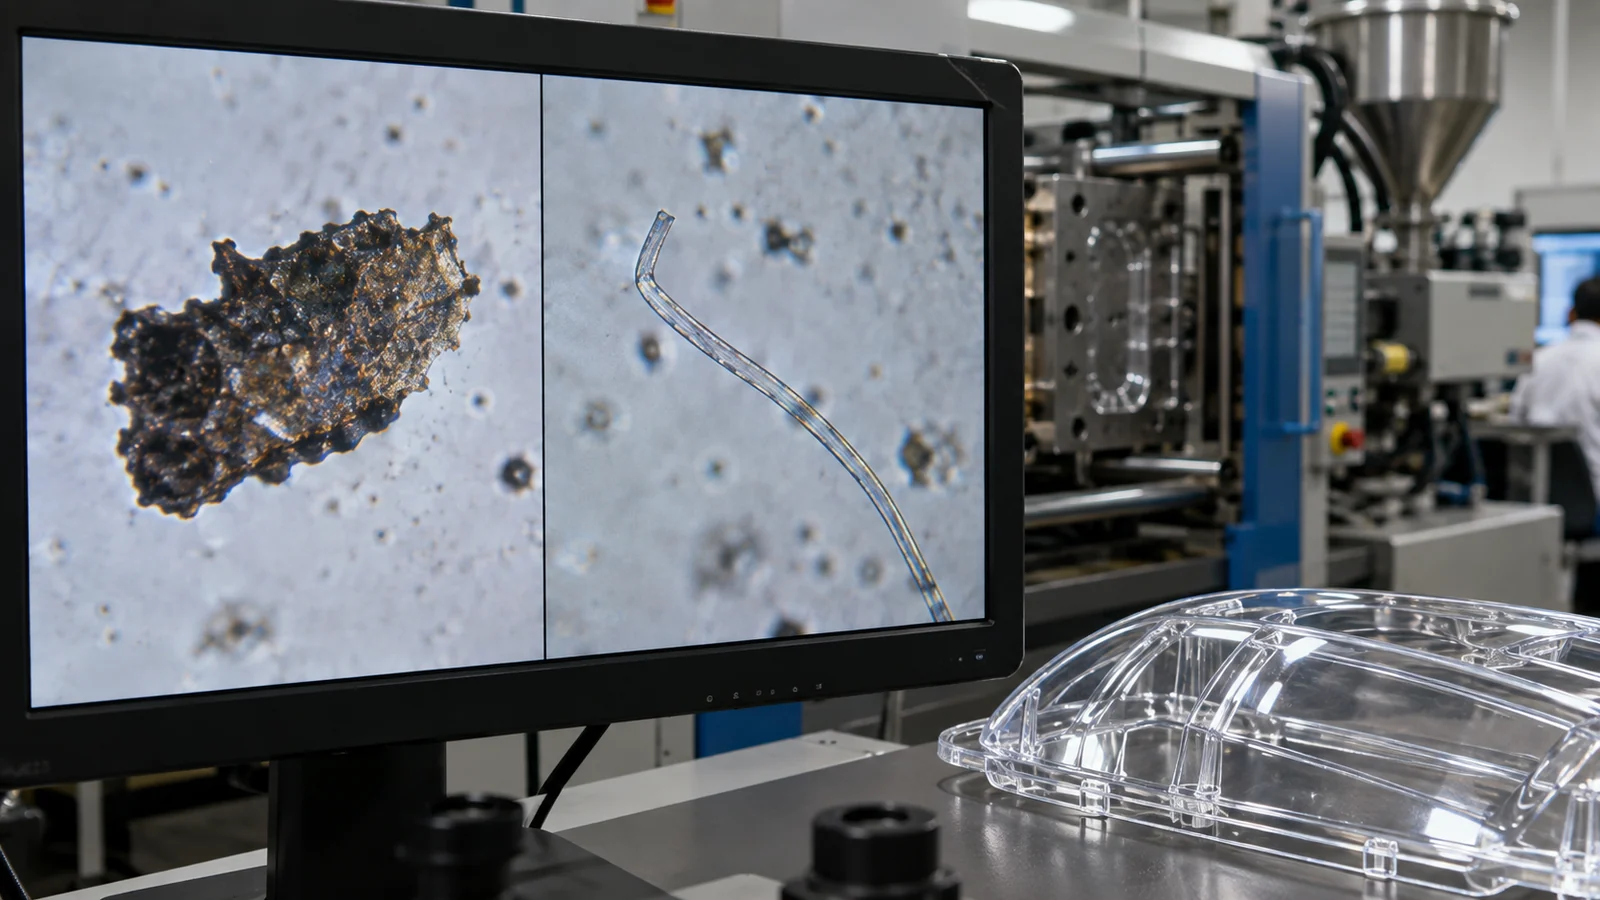
Examinez le défaut sous grossissement. Le polymère dégradé peut être irrégulier, cassant ou étalé dans l'écoulement. Les particules étrangères peuvent conserver une forme ou une couleur constante. Les débris de surface peuvent parfois être retirés, tandis qu'une particule incrustée suit la matière fondue et peut déformer l'écoulement environnant.
Si le risque le justifie, la microscopie ou l'analyse de matière peuvent distinguer le métal, le polymère, la fibre et le pigment. Ne supposez pas que chaque particule sombre est du carbone. L'action de confinement et la correction permanente dépendent de ce qu'est réellement la particule.
Le motif de tir et le motif de cavité indiquent l'amont ou l'aval
Des points dans chaque cavité et dans la purge proviennent généralement d'avant la séparation du canal : alimentation en résine, fourreau, vis, clapet anti-retour ou buse. Des points limités à une seule cavité orientent l'attention vers cette branche, cette entrée, cet évent ou cette cavité. Une apparition soudaine après un long arrêt suggère un temps de séjour et un historique thermique ; des particules aléatoires après un changement de couleur suggèrent de la matière piégée dans une zone morte.
Enregistrez le nombre de tirs propres avant la récurrence. Un intervalle répétitif peut correspondre à une libération lente de matière depuis une zone de stagnation. “ Les cinq pièces suivantes étaient bonnes ” ne constitue pas une preuve suffisante pour libérer la production si le schéma antérieur revenait tous les vingt tirs.
Suivez le trajet de la matière fondue, de la trémie à la buse
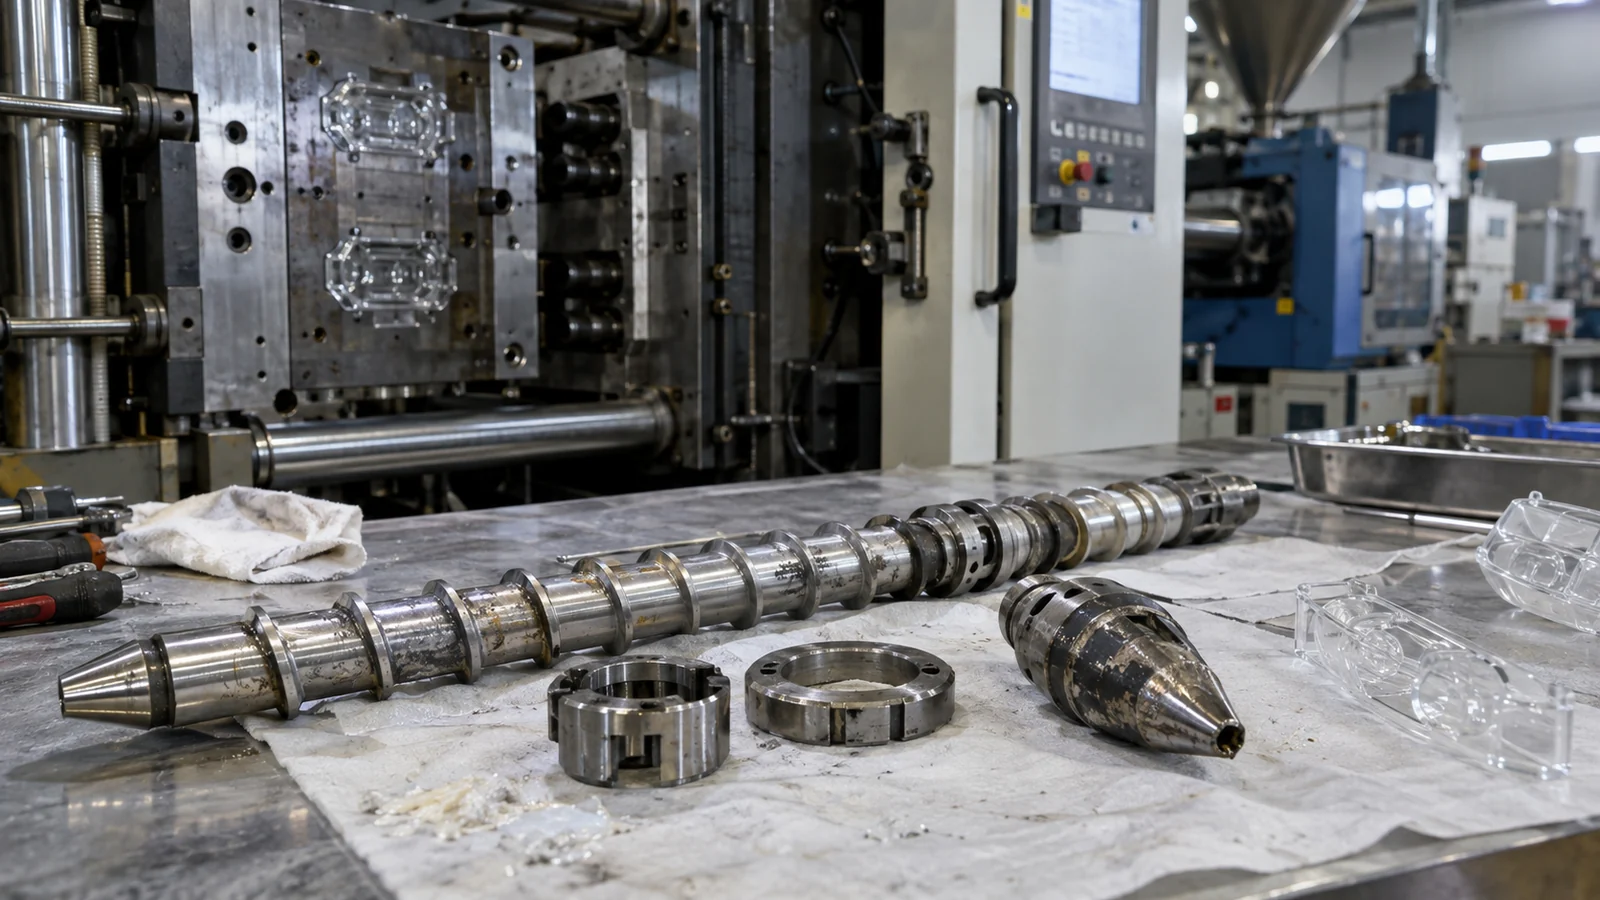
Vérifiez la manutention de la résine, les aimants, la propreté de la trémie, les contrôles de rebroyé et les flexibles du chargeur. Passez ensuite en revue les températures de fourreau, la température réelle de la matière fondue, l'utilisation du tir, la reprise de vis et le temps de séjour. Des composants usés ou des ajustements médiocres peuvent créer une stagnation où la matière surchauffe de façon répétée.
Inspectez la buse et l'adaptateur pour détecter des sièges ou des poches endommagés. Un régulateur de température peut indiquer une valeur normale alors que la matière dans une zone mal contactée se dégrade. Lors de l'arrêt et du démarrage, suivez une procédure spécifique à la résine qui évite de laisser la matière thermosensible stagnante.
Le moule peut créer ou libérer une contamination sombre
Les collecteurs et les buses de canaux chauds comportent des zones d'écoulement étroites qui exigent une chaleur équilibrée et un assemblage propre. Une buse qui fuit, un joint endommagé ou un point froid peuvent retenir puis libérer de la matière dégradée. Dans un canal froid, inspectez les angles vifs et les intersections de canaux qui piègent la matière.
Les dépôts d'évents peuvent brûler et se détacher. Le lubrifiant appliqué près de l'empreinte peut migrer. La rouille, un revêtement usé ou des particules provenant de composants coulissants peuvent pénétrer dans le plan de joint. Les défauts limités à une empreinte doivent déclencher une inspection localisée du moule avant un démontage complet de la machine.
La prévention repose sur une histoire contrôlée de la matière et de la chaleur
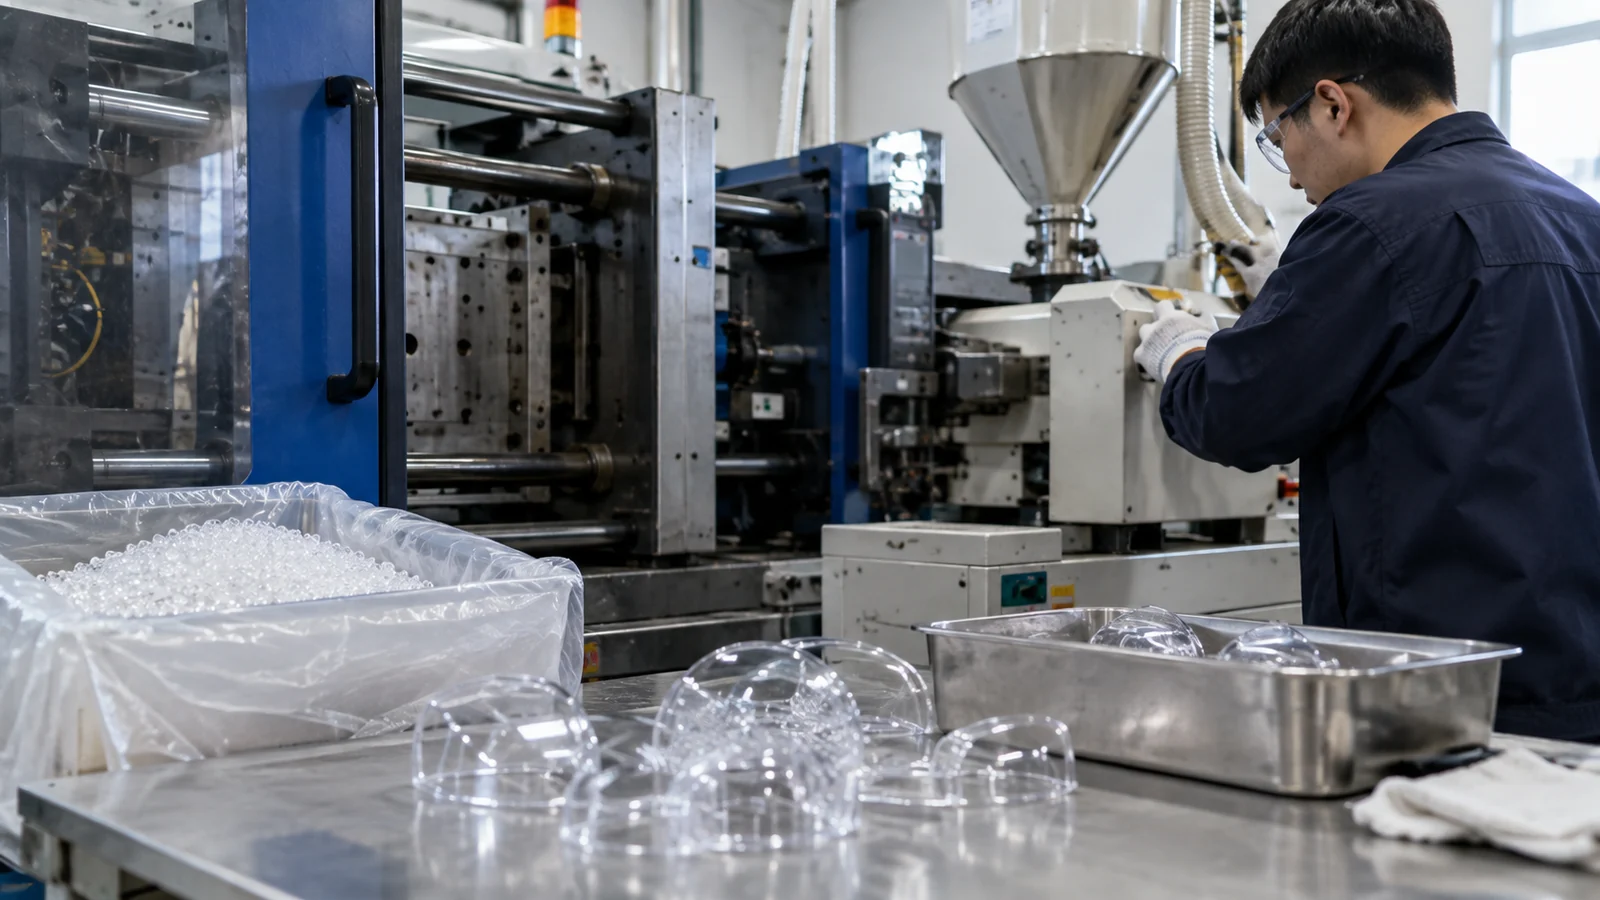
- Utilisez une résine scellée et identifiée ainsi qu'un rebroyé contrôlé.
- Normalisez les procédures de changement de couleur et de matière.
- Adaptez la taille du fourreau et le cycle à un temps de séjour acceptable.
- Entretenez les interfaces de buse, de vis, de clapet anti-retour et de canaux chauds.
- Fixez les intervalles de nettoyage à partir des tendances de défauts, non de la mémoire.
- Conservez des enregistrements de défauts propres à chaque empreinte et des échantillons retenus.
Pour les composants transparents, même une petite particule incluse peut bloquer ou diffuser la lumière. La limite de défaut doit donc être définie par zone optique et par fonction au sein de la Moulage par injection optique et transparent plan de contrôle, plutôt qu'une seule limite cosmétique pour l'ensemble de la pièce.
Séparer le confinement de la clôture de la cause racine
Le confinement peut nécessiter l'arrêt de la presse, l'isolement de la matière depuis le dernier contrôle vérifié et le renforcement du contrôle visuel. La clôture de la cause racine exige la preuve que la source identifiée a été éliminée et que la production est restée propre au-delà de l'intervalle de récurrence précédent. Ce sont des jalons différents et ils ne doivent pas être combinés en une seule décision “ purgé et approuvé ”.
Conserver des particules représentatives ou les pièces affectées lorsque le risque est élevé. Leur emplacement, leur morphologie et leur composition peuvent résoudre les litiges entre contamination de la résine, dégradation de l'équipement et débris de moule. Tout nettoyer d'abord peut faire tourner la ligne plus tôt tout en rendant la cause permanente impossible à prouver.
Utiliser l'emplacement pour définir une limite cosmétique rationnelle
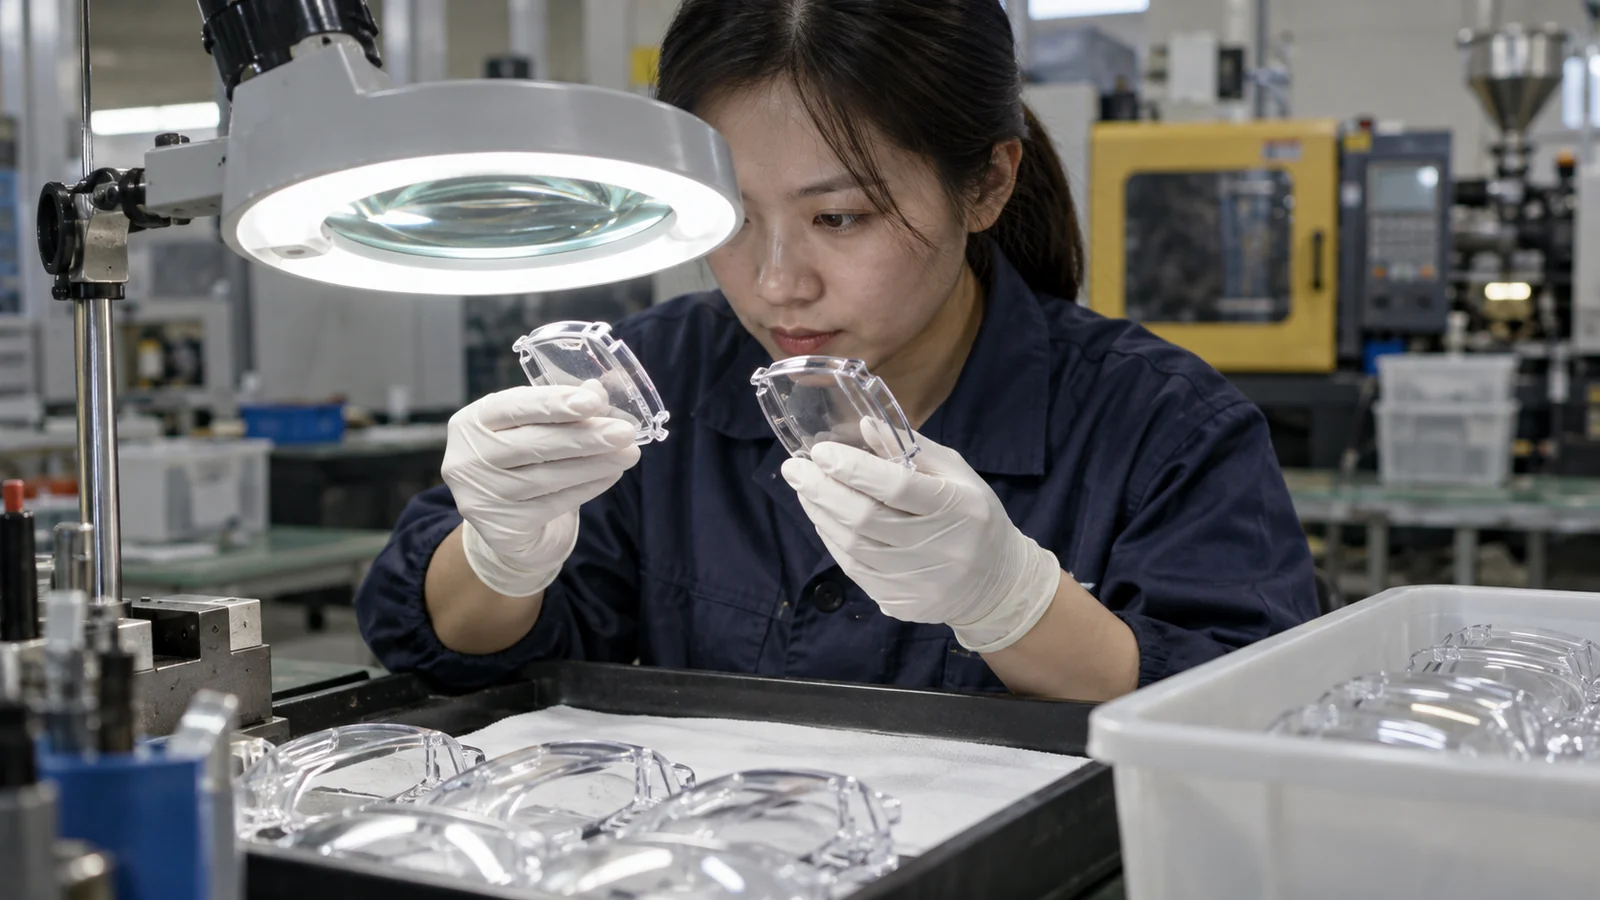
Une particule dans une bride cachée et la même particule dans une ouverture transparente ne créent pas un risque égal. Définir des zones, la taille maximale, la quantité, l'espacement et l'éclairage d'inspection. Pour un trajet optique, la diffusion fonctionnelle ou l'impact sur l'image peut établir une limite plus stricte que l'examen cosmétique ordinaire.
Définir également la manière dont les débris incrustés et amovibles sont traités. La poussière de surface peut indiquer un problème d'emballage ou de manipulation propre, tandis qu'une tache incrustée était présente lors du moulage. Mélanger les deux dans une seule catégorie de rejet oriente l'investigation vers le mauvais processus et empêche d'obtenir des données de tendance utiles.
Questions fréquemment posées
La production doit-elle purger jusqu'à ce que les pièces semblent propres ?
La purge est utile pour le confinement, mais la libération doit également tenir compte de l'intervalle de récurrence précédent et du fait que la source a été corrigée.
Une contre-pression élevée peut-elle causer des taches noires ?
Elle peut ajouter du cisaillement et de la chaleur, mais c'est un contributeur possible. Examiner l'historique thermique total, le temps de séjour et l'état de l'équipement.
Pourquoi les taches ne sont-elles que dans une seule empreinte ?
La source se situe probablement après la division de l'écoulement, comme une branche de canal, une buse chaude, une entrée, un évent ou une contamination locale du moule.