
I punti neri nello stampaggio a iniezione non sono un singolo difetto con una sola soluzione. Possono essere resina degradata proveniente da una zona morta, contaminazione carbonizzata dal canale caldo, materiale estraneo dalla movimentazione, colorante danneggiato o particelle rilasciate durante un cambio materiale. Lo spurgo può rimuovere temporaneamente la prova senza rimuovere la fonte.
Prima dello spurgo: conservare il primo e l'ultimo pezzo difettoso, spurgare su una superficie metallica pulita, identificare le cavità e annotare se le particelle sono inglobate, spalmate o depositate sulla superficie. Queste prove possono scomparire una volta svuotata la macchina.
In questo articolo:
- Classificare la particella
- Usare i modelli temporali e di cavità
- Rintracciare le fonti in cilindro e ugello
- Controllare canale, sfiati e stampo
- Prevenire il ripetersi
- Domande frequenti
Una particella di polimero bruciato è diversa da uno sporco estraneo
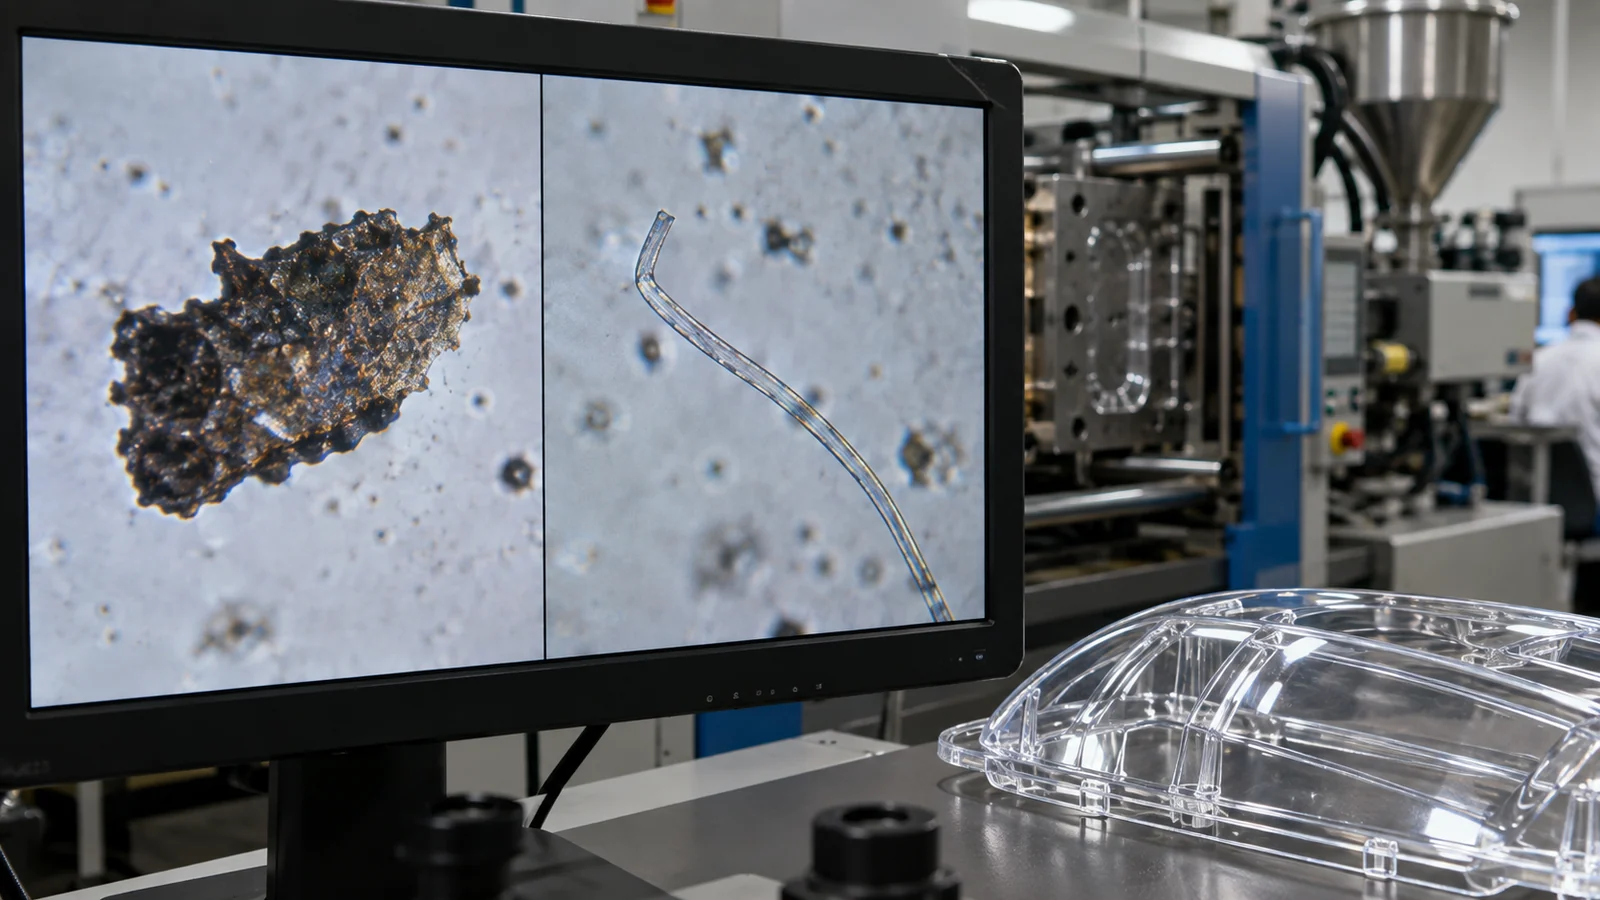
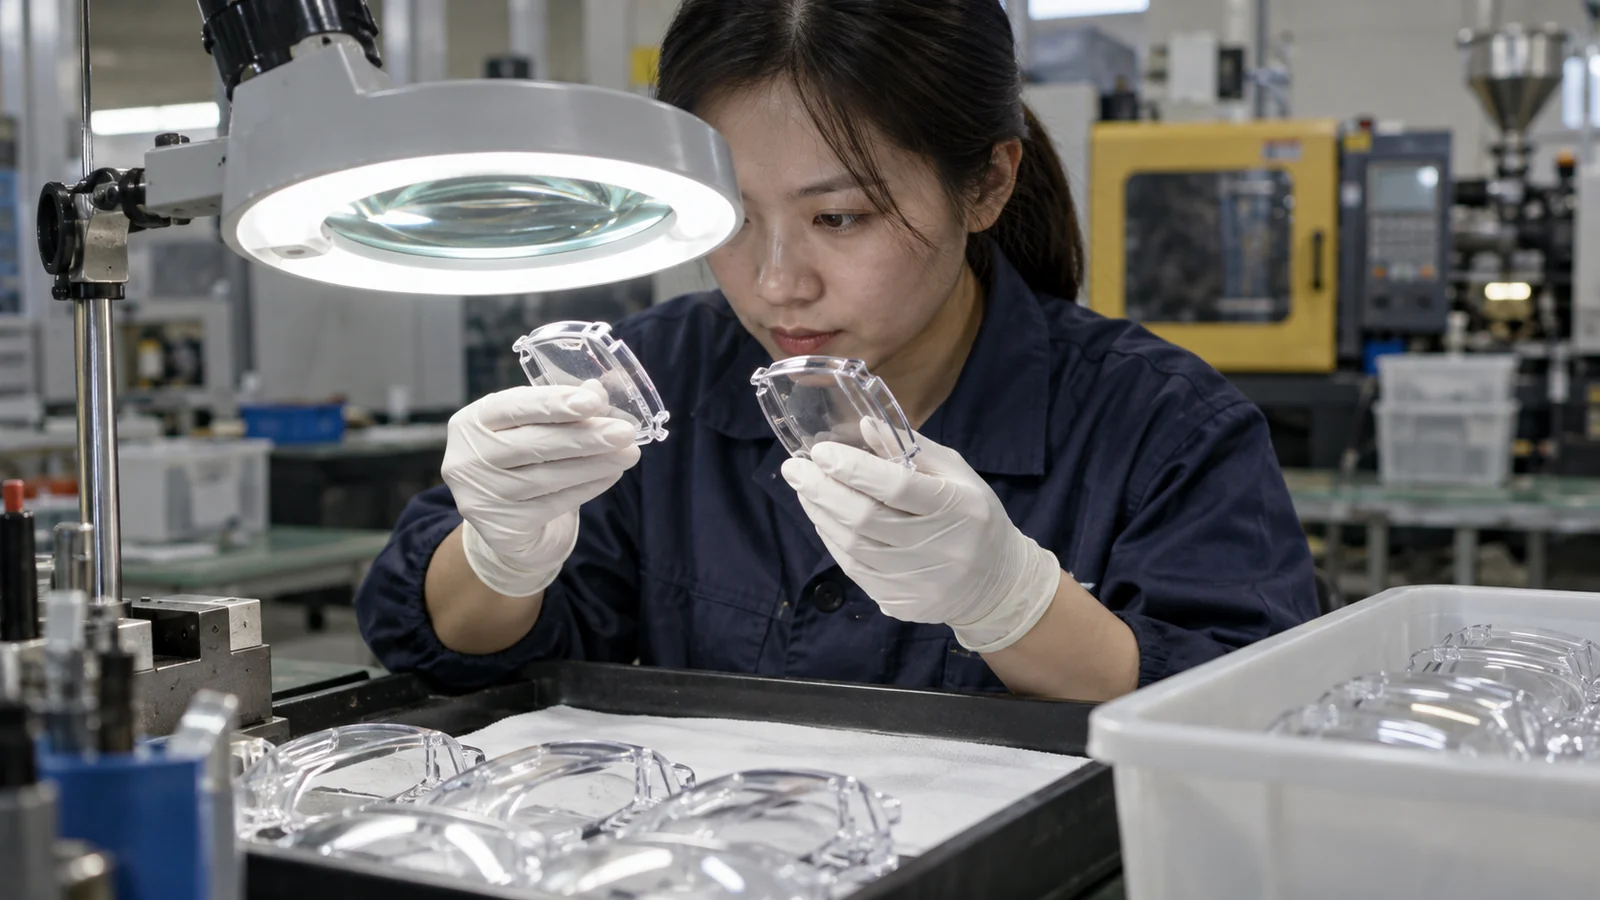
Esaminare il difetto con ingrandimento. Il polimero degradato può essere irregolare, fragile o spalmato nel flusso. Le particelle estranee possono mantenere una forma o un colore costanti. I detriti superficiali a volte possono essere rimossi, mentre una particella inglobata segue il fuso e può distorcere il flusso circostante.
Se il rischio lo giustifica, la microscopia o l'analisi dei materiali possono distinguere metallo, polimero, fibra e pigmento. Non presumere che ogni particella scura sia carbonio. L'azione di contenimento e la correzione permanente dipendono da ciò che la particella è realmente.
Il modello di iniezione e il modello di cavità indicano monte o valle
Punti neri in ogni cavità e nello spurgo di solito hanno origine prima della diramazione del canale: fornitura di resina, cilindro, vite, valvola di non ritorno o ugello. Punti neri limitati a una cavità indirizzano l'attenzione su quel ramo, punto di iniezione, sfiato o cavità. Un'ondata dopo una lunga sosta suggerisce permanenza e storia termica; particelle casuali dopo un cambio colore suggeriscono materiale intrappolato in una zona morta.
Registrare il numero di cicli puliti prima della ricomparsa. Un intervallo ripetitivo può corrispondere al rilascio lento di materiale da una zona di stagnazione. “Le successive cinque parti erano buone” non è una prova sufficiente per rilasciare la produzione se il modello precedente si ripresentava ogni venti cicli.
Seguire il percorso di fusione dalla tramoggia all'ugello
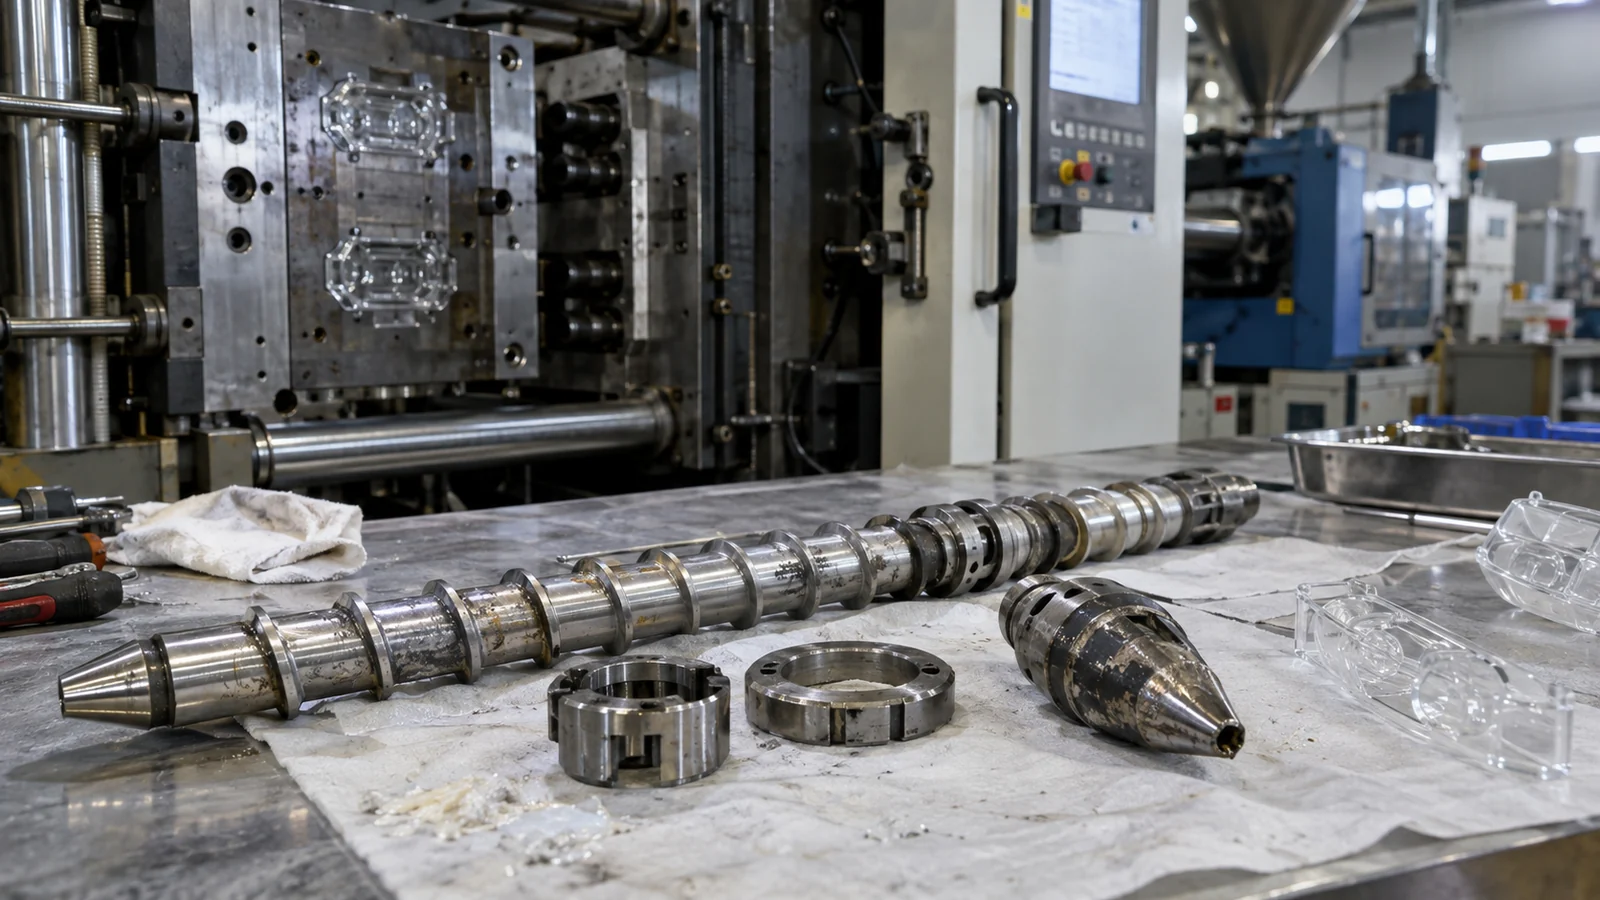
Controllare la gestione della resina, i magneti, la pulizia della tramoggia, i controlli sul rigenerato e i tubi flessibili del caricatore. Poi esaminare le temperature del cilindro, la temperatura effettiva della massa fusa, l'utilizzo del ciclo, il recupero della vite e il tempo di permanenza. Componenti usurati o accoppiamenti scadenti possono creare stagnazione dove il materiale si surriscalda ripetutamente.
Ispezionare l'ugello e l'adattatore per sedi o tasche danneggiate. Un controllore di temperatura può indicare un valore normale mentre il materiale in una regione con scarso contatto si degrada. Durante l'arresto e l'avvio, seguire una procedura specifica per la resina che eviti di lasciare materiale termosensibile stagnante.
Lo stampo può creare o rilasciare contaminazione scura
I collettori e i puntali dei canali caldi contengono regioni di flusso strette che richiedono calore bilanciato e assemblaggio pulito. Un puntale che perde, una guarnizione danneggiata o un punto freddo possono trattenere e successivamente rilasciare materiale degradato. In un canale freddo, ispezionare gli spigoli vivi e le intersezioni dei canali che intrappolano il materiale.
I depositi di sfiato possono bruciare e staccarsi. Il lubrificante applicato vicino alla cavità può migrare. Ruggine, placcatura usurata o particelle da componenti scorrevoli possono entrare nella linea di separazione. I difetti limitati alla cavità dovrebbero attivare un'ispezione localizzata dello stampo prima di uno smontaggio completo della macchina.
La prevenzione è una storia controllata di materiale e calore
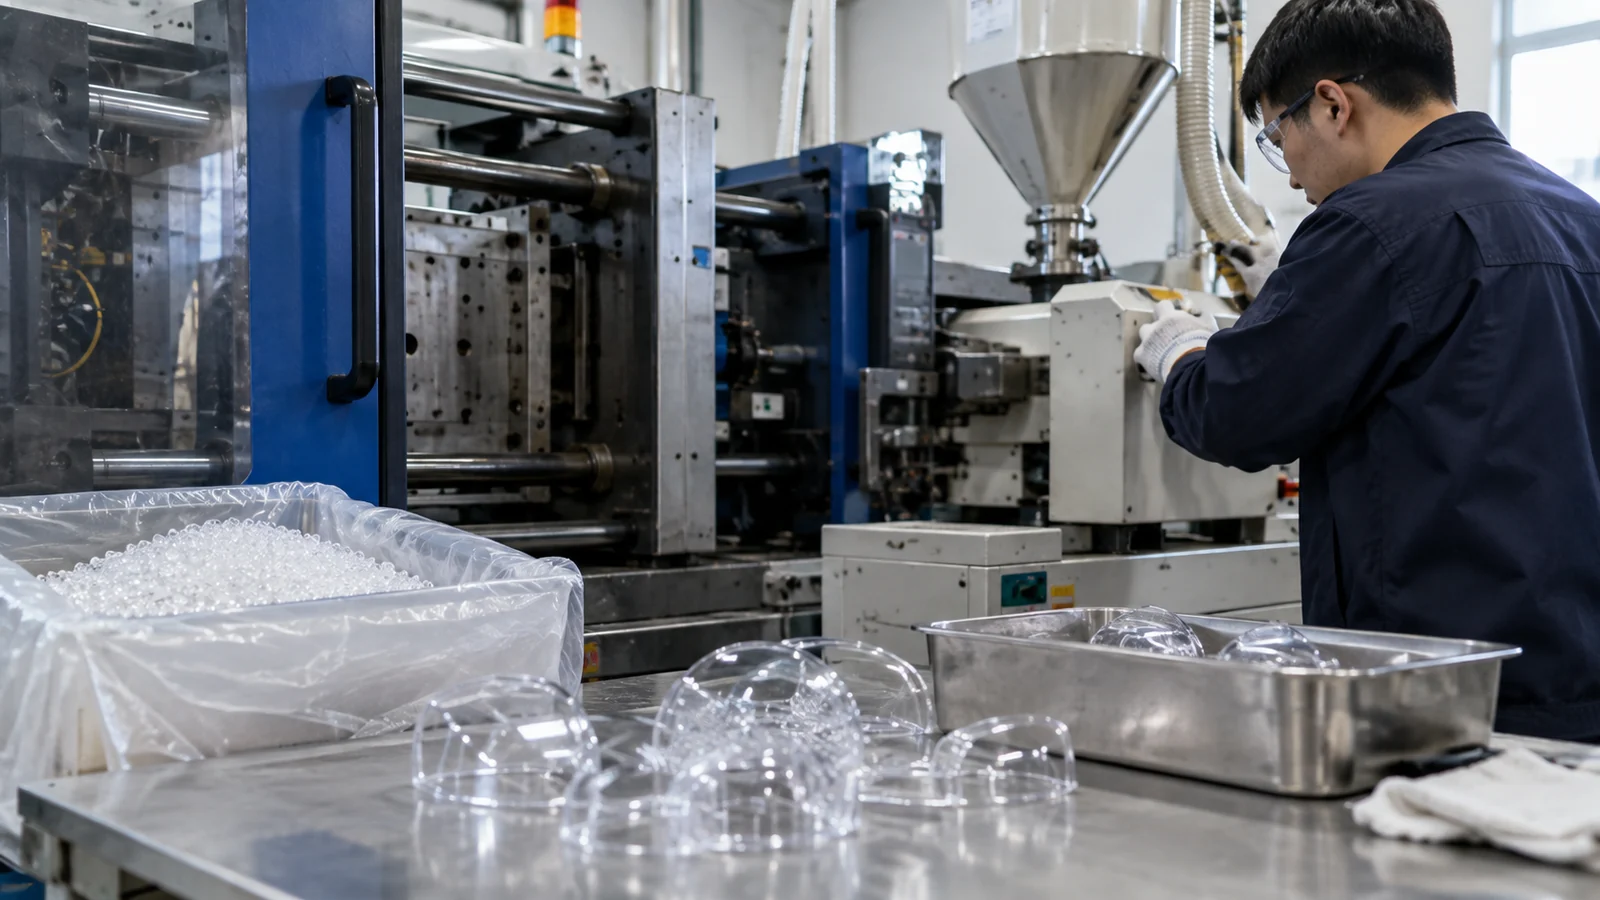
- Utilizzare resina sigillata e identificata e rigenerato controllato.
- Standardizzare le procedure di cambio colore e materiale.
- Adeguare la dimensione del cilindro e il ciclo a un tempo di permanenza accettabile.
- Mantenere le interfacce di ugello, vite, anello di non ritorno e canale caldo.
- Impostare gli intervalli di pulizia in base alle tendenze dei difetti, non alla memoria.
- Conservare registrazioni dei difetti specifiche per cavità e campioni trattenuti.
Per i componenti trasparenti, anche una piccola particella inglobata può bloccare o diffondere la luce. Il limite del difetto dovrebbe quindi essere definito dalla zona ottica e dalla funzione all'interno del Stampaggio a iniezione ottico e trasparente piano di controllo, piuttosto che un unico limite estetico per l'intero pezzo.
Separare il contenimento dalla chiusura della causa radice
Il contenimento può richiedere l'arresto della pressa, l'isolamento del materiale dal ultimo controllo verificato e l'aumento del controllo visivo. La chiusura della causa radice richiede la prova che la fonte identificata sia stata rimossa e che la produzione sia rimasta pulita oltre il precedente intervallo di ricorrenza. Queste sono tappe diverse e non dovrebbero essere combinate in un'unica decisione di “spurgo e approvazione”.
Conservare particelle rappresentative o parti interessate quando il rischio è elevato. La loro posizione, morfologia e composizione possono risolvere controversie tra contaminazione della resina, degrado delle attrezzature e detriti dello stampo. Pulire tutto prima può far funzionare la linea più rapidamente rendendo però impossibile provare la causa permanente.
Usare la posizione per stabilire un limite estetico razionale
Una particella in una flangia nascosta e la stessa particella in un'apertura trasparente non creano lo stesso rischio. Definire zone, dimensione massima, quantità, spaziatura e illuminazione di ispezione. Per un percorso ottico, la diffusione funzionale o l'impatto sull'immagine possono stabilire un confine più severo rispetto alla normale ispezione estetica.
Definire inoltre come vengono gestiti i detriti incorporati e rimovibili. La polvere superficiale può indicare imballaggio o movimentazione pulita, mentre una macchia incorporata era presente durante lo stampaggio. Mescolare entrambi in un'unica categoria di scarto indirizza l'indagine verso il processo sbagliato e impedisce dati di tendenza utili.
Domande Frequenti
La produzione dovrebbe spurgare finché i pezzi non appaiono puliti?
Lo spurgo è utile per il contenimento, ma il rilascio dovrebbe considerare anche il precedente intervallo di ricorrenza e se la fonte è stata corretta.
Un'elevata contropressione può causare macchie nere?
Può aggiungere sollecitazione di taglio e calore, ma è un possibile contributo. Rivedere la storia termica totale, il tempo di permanenza e le condizioni delle attrezzature.
Perché le macchie sono solo in una cavità?
La fonte è probabilmente a valle della divisione del flusso, come un ramo del canale, un hot tip, un gate, uno sfiato o una contaminazione locale dello stampo.