
Enjeksiyon kalıplamada siyah noktalar tek bir kusur ve tek bir çözüm değildir. Bunlar ölü bölgeden gelen bozunmuş reçine, sıcak yolluktan gelen karbonize kontaminasyon, elleçlemeden kaynaklanan yabancı madde, hasarlı renklendirici veya malzeme değişimi sırasında açığa çıkan partiküller olabilir. Temizleme, kaynağı ortadan kaldırmadan kanıtı geçici olarak giderebilir.
Temizlemeden önce: etkilenen ilk ve son parçaları saklayın, temiz bir metal yüzeye temizleme yapın, gözleri belirleyin ve partiküllerin gömülü mü, sıvanmış mı yoksa yüzeyde mi durduğunu not edin. Makine boşaltıldığında bu kanıt kaybolabilir.
Bu makalede:
- Partikülü sınıflandırın
- Zaman ve göz desenlerini kullanın
- Namlu ve meme kaynaklarını izleyin
- Yolluk, havalandırma ve kalıbı kontrol edin
- Tekrarını önleyin
- Sıkça sorulan sorular
Yanmış Polimer Noktası Yabancı Kirden Farklıdır
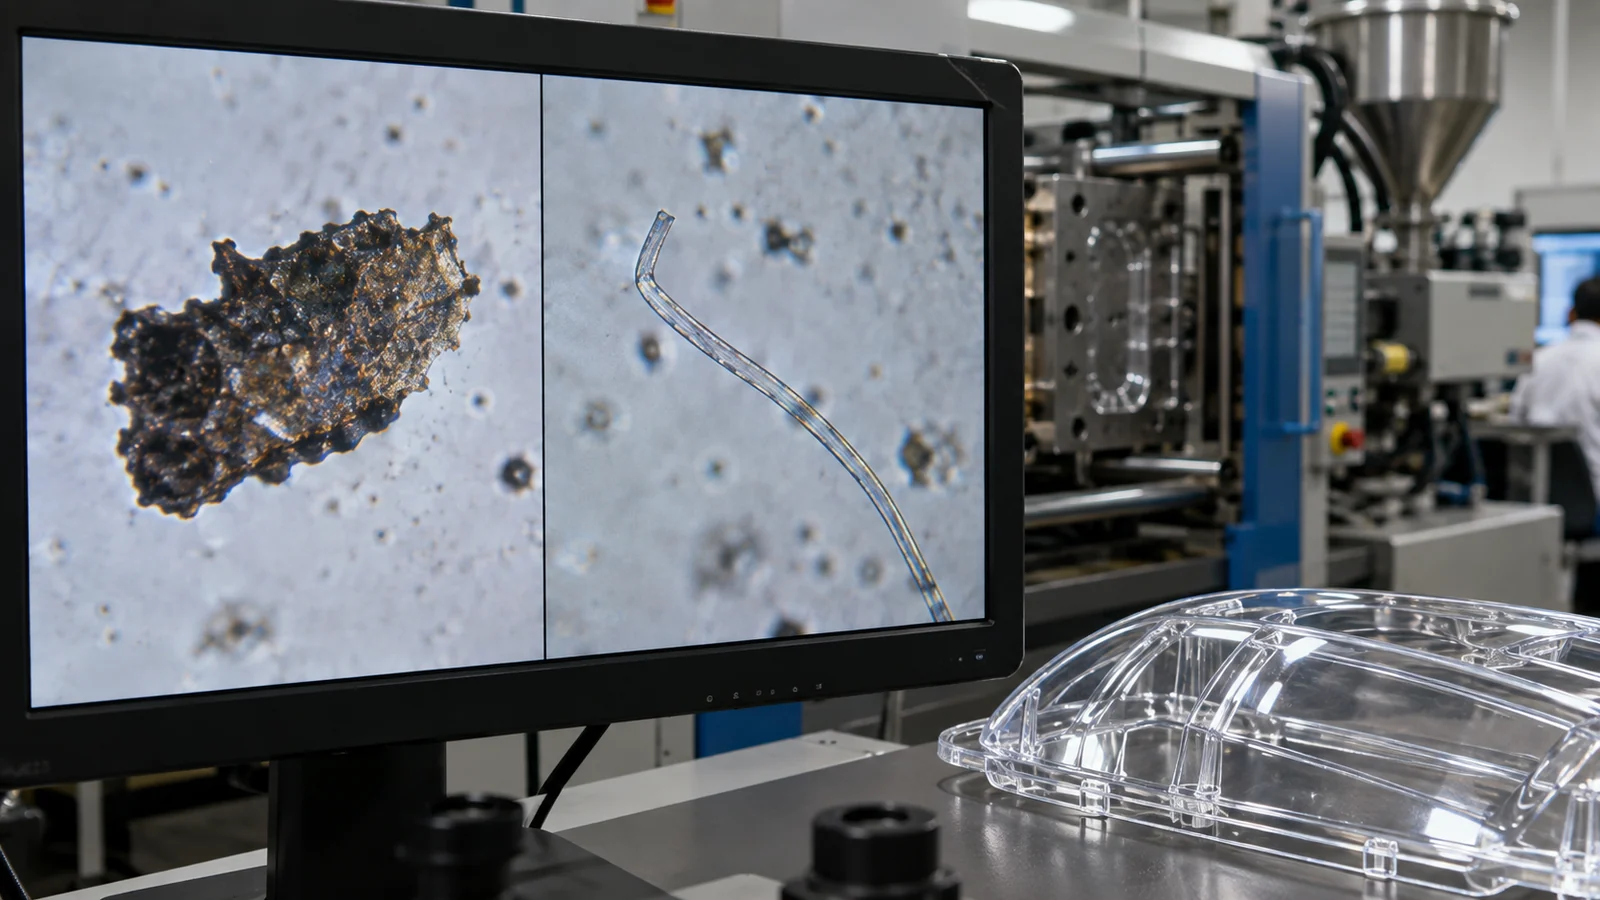
Kusuru büyütme altında inceleyin. Bozunmuş polimer düzensiz, kırılgan veya akışa sıvanmış olabilir. Yabancı partiküller tutarlı bir şekil veya renk koruyabilir. Yüzey kalıntısı bazen giderilebilirken, gömülü bir partikül eriyiği takip eder ve çevresindeki akışı bozabilir.
Risk bunu gerektiriyorsa, mikroskopi veya malzeme analizi metali, polimeri, lifi ve pigmenti ayırt edebilir. Her koyu partikülün karbon olduğunu varsaymayın. Sınırlama eylemi ve kalıcı düzeltme, partikülün gerçekte ne olduğuna bağlıdır.
Atış Deseni ve Göz Deseni Yukarı veya Aşağı Akışı İşaret Eder
Her gözdeki ve temizlemedeki noktalar genellikle yolluk ayrımından önce ortaya çıkar: reçine beslemesi, namlu, vida, geri dönüşsüz valf veya meme. Tek bir gözle sınırlı noktalar dikkati o dala, girişe, havalandırmaya veya göze yönlendirir. Uzun bir duruştan sonraki ani artış, kalma süresi ve ısı geçmişine işaret eder; renk değişiminden sonra rastgele partiküller, ölü bir bölgede hapsolmuş malzemeye işaret eder.
Tekrarlamadan önceki temiz atış sayısını kaydedin. Tekrarlayan bir aralık, malzemenin bir durgunluk bölgesinden yavaşça salınmasına karşılık gelebilir. “Sonraki beş parça iyiydi” ifadesi, önceki desen her yirmi atışta bir geri döndüyse üretimi serbest bırakmak için yeterli kanıt değildir.
Huni Bölgesinden Nozüle Kadar Eritme Yolunu Takip Edin
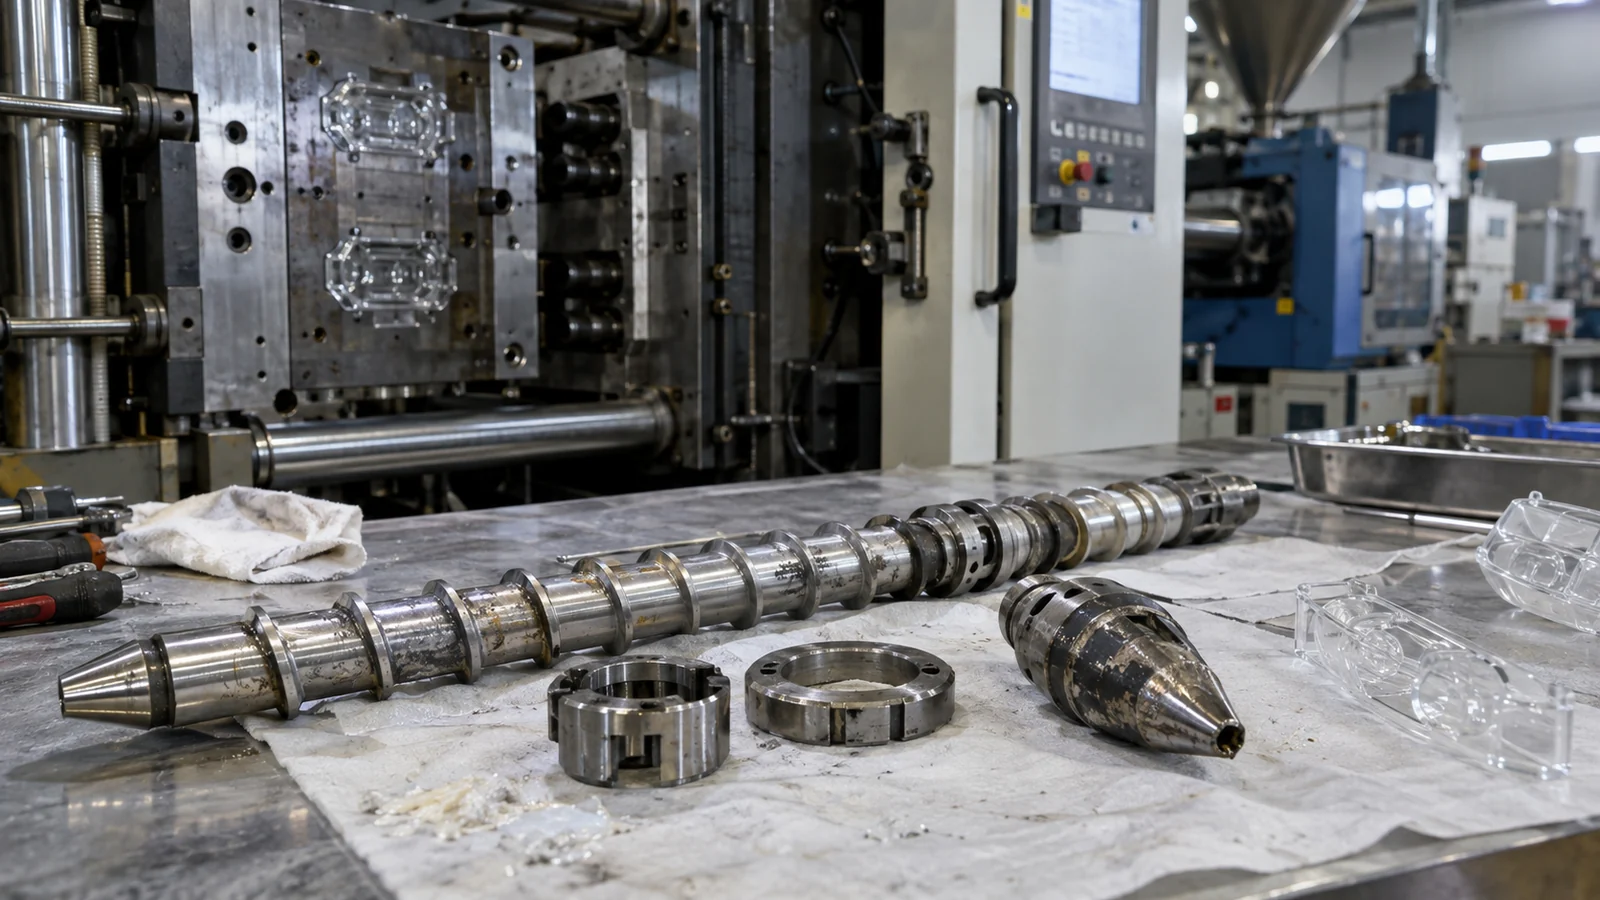
Reçine elleçlemesini, mıknatısları, huni temizliğini, kırma malzeme kontrollerini ve yükleyici hortumlarını kontrol edin. Ardından namlu sıcaklıklarını, gerçek eriyik sıcaklığını, atış kullanımını, vida geri kazanımını ve kalma süresini gözden geçirin. Aşınmış bileşenler veya kötü uyumlar, malzemenin tekrar tekrar aşırı ısındığı durgunluk bölgeleri oluşturabilir.
Nozül ve adaptörü hasarlı yuva veya cepler açısından inceleyin. Bir sıcaklık kontrol cihazı normal bir değer bildirebilirken, zayıf temaslı bir bölgedeki malzeme bozulabilir. Kapatma ve başlatma sırasında, ısıya duyarlı malzemenin durgun bırakılmasını önleyen reçineye özgü bir prosedür izleyin.
Kalıp Koyu Renkli Kirlenmeyi Oluşturabilir veya Serbest Bırakabilir
Sıcak yolluk manifoldları ve uçları, dengeli ısı ve temiz montaj gerektiren dar akış bölgeleri içerir. Sızdıran bir uç, hasarlı bir conta veya soğuk nokta, bozulmuş malzemeyi tutabilir ve daha sonra serbest bırakabilir. Soğuk yollukta, malzemeyi hapseden keskin köşeleri ve yolluk kesişimlerini inceleyin.
Havalandırma birikintileri yanabilir ve kopabilir. Kavite yakınına uygulanan yağlayıcı göç edebilir. Pas, aşınmış kaplama veya kayan bileşenlerden gelen parçacıklar ayırma hattına girebilir. Kaviteyle sınırlı kusurlar, tam makine sökümünden önce yerel bir kalıp incelemesini tetiklemelidir.
Önleme, Kontrollü Bir Malzeme ve Isı Geçmişidir
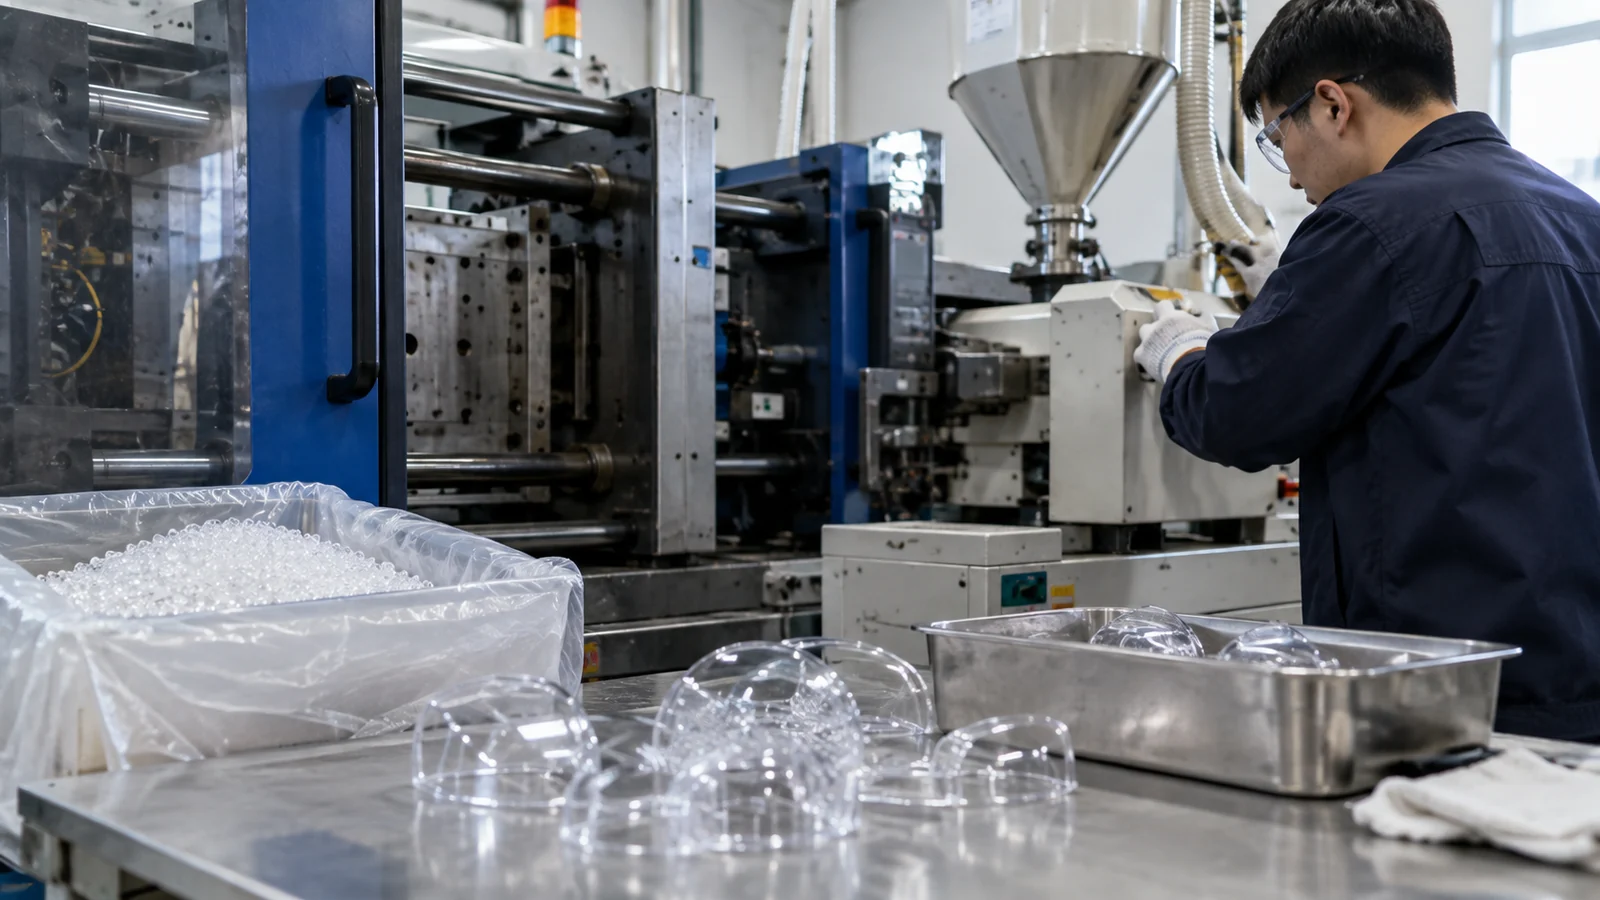
- Kapalı, tanımlanmış reçine ve kontrollü kırma malzeme kullanın.
- Renk ve malzeme değişim prosedürlerini standartlaştırın.
- Namlu boyutunu ve çevrimi kabul edilebilir kalma süresiyle eşleştirin.
- Nozül, vida, çek valf halkası ve sıcak yolluk arayüzlerini koruyun.
- Temizlik aralıklarını hafızaya değil, kusur eğilimlerine göre belirleyin.
- Kaviteye özgü kusur kayıtlarını ve saklanan numuneleri tutun.
Şeffaf bileşenler için küçük bir gömülü parçacık bile ışığı engelleyebilir veya saçabilir. Bu nedenle kusur limiti, tüm parça için tek bir kozmetik limit yerine, optik bölge ve işlev tarafından Optik ve Şeffaf Enjeksiyon Kalıplama kontrol planında tanımlanmalıdır.
Kök neden kapatmasını kök neden kapatmasından ayırın
Kapsama, presin durdurulmasını, son doğrulanmış kontrolden bu yana malzemenin izole edilmesini ve görsel taramanın artırılmasını gerektirebilir. Kök neden kapatması, tanımlanan kaynağın ortadan kaldırıldığına ve üretimin önceki tekrarlama aralığının ötesinde temiz kaldığına dair kanıt gerektirir. Bunlar farklı kilometre taşlarıdır ve tek bir “temizlendi ve onaylandı” kararında birleştirilmemelidir.
Risk yüksek olduğunda temsili partikülleri veya etkilenen parçaları saklayın. Bunların konumu, morfolojisi ve bileşimi, reçine kirlenmesi, ekipman bozulması ve kalıp kalıntısı arasındaki anlaşmazlıkları çözebilir. Her şeyi önce temizlemek hattın daha erken çalışmasını sağlayabilir, ancak kalıcı nedeni kanıtlamayı imkânsız hale getirebilir.
Rasyonel bir kozmetik sınır belirlemek için konumu kullanın
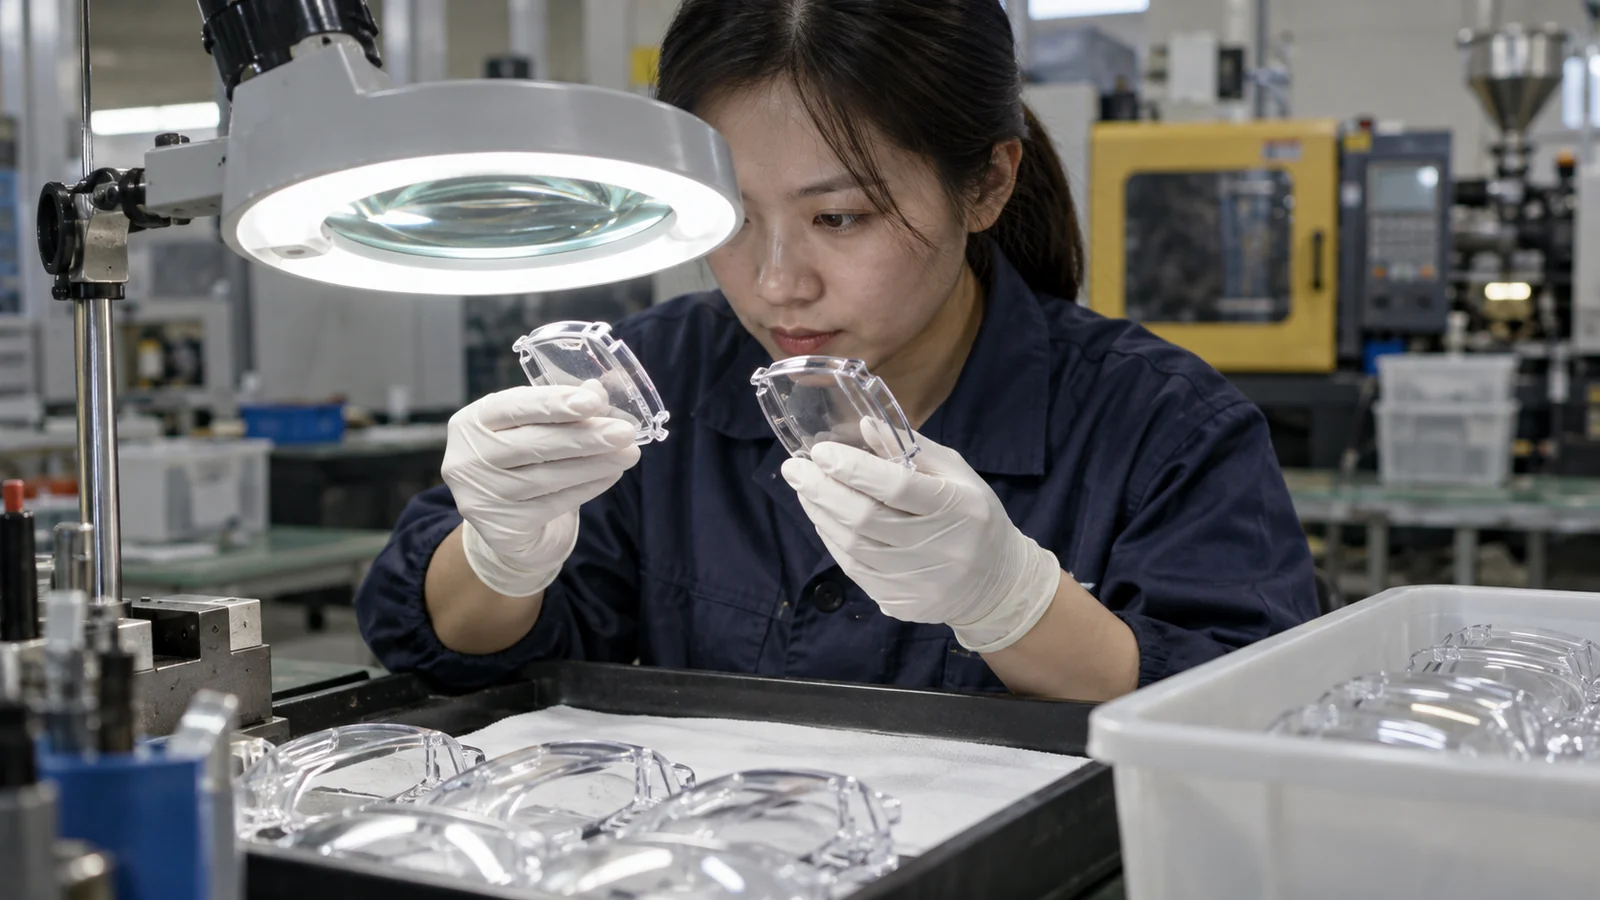
Gizli bir flanştaki bir partikül ile açık bir açıklıktaki aynı partikül eşit risk oluşturmaz. Bölgeleri, maksimum boyutu, miktarı, aralığı ve inceleme aydınlatmasını tanımlayın. Bir optik yol için, fonksiyonel saçılma veya görüntü etkisi, sıradan kozmetik görüntülemeden daha katı bir sınır belirleyebilir.
Ayrıca gömülü ve çıkarılabilir kalıntıların nasıl ele alındığını da tanımlayın. Yüzey tozu ambalajlamaya veya temiz kullanıma işaret edebilirken, gömülü bir leke kalıplama sırasında mevcuttu. Her ikisini tek bir ret kategorisinde birleştirmek, araştırmayı yanlış sürece yönlendirir ve faydalı eğilim verilerini engeller.
Sıkça Sorulan Sorular
Üretim, parçalar temiz görünene kadar temizlemeli mi?
Temizleme kapsama için faydalıdır, ancak serbest bırakma önceki tekrarlama aralığını ve kaynağın düzeltilip düzeltilmediğini de dikkate almalıdır.
Yüksek karşı basınç siyah lekelerin oluşmasına neden olabilir mi?
Kayma ve ısıyı artırabilir, ancak olası katkıda bulunanlardan biridir. Toplam ısı geçmişini, kalma süresini ve ekipman durumunu gözden geçirin.
Lekeler neden yalnızca bir gözde?
Kaynak muhtemelen akış bölünmesinden sonradır; örneğin bir yolluk dalı, sıcak uç, giriş, havalandırma veya yerel kalıp kirlenmesi.