
Büyük parça enjeksiyon kalıplamada çarpılma genellikle soğutmaya bağlanır, ancak şekil değişimi daha erken başlayabilir—parçanın dolma, paketlenme, kalıptan çıkma ve çıkarıldıktan sonra desteklenme biçiminde. Büyük bir bileşende, bölgeler arasındaki küçük bir fark burulma, eğilme, kenar kalkması veya montajda uyumsuzluk olarak görünür hale gelebilir. İlk görev, sapmanın nerede başladığını ve aynı desenin tekrarlanıp tekrarlanmadığını belirlemektir.
Parçayı zorla düzleştirip buna proses düzeltmesi demeyin. Serbest durumdaki şekli, destek koşulunu, ölçüm yönünü ve kalıplamadan sonraki süreyi kaydedin. Büyük bir parça kendi ağırlığı altında sarkabilir veya elleçlemeyle değişebilir, bu nedenle muayene yöntemi teşhisin bir parçasıdır.
Nedeni adlandırmadan önce şekli tanımlayın
Deformasyonu başka bir kişinin yeniden üretebileceği terimlerle tanımlayın: hangi kenar kalkıyor, hangi datum kayıyor, panel içe mi dışa mı eğiliyor ve burulma köşeden köşeye mi uzanıyor. Parçayı nötr bir yüzey üzerinde fotoğraflayın ve ölçüm noktalarını işaretleyin. Mümkünse farklı gözlerden veya çevrimlerden gelen parçalar arasında aynı konumları karşılaştırın.
Tutarlı bir şekil sapmasını rastgele varyasyondan ayırın. Her parça benzer bir yönde bükülüyorsa, sistematik bir geometri, takım veya proses etkisini araştırın. Yön parçadan parçaya değişiyorsa, takımı yeniden tasarlamadan önce çevrim tutarlılığını, malzeme durumunu, çıkarmayı ve elleçlemeyi gözden geçirin. Hem kabul edilebilir hem de reddedilen parçalardan numuneler saklayın.
Yapısal geçişleri ve asimetriyi arayın

Uzun paneller, kaydırılmış kaburgalar, kalın gövdeler, büyük açıklıklar ve cidar kesitindeki değişiklikler tek bir bileşen boyunca farklı sertlik ve soğuma davranışı yaratabilir. Geniş bir yüzey CAD modelinde düz görünebilir, ancak kalıptan serbest kaldığında bükülmeye karşı az direnç gösterebilir. Nominal cidar kalınlığının yanı sıra yük yolunu ve montaj noktalarının konumunu da gözden geçirin.
Parçanın her iki tarafını kaburgalar, doku, malzeme birikimi, giriş noktası ve çekmeyi kısıtlayan özellikler açısından karşılaştırın. İlgili konu, tasarımın ekranda simetrik olup olmaması değil; takımın ve parçanın dengeli dolma, paketleme, soğuma ve kalıptan çıkmayı deneyimleyip deneyimlemediğidir. Bir kalıp akış analizi akış ve soğuma dengesi hakkındaki soruları çerçevelemeye yardımcı olabilir, ancak önerilen bir değişikliğin işe yarayıp yaramayacağını gerçek takım ve kalıplanmış parça belirler.
Dolma, paketleme ve soğumayı birlikte izleyin
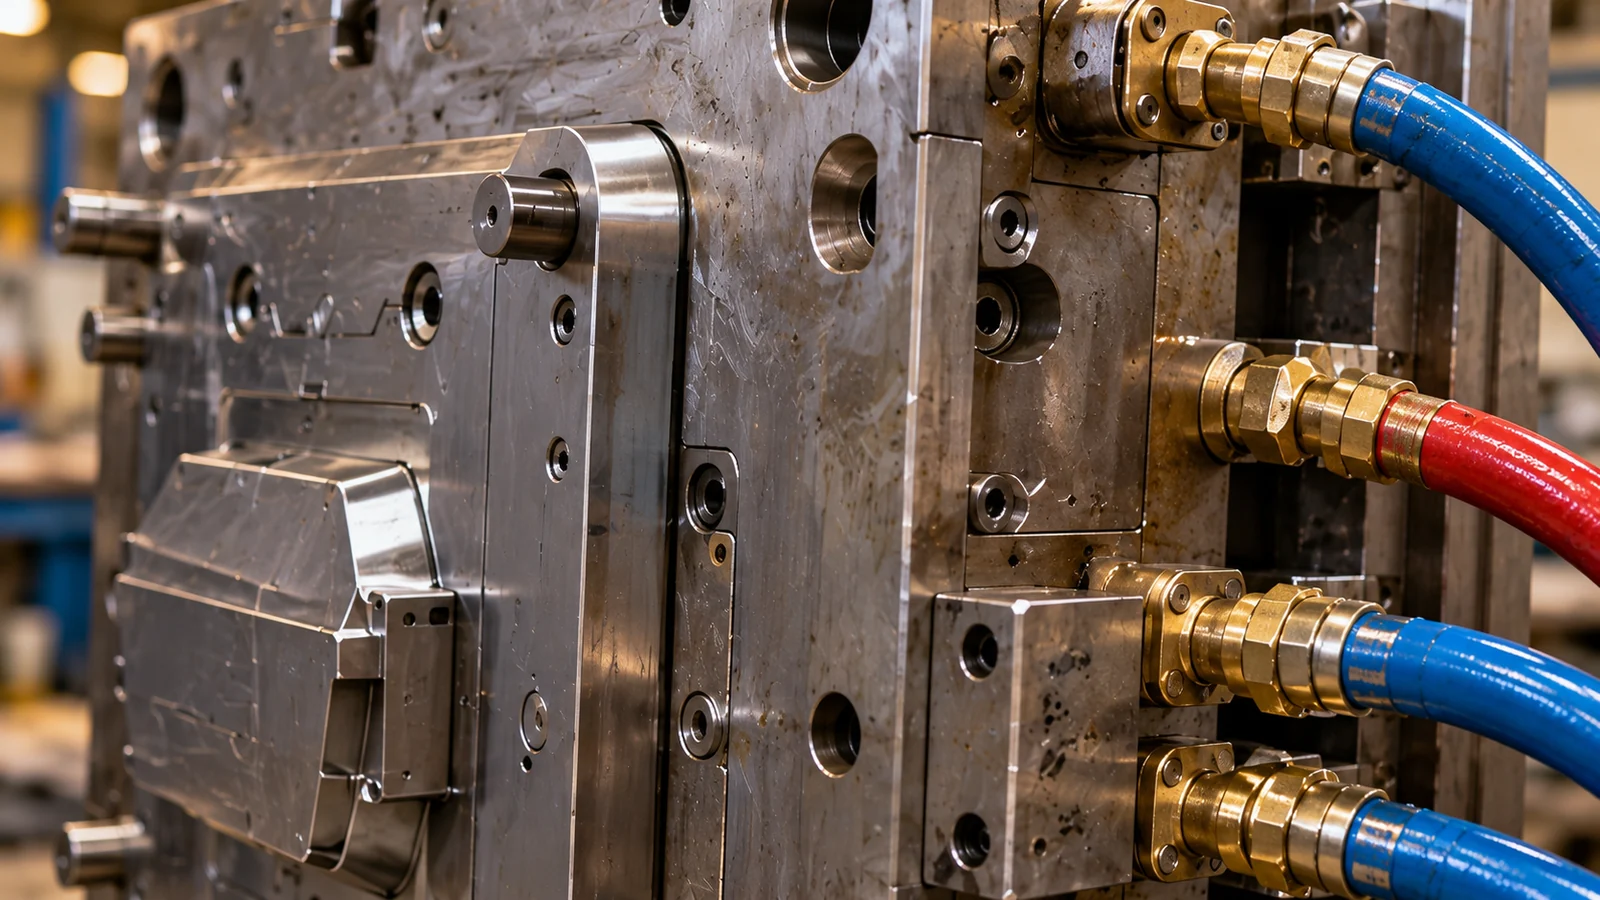
Aynı anda birkaç ayarı değiştirmek yerine kontrollü bir karşılaştırma kullanın. Her numuneyi proses kaydına bağlayın ve deformasyonun çevrim koşulları, başlatma, malzeme partisi veya bir takım ayarıyla değişip değişmediğini not edin. Giriş ve akış yolunu, transfer davranışını, paketleme tutarlılığını, yerel soğumayı ve çıkarma zamanlamasını bağlantılı bir sistem olarak kontrol edin.
- Referans durumu doğrulayın. Kabul edilen proses reçetesini, reçine tanımlamasını, gözü ve parçanın çıkarılma ve desteklenme biçimini kaydedin.
- Bölgesel farklılıkları kontrol edin. Soğutma devrelerini, duvar geçişlerini ve bölgelerin dolma ve paketlenme sırasını karşılaştırın.
- Kalıptan çıkarma ve taşımayı inceleyin. Sürüklenme izlerini, yapışmayı, itici izini veya parça sıcakken oluşan distorsiyonu arayın.
- Bir hipotezi test edin. Belgelenmiş tek bir ayarlama yapın, ardından tekrarlanan parçalar genelinde aynı ölçüleri ve serbest durum şeklini karşılaştırın.
Bir kenarı iyileştirip bir montaj özelliğini kötüleştiren bir proses ayarlaması sorunu çözmemiştir. Bir takım değişikliği için, bir sonraki aşamadan önce boyutsal ve fonksiyonel kontroller üzerinde anlaşın enjeksiyon kalıp denemesi ve doğrulama.
Kalıplama varyasyonunu ölçüm etkilerinden ayırın
Büyük bileşenler nasıl tutulduklarına ve ölçüldüklerine karşı hassastır. Fikstürün parçayı düzleştirmediğini, datum şemasının montajla eşleştiğini ve tüm numunelerin aynı yönde ve destek koşulunda ölçüldüğünü doğrulayın. Parça kalıptan çıkarıldıktan sonra değişiyorsa, ölçümün ne zaman yapılacağını tanımlayın ve bu aralığı tutarlı tutun.
Ayrıca kozmetik bir eğriliği fonksiyonel bir arızadan ayırt edin. Parça tanımlı datumlar üzerinde monte ediliyorsa ve gerektiği gibi çalışıyorsa, fonksiyonel olmayan bir konturun sızdırmazlık veya hizalama özelliğiyle aynı toleransa ihtiyacı olmayabilir. Tersine, esnek bir parçayı fikstüre zorla oturtmak bir montaj sorununu gizleyebilir. Kabul koşulunu açıkça belirtin ve uygun olduğunda parçayı temsili bir montajda doğrulayın.
Tasarım, takım ve ölçüm yöntemi hepsi katkıda bulunduğunda, izole bir ayar değişikliği yerine ortak bir inceleme kullanın. Genel plastik enjeksiyon kalıplama plan geometriyi, takım desteğini, proses kontrollerini ve muayene kriterlerini uyumlu hale getirmelidir.
SSS
Eğrilmiş büyük bir parça her zaman daha fazla soğutma süresine ihtiyaç duyar mı?
Hayır. Soğutma bir faktördür, ancak dolum, paketleme, geometri, kalıptan çıkarma ve taşıma da katkıda bulunabilir. Deformasyon desenini belirleyin ve her seferinde bir nedeni test edin.
Neden büyük bir parça fikstürde düz görünüyor ama çıkarıldıktan sonra eğri oluyor?
Fikstür parçayı kısıtlıyor olabilir. Serbest durum ve destekli ölçümleri karşılaştırın ve muayene koşulunun parçanın nasıl monte edildiğini ve kullanıldığını yansıttığını doğrulayın.
Parçanın tamamı tek bir düzlük toleransına sahip olmalı mı?
Otomatik olarak değil. Hangi yüzeylerin geçmeyi veya işlevi kontrol ettiğini belirleyin, dataları bu arayüzlerin etrafında tanımlayın ve gerektiğinde ayrı kozmetik veya işlevsel olmayan kriterler tanımlayın.