
Schwarze Punkte beim Spritzgießen sind nicht ein Defekt mit einer einzigen Abhilfe. Sie können degradiertes Harz aus einer Totstelle, karbonisierte Verunreinigung aus dem Heißkanal, Fremdmaterial aus der Handhabung, beschädigtes Farbmittel oder Partikel sein, die bei einem Materialwechsel freigesetzt werden. Spülen kann den Beweis vorübergehend beseitigen, ohne die Quelle zu entfernen.
Vor dem Spülen: das erste und letzte betroffene Teil aufbewahren, auf eine saubere Metalloberfläche spülen, Kavitäten identifizieren und notieren, ob Partikel eingebettet, verschmiert oder auf der Oberfläche liegend sind. Diese Beweise können verschwinden, sobald die Maschine entleert ist.
In diesem Artikel:
- Das Partikel klassifizieren
- Zeit- und Kavitätenmuster nutzen
- Quellen in Zylinder und Düse zurückverfolgen
- Anguss, Entlüftungen und Form prüfen
- Wiederauftreten verhindern
- Häufig gestellte Fragen
Ein verbranntes Polymer-Partikel unterscheidet sich von Fremdverschmutzung
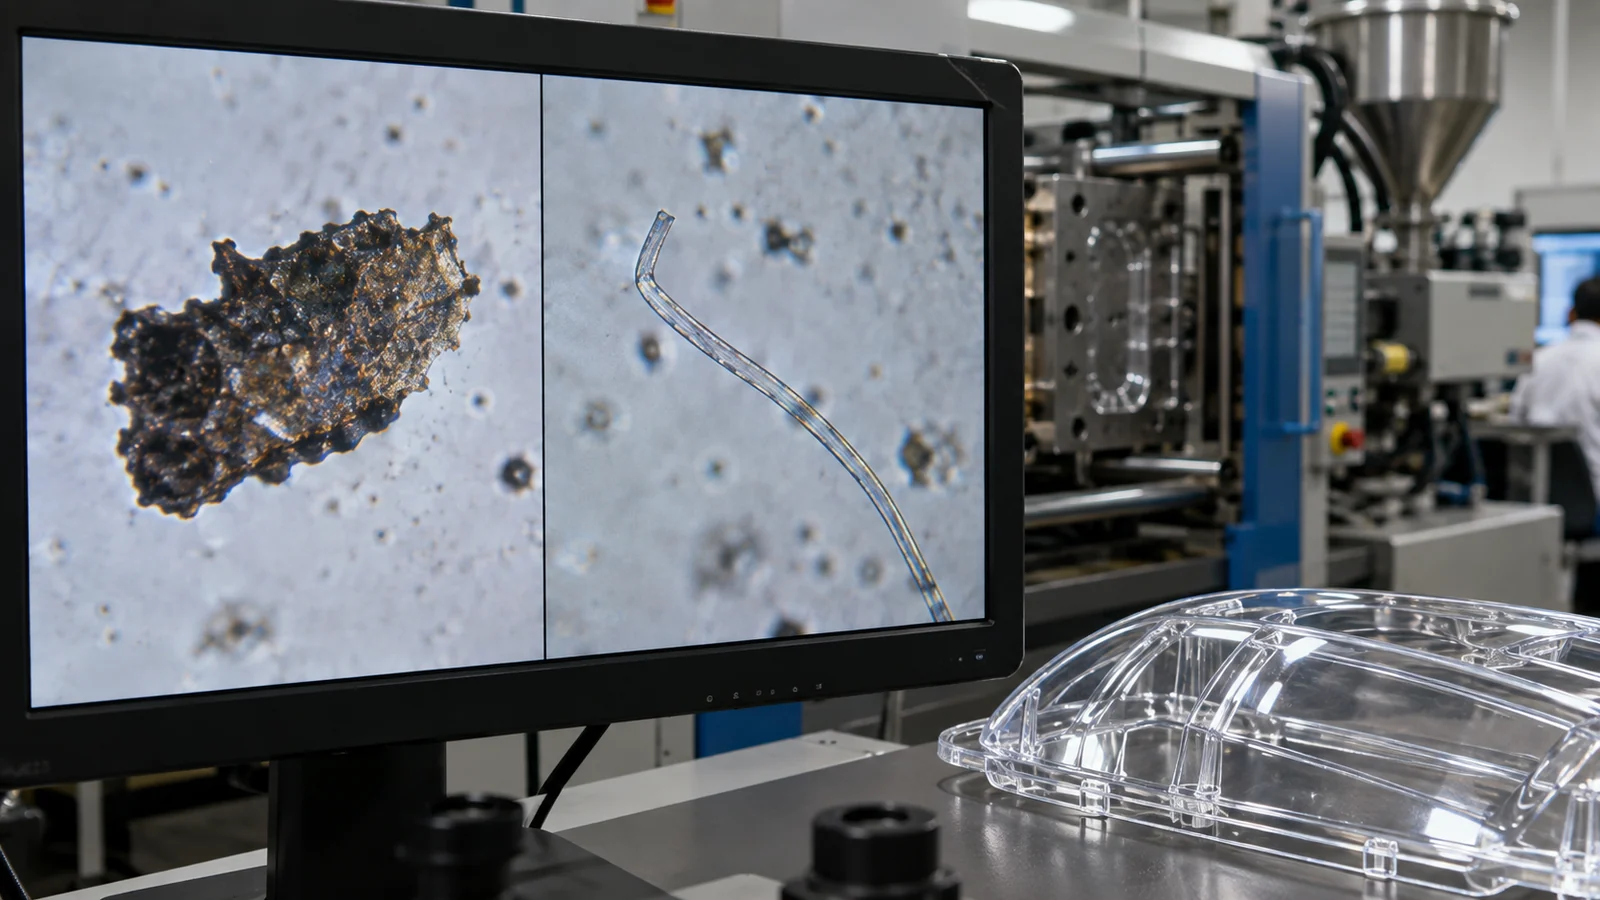
Den Defekt unter Vergrößerung untersuchen. Degradiertes Polymer kann unregelmäßig, spröde oder in die Strömung verschmiert sein. Fremdpartikel können eine gleichbleibende Form oder Farbe behalten. Oberflächlicher Abrieb kann manchmal entfernt werden, während ein eingebettetes Partikel der Schmelze folgt und die umgebende Strömung verzerren kann.
Wenn das Risiko es rechtfertigt, können Mikroskopie oder Materialanalyse Metall, Polymer, Faser und Pigment unterscheiden. Nicht annehmen, dass jedes dunkle Partikel Kohlenstoff ist. Die Eindämmungsmaßnahme und die dauerhafte Korrektur hängen davon ab, was das Partikel tatsächlich ist.
Schussmuster und Kavitätenmuster weisen auf stromaufwärts oder stromabwärts hin
Punkte in jeder Kavität und im Spülmaterial stammen normalerweise von vor der Angussverteilung: Harzzufuhr, Zylinder, Schnecke, Rückstromsperre oder Düse. Auf eine Kavität begrenzte Punkte lenken die Aufmerksamkeit auf diesen Zweig, Anschnitt, Entlüftung oder Kavität. Ein Ausbruch nach einem langen Stillstand deutet auf Verweilzeit und Wärmehistorie hin; zufällige Partikel nach einem Farbwechsel deuten auf Material hin, das in einem Totbereich eingeschlossen ist.
Die Anzahl sauberer Schüsse bis zum Wiederauftreten aufzeichnen. Ein wiederkehrendes Intervall kann Material entsprechen, das langsam aus einer Stagnationszone freigesetzt wird. “Die nächsten fünf Teile waren gut” ist kein ausreichender Beweis, um die Produktion freizugeben, wenn das frühere Muster alle zwanzig Schüsse wiederkehrte.
Verfolgen Sie den Schmelzweg vom Trichter bis zur Düse
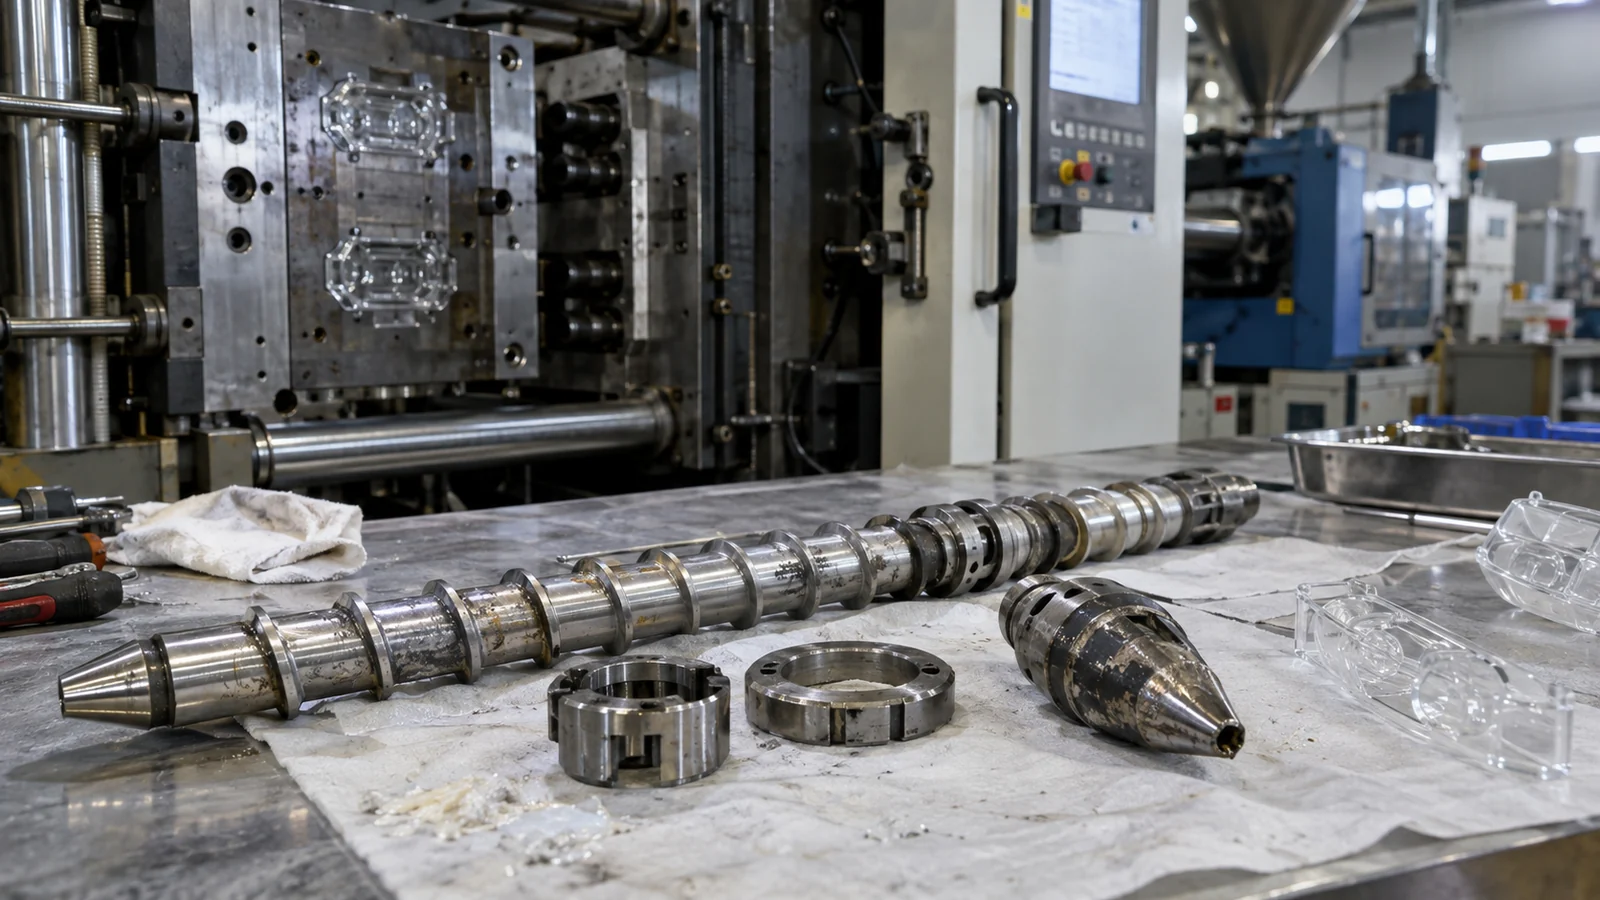
Prüfen Sie Harzhandhabung, Magnete, Trichterreinheit, Mahlgutkontrolle und Fördererschläuche. Überprüfen Sie dann Zylindertemperaturen, tatsächliche Schmelztemperatur, Schussausnutzung, Schneckenrückzug und Verweilzeit. Verschleißteile oder schlechte Passungen können Stagnationszonen bilden, in denen das Material wiederholt überhitzt.
Untersuchen Sie Düse und Adapter auf beschädigte Sitze oder Taschen. Ein Temperaturregler kann einen normalen Wert anzeigen, während Material in einem schlecht kontaktierten Bereich degradiert. Befolgen Sie bei Abschaltung und Anfahren ein harzspezifisches Verfahren, das vermeidet, hitzeempfindliches Material stagnieren zu lassen.
Das Werkzeug kann dunkle Verunreinigungen erzeugen oder freisetzen
Heißkanalverteiler und -spitzen enthalten enge Strömungsbereiche, die eine ausgewogene Wärme und saubere Montage erfordern. Eine undichte Spitze, eine beschädigte Dichtung oder eine kalte Stelle können degradiertes Material zurückhalten und später freisetzen. Untersuchen Sie bei einem Kaltkanal scharfe Ecken und Angussverzweigungen, die Material einfangen.
Entlüftungsablagerungen können verbrennen und sich lösen. Schmierstoff, der in der Nähe der Kavität aufgetragen wird, kann migrieren. Rost, abgenutzte Beschichtung oder Partikel von Gleitkomponenten können in die Trennebene gelangen. Kavitätsbegrenzte Fehler sollten eine lokale Werkzeuginspektion auslösen, bevor die Maschine vollständig zerlegt wird.
Vorbeugung ist eine kontrollierte Material- und Wärmehistorie
- Verwenden Sie versiegeltes, gekennzeichnetes Harz und kontrolliertes Mahlgut.
- Standardisieren Sie Verfahren für Farb- und Materialwechsel.
- Passen Sie Zylindergröße und Zyklus an eine akzeptable Verweilzeit an.
- Halten Sie Düse, Schnecke, Rückstromsperre und Heißkanalschnittstellen instand.
- Legen Sie Reinigungsintervalle anhand von Fehlertrends fest, nicht aus dem Gedächtnis.
- Führen Sie kavitätsspezifische Fehleraufzeichnungen und Rückstellmuster.
Bei transparenten Bauteilen kann selbst ein kleines eingebettetes Partikel Licht blockieren oder streuen. Die Fehlergrenze sollte daher durch optische Zone und Funktion innerhalb des Optisches und klares Spritzgießen Kontrollplans definiert werden, statt durch eine einzige kosmetische Grenze für das gesamte Teil.
Containment von der Ursachenbehebung trennen
Containment kann das Anhalten der Presse, das Isolieren von Material seit der letzten verifizierten Prüfung und eine verstärkte visuelle Kontrolle erfordern. Die Ursachenbehebung erfordert den Nachweis, dass die identifizierte Quelle beseitigt wurde und dass die Produktion über das vorherige Wiederauftretensintervall hinaus sauber blieb. Dies sind unterschiedliche Meilensteine und sollten nicht zu einer einzigen Entscheidung “gespült und freigegeben” zusammengefasst werden.
Bei hohem Risiko repräsentative Partikel oder betroffene Teile aufbewahren. Deren Lage, Morphologie und Zusammensetzung können Streitfälle zwischen Harzkontamination, Geräteverschleiß und Formverschmutzung klären. Wenn zuerst alles gereinigt wird, läuft die Linie zwar schneller, doch die dauerhafte Ursache lässt sich dann möglicherweise nicht mehr nachweisen.
Die Lage zur Festlegung eines rationalen kosmetischen Grenzwerts nutzen
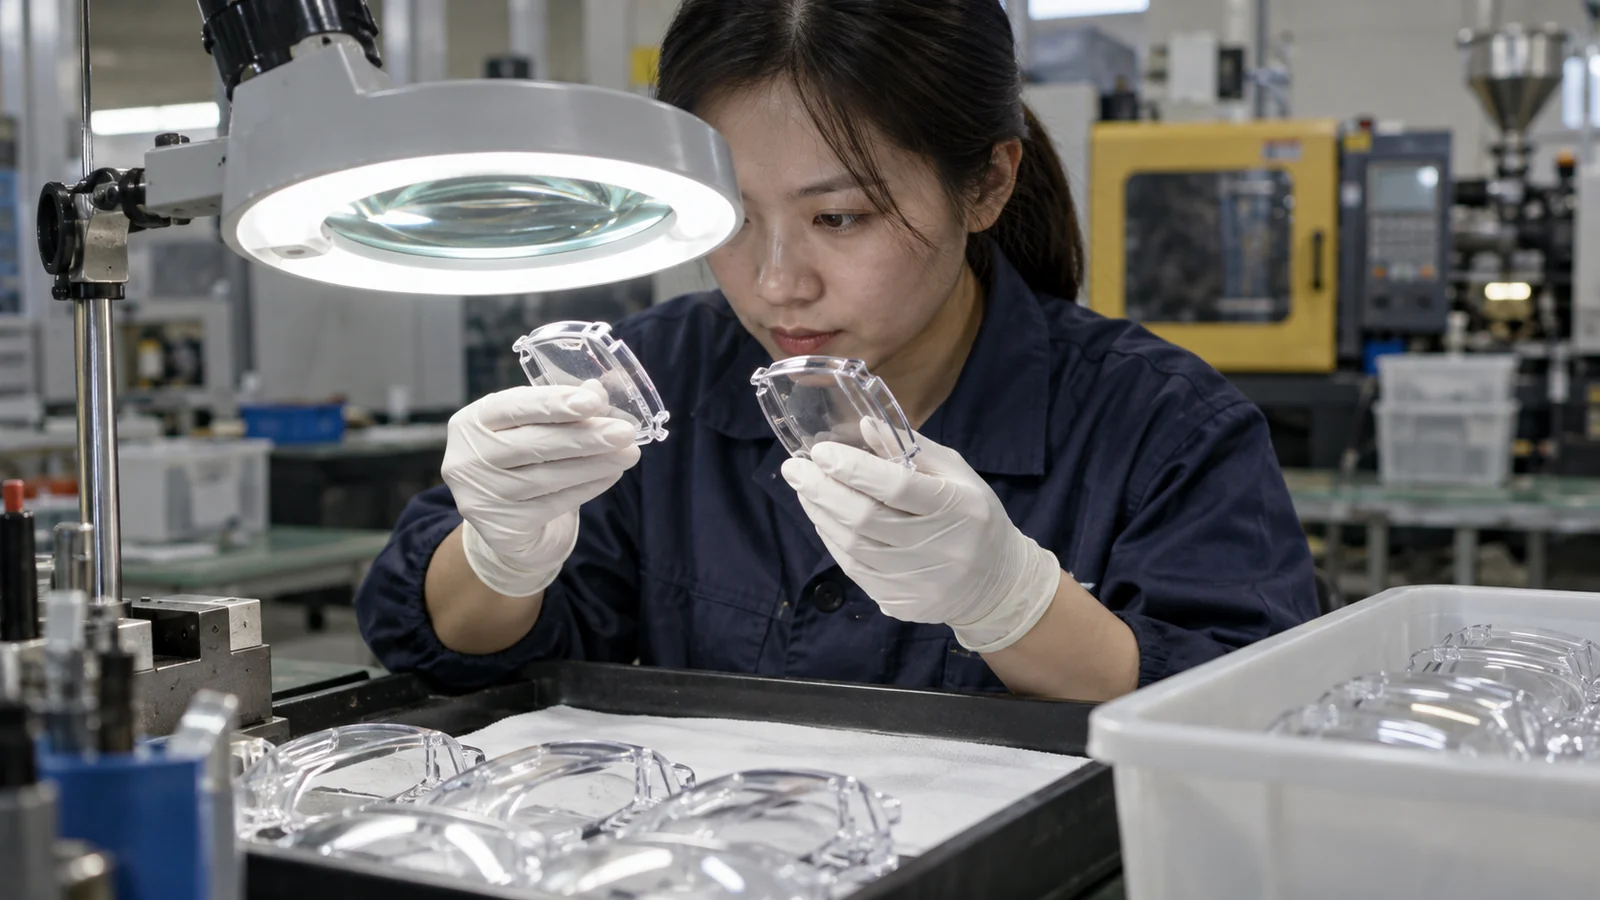
Ein Partikel in einem verdeckten Flansch und derselbe Partikel in einer freien Öffnung bergen nicht das gleiche Risiko. Definieren Sie Zonen, maximale Größe, Menge, Abstand und Prüfbeleuchtung. Bei einem optischen Pfad können funktionale Streuung oder Bildbeeinträchtigung eine strengere Grenze setzen als die gewöhnliche kosmetische Betrachtung.
Definieren Sie außerdem, wie eingebettete und entfernbare Verunreinigungen behandelt werden. Oberflächenstaub kann auf Verpackung oder saubere Handhabung hinweisen, während ein eingebetteter Fleck bereits beim Formen vorhanden war. Wenn beides in eine einzige Ausschusskategorie fällt, wird die Untersuchung zum falschen Prozess gelenkt und nützliche Trenddaten gehen verloren.
Häufig gestellte Fragen
Sollte die Produktion gespült werden, bis die Teile sauber aussehen?
Spülen ist für das Containment nützlich, doch die Freigabe sollte auch das vorherige Wiederauftretensintervall berücksichtigen und ob die Quelle behoben wurde.
Kann hoher Staudruck schwarze Stippen verursachen?
Er kann Scherung und Wärme erhöhen, ist aber nur ein möglicher Beitragsfaktor. Prüfen Sie die gesamte Wärmehistorie, die Verweilzeit und den Zustand der Ausrüstung.
Warum sind Stippen nur in einem Formnest?
Die Quelle liegt wahrscheinlich nach der Strömungsteilung, etwa ein Verteilerzweig, ein Heißkanalanschnitt, ein Anguss, eine Entlüftung oder eine lokale Formverschmutzung.