
Los puntos negros en el moldeo por inyección no son un único defecto con una única solución. Pueden ser resina degradada de una zona muerta, contaminación carbonizada del hot runner, material extraño por manipulación, colorante dañado o partículas liberadas durante un cambio de material. La purga puede eliminar la evidencia temporalmente sin eliminar la fuente.
Antes de purgar: guarde la primera y la última pieza afectada, purgue sobre una superficie metálica limpia, identifique las cavidades y anote si las partículas están incrustadas, embadurnadas o sobre la superficie. Esa evidencia puede desaparecer una vez que se vacía la máquina.
En este artículo:
- Clasifique la partícula
- Use patrones de tiempo y de cavidad
- Rastree fuentes en el barril y la boquilla
- Revise el runner, los respiraderos y el molde
- Prevenga la recurrencia
- Preguntas frecuentes
Una partícula de polímero quemado es diferente de la suciedad extraña
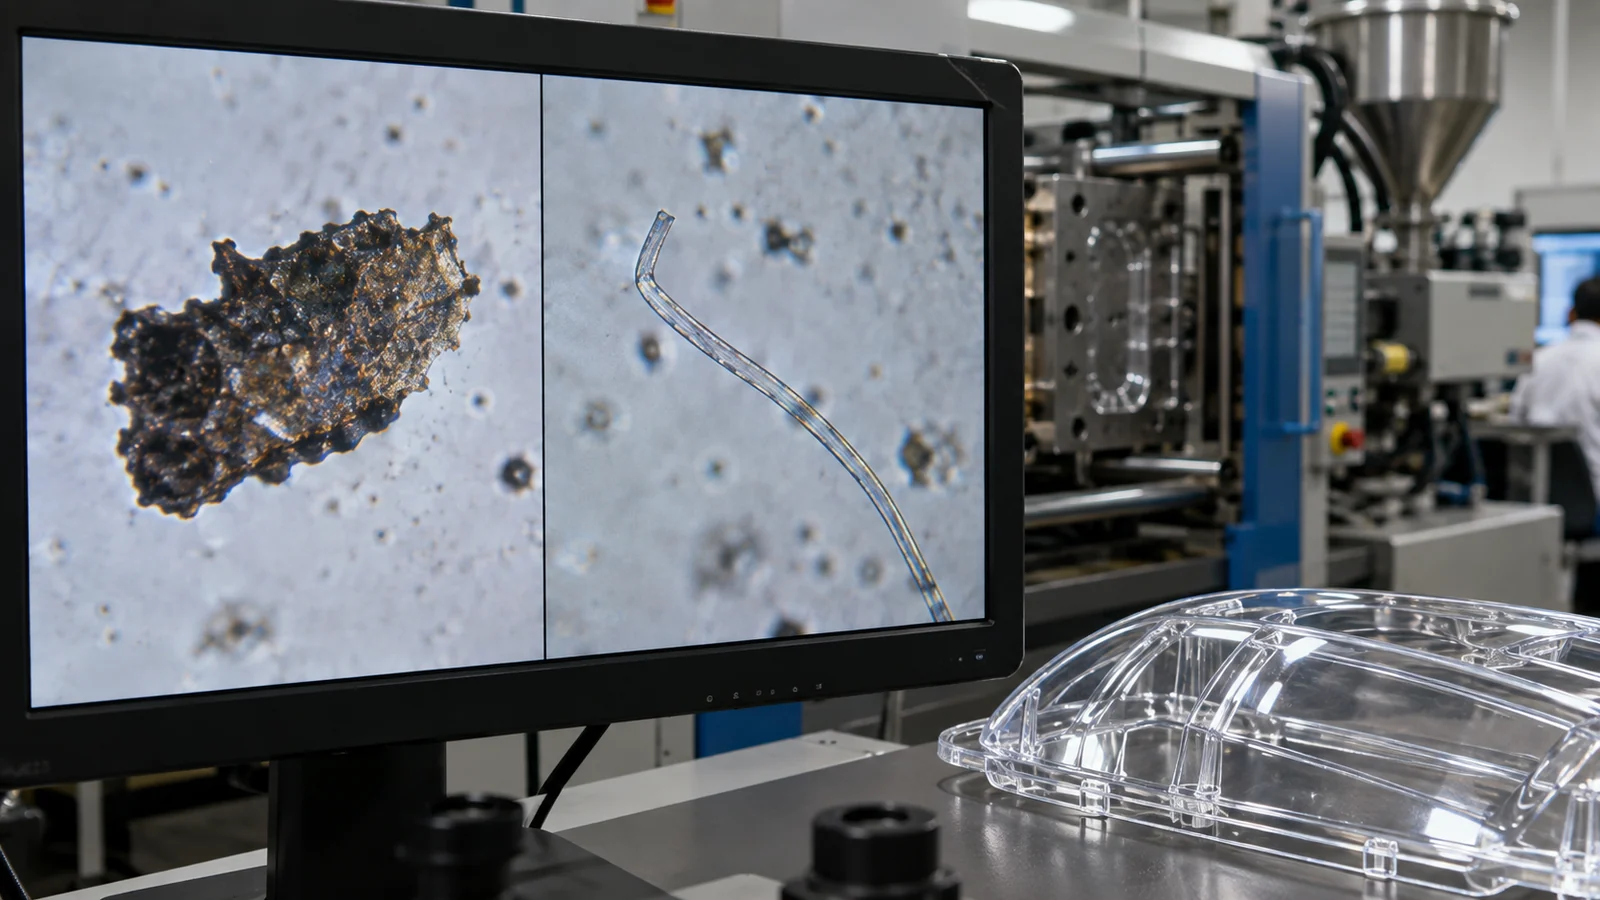
Examine el defecto con aumento. El polímero degradado puede ser irregular, quebradizo o embadurnado en el flujo. Las partículas extrañas pueden mantener una forma o un color consistentes. Los residuos superficiales a veces se pueden eliminar, mientras que una partícula incrustada sigue el fundido y puede distorsionar el flujo circundante.
Si el riesgo lo justifica, la microscopía o el análisis de materiales pueden distinguir metal, polímero, fibra y pigmento. No asuma que toda partícula oscura es carbono. La acción de contención y la corrección permanente dependen de lo que la partícula realmente es.
El patrón de disparos y el patrón de cavidades indican aguas arriba o aguas abajo
Los puntos en todas las cavidades y en la purga generalmente se originan antes de la división del runner: suministro de resina, barril, husillo, válvula antirretorno o boquilla. Los puntos limitados a una cavidad dirigen la atención a esa rama, compuerta, respiradero o cavidad. Una ráfaga después de una parada prolongada sugiere residencia e historial térmico; las partículas aleatorias después de un cambio de color sugieren material atrapado en una zona muerta.
Registre el número de disparos limpios antes de la recurrencia. Un intervalo repetitivo puede corresponder a material que se libera lentamente de una zona de estancamiento. “Las siguientes cinco piezas salieron bien” no es evidencia suficiente para liberar la producción si el patrón anterior reaparecía cada veinte disparos.
Siga la ruta de fusión desde la tolva hasta la boquilla
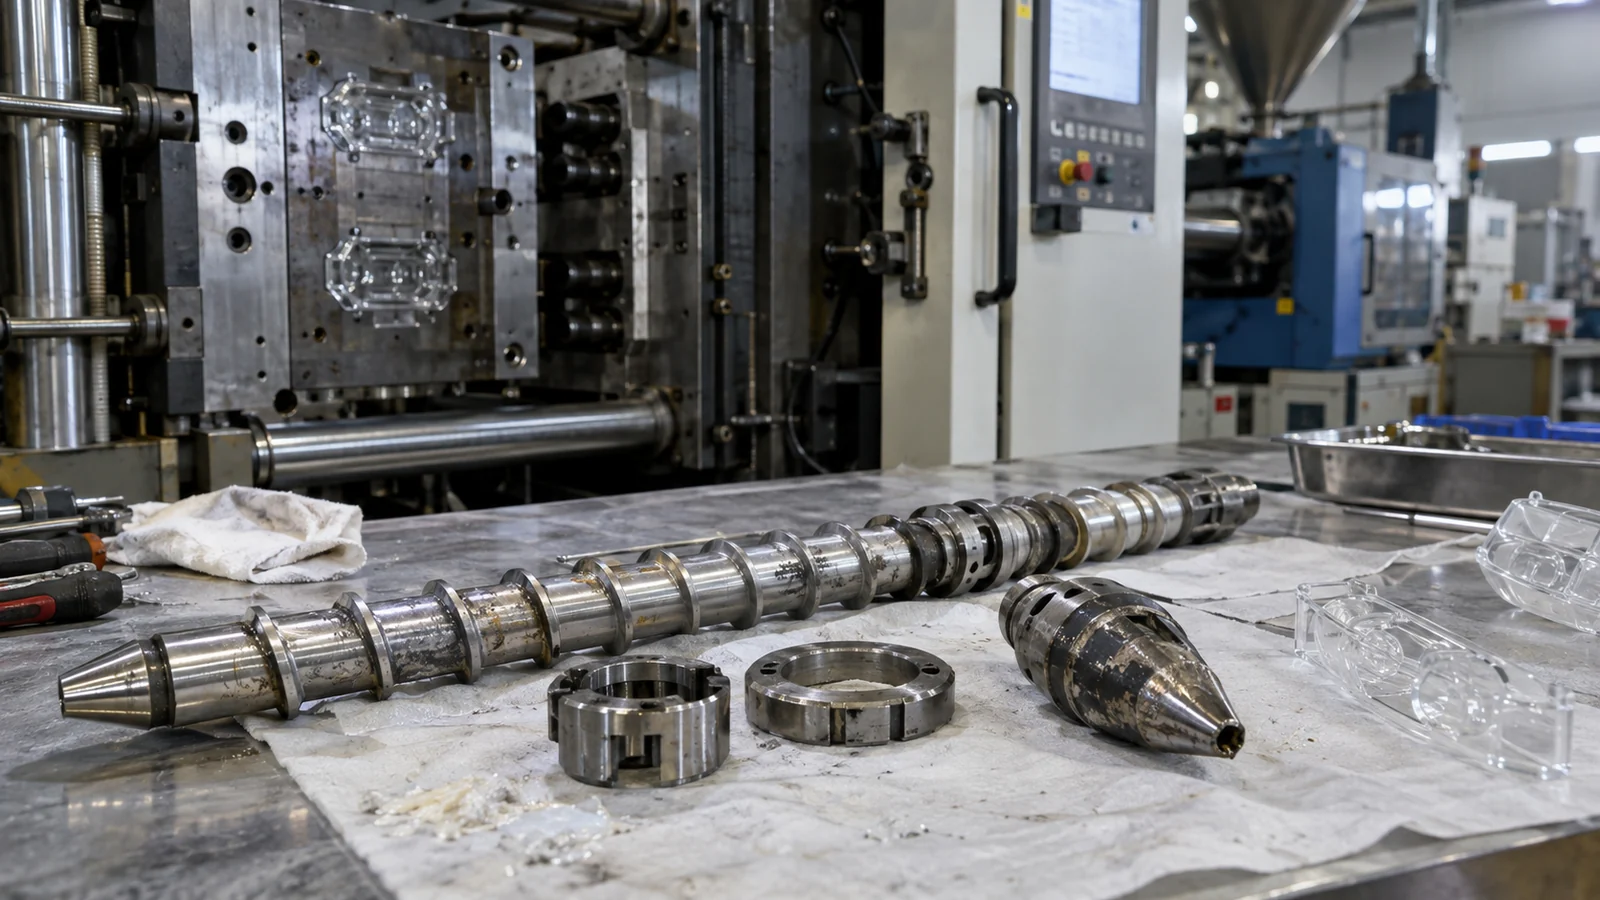
Verifique el manejo de la resina, los imanes, la limpieza de la tolva, los controles de molienda y las mangueras del cargador. Luego revise las temperaturas del barril, la temperatura real de fusión, la utilización de la inyección, la recuperación del husillo y el tiempo de residencia. Los componentes desgastados o los ajustes deficientes pueden crear estancamiento donde el material se sobrecalienta repetidamente.
Inspeccione la boquilla y el adaptador en busca de asientos o cavidades dañados. Un controlador de temperatura puede reportar un valor normal mientras el material en una región con mal contacto se degrada. Durante el apagado y el arranque, siga un procedimiento específico para la resina que evite dejar material sensible al calor estancado.
El molde puede crear o liberar contaminación oscura
Los colectores y las puntas de canal caliente contienen regiones de flujo estrechas que requieren calor equilibrado y un ensamblaje limpio. Una punta con fuga, un sello dañado o un punto frío pueden retener y luego liberar material degradado. En un canal frío, inspeccione las esquinas afiladas y las intersecciones de canales que atrapan material.
Los depósitos de venteo pueden quemarse y desprenderse. El lubricante aplicado cerca de la cavidad puede migrar. El óxido, el recubrimiento desgastado o las partículas de los componentes deslizantes pueden entrar en la línea de partición. Los defectos limitados a la cavidad deben provocar una inspección localizada del molde antes de un desmontaje completo de la máquina.
La prevención es un historial controlado de material y calor
- Utilice resina sellada e identificada y molienda controlada.
- Estandarice los procedimientos de cambio de color y material.
- Adapte el tamaño del barril y el ciclo a un tiempo de residencia aceptable.
- Mantenga las interfaces de boquilla, husillo, anillo de retención y canal caliente.
- Establezca intervalos de limpieza según las tendencias de defectos, no según la memoria.
- Mantenga registros de defectos específicos de cada cavidad y muestras retenidas.
Para componentes transparentes, incluso una pequeña partícula incrustada puede bloquear o dispersar la luz. Por lo tanto, el límite de defectos debe definirse por zona óptica y función dentro del Moldeo por inyección óptico y transparente plan de control, en lugar de un único límite cosmético para toda la pieza.
Separar la contención del cierre de causa raíz
La contención puede requerir detener la prensa, aislar el material desde la última verificación confirmada y aumentar la inspección visual. El cierre de causa raíz requiere evidencia de que la fuente identificada fue eliminada y que la producción permaneció limpia más allá del intervalo de recurrencia anterior. Estos son hitos diferentes y no deben combinarse en una sola decisión de “purgado y aprobado”.
Conservar partículas representativas o piezas afectadas cuando el riesgo es alto. Su ubicación, morfología y composición pueden resolver disputas entre contaminación de resina, degradación del equipo y residuos del molde. Limpiar todo primero puede hacer que la línea funcione antes, pero hace imposible probar la causa permanente.
Usar la ubicación para establecer un límite cosmético racional
Una partícula en una brida oculta y la misma partícula en una abertura transparente no crean el mismo riesgo. Definir zonas, tamaño máximo, cantidad, espaciado e iluminación de inspección. Para una trayectoria óptica, la dispersión funcional o el impacto en la imagen pueden establecer un límite más estricto que la inspección cosmética ordinaria.
También definir cómo se manejan los residuos incrustados y removibles. El polvo superficial puede indicar envasado o manipulación limpia, mientras que una mota incrustada estuvo presente durante el moldeo. Mezclar ambos en una sola categoría de rechazo envía la investigación al proceso equivocado e impide obtener datos de tendencia útiles.
Preguntas frecuentes
¿Debería la producción purgar hasta que las piezas se vean limpias?
La purga es útil para la contención, pero la liberación también debe considerar el intervalo de recurrencia anterior y si la fuente fue corregida.
¿Puede la alta contrapresión causar motas negras?
Puede añadir cizallamiento y calor, pero es un posible contribuyente. Revisar el historial térmico total, el tiempo de residencia y el estado del equipo.
¿Por qué solo hay motas en una cavidad?
La fuente probablemente esté después de la división del flujo, como una rama del canal, punta caliente, compuerta, respiradero o contaminación local del molde.