
Pontos negros na moldagem por injeção não são um único defeito com uma única solução. Podem ser resina degradada de uma zona morta, contaminação carbonizada do canal quente, material estranho do manuseamento, corante danificado ou partículas libertadas durante uma mudança de material. A purga pode remover temporariamente a evidência sem remover a origem.
Antes de purgar: guarde a primeira e a última peças afetadas, purgue sobre uma superfície metálica limpa, identifique as cavidades e registe se as partículas estão incrustadas, espalhadas ou à superfície. Essa evidência pode desaparecer depois de a máquina ser esvaziada.
Neste artigo:
- Classifique a partícula
- Use padrões de tempo e de cavidade
- Rastreie fontes no cilindro e no bico
- Verifique canal, respiros e molde
- Previna a recorrência
- Perguntas frequentes
Uma Partícula de Polímero Queimado É Diferente de Sujidade Estranha
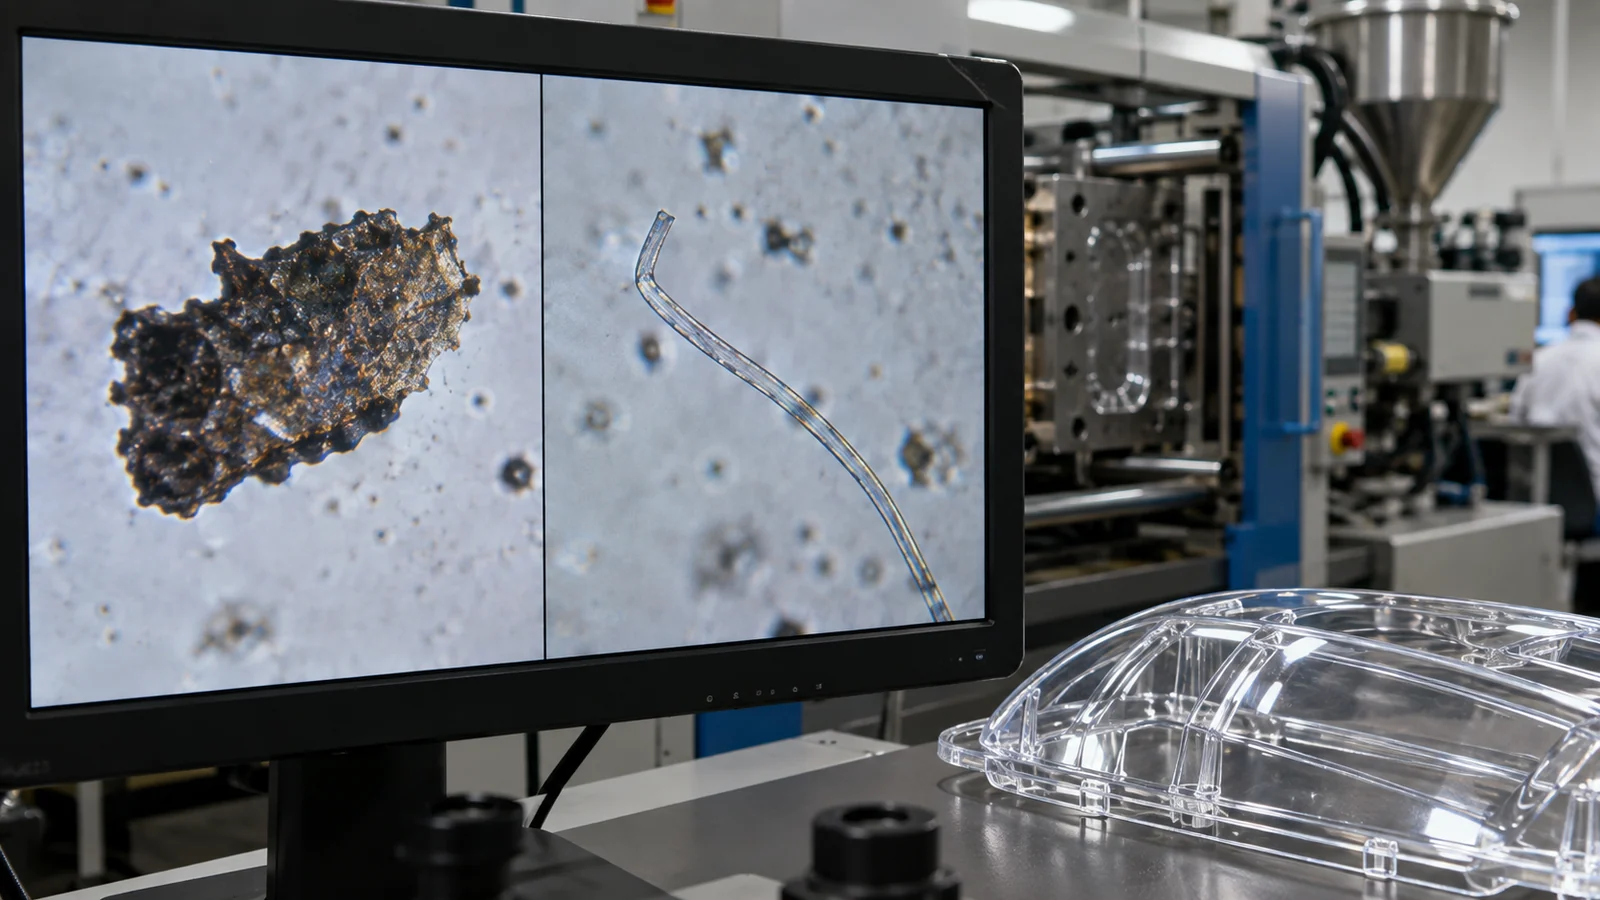
Examine o defeito com ampliação. O polímero degradado pode ser irregular, quebradiço ou espalhado no fluxo. As partículas estranhas podem manter uma forma ou cor consistentes. Os detritos à superfície podem, por vezes, ser removidos, enquanto uma partícula incrustada acompanha o fundido e pode distorcer o fluxo circundante.
Se o risco o justificar, a microscopia ou a análise de materiais podem distinguir metal, polímero, fibra e pigmento. Não assuma que toda partícula escura é carbono. A ação de contenção e a correção permanente dependem do que a partícula realmente é.
O Padrão de Injeção e o Padrão de Cavidade Apontam a Montante ou a Jusante
Pontos em todas as cavidades e na purga geralmente têm origem antes da separação do canal: fornecimento de resina, cilindro, fuso, válvula de retenção ou bico. Pontos limitados a uma cavidade dirigem a atenção para esse ramal, ponto de injeção, respiro ou cavidade. Uma explosão após uma paragem prolongada sugere tempo de residência e histórico térmico; partículas aleatórias após uma mudança de cor sugerem material retido numa zona morta.
Registre o número de ciclos limpos antes da recorrência. Um intervalo repetitivo pode corresponder a material sendo lentamente liberado de uma zona de estagnação. “As próximas cinco peças estavam boas” não é evidência suficiente para liberar a produção se o padrão anterior retornou a cada vinte ciclos.
Siga o Caminho do Fundido do Funil até o Bico
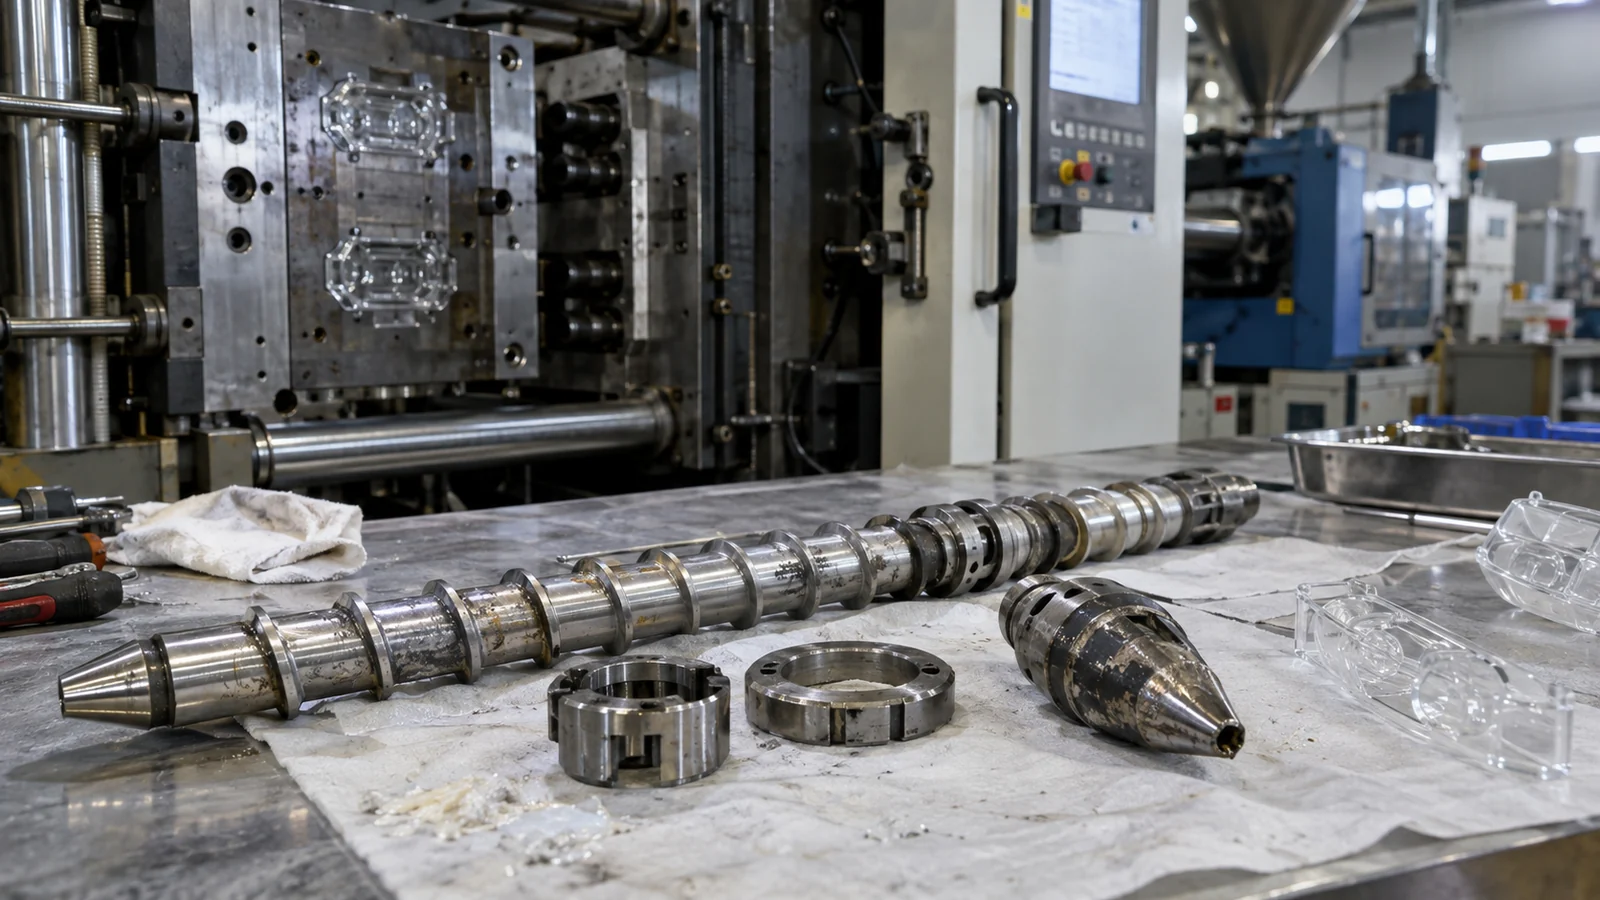
Verifique o manuseio da resina, ímãs, limpeza do funil, controles de reprocessado e mangueiras do carregador. Em seguida, revise as temperaturas do cilindro, a temperatura real do fundido, a utilização do ciclo, a recuperação do parafuso e o tempo de residência. Componentes desgastados ou ajustes inadequados podem criar estagnação onde o material superaquece repetidamente.
Inspecione o bico e o adaptador quanto a sedes ou cavidades danificadas. Um controlador de temperatura pode reportar um valor normal enquanto o material em uma região de contato deficiente se degrada. Durante o desligamento e a partida, siga um procedimento específico para a resina que evite deixar material sensível ao calor estagnado.
O Molde Pode Criar ou Liberar Contaminação Escura
Os manifolds e ponteiras de canal quente contêm regiões de fluxo estreitas que exigem calor equilibrado e montagem limpa. Uma ponteira com vazamento, vedação danificada ou ponto frio pode reter e posteriormente liberar material degradado. Em um canal frio, inspecione cantos vivos e interseções de canais que aprisionam material.
Depósitos de respiro podem queimar e se soltar. Lubrificante aplicado próximo à cavidade pode migrar. Ferrugem, revestimento desgastado ou partículas de componentes deslizantes podem entrar na linha de partição. Defeitos limitados à cavidade devem acionar uma inspeção localizada do molde antes de uma desmontagem completa da máquina.
A Prevenção É um Histórico Controlado de Material e Calor
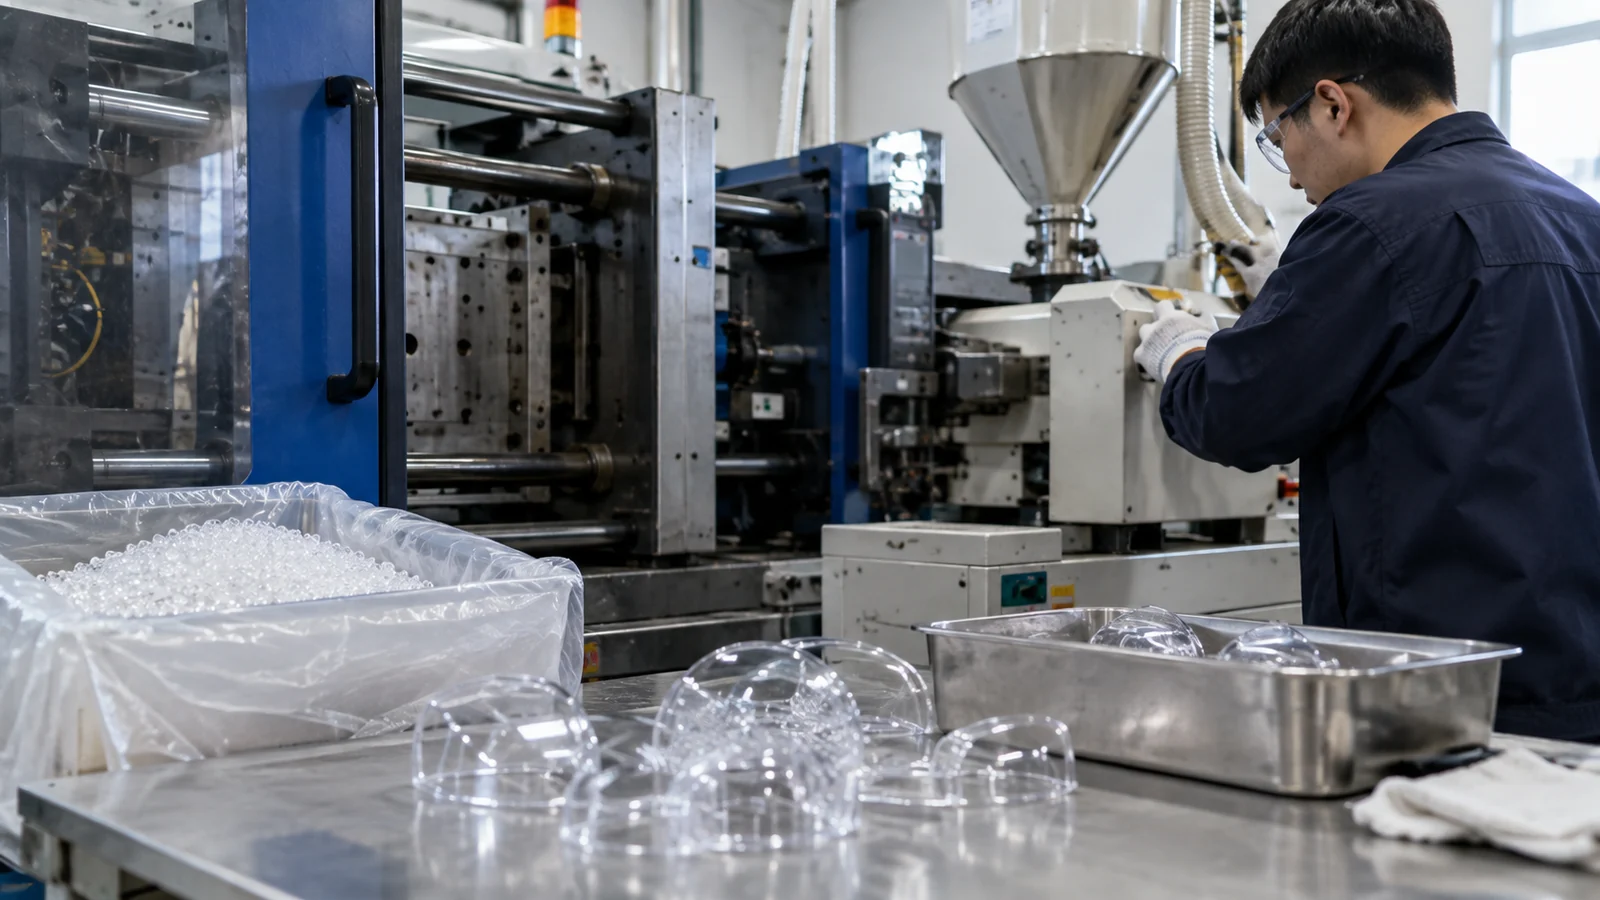
- Use resina selada e identificada e reprocessado controlado.
- Padronize os procedimentos de troca de cor e material.
- Combine o tamanho do cilindro e o ciclo com um tempo de residência aceitável.
- Mantenha as interfaces do bico, parafuso, anel de retenção e canal quente.
- Defina os intervalos de limpeza a partir das tendências de defeitos, não da memória.
- Mantenha registros de defeitos específicos por cavidade e amostras retidas.
Para componentes transparentes, mesmo uma pequena partícula incrustada pode bloquear ou dispersar a luz. O limite de defeito deve, portanto, ser definido pela zona óptica e função dentro do Moldagem por injeção óptica e transparente plano de controle, em vez de um único limite cosmético para toda a peça.
Separar a contenção do encerramento da causa raiz
A contenção pode exigir parar a prensa, isolar o material desde a última verificação confirmada e aumentar a triagem visual. O encerramento da causa raiz exige evidência de que a fonte identificada foi removida e de que a produção permaneceu limpa além do intervalo de recorrência anterior. Esses são marcos diferentes e não devem ser combinados em uma única decisão de “purgado e aprovado”.
Retenha partículas representativas ou peças afetadas quando o risco for alto. Sua localização, morfologia e composição podem resolver disputas entre contaminação da resina, degradação do equipamento e detritos do molde. Limpar tudo primeiro pode fazer a linha rodar mais cedo, mas tornar a causa permanente impossível de provar.
Use a localização para definir um limite cosmético racional
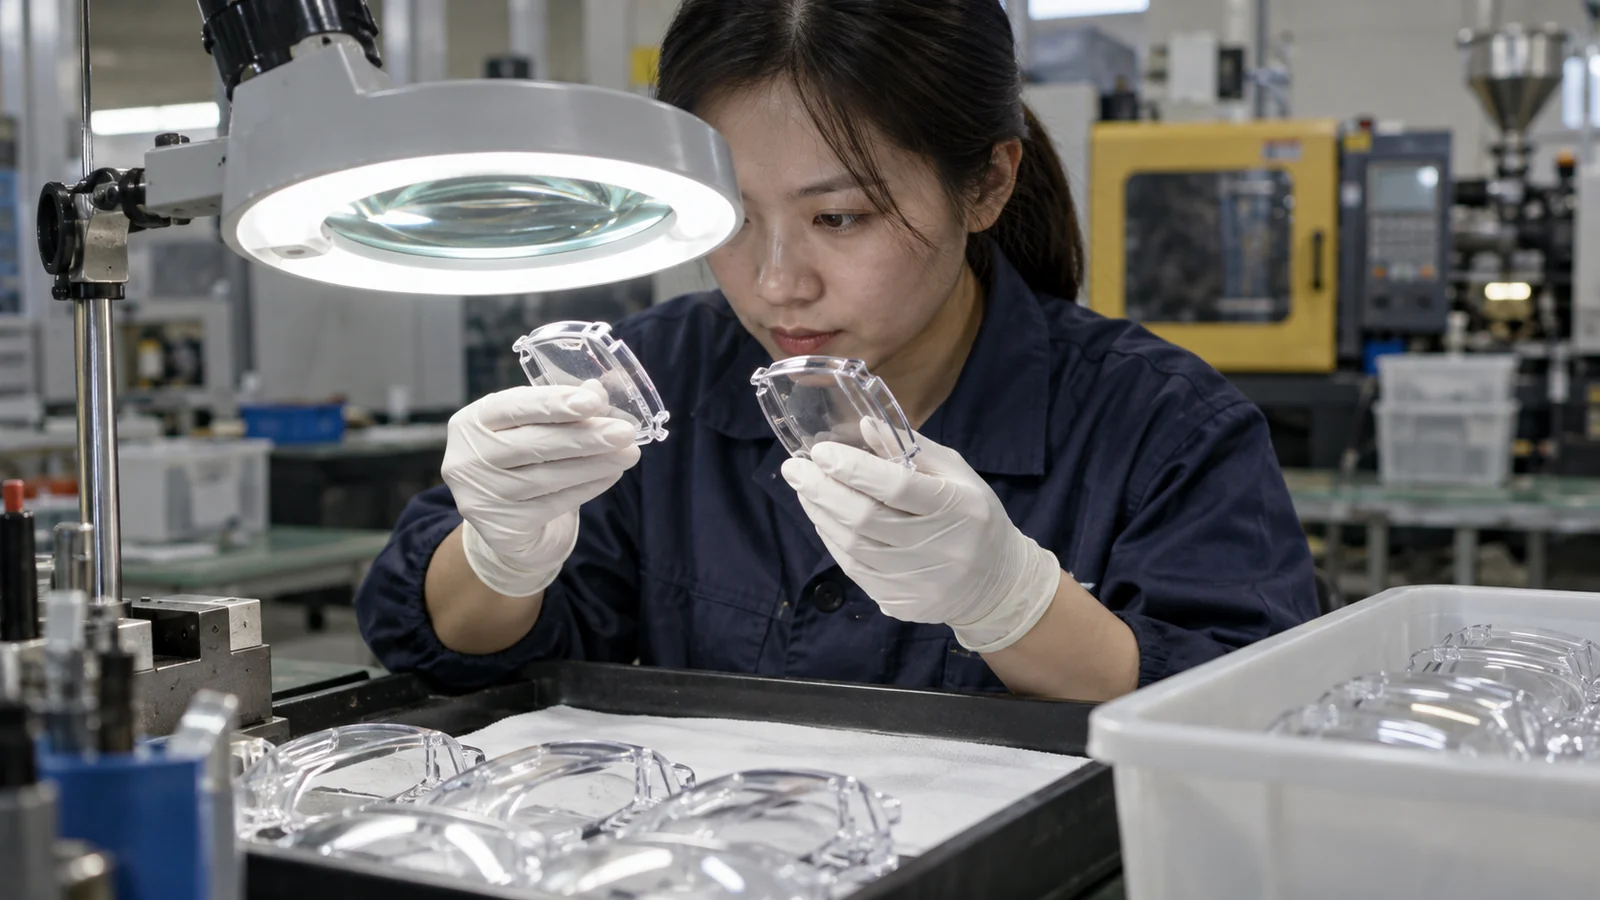
Uma partícula em um flange oculto e a mesma partícula em uma abertura transparente não criam risco igual. Defina zonas, tamanho máximo, quantidade, espaçamento e iluminação de inspeção. Para um caminho óptico, o espalhamento funcional ou o impacto na imagem pode definir um limite mais rigoroso do que a visualização cosmética comum.
Defina também como detritos incrustados e removíveis são tratados. Poeira superficial pode indicar embalagem ou manuseio limpo, enquanto uma partícula incrustada estava presente durante a moldagem. Misturar ambos em uma única categoria de rejeição envia a investigação para o processo errado e impede dados de tendência úteis.
Perguntas Frequentes
A produção deve purgar até que as peças pareçam limpas?
A purga é útil para a contenção, mas a liberação também deve considerar o intervalo de recorrência anterior e se a fonte foi corrigida.
A alta contrapressão pode causar pontos negros?
Pode adicionar cisalhamento e calor, mas é um possível contribuinte. Revise o histórico total de calor, o tempo de residência e a condição do equipamento.
Por que há pontos em apenas uma cavidade?
A fonte provavelmente está após a divisão do fluxo, como um ramal do canal, ponta quente, gate, respiro ou contaminação local do molde.