
Чёрные точки при литье под давлением — это не один дефект с одним способом устранения. Это может быть деградировавшая смола из застойной зоны, карбонизированное загрязнение из горячего канала, посторонний материал от обращения с сырьём, повреждённый краситель или частицы, выделившиеся при смене материала. Продувка может временно устранить следствие, не устранив источник.
Перед продувкой: сохраните первую и последнюю дефектные детали, продуйте на чистую металлическую поверхность, определите гнёзда и отметьте, вкраплены ли частицы, размазаны или находятся на поверхности. Эти доказательства могут исчезнуть после опорожнения машины.
В этой статье:
- Классифицируйте частицу
- Используйте временные и гнездовые закономерности
- Проследите источники в цилиндре и сопле
- Проверьте литниковую систему, вентиляционные каналы и форму
- Предотвратите повторение
- Часто задаваемые вопросы
Выгоревшая частица полимера отличается от посторонней грязи
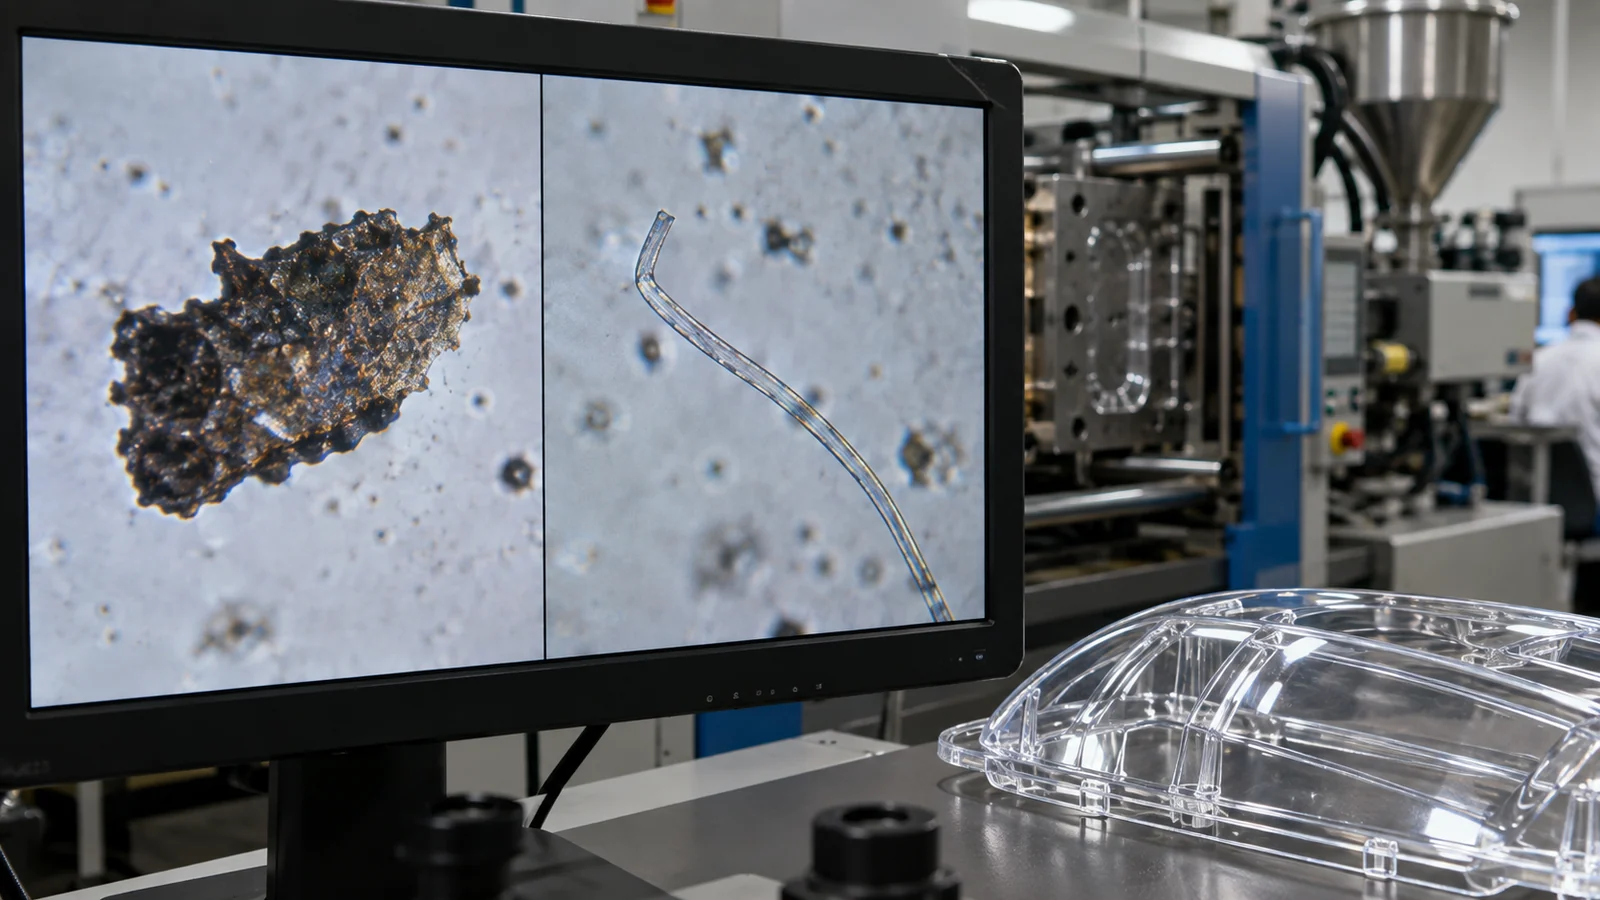
Исследуйте дефект под увеличением. Деградировавший полимер может быть неровным, хрупким или размазанным по потоку. Посторонние частицы могут сохранять постоянную форму или цвет. Поверхностный мусор иногда можно удалить, тогда как вкраплённая частица следует за расплавом и может искажать окружающий поток.
Если риск это оправдывает, микроскопия или анализ материала позволяют отличить металл, полимер, волокно и пигмент. Не считайте каждую тёмную частицу углеродом. Локализующие действия и окончательное исправление зависят от того, чем частица является на самом деле.
Картина по отливкам и по гнёздам указывает на источник выше или ниже по потоку
Точки во всех гнёздах и в продувке обычно возникают до разделения литниковой системы: подача смолы, цилиндр, шнек, обратный клапан или сопло. Точки, ограниченные одним гнездом, направляют внимание на эту ветвь, впуск, вентиляционный канал или гнездо. Всплеск после длительной остановки указывает на время пребывания и термическую историю; случайные частицы после смены цвета указывают на материал, задержавшийся в застойной зоне.
Запишите число чистых отливок до повторения. Повторяющийся интервал может соответствовать медленному выходу материала из застойной зоны. “Следующие пять деталей были хорошими” — недостаточное доказательство для выпуска продукции, если прежняя картина возвращалась каждые двадцать отливок.
Проследите путь расплава от бункера до сопла
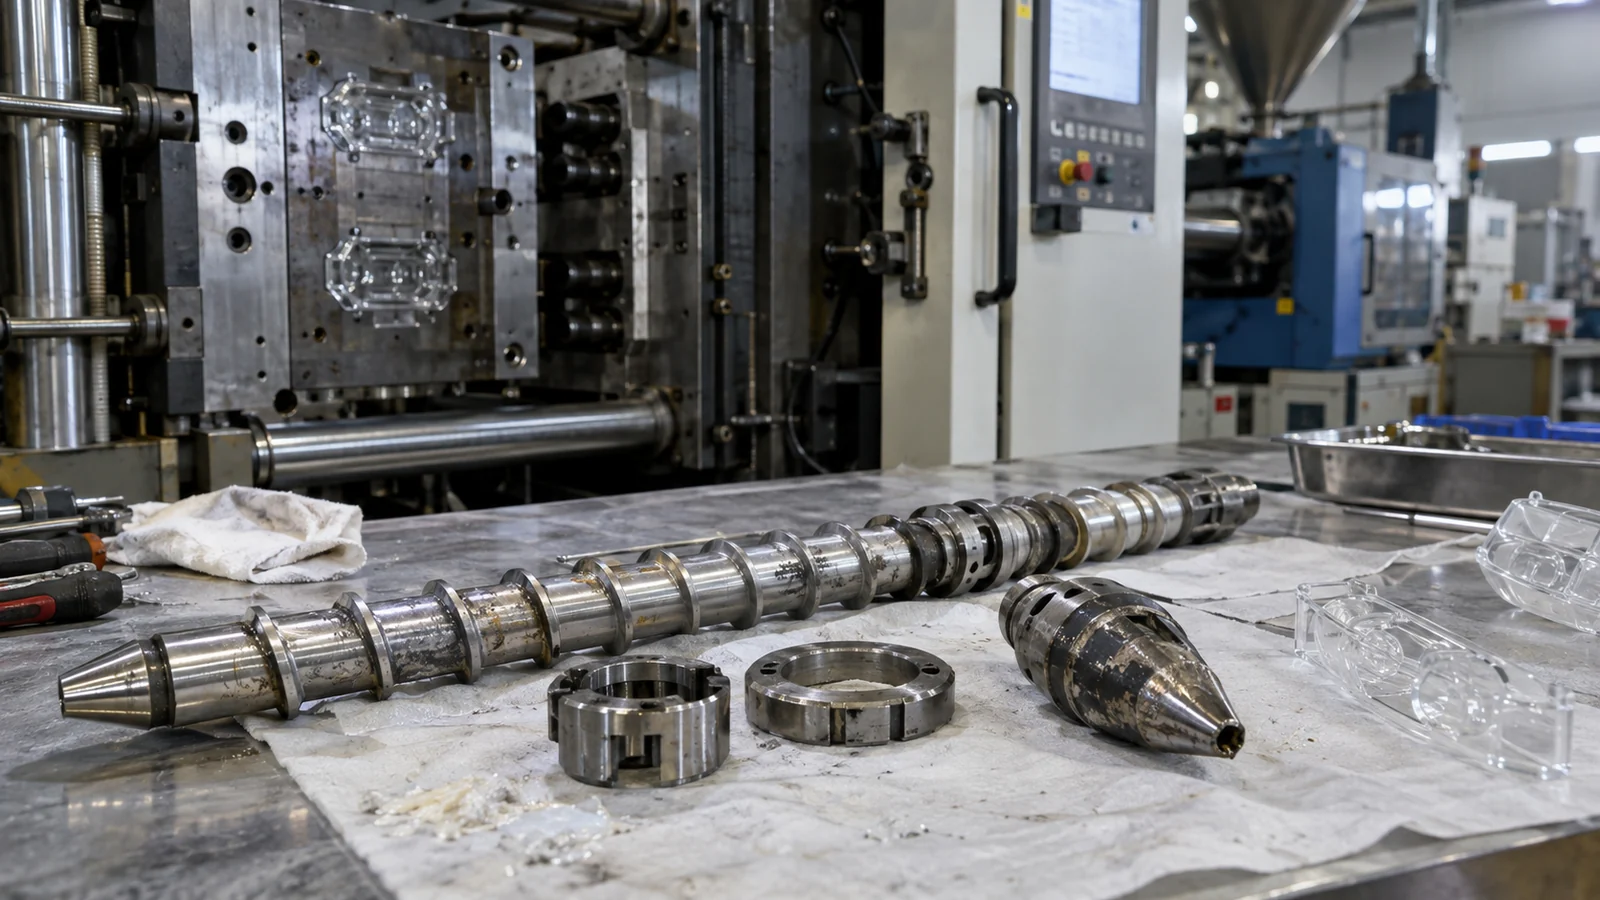
Проверьте обращение со смолой, магниты, чистоту бункера, контроль вторичного гранулята и шланги загрузчика. Затем проверьте температуры цилиндра, фактическую температуру расплава, использование впрыска, набор дозы шнеком и время пребывания. Изношенные компоненты или плохая посадка могут создавать застойные зоны, где материал многократно перегревается.
Осмотрите сопло и адаптер на наличие повреждённых седел или карманов. Контроллер температуры может показывать нормальное значение, тогда как материал в зоне плохого контакта деградирует. При остановке и запуске следуйте процедуре, специфичной для данной смолы, которая не оставляет термочувствительный материал в застое.
Форма может создавать или выделять тёмное загрязнение
Коллекторы и наконечники горячеканальной системы содержат узкие зоны течения, требующие сбалансированного нагрева и чистой сборки. Протекающий наконечник, повреждённое уплотнение или холодная зона могут удерживать, а затем выделять деградировавший материал. В холодноканальной форме осмотрите острые углы и пересечения каналов, где задерживается материал.
Отложения в вентиляционных каналах могут выгорать и отрываться. Смазка, нанесённая рядом с полостью, может мигрировать. Ржавчина, изношенное покрытие или частицы от скользящих компонентов могут попадать в плоскость разъёма. Дефекты, ограниченные полостью, должны вызывать локальный осмотр формы до полной разборки машины.
Профилактика — это контролируемая история материала и нагрева
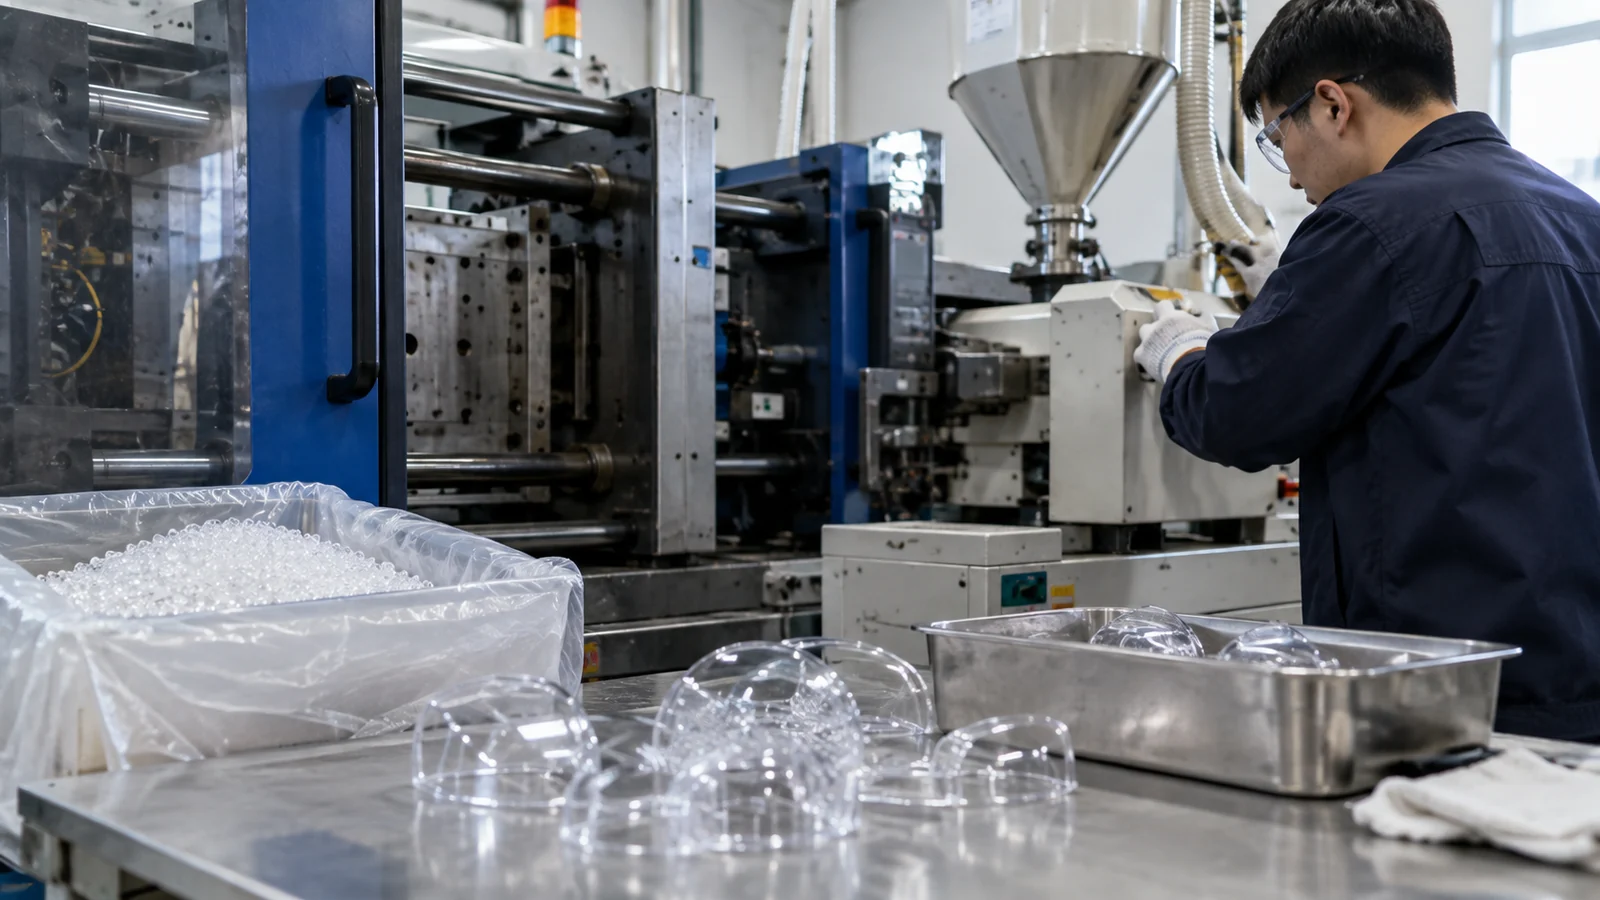
- Используйте герметичную, идентифицированную смолу и контролируемый вторичный гранулят.
- Стандартизируйте процедуры смены цвета и материала.
- Согласуйте размер цилиндра и цикл с приемлемым временем пребывания.
- Поддерживайте в исправном состоянии сопло, шнек, обратный клапан и интерфейсы горячеканальной системы.
- Устанавливайте интервалы очистки исходя из тенденций дефектов, а не по памяти.
- Ведите записи дефектов по каждой полости и храните контрольные образцы.
Для прозрачных компонентов даже небольшая встроенная частица может блокировать или рассеивать свет. Поэтому предел дефектности должен определяться оптической зоной и функцией в рамках Оптическое и прозрачное литьё под давлением плана контроля, а не единым косметическим пределом для всей детали.
Отделяйте локализацию от устранения коренной причины
Локализация может потребовать остановки пресса, изоляции материала с момента последней подтверждённой проверки и усиления визуального контроля. Устранение коренной причины требует доказательств того, что выявленный источник был удалён и что производство оставалось чистым в течение интервала, превышающего предыдущий интервал повторения. Это разные этапы, и их не следует объединять в одно решение “очищено и одобрено”.
Сохраняйте характерные частицы или поражённые детали, когда риск высок. Их расположение, морфология и состав могут разрешить споры между загрязнением смолы, деградацией оборудования и загрязнением от формы. Предварительная очистка всего может ускорить запуск линии, но сделает невозможным доказательство постоянной причины.
Используйте расположение для установления рационального косметического предела
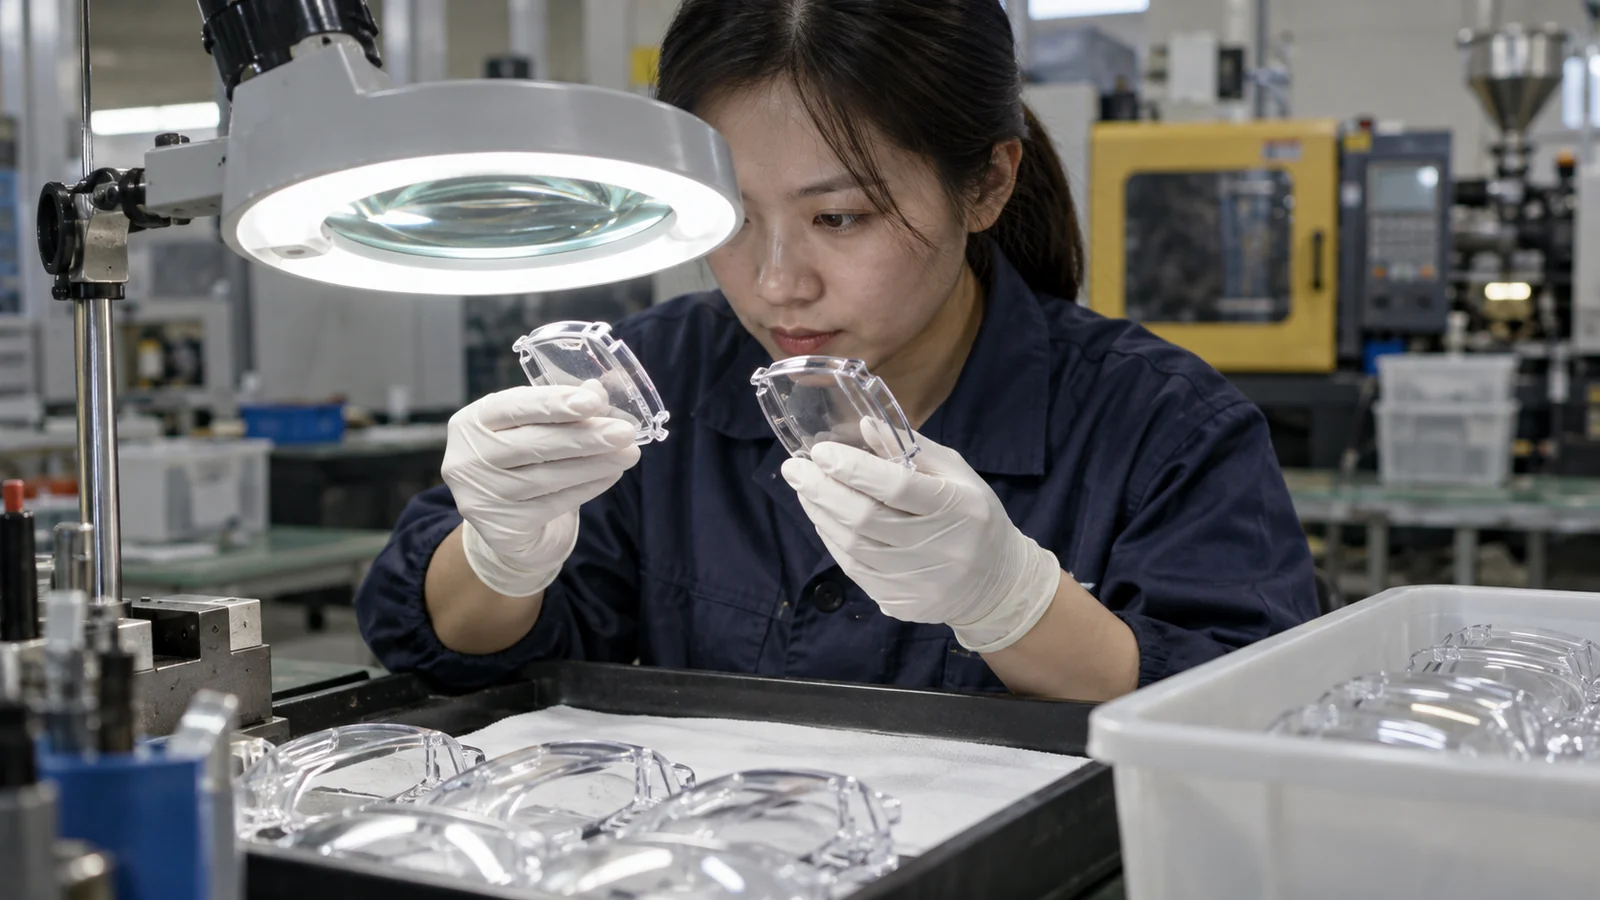
Частица в скрытом фланце и та же частица в открытом отверстии создают неодинаковый риск. Определите зоны, максимальный размер, количество, расстояние и освещение для контроля. Для оптического пути функциональное рассеяние или влияние на изображение может установить более строгую границу, чем обычный косметический осмотр.
Также определите, как обрабатываются внедрённые и удаляемые загрязнения. Поверхностная пыль может указывать на упаковку или чистоту обращения, тогда как внедрённая частица присутствовала при формовании. Объединение обоих в одну категорию отбраковки направляет расследование в неверный процесс и лишает полезных данных о тенденциях.
Часто задаваемые вопросы
Следует ли производству продувать до тех пор, пока детали не будут выглядеть чистыми?
Продувка полезна для локализации, но при выпуске следует также учитывать предыдущий интервал повторения и то, был ли источник устранён.
Может ли высокое противодавление вызывать чёрные точки?
Оно может增加 сдвиг и нагрев, но это лишь один из возможных факторов. Проверьте общую тепловую историю, время пребывания и состояние оборудования.
Почему точки только в одной полости?
Источник, вероятно, находится после разделения потока, например, ответвление литника, горячий впуск, впускное отверстие, вентиляционное отверстие или локальное загрязнение формы.