
高性能電気自動車(EV)バッテリーシステムには、高度な材料ハウジングが求められます。.
適切なエンジニアリング樹脂の選定は、構造的靭性と高い誘電強度のバランスを取る上で極めて重要な役割を果たします。.
Covestro Bayblend FR3010は、高度に統合されたバッテリー部品を成形するための業界標準として台頭してきました。.
このハロゲンフリーの難燃性PC/ABSブレンドを加工するには、温度とせん断の厳格な管理が求められます。.
この技術データシートおよび加工ガイドでは、信頼性の高い部品を製造するために必要な主要な成形パラメータ、ベント要件、および劣化防止戦略について詳述します。.
目次
Covestro Bayblend FR3010がバッテリー部品に好まれる理由
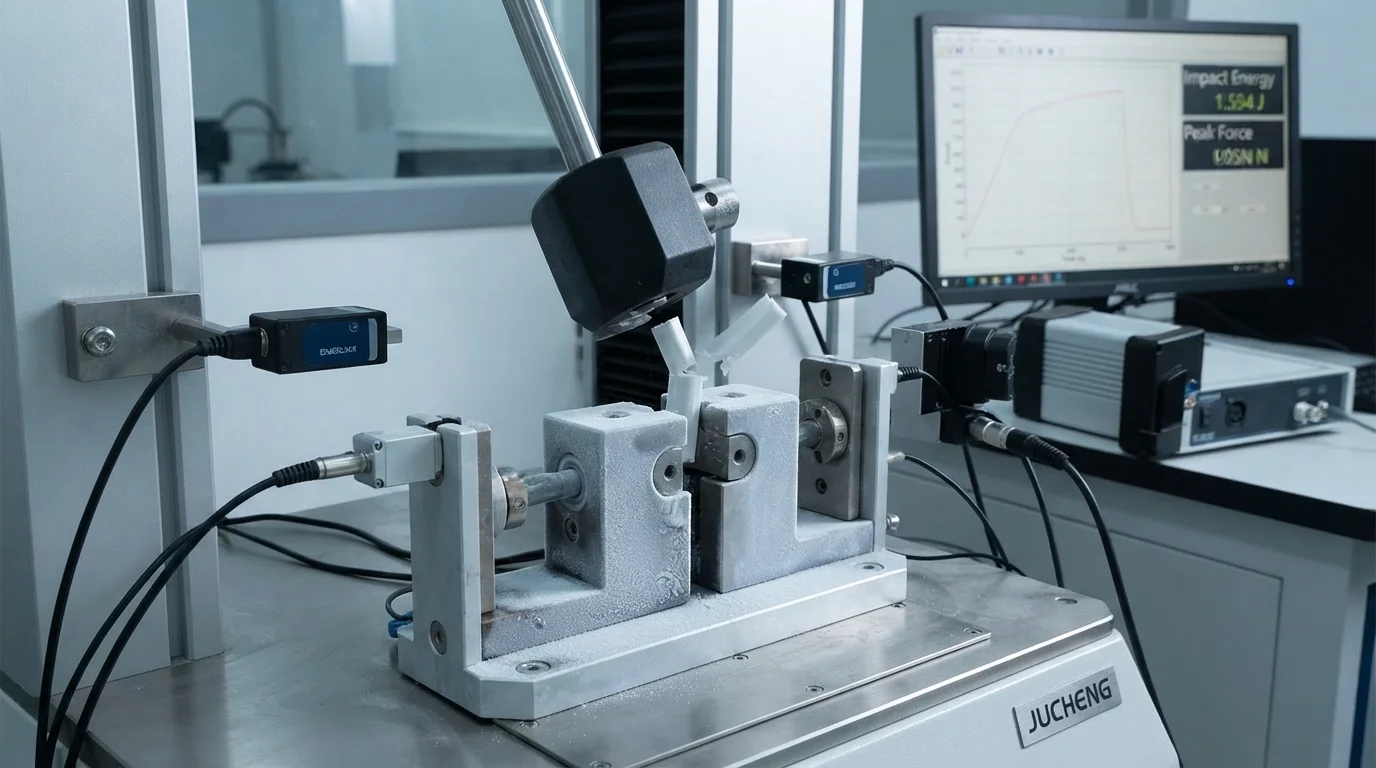
Covestro Bayblend FR3010は、衝撃強度、流動性、および安全規制への適合性のバランスの取れたプロファイルを提供します。.
ハロゲンフリー難燃剤は環境に優しく、厳格な欧州REACH/RoHS指令に適合しています。.
このPC/ABSグレードを使用して構造部品を設計することで、局所的な機械的破損を防ぐことができます。.
具体的には、 EVバッテリーモジュール用の射出成形Bayblend FR3010 における専門知識が、非常に安定した物理的特性を確保します。.
主要な材料の利点は次のとおりです:
- 高い耐衝撃強度—非晶性PC/ABSは、低温域まで優れた延性挙動を示します。.
- 難燃性—ハロゲンフリー添加剤により、1.5mmの肉厚でUL94 V-0の安全規格を達成します。.
- 最適な粘度—良好な流動挙動により、複雑な多キャビティ構造のセルキャリアへの充填が可能になります。.
- 寸法管理—予測可能な収縮により、平坦な上部筐体カバーの構造的な反りを抑制します。.
高電圧の熱的イベント時には、バランスの取れた機械的挙動が極めて重要です。.
このグレードは連続的な構造振動下でも亀裂進展に耐え、円筒形セルを確実に絶縁状態に保ちます。.
その結果、ポリマーフレームは動的な車両試験中も電気的クリアランスを維持します。.
Bayblend FR3010の技術的成形パラメータ
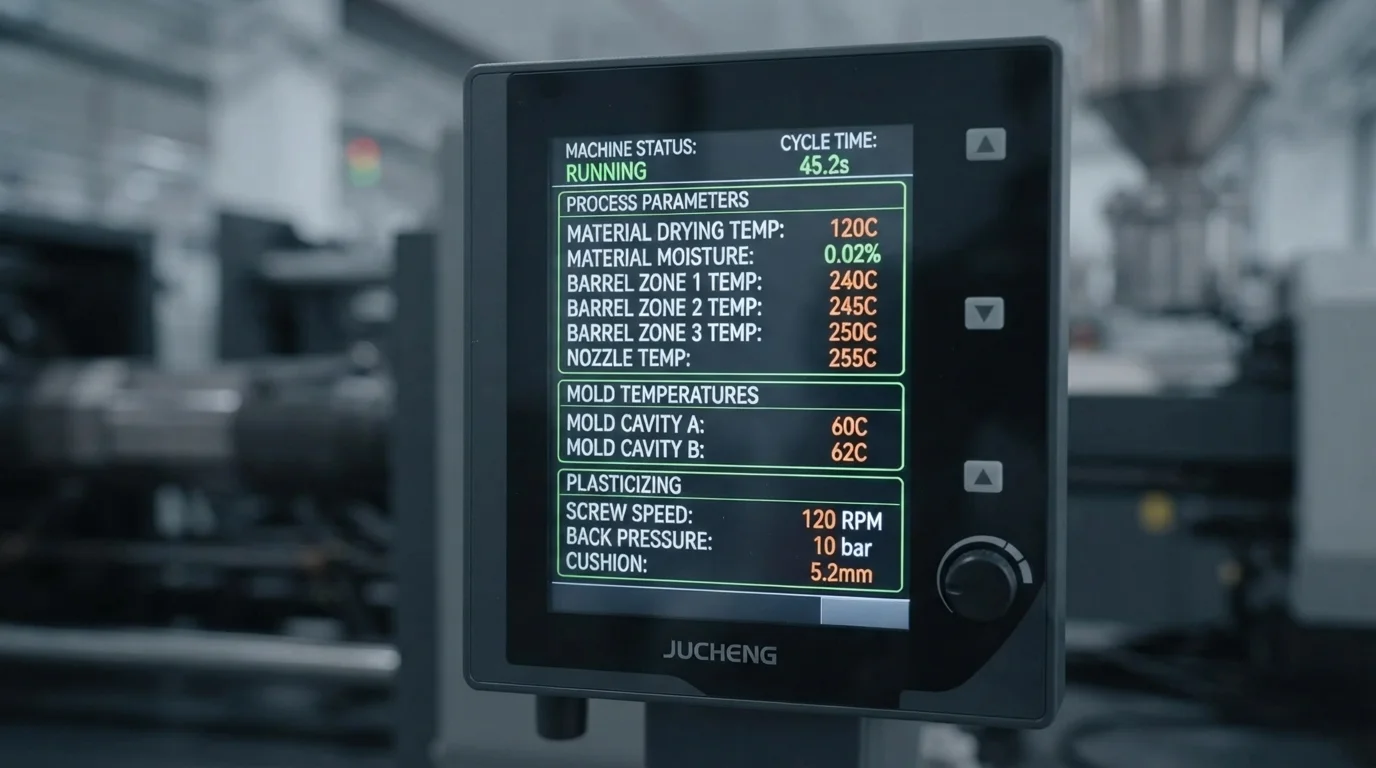
このエンジニアリング樹脂を加工するには、正確なパラメータが必要です。.
成功するには EVバッテリーモジュール用の射出成形Bayblend FR3010 清浄で水分のないプラスチック溶融体が求められます。.
吸湿は、シルバーストリークなどの外観上の欠陥を引き起こす一方で、ポリマー鎖を化学的に劣化させます。.
その結果、デシカントホイール式ホッパードライヤーは、原料ペレットを含水率0.02%未満まで乾燥させる必要があります。.
表面のシルバーストリークや残留応力を防ぐには、金型温度を70°C~90°Cに保持する必要があります。.
適切な溶融温度を維持することで、分子のせん断を防ぎつつ、難燃性能を保持できます。.
キャビティ充填中に射出速度を動的に調整することで、均一な密度が確保されます。.
| パラメータ種別 | 目標設定 | 運転範囲 | 重要管理点 |
|---|---|---|---|
| 乾燥温度 | 100°C | 95°C~105°C | デシカントホイールを使用し、4時間乾燥させる。. |
| 溶融温度 | 270°C | 260°C~280°C | 添加剤の焼けを防ぐため、290°Cを超えないようにする。. |
| 金型温度 | 80°C | 70°C~90°C | 応力低減のために温水加熱を使用してください。. |
| 射出圧力 | 100 MPa | 80~120 MPa | キャビティ内のトランスデューサをリアルタイムで監視してください。. |
難燃剤の劣化を防ぐための金型およびベント設計のヒント
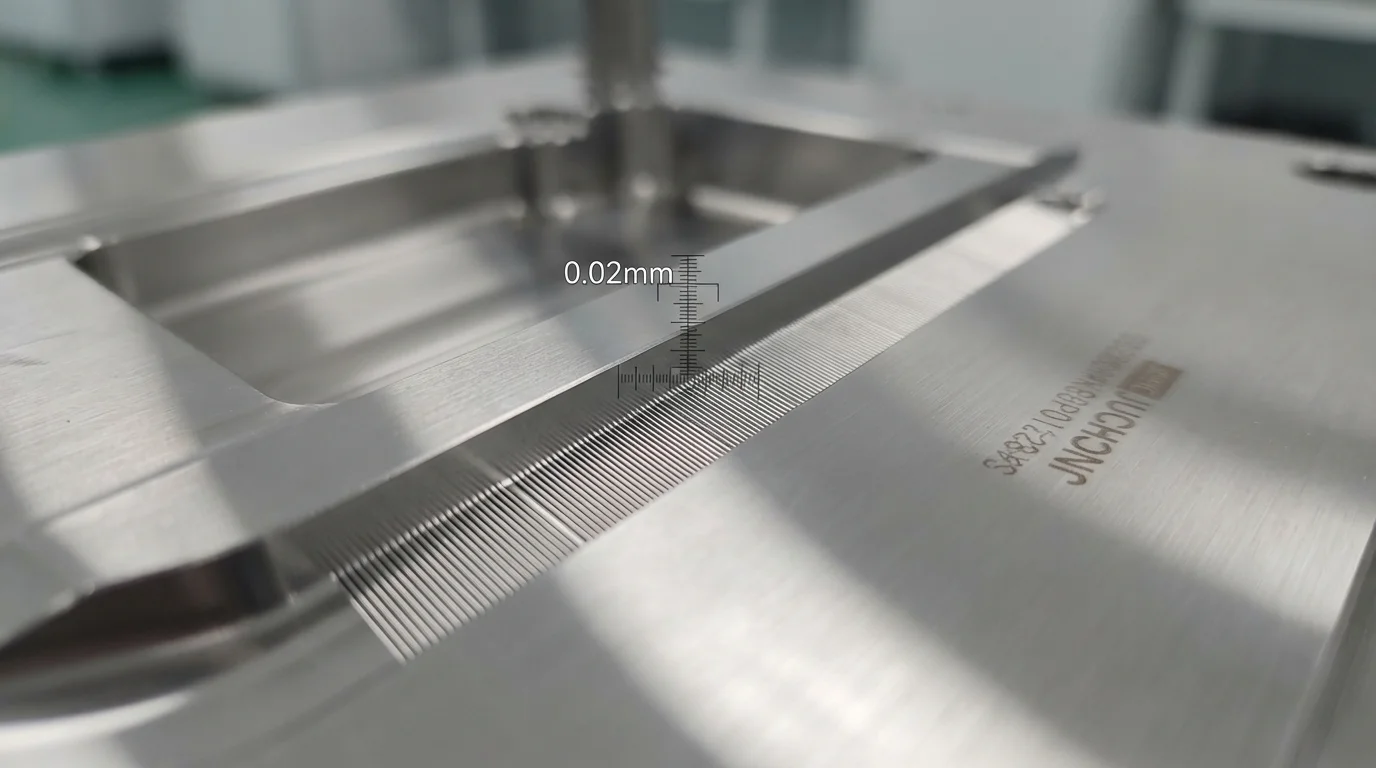
金型設計者は、ベントおよびゲート形状に特に注意を払う必要があります。.
難燃性添加剤は、極端なせん断や局所的な過熱にさらされると劣化します。.
この劣化により、高品質の金型鋼を腐食させる酸性ガスが発生します。.
したがって、以下の繊細なパラメータは EVバッテリーモジュール用の射出成形Bayblend FR3010 最適化されたゲート断面積を必要とします。.
ピンゲートやその他の流路抵抗の大きいゲートタイプは、過剰な摩擦熱を発生させます。.
Using tab gates or fan gates distributes melt pressure evenly, preventing material degradation.
Our tooling recommendations include:
- Gate diameter optimization—Ensuring generous gate cross-sections prevents excessive shear heating during the high-pressure injection phase.
- Gas venting slots—Integrating venting channels along the parting line prevents gas entrapment, maintaining pristine material chemistry.
- Cavity surface coating—Applying chrome plating or physical vapor deposition protects the core tool from acidic FR outgassing.
- Core cooling networks—Optimizing water flow paths prevents localized hot spots that can trigger polymer degradation.
Ultimately, we successfully apply our experience in EVバッテリーモジュール用の射出成形Bayblend FR3010 when manufacturing complete カスタムEV用プラスチックバッテリーハウジング.
This comprehensive technical execution minimizes downstream component failure.
精密工具とIATF 16949認証の品質システムを組み合わせることで、JUCHENGは信頼性の高い製造ソリューションを提供します。.
よくある質問(FAQ)
Why does Bayblend FR3010 require a desiccant dryer instead of a hot air dryer?
Desiccant wheel dryers provide a dew point of -40°C, which is essential for capturing ambient moisture in PC/ABS.
Hot air dryers simply circulate humid air, failing to draw water out of the molecular structure.
Proper drying prevents hydrolytic cleavage during the melting phase, preserving impact strength.
How do you prevent splay marks on the part surface?
Splay marks are caused by surface moisture or overheating.
Maintaining the moisture limit below 0.02% is the first critical step.
Additionally, slowing down the initial injection velocity prevents frictional shear splay on the cavity walls.
What tool steel is recommended for corrosive PC/ABS FR compounds?
Corrosive outgassing requires premium stainless steels like S136 hardened to HRC 48-52.
This steel offers superior resistance to corrosive phosphorus outgassing.
We also recommend chrome plating the mold face for extreme-volume production runs.