
Yüksek performanslı elektrikli araç (EV) batarya sistemleri, gelişmiş malzeme muhafazaları gerektirir.
Doğru mühendislik reçinesinin seçimi, yapısal tokluk ile yüksek dielektrik dayanım arasında denge kurmada hayati bir rol oynar.
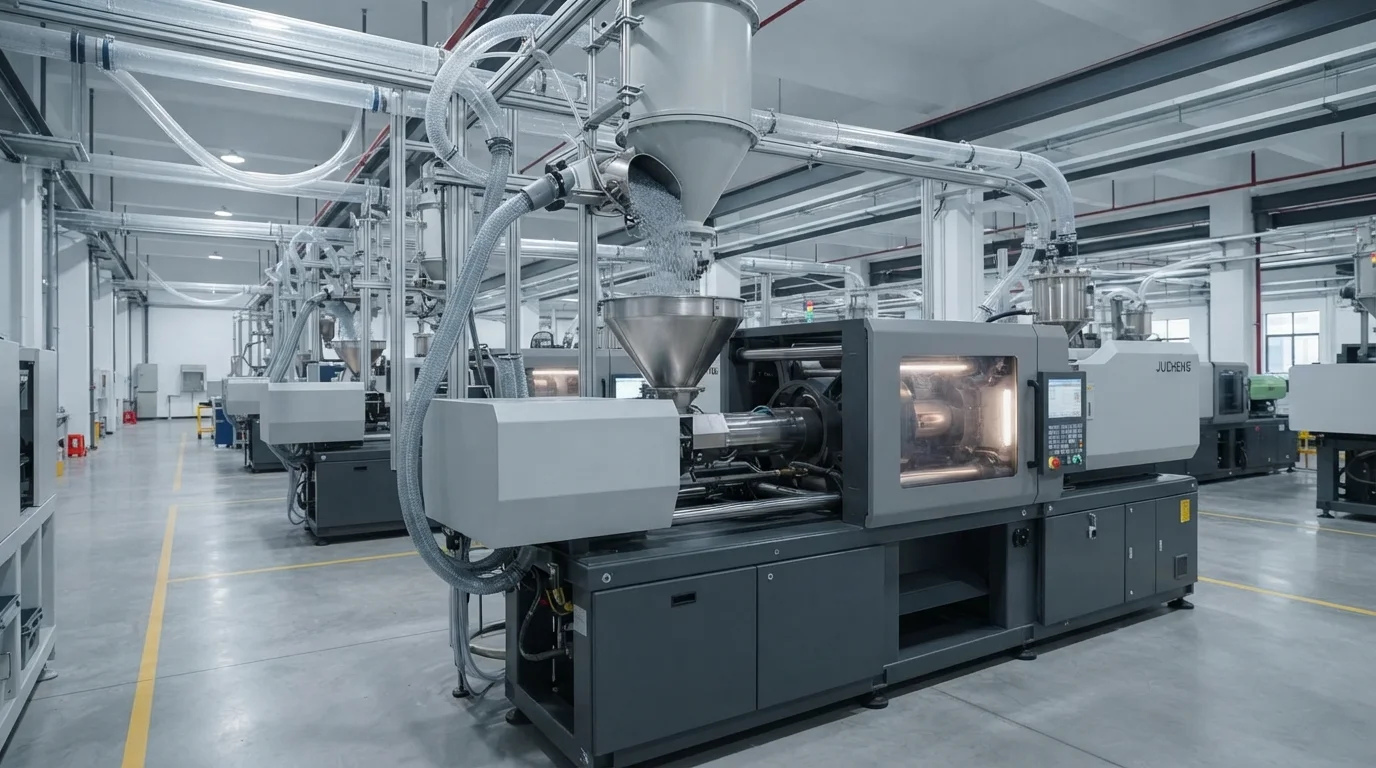
Covestro Bayblend FR3010, yüksek düzeyde entegre batarya bileşenlerinin kalıplanması için bir endüstri standardı haline gelmiştir.
Bu halojensiz, alev geciktirici PC/ABS karışımının işlenmesi, sıcaklık ve kayma üzerinde sıkı kontrol gerektirir.
Bu teknik veri sayfası ve işleme kılavuzu, güvenilir parçalar üretmek için gerekli temel kalıplama parametrelerini, havalandırma gereksinimlerini ve bozunma önleme stratejilerini detaylandırır.
İçindekiler
Covestro Bayblend FR3010'un Batarya Bileşenleri için Neden Tercih Edildiği
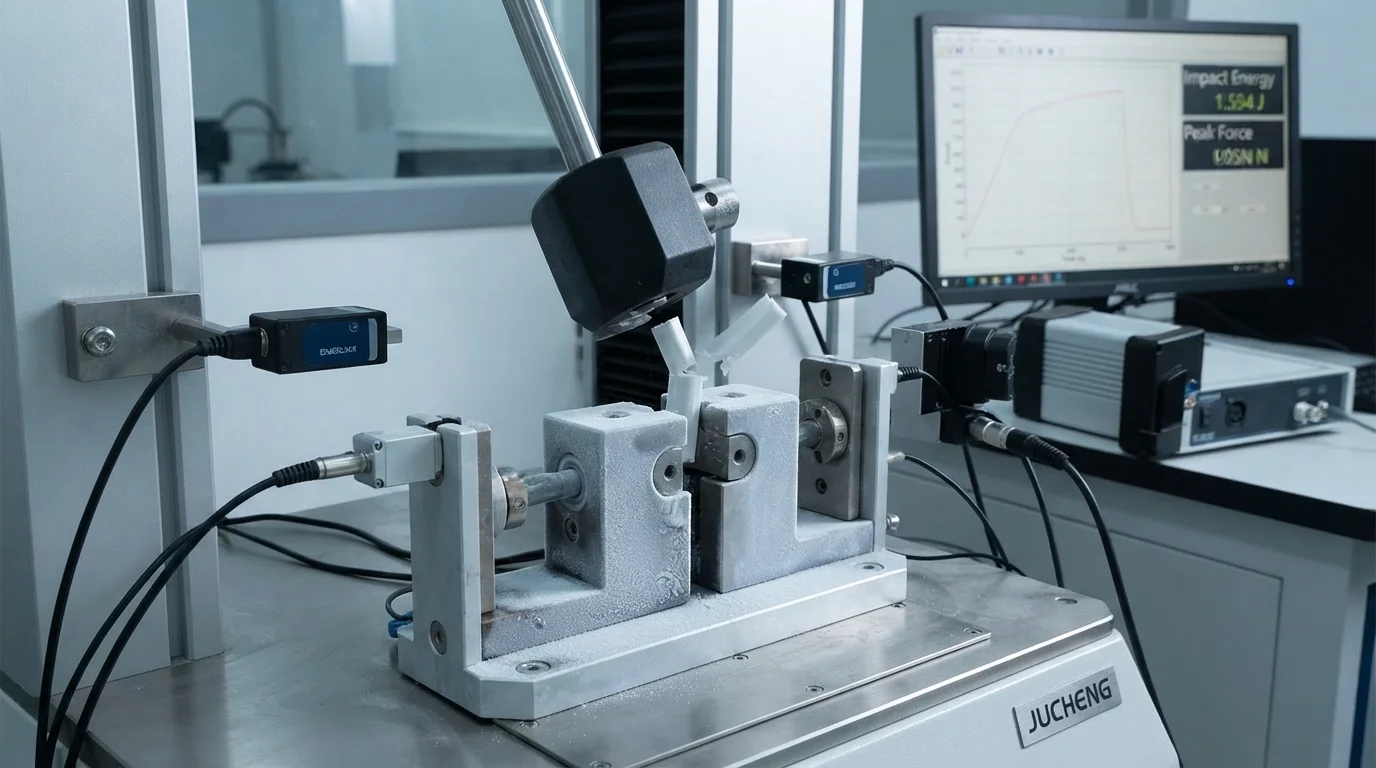
Covestro Bayblend FR3010, darbe dayanımı, akışkanlık ve güvenlik uyumluluğu açısından dengeli bir profil sunar.
Halojensiz alev geciktiriciler çevre dostudur ve katı Avrupa REACH/RoHS direktiflerini karşılar.
Bu PC/ABS sınıfı kullanılarak yapısal bileşenlerin tasarlanması, yerel mekanik arızaları önler.
Özellikle, EV batarya modülleri için Bayblend FR3010 enjeksiyon kalıplama alanındaki uzmanlık son derece kararlı fiziksel özellikler sağlar.
Temel malzeme avantajları şunları içerir:
- Yüksek darbe dayanımı—Amorf PC/ABS, düşük sıcaklıklara kadar mükemmel sünek davranış sağlar.
- Alev geciktiricilik—Halojensiz katkı maddeleri, 1,5 mm et kalınlıklarında UL94 V-0 güvenlik derecesine ulaşır.
- Optimal viskozite—İyi akış davranışı, karmaşık, çok gözlü yapısal hücre taşıyıcılarının doldurulmasına olanak tanır.
- Boyutsal kontrol—Öngörülebilir çekme, düz üst muhafaza kapaklarında yapısal çarpılmayı sınırlar.
Dengeli mekanik davranış, yüksek voltajlı termal olaylar sırasında kritik öneme sahiptir.
Bu derece, sürekli yapısal titreşim altında yayılmayı önleyerek silindirik hücreleri güvenli şekilde izole tutar.
Sonuç olarak, polimer çerçeveler dinamik araç testleri sırasında elektriksel açıklıklarını korur.
Bayblend FR3010 için Teknik Kalıplama Parametreleri
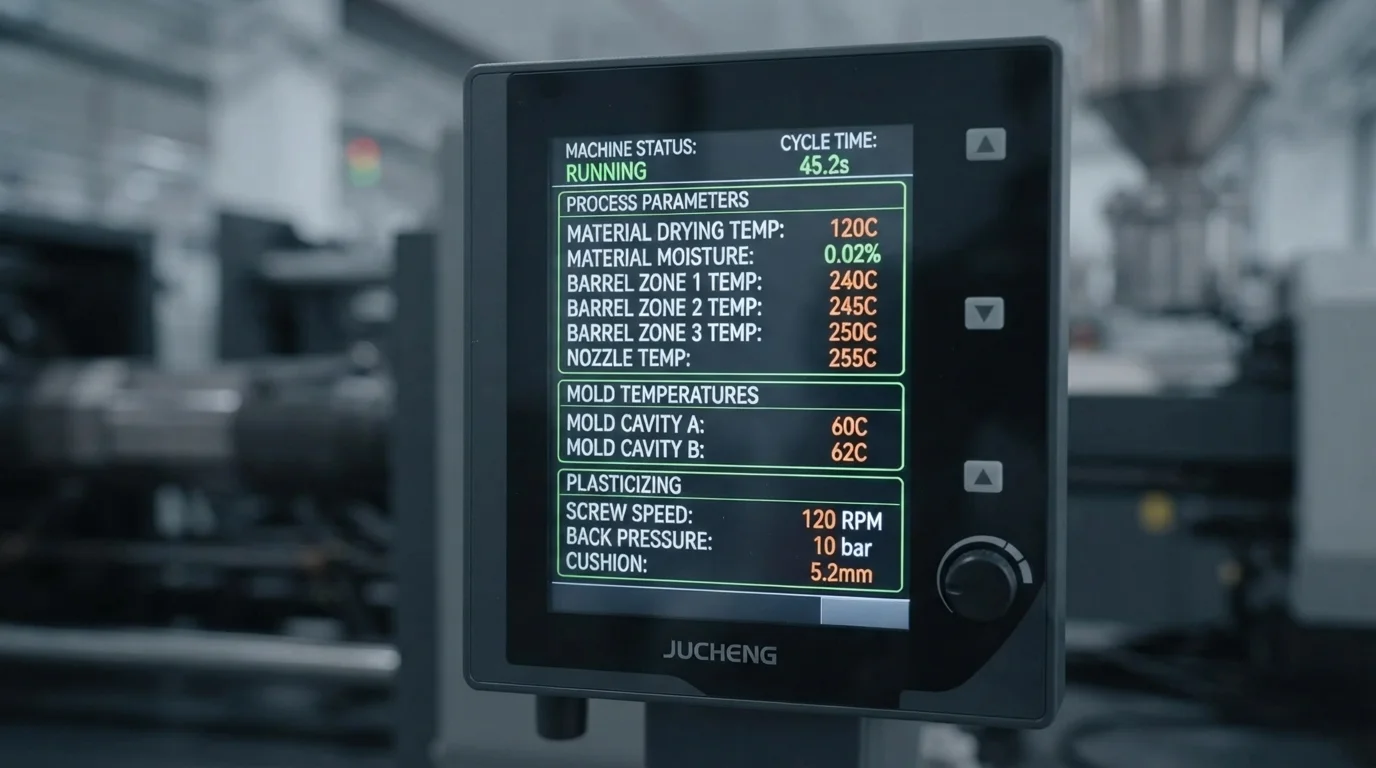
Bu mühendislik reçinesinin işlenmesi kesin parametreler gerektirir.
Başarılı EV batarya modülleri için Bayblend FR3010 enjeksiyon kalıplama temiz, nemsiz bir plastik eriyik gerektirir.
Nem emilimi, splay izleri gibi kozmetik kusurlara neden olurken polimer zincirlerini kimyasal olarak bozar.
Bu nedenle, desikant tekerlekli hazne kurutucuları ham peletleri %0,02'nin altındaki nem içeriğine kadar kurutmalıdır.
Yüzeyde splay ve kalıntı gerilmeleri önlemek için kalıp sıcaklıkları 70°C ile 90°C arasında tutulmalıdır.
Doğru eriyik sıcaklıklarının korunması, alev geciktirici performansı korurken moleküler kaymayı önler.
Kalıp boşluğu doldurulurken enjeksiyon hızlarının dinamik olarak ayarlanması düzgün yoğunluk sağlar.
| Parametre Türü | Hedef Ayar | Çalışma Aralığı | Kritik Kontrol Noktası |
|---|---|---|---|
| Kurutma Sıcaklığı | 100°C | 95°C – 105°C | Desikant tekerlek kullanın, 4 saat kurutun. |
| Erime Sıcaklığı | 270°C | 260°C – 280°C | Katkı maddesinin yanmasını önlemek için 290°C'yi aşmaktan kaçının. |
| Kalıp Sıcaklığı | 80°C | 70°C – 90°C | Gerilme azaltımı için sıcak su ısıtması kullanın. |
| Enjeksiyon Basıncı | 100 MPa | 80 – 120 MPa | Kavite transdüserlerini gerçek zamanlı olarak izleyin. |
Alev Geciktirici Bozunmasını Önlemek için Takım ve Havalandırma Tasarım İpuçları
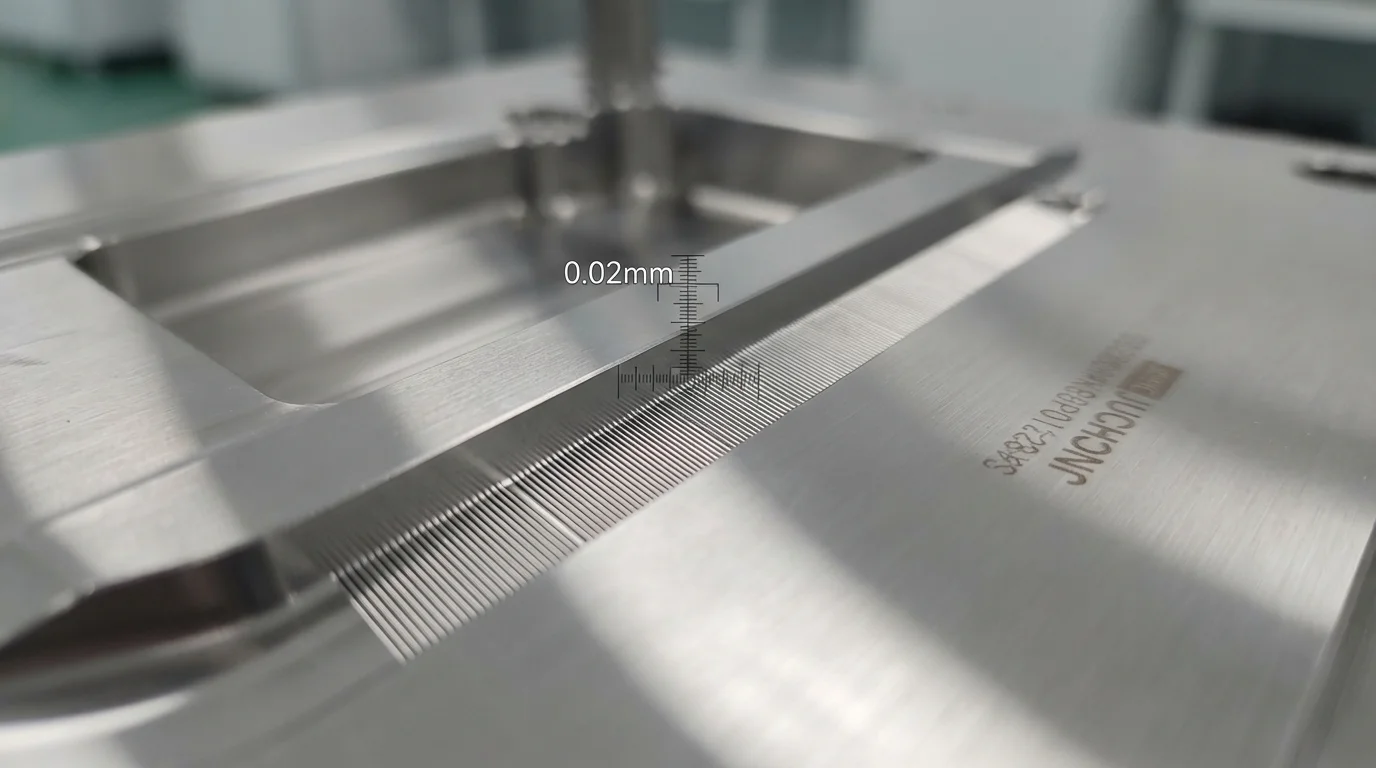
Kalıp tasarımcıları havalandırma ve yolluk geometrilerine özellikle dikkat etmelidir.
Alev geciktirici katkı maddeleri, aşırı kayma gerilmesine veya bölgesel aşırı ısınmaya maruz kaldığında bozunur.
Bu bozunma, yüksek kaliteli kalıp çeliklerini aşındıran asidik gazlar açığa çıkarır.
Bu nedenle, aşağıdakilerin hassas parametreleri EV batarya modülleri için Bayblend FR3010 enjeksiyon kalıplama optimize edilmiş yolluk kesitleri gerektirir.
İğne yolluklar ve diğer yüksek kısıtlayıcı yolluk tipleri aşırı sürtünme ısısı üretir.
Tab kapıları veya fan kapıları kullanmak, eriyik basıncını eşit şekilde dağıtarak malzeme bozunmasını önler.
Takım önerilerimiz şunları içerir:
- Kapı çapı optimizasyonu—Geniş kapı kesitlerinin sağlanması, yüksek basınçlı enjeksiyon aşamasında aşırı kayma ısınmasını önler.
- Gaz tahliye kanalları—Ayar hattı boyunca havalandırma kanallarının entegre edilmesi, gaz hapsolmasını önleyerek malzeme kimyasının bozulmadan kalmasını sağlar.
- Kalıp boşluğu yüzey kaplaması—Krom kaplama veya fiziksel buhar biriktirme uygulanması, çekirdek takımı asidik FR gaz çıkışına karşı korur.
- Çekirdek soğutma ağları—Su akış yollarının optimize edilmesi, polimer bozunmasını tetikleyebilecek yerel sıcak noktaları önler.
Sonuç olarak, komple üretim sırasında EV batarya modülleri için Bayblend FR3010 enjeksiyon kalıplama alanındaki deneyimimizi başarıyla uyguluyoruz EV'ler için özel plastik akü muhafazaları.
Bu kapsamlı teknik uygulama, alt bileşen arızalarını en aza indirir.
JUCHENG, hassas takım teçhizatını IATF 16949 sertifikalı kalite sistemleriyle birleştirerek güvenilir üretim çözümleri sunar.
Sıkça Sorulan Sorular (SSS)
Bayblend FR3010 neden sıcak hava kurutucu yerine desikant kurutucu gerektirir?
Desikant tekerlekli kurutucular, PC/ABS'de ortam nemini yakalamak için gerekli olan -40°C çiy noktası sağlar.
Sıcak hava kurutucuları yalnızca nemli havayı dolaştırır ve suyu moleküler yapıdan çekemez.
Doğru kurutma, eritme aşamasında hidrolitik parçalanmayı önleyerek darbe dayanımını korur.
Parça yüzeyindeki gümüş çizgi (splay) izlerini nasıl önlersiniz?
Gümüş çizgi izleri yüzey neminden veya aşırı ısınmadan kaynaklanır.
Nem sınırını %0,02'nin altında tutmak ilk kritik adımdır.
Ayrıca, başlangıç enjeksiyon hızını yavaşlatmak, kavite duvarlarında sürtünme kaynaklı kayma (splay) oluşumunu önler.
Korozif PC/ABS FR bileşikleri için hangi takım çeliği önerilir?
Korozif gaz çıkışı, HRC 48-52'ye sertleştirilmiş S136 gibi birinci sınıf paslanmaz çelikler gerektirir.
Bu çelik, korozif fosfor gaz çıkışına karşı üstün direnç sunar.
Ayrıca, çok yüksek hacimli üretim serileri için kalıp yüzeyinin krom kaplanmasını öneriyoruz.