
تتطلب أنظمة بطاريات المركبات الكهربائية عالية الأداء أغلفة مواد متقدمة.
يلعب اختيار الراتنج الهندسي الصحيح دورًا حيويًا في موازنة المتانة الهيكلية وقوة العزل الكهربائي العالية.
برز Bayblend FR3010 من Covestro كمعيار صناعي لتشكيل مكونات البطاريات عالية التكامل.
تتطلب معالجة هذا المزيج PC/ABS الخالي من الهالوجين والمثبط للهب تحكمًا صارمًا في درجة الحرارة والقص.
توضح هذه الورقة الفنية ودليل المعالجة معلمات التشكيل الأساسية، ومتطلبات التهوية، واستراتيجيات منع التدهور اللازمة لإنتاج أجزاء موثوقة.
جدول المحتويات
لماذا يُفضل Bayblend FR3010 من Covestro لمكونات البطاريات
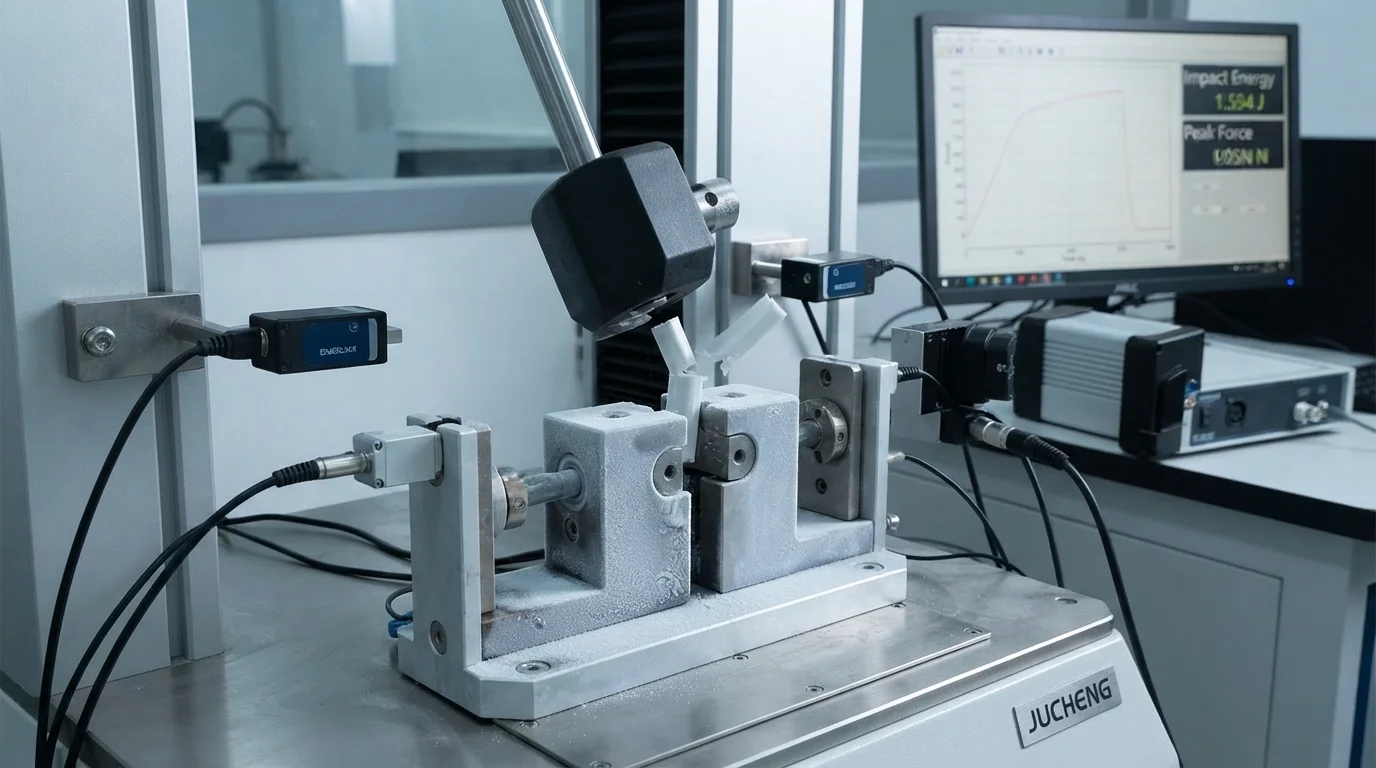
يقدم Bayblend FR3010 من Covestro ملفًا متوازنًا من قوة الصدم، وقابلية التدفق، والامتثال للسلامة.
مثبطات اللهب الخالية من الهالوجين صديقة للبيئة وتتوافق مع توجيهات REACH/RoHS الأوروبية الصارمة.
تصميم المكونات الهيكلية باستخدام هذا النوع من PC/ABS يمنع الأعطال الميكانيكية الموضعية.
على وجه التحديد، الخبرة في حقن قوالب Bayblend FR3010 لوحدات بطاريات المركبات الكهربائية يضمن خصائص فيزيائية مستقرة للغاية.
تشمل المزايا الرئيسية للمادة:
- مقاومة عالية للصدمات— يوفر PC/ABS غير المتبلور سلوكًا مطيلًا ممتازًا حتى درجات الحرارة المنخفضة.
- مثبطات اللهب— تحقق الإضافات الخالية من الهالوجين تصنيف أمان UL94 V-0 عند سماكة جدار 1.5 مم.
- اللزوجة المثلى— يسمح سلوك التدفق الجيد بملء حاملات الخلايا الهيكلية المعقدة متعددة التجاويف.
- التحكم في الأبعاد— يحد الانكماش المتوقع من الالتواء الهيكلي على الأغطية العلوية المسطحة.
السلوك الميكانيكي المتوازن أمر بالغ الأهمية أثناء الأحداث الحرارية ذات الجهد العالي.
تقاوم هذه الدرجة الانتشار تحت الاهتزاز الهيكلي المستمر، مما يحافظ على عزل الخلايا الأسطوانية بشكل آمن.
وبالتالي، تحتفظ الإطارات البوليمرية بخلوصاتها الكهربائية أثناء الاختبار الديناميكي للمركبات.
معلمات القولبة التقنية لـ Bayblend FR3010
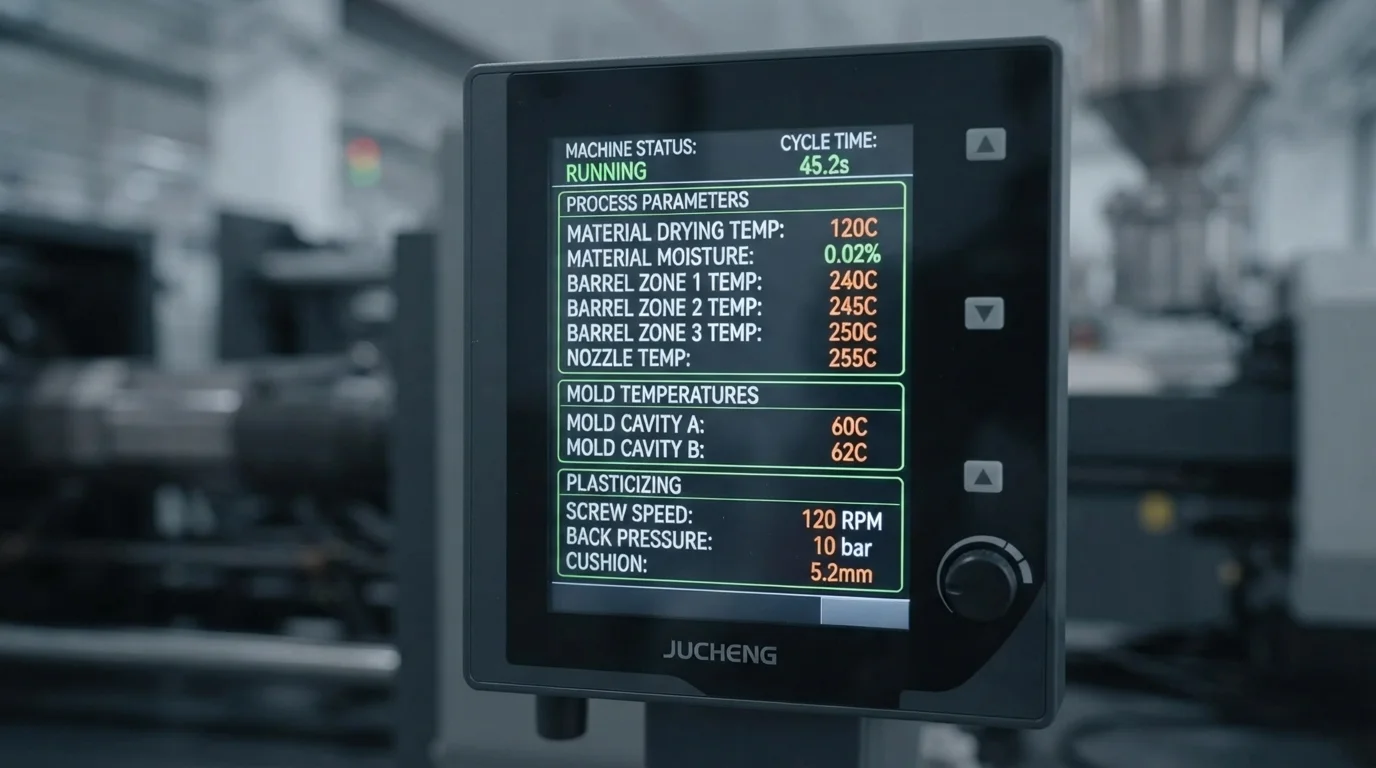
تتطلب معالجة هذا الراتنج الهندسي معايير دقيقة.
النجاح حقن قوالب Bayblend FR3010 لوحدات بطاريات المركبات الكهربائية يتطلب ذوبان بلاستيك نظيف وخالٍ من الرطوبة.
امتصاص الرطوبة يسبب عيوبًا تجميلية مثل علامات التدفق، بينما يؤدي إلى تدهور كيميائي لسلاسل البوليمر.
وبالتالي، يجب على مجففات القادوس بعجلة التجفيف تجفيف الحبيبات الخام إلى أقل من 0.02% محتوى رطوبة.
لمنع علامات التدفق السطحي والإجهادات المتبقية، يجب الحفاظ على درجة حرارة القالب عند 70 درجة مئوية إلى 90 درجة مئوية.
الحفاظ على درجات حرارة الذوبان الصحيحة يمنع القص الجزيئي مع الحفاظ على أداء مثبطات اللهب.
ضبط سرعات الحقن ديناميكيًا أثناء ملء التجويف يضمن كثافة موحدة.
| نوع المعلمة | الإعداد المستهدف | النطاق التشغيلي | نقطة التحكم الحرجة |
|---|---|---|---|
| درجة حرارة التجفيف | 100 درجة مئوية | 95 درجة مئوية – 105 درجة مئوية | استخدم عجلة تجفيف، وجفف لمدة 4 ساعات. |
| درجة حرارة الذوبان | 270°م | 260°م – 280°م | تجنب تجاوز 290°م لمنع احتراق الإضافات. |
| درجة حرارة القالب | 80°م | 70°م – 90°م | استخدم التسخين بالماء الساخن لتقليل الإجهاد. |
| ضغط الحقن | 100 ميجا باسكال | 80 – 120 ميجا باسكال | راقب محولات الطاقة في التجويف في الوقت الفعلي. |
نصائح تصميم الأدوات والتهوية لمنع تدهور مثبطات اللهب
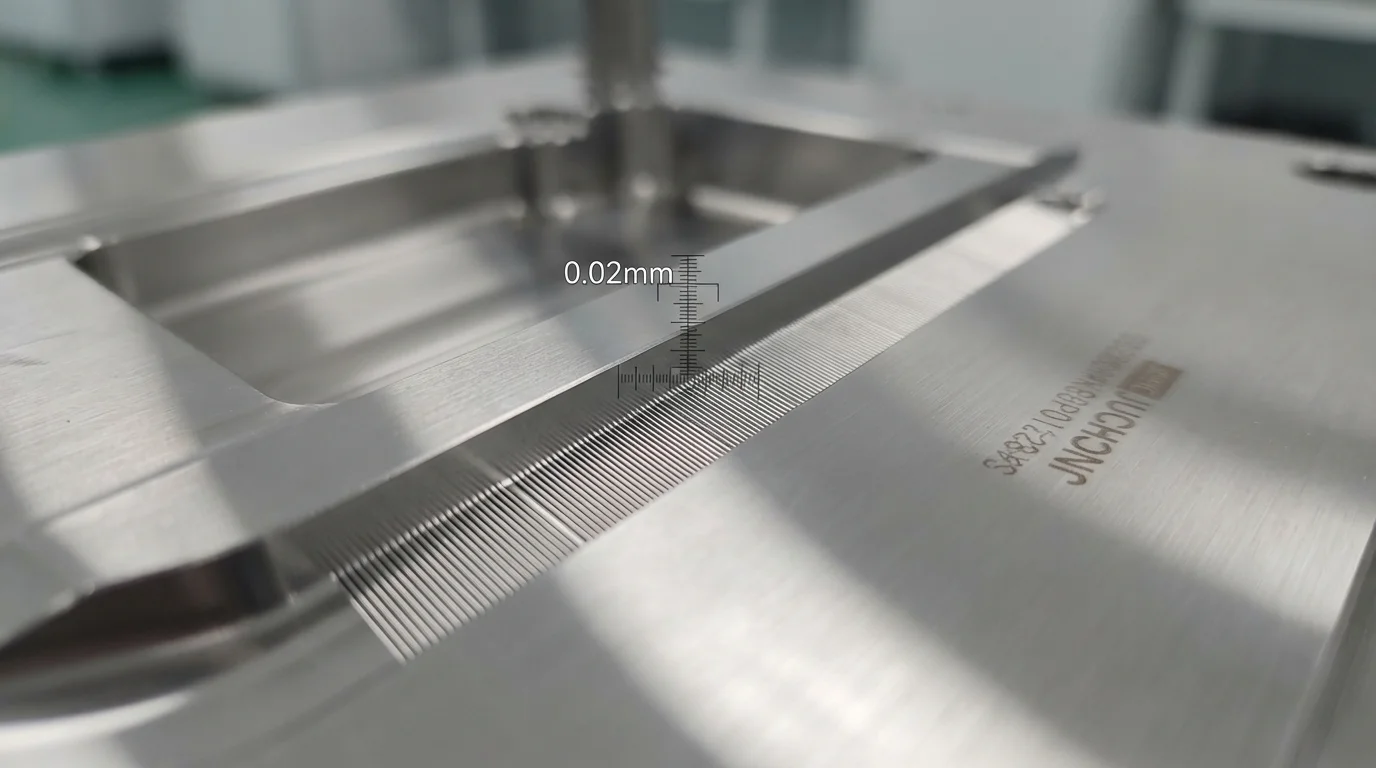
يجب على مصممي القوالب إيلاء اهتمام خاص لهندسة التهوية والبوابات.
تتحلل إضافات مثبطات اللهب عند تعرضها لقص شديد أو ارتفاع حرارة موضعي.
يؤدي هذا التحلل إلى إطلاق غازات حمضية تؤدي إلى تآكل فولاذ القوالب عالي الجودة.
Therefore, the delicate parameters of حقن قوالب Bayblend FR3010 لوحدات بطاريات المركبات الكهربائية require optimized gate cross-sections.
Pin gates and other highly restrictive gate types generate excessive frictional heat.
Using tab gates or fan gates distributes melt pressure evenly, preventing material degradation.
Our tooling recommendations include:
- Gate diameter optimization—Ensuring generous gate cross-sections prevents excessive shear heating during the high-pressure injection phase.
- Gas venting slots—Integrating venting channels along the parting line prevents gas entrapment, maintaining pristine material chemistry.
- Cavity surface coating—Applying chrome plating or physical vapor deposition protects the core tool from acidic FR outgassing.
- Core cooling networks—Optimizing water flow paths prevents localized hot spots that can trigger polymer degradation.
Ultimately, we successfully apply our experience in حقن قوالب Bayblend FR3010 لوحدات بطاريات المركبات الكهربائية when manufacturing complete أغلفة البطاريات البلاستيكية المخصصة للمركبات الكهربائية.
This comprehensive technical execution minimizes downstream component failure.
من خلال الجمع بين الأدوات الدقيقة وأنظمة الجودة المعتمدة وفق IATF 16949، تقدم JUCHENG حلول تصنيع موثوقة.
الأسئلة الشائعة (FAQ)
Why does Bayblend FR3010 require a desiccant dryer instead of a hot air dryer?
Desiccant wheel dryers provide a dew point of -40°C, which is essential for capturing ambient moisture in PC/ABS.
Hot air dryers simply circulate humid air, failing to draw water out of the molecular structure.
Proper drying prevents hydrolytic cleavage during the melting phase, preserving impact strength.
How do you prevent splay marks on the part surface?
Splay marks are caused by surface moisture or overheating.
Maintaining the moisture limit below 0.02% is the first critical step.
Additionally, slowing down the initial injection velocity prevents frictional shear splay on the cavity walls.
What tool steel is recommended for corrosive PC/ABS FR compounds?
Corrosive outgassing requires premium stainless steels like S136 hardened to HRC 48-52.
This steel offers superior resistance to corrosive phosphorus outgassing.
We also recommend chrome plating the mold face for extreme-volume production runs.