
Hochleistungsfähige Elektrofahrzeug-Batteriesysteme (EV) erfordern fortschrittliche Materialgehäuse.
Die Auswahl des richtigen technischen Harzes spielt eine entscheidende Rolle, um strukturelle Zähigkeit und hohe Dielektrizitätsfestigkeit in Einklang zu bringen.
Covestro Bayblend FR3010 hat sich als Branchenstandard für die Formgebung hochintegrierter Batteriekomponenten etabliert.
Die Verarbeitung dieser halogenfreien, flammhemmenden PC/ABS-Mischung erfordert eine strenge Kontrolle von Temperatur und Scherung.
Dieses technische Datenblatt und der Verarbeitungsleitfaden beschreiben die wichtigsten Formgebungsparameter, Entlüftungsanforderungen und Strategien zur Vermeidung von Zersetzung, die zur Herstellung zuverlässiger Teile erforderlich sind.
Inhaltsverzeichnis
Warum Covestro Bayblend FR3010 für Batteriekomponenten bevorzugt wird
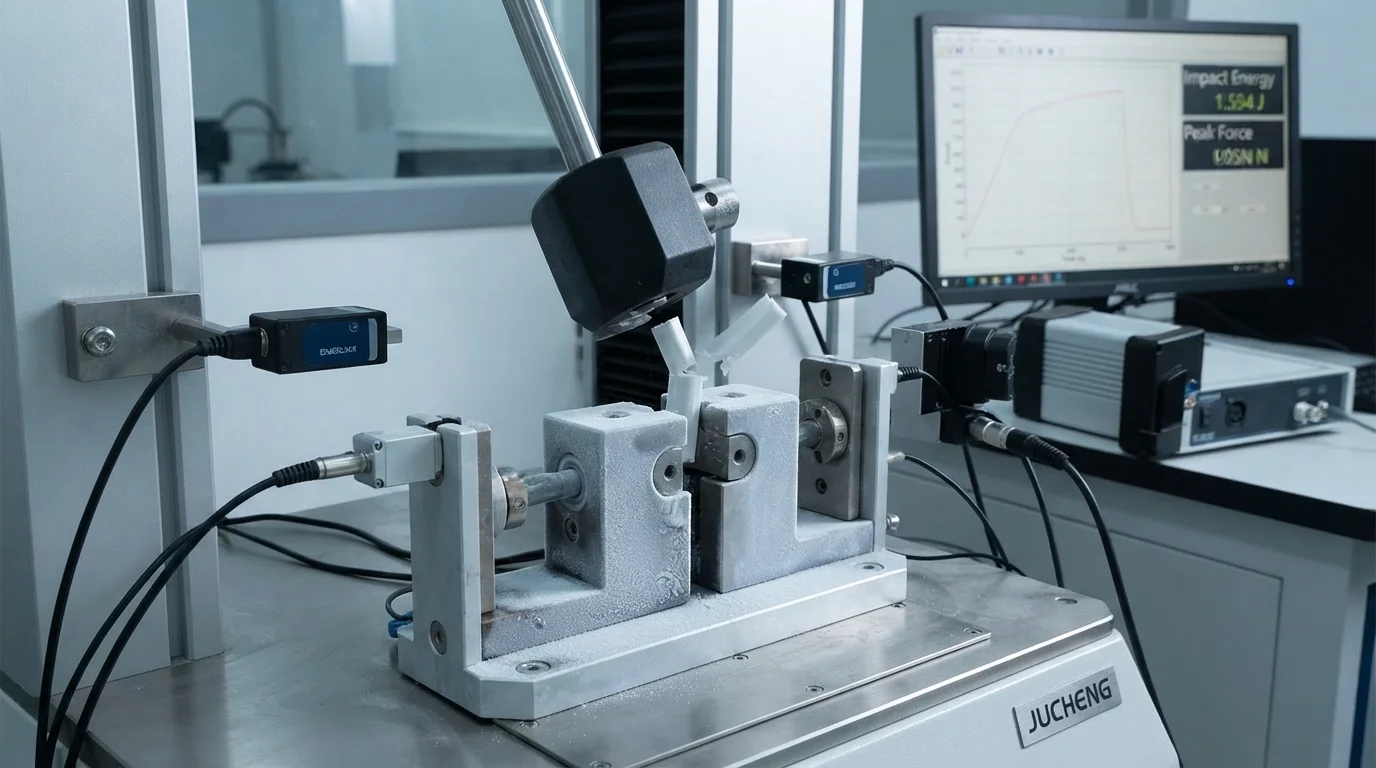
Covestro Bayblend FR3010 bietet ein ausgewogenes Profil aus Schlagfestigkeit, Fließfähigkeit und Sicherheitskonformität.
Halogenfreie Flammschutzmittel sind umweltfreundlich und erfüllen die strengen europäischen REACH-/RoHS-Richtlinien.
Die Konstruktion von Strukturbauteilen unter Verwendung dieser PC/ABS-Type verhindert lokale mechanische Ausfälle.
Insbesondere Fachkenntnis in Spritzguss Bayblend FR3010 für EV-Batteriemodule sichert äußerst stabile physikalische Eigenschaften.
Zu den wichtigsten Materialvorteilen gehören:
- Hohe Schlagzähigkeit—Amorphes PC/ABS bietet hervorragendes duktiles Verhalten bis zu niedrigen Temperaturen.
- Flammhemmung—Halogenfreie Additive erreichen eine UL94 V-0-Sicherheitsbewertung bei Wandstärken von 1,5 mm.
- Optimale Viskosität—Gutes Fließverhalten ermöglicht das Füllen komplexer, mehrfachkavitäten Strukturzellträger.
- Maßhaltigkeit—Vorhersehbare Schwindung begrenzt strukturelle Verformung bei flachen oberen Gehäuseabdeckungen.
Ausgewogenes mechanisches Verhalten ist entscheidend bei thermischen Hochspannungsereignissen.
Diese Type widersteht der Ausbreitung unter kontinuierlicher struktureller Vibration und hält zylindrische Zellen sicher isoliert.
Folglich behalten Polymerrahmen ihre elektrischen Abstände während dynamischer Fahrzeugtests bei.
Technische Spritzgussparameter für Bayblend FR3010
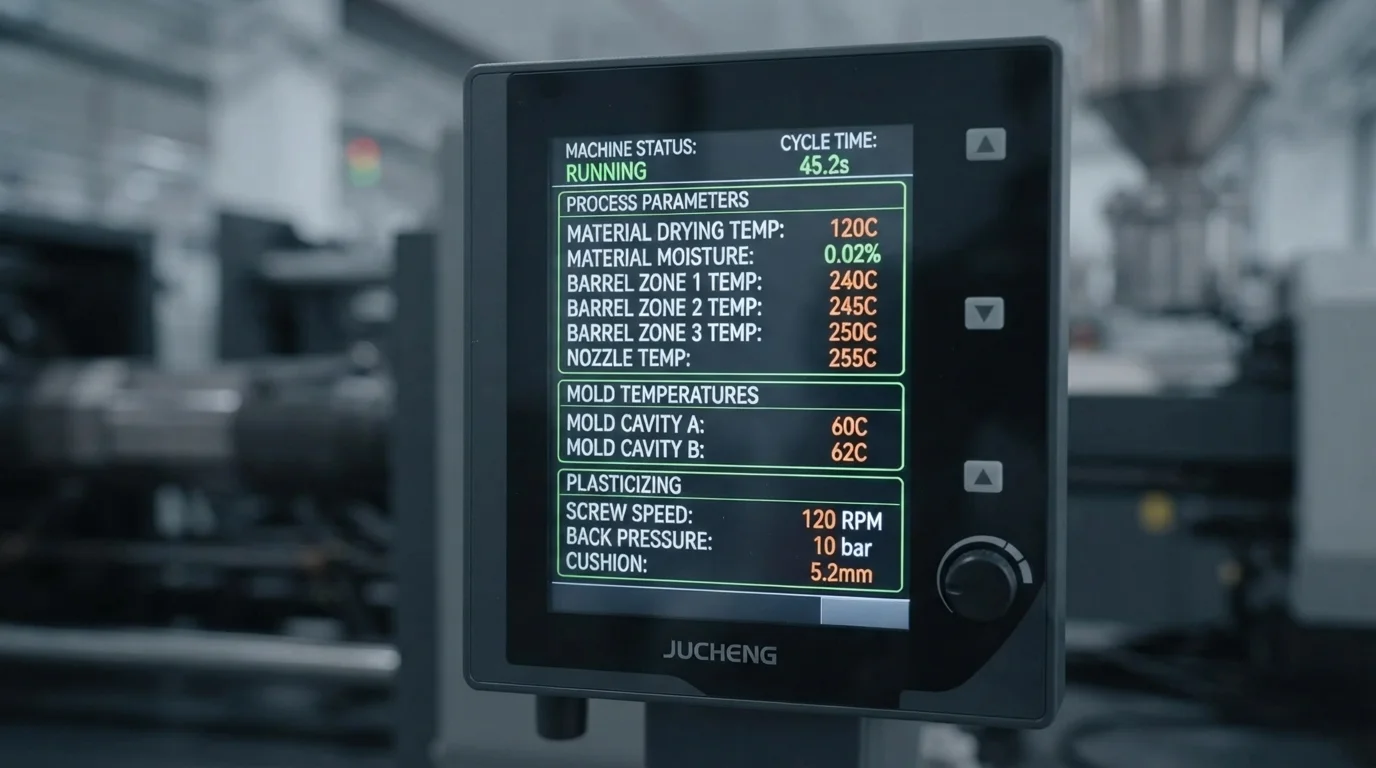
Die Verarbeitung dieses technischen Harzes erfordert exakte Parameter.
Erfolgreiches Spritzguss Bayblend FR3010 für EV-Batteriemodule erfordert eine saubere, feuchtigkeitsfreie Kunststoffschmelze.
Feuchtigkeitsaufnahme verursacht kosmetische Defekte wie Splay-Markierungen und baut gleichzeitig die Polymerketten chemisch ab.
Folglich müssen Trockenmittelrad-Trockner für Materialbehälter die Rohpellets auf einen Feuchtigkeitsgehalt unter 0,02% trocknen.
Um Oberflächen-Splay und Eigenspannungen zu vermeiden, sollten die Werkzeugtemperaturen bei 70°C bis 90°C gehalten werden.
Die Einhaltung korrekter Schmelztemperaturen verhindert molekulare Scherung und erhält gleichzeitig die Flammschutzleistung.
Die dynamische Anpassung der Einspritzgeschwindigkeiten während der Formfüllung gewährleistet eine gleichmäßige Dichte.
| Parametertyp | Zieleinstellung | Betriebsbereich | Kritischer Kontrollpunkt |
|---|---|---|---|
| Trocknungstemperatur | 100°C | 95°C – 105°C | Trockenmittelrad verwenden, 4 Stunden trocknen. |
| Schmelztemperatur | 270°C | 260°C – 280°C | Überschreitung von 290°C vermeiden, um Additivverbrennung zu verhindern. |
| Werkzeugtemperatur | 80 °C | 70 °C – 90 °C | Verwenden Sie Heißwasserbeheizung zur Spannungsreduzierung. |
| Einspritzdruck | 100 MPa | 80 – 120 MPa | Überwachen Sie Kavitätensensoren in Echtzeit. |
Konstruktionstipps für Werkzeuge und Entlüftung zur Vermeidung des Abbaus von Flammschutzmitteln
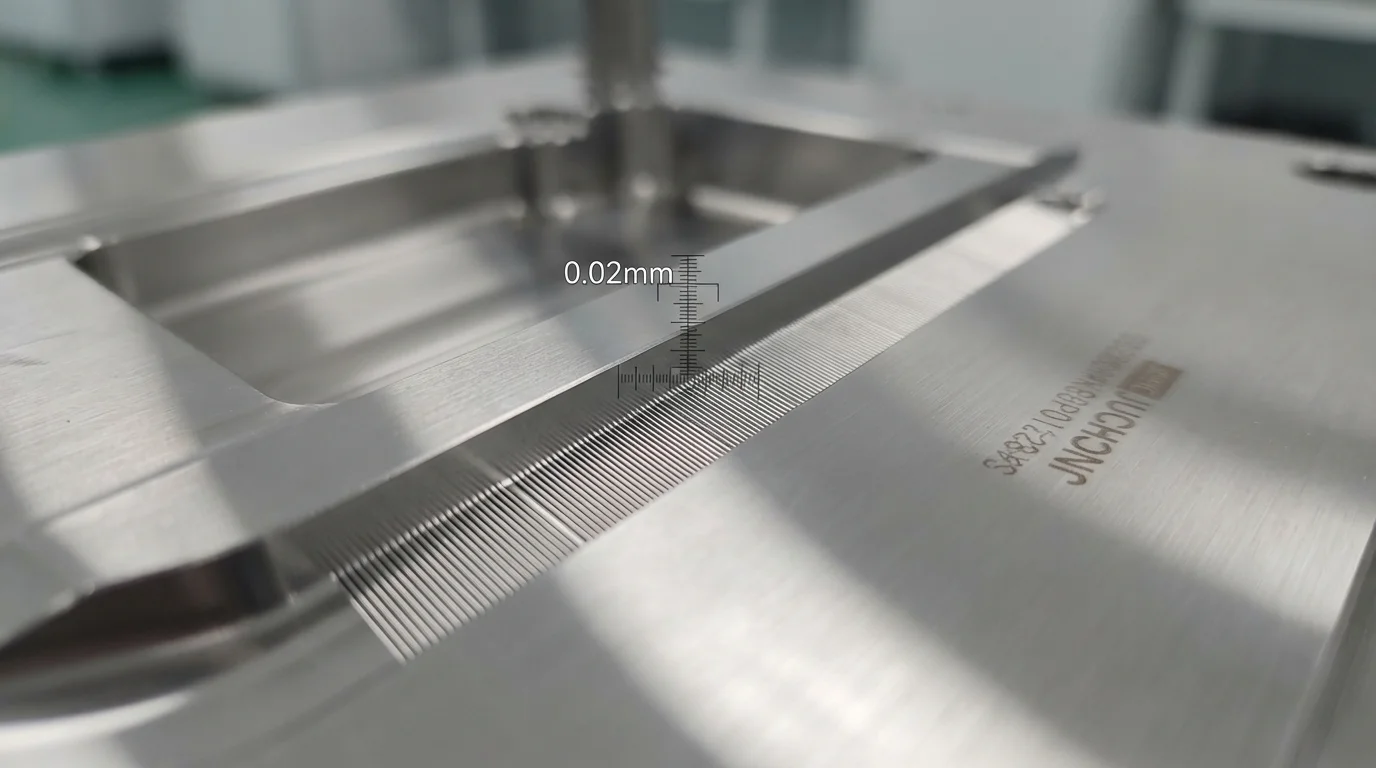
Formenbauer müssen besonderes Augenmerk auf Entlüftung und Angussgeometrien legen.
Flammschutzadditive zersetzen sich bei extremer Scherbelastung oder lokaler Überhitzung.
Diese Zersetzung setzt saure Gase frei, die hochwertige Formenstähle korrodieren.
Daher erfordern die empfindlichen Parameter von Spritzguss Bayblend FR3010 für EV-Batteriemodule optimierte Angussquerschnitte.
Nadelverschlussangüsse und andere stark einschränkende Angusstypen erzeugen übermäßige Reibungswärme.
Die Verwendung von Tab- oder Fächerangüssen verteilt den Schmelzedruck gleichmäßig und verhindert Materialabbau.
Unsere Werkzeugempfehlungen umfassen:
- Optimierung des Angussdurchmessers—Die Sicherstellung großzügiger Angussquerschnitte verhindert übermäßige Schererwärmung während der Hochdruck-Einspritzphase.
- Entgasungsschlitze—Die Integration von Entlüftungskanälen entlang der Trennebene verhindert Gaseinschlüsse und erhält die einwandfreie Materialchemie.
- Beschichtung der Kavitätsoberfläche—Das Aufbringen von Verchromung oder physikalischer Gasphasenabscheidung schützt das Kernwerkzeug vor saurer FR-Ausgasung.
- Kernkühlkreisläufe—Die Optimierung der Wasserströmungswege verhindert lokale Hotspots, die eine Polymerdegradation auslösen können.
Letztendlich setzen wir unsere Erfahrung in Spritzguss Bayblend FR3010 für EV-Batteriemodule erfolgreich ein, wenn wir komplette kundenspezifischen Kunststoff-Batteriegehäuse für E-Fahrzeuge.
Diese umfassende technische Umsetzung minimiert nachgelagerte Komponentenausfälle.
Durch die Kombination von Präzisionswerkzeugen mit nach IATF 16949 zertifizierten Qualitätssystemen bietet JUCHENG zuverlässige Fertigungslösungen.
Häufig gestellte Fragen (FAQ)
Warum erfordert Bayblend FR3010 einen Trockenmittel-Trockner anstelle eines Heißlufttrockners?
Trockenmittelrad-Trockner bieten einen Taupunkt von -40 °C, der wesentlich ist, um Umgebungsfeuchtigkeit in PC/ABS zu erfassen.
Hot air dryers simply circulate humid air, failing to draw water out of the molecular structure.
Proper drying prevents hydrolytic cleavage during the melting phase, preserving impact strength.
How do you prevent splay marks on the part surface?
Splay marks are caused by surface moisture or overheating.
Maintaining the moisture limit below 0.02% is the first critical step.
Additionally, slowing down the initial injection velocity prevents frictional shear splay on the cavity walls.
What tool steel is recommended for corrosive PC/ABS FR compounds?
Corrosive outgassing requires premium stainless steels like S136 hardened to HRC 48-52.
This steel offers superior resistance to corrosive phosphorus outgassing.
We also recommend chrome plating the mold face for extreme-volume production runs.