
Sistemas de bateria de veículos elétricos (VE) de alto desempenho exigem invólucros de materiais avançados.
Selecionar a resina de engenharia correta desempenha um papel vital no equilíbrio entre resistência estrutural e alta rigidez dielétrica.
O Bayblend FR3010 da Covestro emergiu como um padrão da indústria para moldar componentes de bateria altamente integrados.
O processamento desta mistura de PC/ABS, livre de halogênio e retardante de chama, exige controle rigoroso sobre temperatura e cisalhamento.
Esta ficha técnica e guia de processamento detalha os parâmetros essenciais de moldagem, requisitos de ventilação e estratégias de prevenção de degradação necessárias para produzir peças confiáveis.
Índice
Por que o Bayblend FR3010 da Covestro é Preferido para Componentes de Bateria
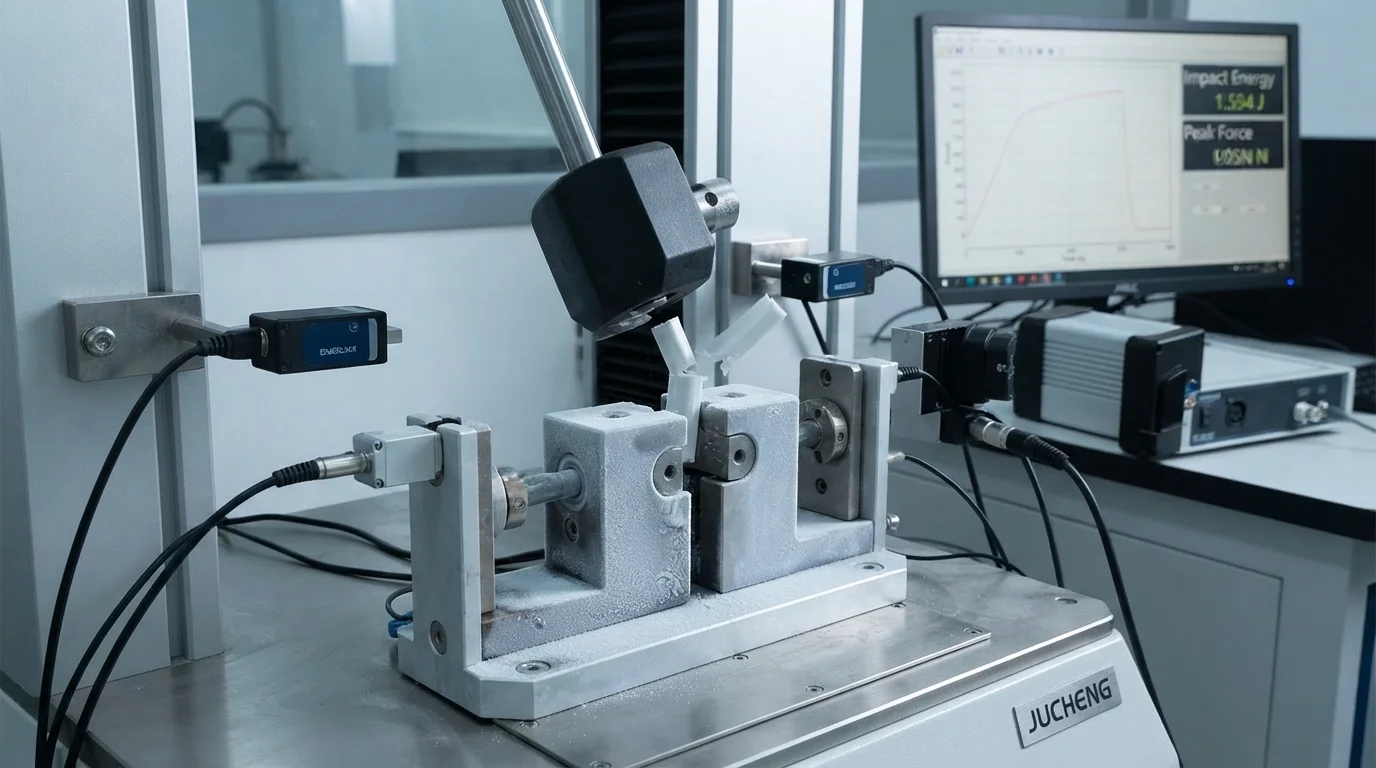
O Bayblend FR3010 da Covestro oferece um perfil equilibrado de resistência ao impacto, fluidez e conformidade de segurança.
Retardantes de chama livres de halogênio são ecologicamente corretos e atendem às rigorosas diretivas europeias REACH/RoHS.
Projetar componentes estruturais usando este grau de PC/ABS previne falhas mecânicas localizadas.
Especificamente, experiência em moldagem por injeção de Bayblend FR3010 para módulos de bateria de veículos elétricos garante propriedades físicas altamente estáveis.
As principais vantagens do material incluem:
- Alta resistência ao impacto—O PC/ABS amorfo proporciona excelente comportamento dúctil até baixas temperaturas.
- Retardância à chama—Aditivos livres de halogênio alcançam classificação de segurança UL94 V-0 em espessuras de parede de 1,5 mm.
- Viscosidade ideal—Bom comportamento de fluxo permite o preenchimento de suportes de células estruturais complexos e de múltiplas cavidades.
- Controle dimensional—A contração previsível limita o empenamento estrutural em tampas superiores planas do invólucro.
O comportamento mecânico equilibrado é crucial durante eventos térmicos de alta tensão.
Este grau resiste à propagação sob vibração estrutural contínua, mantendo as células cilíndricas seguramente isoladas.
Consequentemente, as estruturas poliméricas mantêm suas distâncias elétricas durante testes veiculares dinâmicos.
Parâmetros Técnicos de Moldagem para Bayblend FR3010
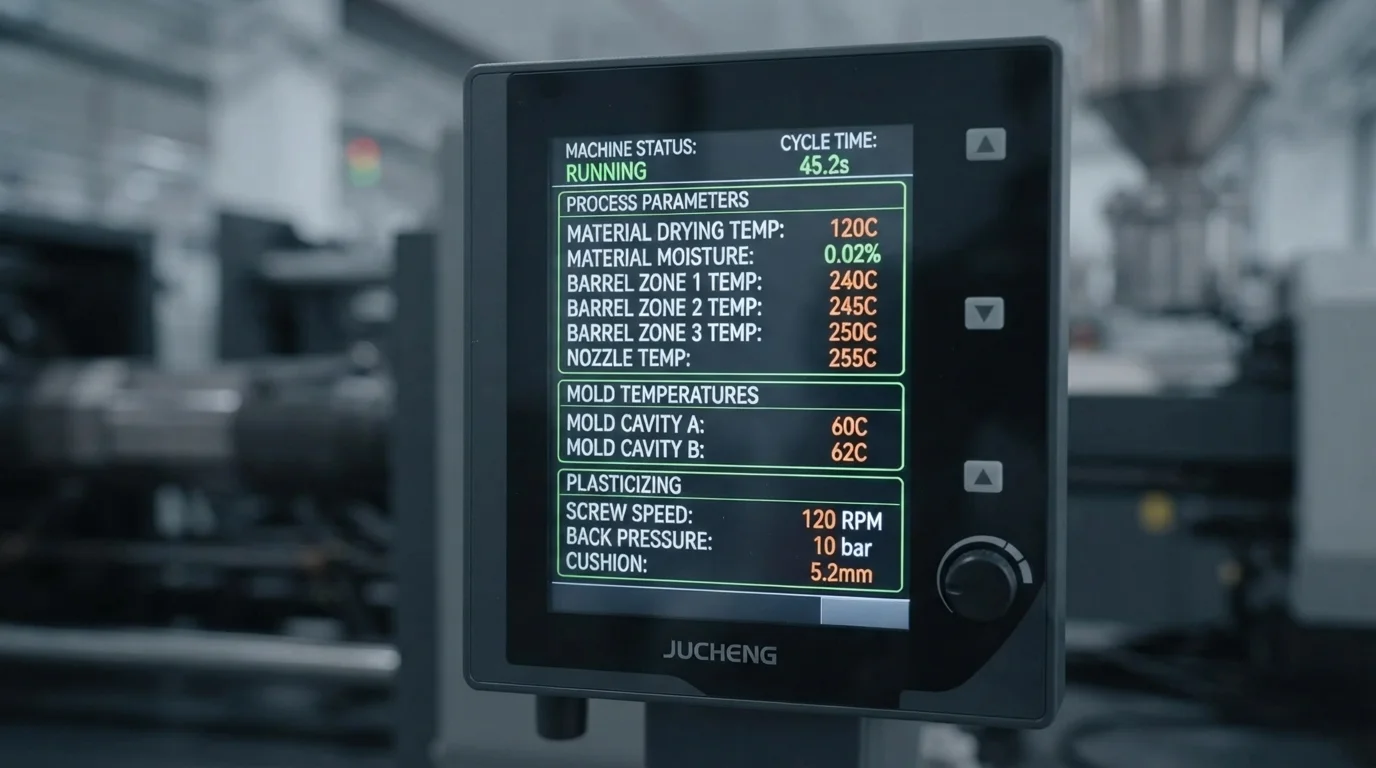
O processamento desta resina de engenharia requer parâmetros exatos.
Bem-sucedido moldagem por injeção de Bayblend FR3010 para módulos de bateria de veículos elétricos exige um fundido de plástico limpo e sem umidade.
A absorção de umidade causa defeitos cosméticos como marcas de espiral, enquanto degrada quimicamente as cadeias poliméricas.
Consequentemente, secadores de funil com roda dessecante devem secar os pellets crus para um teor de umidade abaixo de 0,02%.
Para evitar marcas de espiral na superfície e tensões residuais, as temperaturas do molde devem ser mantidas entre 70°C e 90°C.
Manter as temperaturas de fusão corretas previne o cisalhamento molecular, preservando o desempenho retardante de chamas.
Ajustar dinamicamente as velocidades de injeção durante o preenchimento da cavidade garante densidade uniforme.
| Tipo de Parâmetro | Configuração Alvo | Faixa Operacional | Ponto de Controle Crítico |
|---|---|---|---|
| Temperatura de Secagem | 100°C | 95°C – 105°C | Use roda dessecante, seque por 4 horas. |
| Temperatura de Fusão | 270°C | 260°C – 280°C | Evite exceder 290°C para prevenir a queima do aditivo. |
| Temperatura do Molde | 80°C | 70°C – 90°C | Use aquecimento com água quente para redução de tensões. |
| Pressão de Injeção | 100 MPa | 80 – 120 MPa | Monitore transdutores de cavidade em tempo real. |
Dicas de Projeto de Ferramentas e Ventilação para Prevenir a Degradação do Retardante de Chama
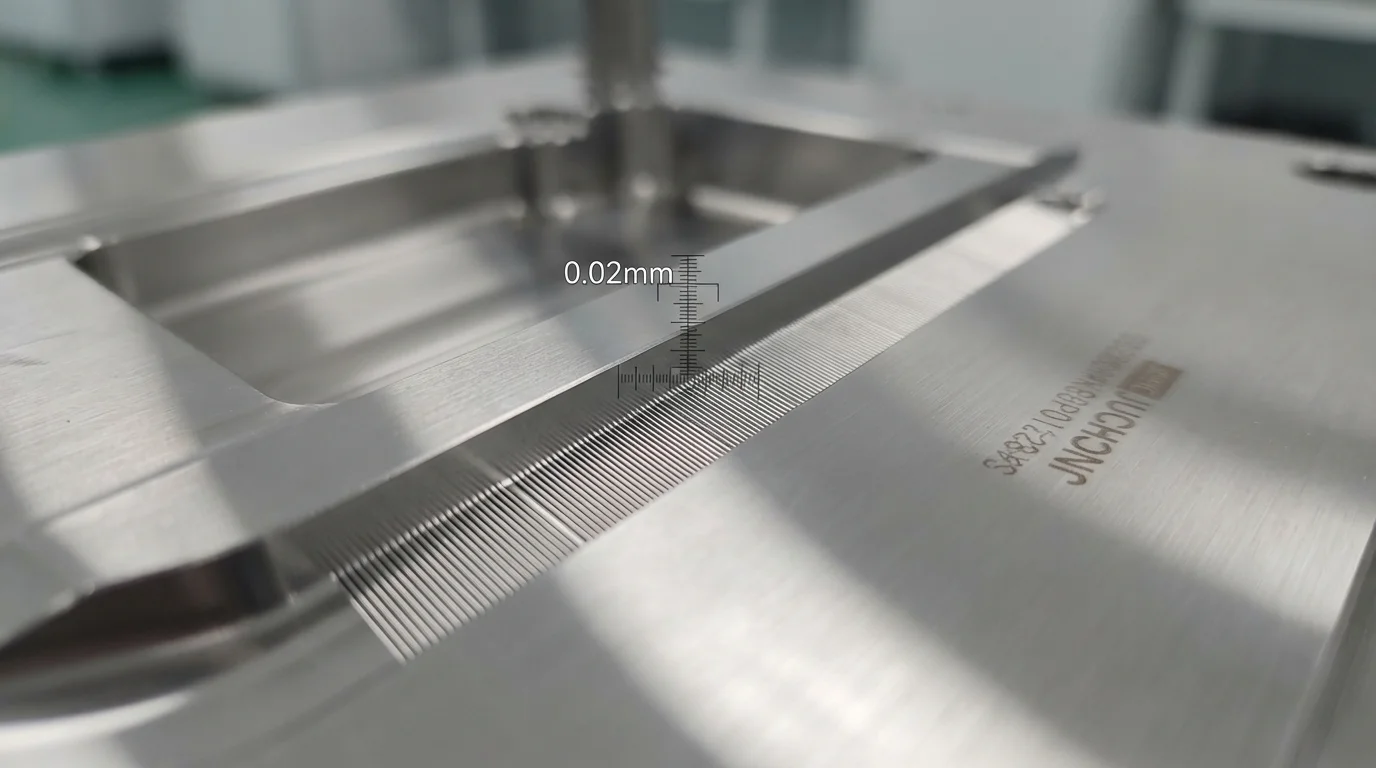
Os projetistas de moldes devem prestar atenção especial às geometrias de ventilação e de comportas.
Os aditivos retardantes de chama degradam quando expostos a cisalhamento extremo ou superaquecimento localizado.
Essa degradação libera gases ácidos que corroem aços de alta qualidade para moldes.
Portanto, os parâmetros delicados de moldagem por injeção de Bayblend FR3010 para módulos de bateria de veículos elétricos require optimized gate cross-sections.
Pin gates and other highly restrictive gate types generate excessive frictional heat.
Using tab gates or fan gates distributes melt pressure evenly, preventing material degradation.
Our tooling recommendations include:
- Gate diameter optimization—Ensuring generous gate cross-sections prevents excessive shear heating during the high-pressure injection phase.
- Gas venting slots—Integrating venting channels along the parting line prevents gas entrapment, maintaining pristine material chemistry.
- Cavity surface coating—Applying chrome plating or physical vapor deposition protects the core tool from acidic FR outgassing.
- Core cooling networks—Optimizing water flow paths prevents localized hot spots that can trigger polymer degradation.
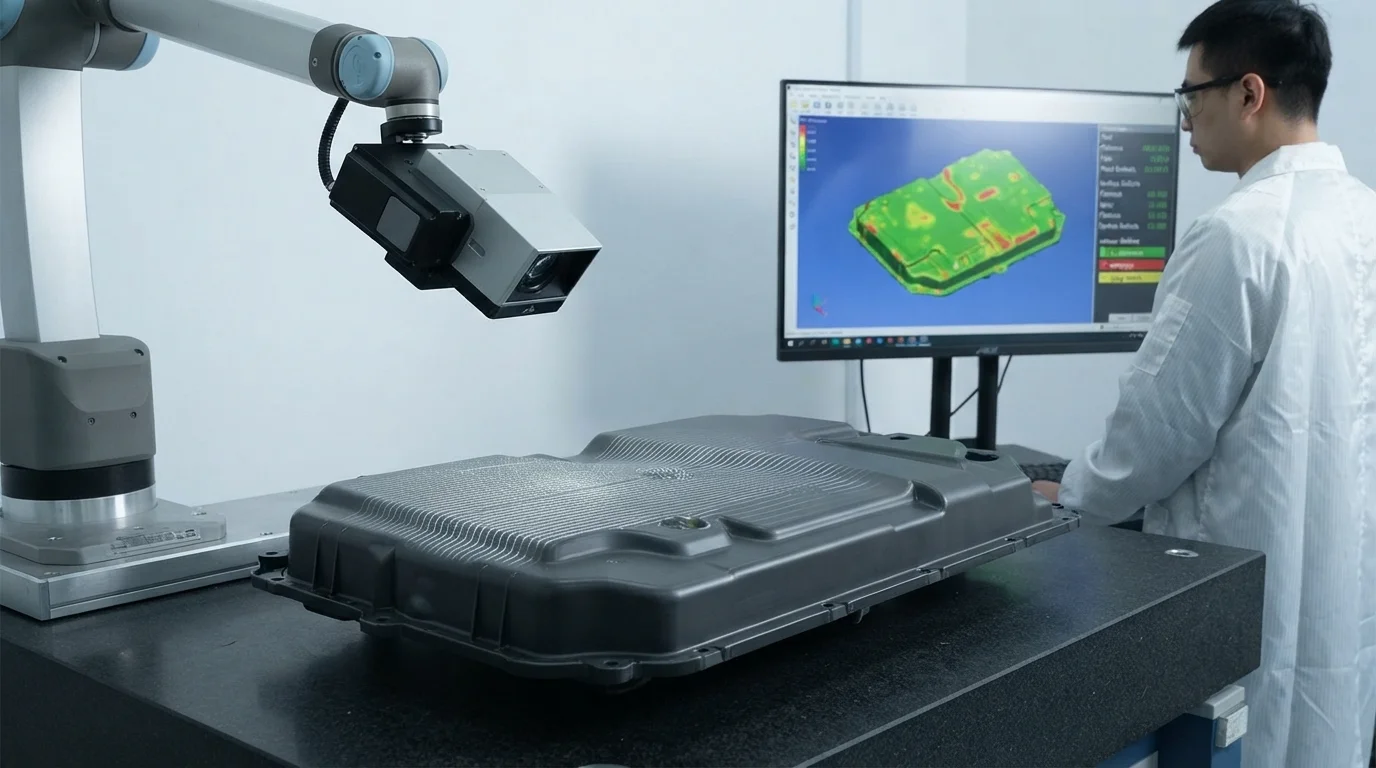
Ultimately, we successfully apply our experience in moldagem por injeção de Bayblend FR3010 para módulos de bateria de veículos elétricos when manufacturing complete carcaças de bateria de plástico personalizadas para veículos elétricos.
This comprehensive technical execution minimizes downstream component failure.
Combinando ferramentas de precisão com sistemas de qualidade certificados IATF 16949, a JUCHENG oferece soluções de fabricação confiáveis.
Perguntas Frequentes (FAQ)
Why does Bayblend FR3010 require a desiccant dryer instead of a hot air dryer?
Desiccant wheel dryers provide a dew point of -40°C, which is essential for capturing ambient moisture in PC/ABS.
Hot air dryers simply circulate humid air, failing to draw water out of the molecular structure.
Proper drying prevents hydrolytic cleavage during the melting phase, preserving impact strength.
How do you prevent splay marks on the part surface?
Splay marks are caused by surface moisture or overheating.
Maintaining the moisture limit below 0.02% is the first critical step.
Additionally, slowing down the initial injection velocity prevents frictional shear splay on the cavity walls.
What tool steel is recommended for corrosive PC/ABS FR compounds?
Corrosive outgassing requires premium stainless steels like S136 hardened to HRC 48-52.
This steel offers superior resistance to corrosive phosphorus outgassing.
We also recommend chrome plating the mold face for extreme-volume production runs.