
I sistemi di batterie per veicoli elettrici (EV) ad alte prestazioni richiedono alloggiamenti in materiali avanzati.
La scelta della resina ingegnerizzata corretta svolge un ruolo fondamentale nel bilanciare la tenacità strutturale e l'elevata rigidità dielettrica.
Covestro Bayblend FR3010 è emerso come standard industriale per lo stampaggio di componenti batteria altamente integrati.
La lavorazione di questa miscela PC/ABS ignifuga e priva di alogeni richiede un controllo rigoroso della temperatura e dello sforzo di taglio.
Questa scheda tecnica e guida alla lavorazione dettaglia i parametri fondamentali di stampaggio, i requisiti di sfiato e le strategie di prevenzione della degradazione necessarie per produrre componenti affidabili.
Sommario
Perché Covestro Bayblend FR3010 è preferito per i componenti delle batterie
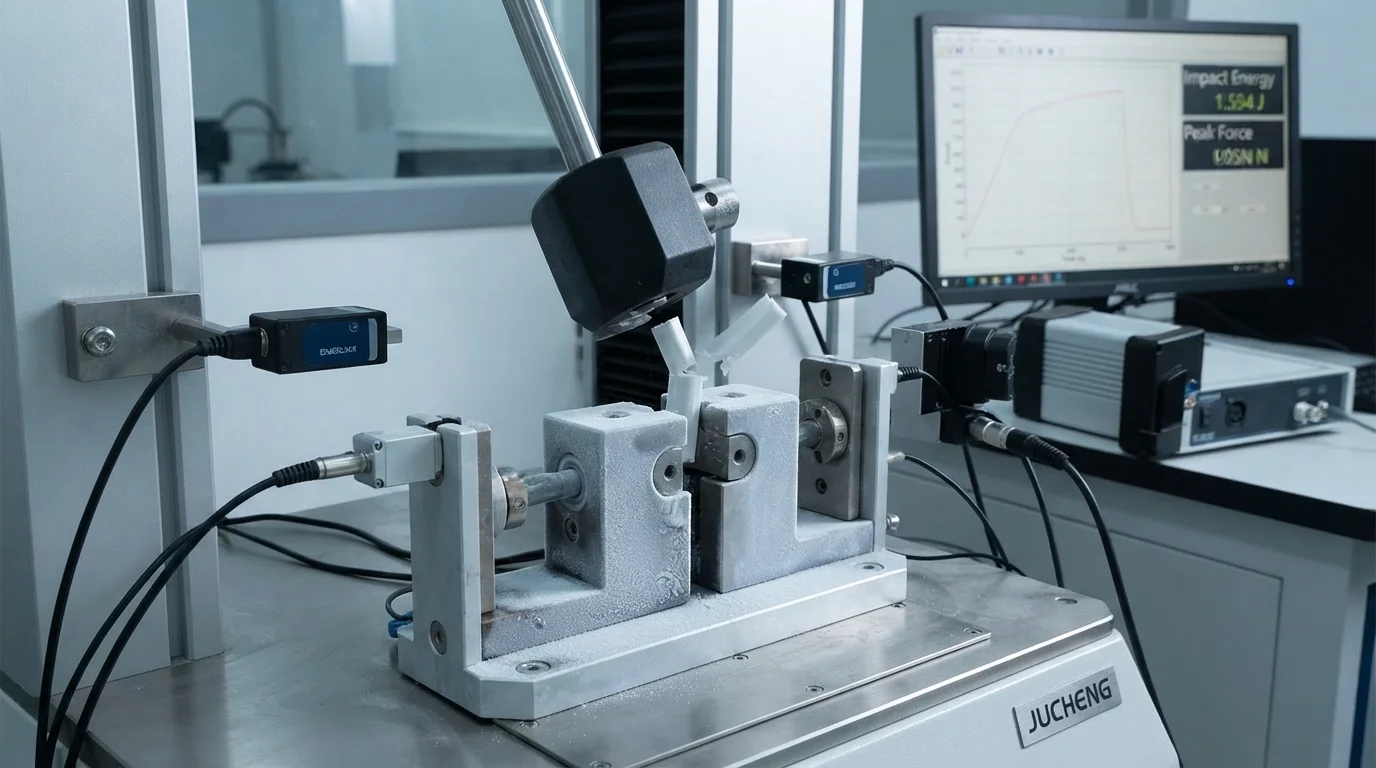
Covestro Bayblend FR3010 offre un profilo bilanciato di resistenza all'urto, scorrevolezza e conformità alla sicurezza.
I ritardanti di fiamma privi di alogeni sono ecocompatibili e soddisfano le stringenti direttive europee REACH/RoHS.
La progettazione di componenti strutturali utilizzando questa gamma PC/ABS previene guasti meccanici localizzati.
Nello specifico, competenza in stampaggio a iniezione di Bayblend FR3010 per moduli batteria EV garantisce proprietà fisiche altamente stabili.
I principali vantaggi del materiale includono:
- Elevata resistenza agli urti—Il PC/ABS amorfo offre un eccellente comportamento duttile fino a basse temperature.
- Ritardanza alla fiamma—Gli additivi privi di alogeni raggiungono una classificazione di sicurezza UL94 V-0 con spessori di parete di 1,5 mm.
- Viscosità ottimale—Un buon comportamento di flusso consente il riempimento di portacelle strutturali complessi a più cavità.
- Controllo dimensionale—Il ritiro prevedibile limita la deformazione strutturale sui coperchi superiori piani dell'involucro.
Un comportamento meccanico bilanciato è cruciale durante gli eventi termici ad alta tensione.
Questa gradazione resiste alla propagazione sotto vibrazioni strutturali continue, mantenendo le celle cilindriche saldamente isolate.
Di conseguenza, i telai in polimero mantengono le loro distanze elettriche durante i test dinamici veicolari.
Parametri tecnici di stampaggio per Bayblend FR3010
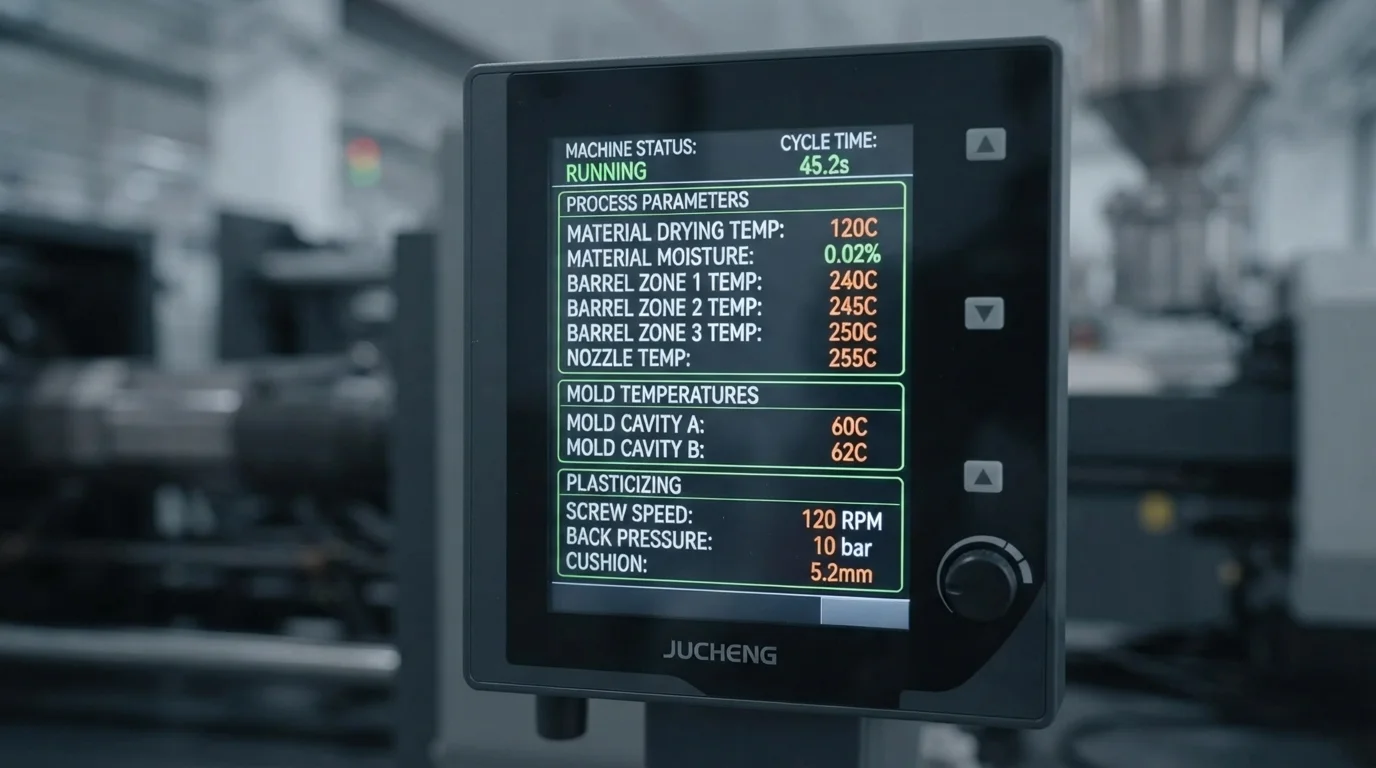
La lavorazione di questa resina ingegneristica richiede parametri esatti.
Riuscito stampaggio a iniezione di Bayblend FR3010 per moduli batteria EV richiede una massa plastica fusa pulita e priva di umidità.
L'assorbimento di umidità causa difetti estetici come le striature, degradando chimicamente le catene polimeriche.
Di conseguenza, gli essiccatori a tramoggia con ruota essiccante devono essiccare i granuli grezzi fino a un contenuto di umidità inferiore allo 0,02%.
Per prevenire le striature superficiali e le tensioni residue, le temperature dello stampo devono essere mantenute tra 70°C e 90°C.
Mantenere temperature di fusione corrette previene lo scorrimento molecolare preservando al contempo le prestazioni ignifughe.
Regolare dinamicamente le velocità di iniezione durante il riempimento della cavità garantisce una densità uniforme.
| Tipo di parametro | Impostazione target | Intervallo operativo | Punto di controllo critico |
|---|---|---|---|
| Temperatura di essiccazione | 100°C | 95°C – 105°C | Utilizzare una ruota essiccante, essiccare per 4 ore. |
| Temperatura di fusione | 270°C | 260°C – 280°C | Evitare di superare i 290°C per prevenire la combustione degli additivi. |
| Temperatura dello stampo | 80°C | 70°C – 90°C | Utilizzare il riscaldamento ad acqua calda per ridurre le sollecitazioni. |
| Pressione di iniezione | 100 MPa | 80 – 120 MPa | Monitorare i trasduttori di cavità in tempo reale. |
Suggerimenti per la progettazione di attrezzature e sfiati per prevenire la degradazione dei ritardanti di fiamma
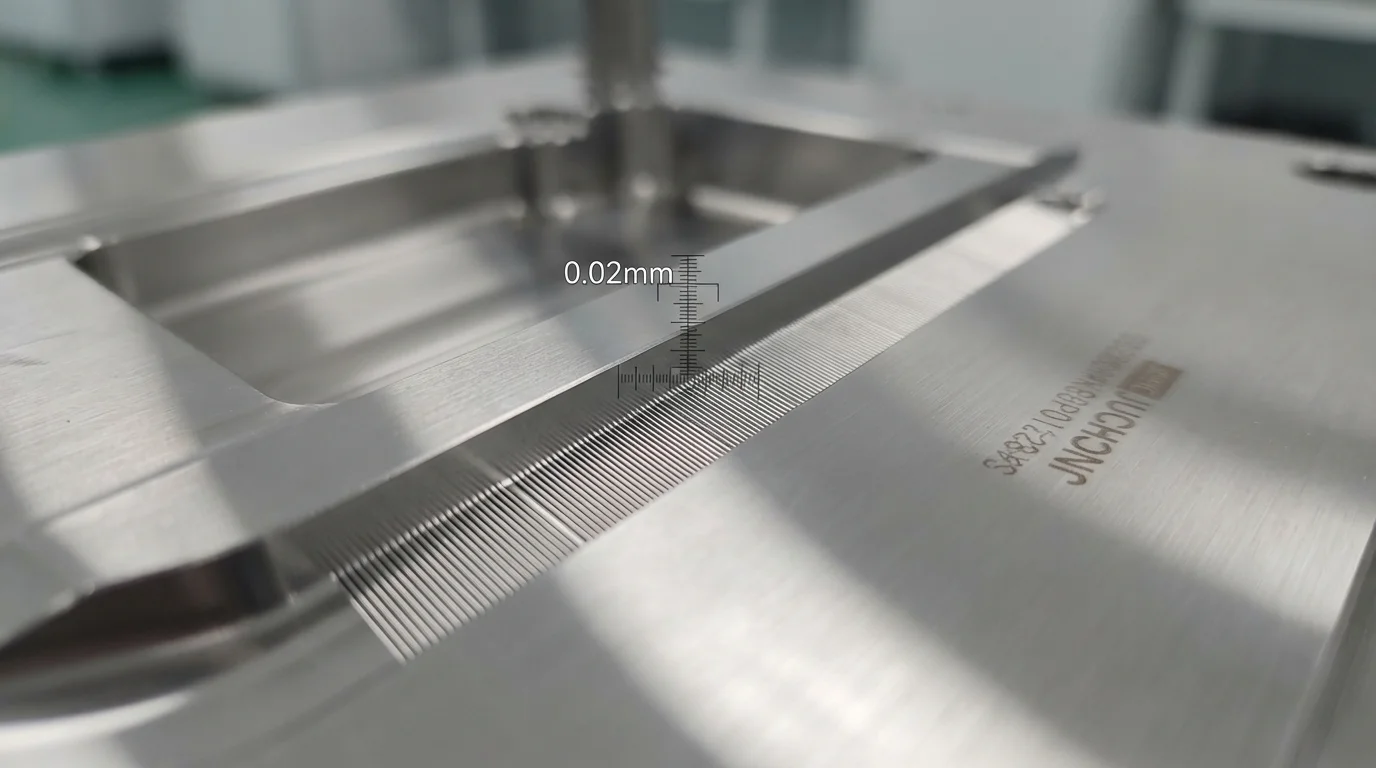
I progettisti di stampi devono prestare particolare attenzione agli sfiati e alla geometria dei punti di iniezione.
Gli additivi ritardanti di fiamma si degradano se esposti a sollecitazioni di taglio estreme o surriscaldamento localizzato.
Questa degradazione rilascia gas acidi che corrodono gli acciai per stampi di alta qualità.
Pertanto, i parametri delicati di stampaggio a iniezione di Bayblend FR3010 per moduli batteria EV richiedono sezioni trasversali del punto di iniezione ottimizzate.
I punti di iniezione a spillo e altri tipi di punto di iniezione altamente restrittivi generano un eccessivo calore per attrito.
L'uso di punti di iniezione a linguetta o a ventaglio distribuisce uniformemente la pressione del fuso, prevenendo la degradazione del materiale.
Le nostre raccomandazioni sugli stampi includono:
- Ottimizzazione del diametro del punto di iniezione—Garantire sezioni trasversali del punto di iniezione generose previene il riscaldamento eccessivo per taglio durante la fase di iniezione ad alta pressione.
- Fessure di sfiato del gas—L'integrazione di canali di sfiato lungo la linea di separazione previene l'intrappolamento del gas, mantenendo inalterata la chimica del materiale.
- Rivestimento della superficie della cavità—L'applicazione di cromatura o deposizione fisica in fase vapore protegge lo stampo principale dal degassamento acido dei ritardanti di fiamma.
- Reti di raffreddamento del nucleo—L'ottimizzazione dei percorsi di flusso dell'acqua previene punti caldi localizzati che possono innescare la degradazione del polimero.
In definitiva, applichiamo con successo la nostra esperienza in stampaggio a iniezione di Bayblend FR3010 per moduli batteria EV quando produciamo componenti completi gli alloggiamenti batteria in plastica personalizzati per veicoli elettrici.
Questa esecuzione tecnica completa riduce al minimo il rischio di guasto dei componenti a valle.
Combinando utensili di precisione con sistemi di qualità certificati IATF 16949, JUCHENG offre soluzioni di produzione affidabili.
Domande frequenti (FAQ)
Why does Bayblend FR3010 require a desiccant dryer instead of a hot air dryer?
Desiccant wheel dryers provide a dew point of -40°C, which is essential for capturing ambient moisture in PC/ABS.
Hot air dryers simply circulate humid air, failing to draw water out of the molecular structure.
Proper drying prevents hydrolytic cleavage during the melting phase, preserving impact strength.
How do you prevent splay marks on the part surface?
Splay marks are caused by surface moisture or overheating.
Maintaining the moisture limit below 0.02% is the first critical step.
Additionally, slowing down the initial injection velocity prevents frictional shear splay on the cavity walls.
What tool steel is recommended for corrosive PC/ABS FR compounds?
Corrosive outgassing requires premium stainless steels like S136 hardened to HRC 48-52.
This steel offers superior resistance to corrosive phosphorus outgassing.
We also recommend chrome plating the mold face for extreme-volume production runs.