
Высокопроизводительные аккумуляторные системы для электромобилей (EV) требуют современных корпусов из материалов.
Выбор правильной инженерной смолы играет решающую роль в балансировании структурной прочности и высокой диэлектрической прочности.
Covestro Bayblend FR3010 стал отраслевым стандартом для формования высокоинтегрированных компонентов аккумуляторов.
Переработка этого галогенсвободного, огнестойкого сплава ПК/АБС требует строгого контроля температуры и сдвига.
Этот технический паспорт и руководство по переработке подробно описывают основные параметры литья, требования к вентиляции и стратегии предотвращения деградации, необходимые для производства надежных деталей.
Содержание
Почему Covestro Bayblend FR3010 предпочтителен для компонентов аккумуляторов
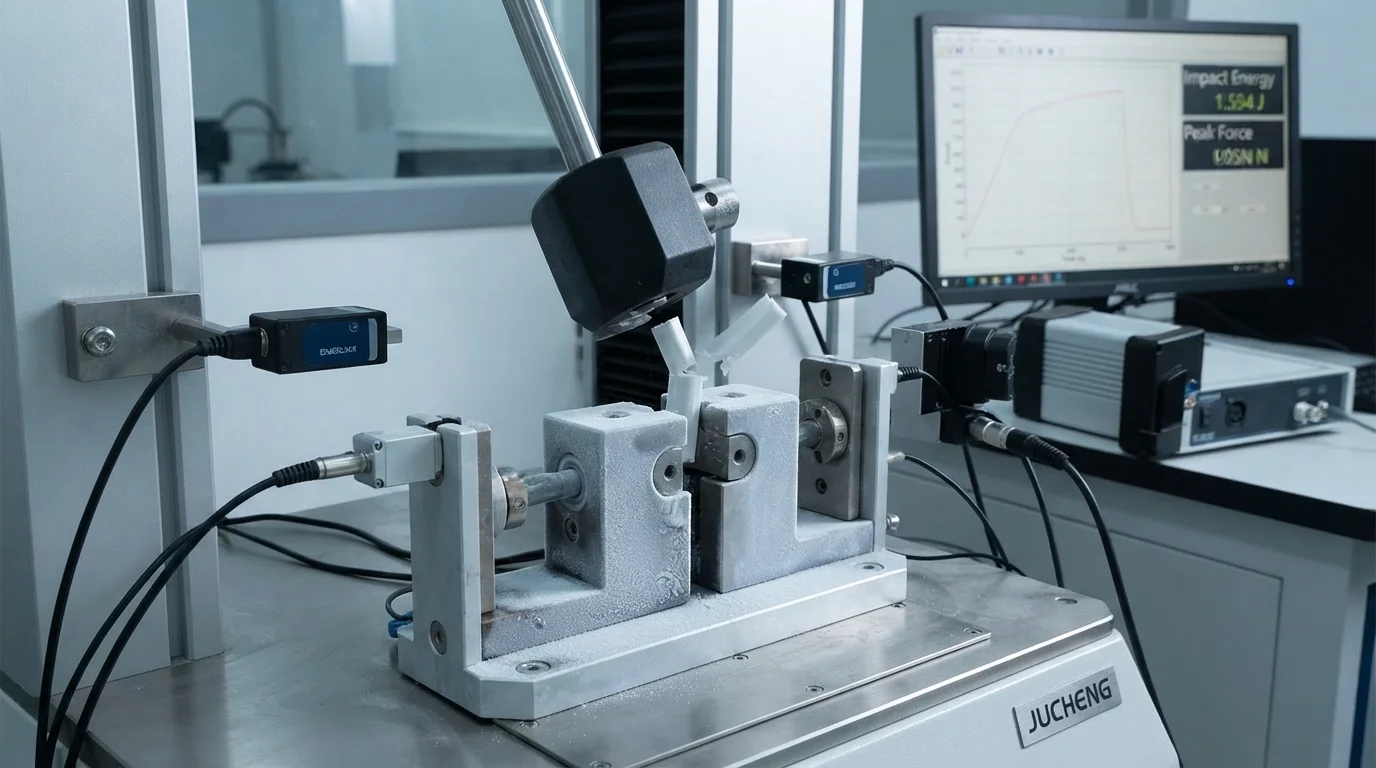
Covestro Bayblend FR3010 предлагает сбалансированный профиль ударной прочности, текучести и соответствия требованиям безопасности.
Галогенсвободные антипирены экологичны и соответствуют строгим европейским директивам REACH/RoHS.
Проектирование структурных компонентов с использованием этого сорта ПК/АБС предотвращает локальные механические отказы.
В частности, опыт в литья под давлением Bayblend FR3010 для модулей аккумуляторов электромобилей обеспечивает высокостабильные физические свойства.
Ключевые преимущества материала включают:
- Высокая ударная вязкость—Аморфный ПК/АБС обеспечивает отличное пластичное поведение вплоть до низких температур.
- Огнестойкость—Безгалогенные добавки обеспечивают класс пожарной безопасности UL94 V-0 при толщине стенки 1,5 мм.
- Оптимальная вязкость—Хорошая текучесть позволяет заполнять сложные многогнездные структурные каркасы ячеек.
- Контроль размеров—Предсказуемая усадка ограничивает структурное коробление плоских верхних крышек корпуса.
Сбалансированное механическое поведение имеет решающее значение при тепловых событиях высокого напряжения.
Эта марка устойчива к распространению при непрерывной структурной вибрации, надежно изолируя цилиндрические элементы.
Следовательно, полимерные каркасы сохраняют свои электрические зазоры во время динамических испытаний транспортного средства.
Технические параметры литья для Bayblend FR3010
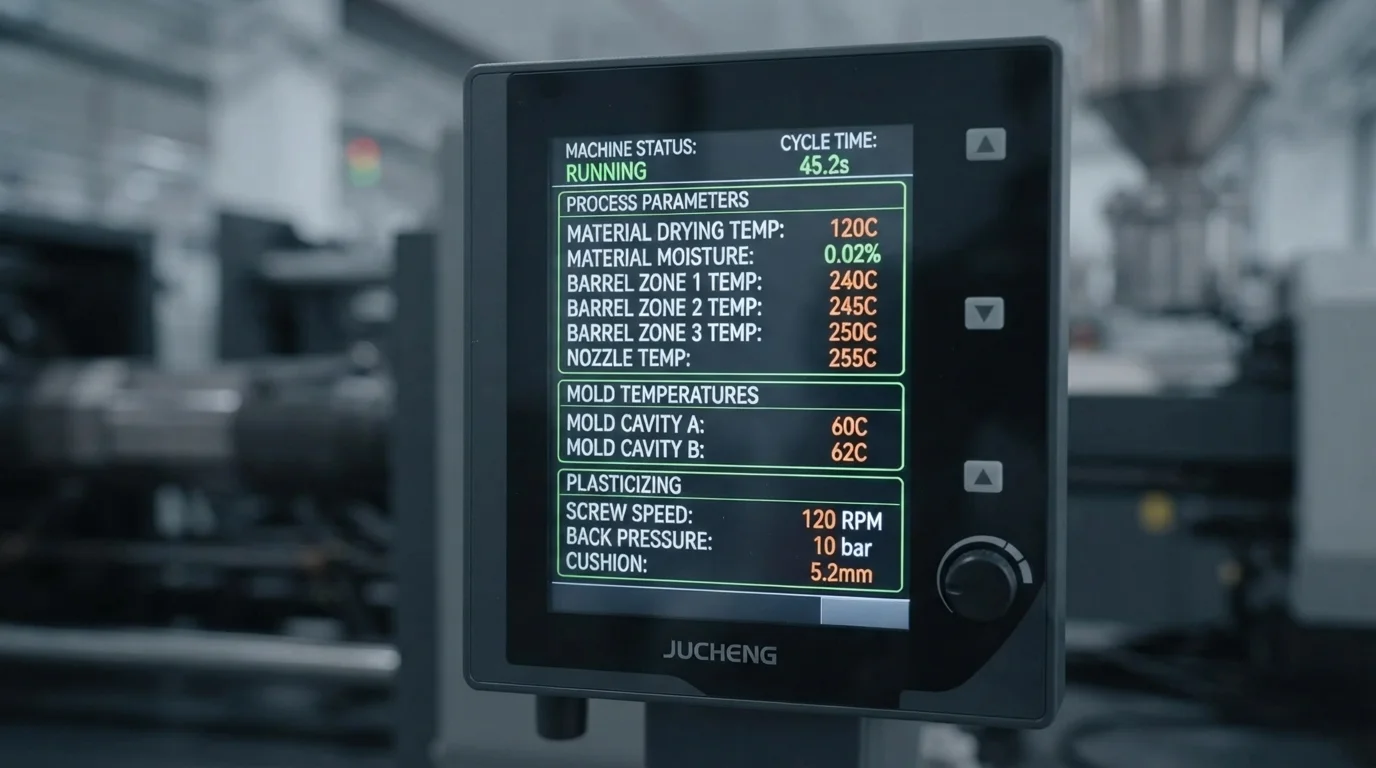
Переработка этой инженерной смолы требует точных параметров.
Успешный литья под давлением Bayblend FR3010 для модулей аккумуляторов электромобилей требует чистого, не содержащего влаги расплава пластика.
Поглощение влаги вызывает косметические дефекты, такие как следы разбрызгивания, а также химически деградирует полимерные цепи.
Следовательно, бункерные сушилки с осушающим колесом должны сушить сырые гранулы до содержания влаги ниже 0,02%.
Для предотвращения поверхностных разводов и остаточных напряжений температура формы должна поддерживаться на уровне от 70°C до 90°C.
Поддержание правильной температуры расплава предотвращает молекулярное сдвиговое разрушение, сохраняя при этом огнезащитные свойства.
Динамическая регулировка скорости впрыска во время заполнения полости обеспечивает равномерную плотность.
| Тип параметра | Целевая настройка | Рабочий диапазон | Критическая контрольная точка |
|---|---|---|---|
| Температура сушки | 100°C | 95°C – 105°C | Используйте осушающее колесо, сушите в течение 4 часов. |
| Температура расплава | 270°C | 260°C – 280°C | Избегайте превышения 290°C для предотвращения разложения добавок. |
| Температура формы | 80°C | 70°C – 90°C | Используйте нагрев горячей водой для снижения напряжений. |
| Давление впрыска | 100 МПа | 80 – 120 МПа | Контролируйте датчики в полости в реальном времени. |
Советы по конструкции пресс-формы и вентиляции для предотвращения деградации антипиренов
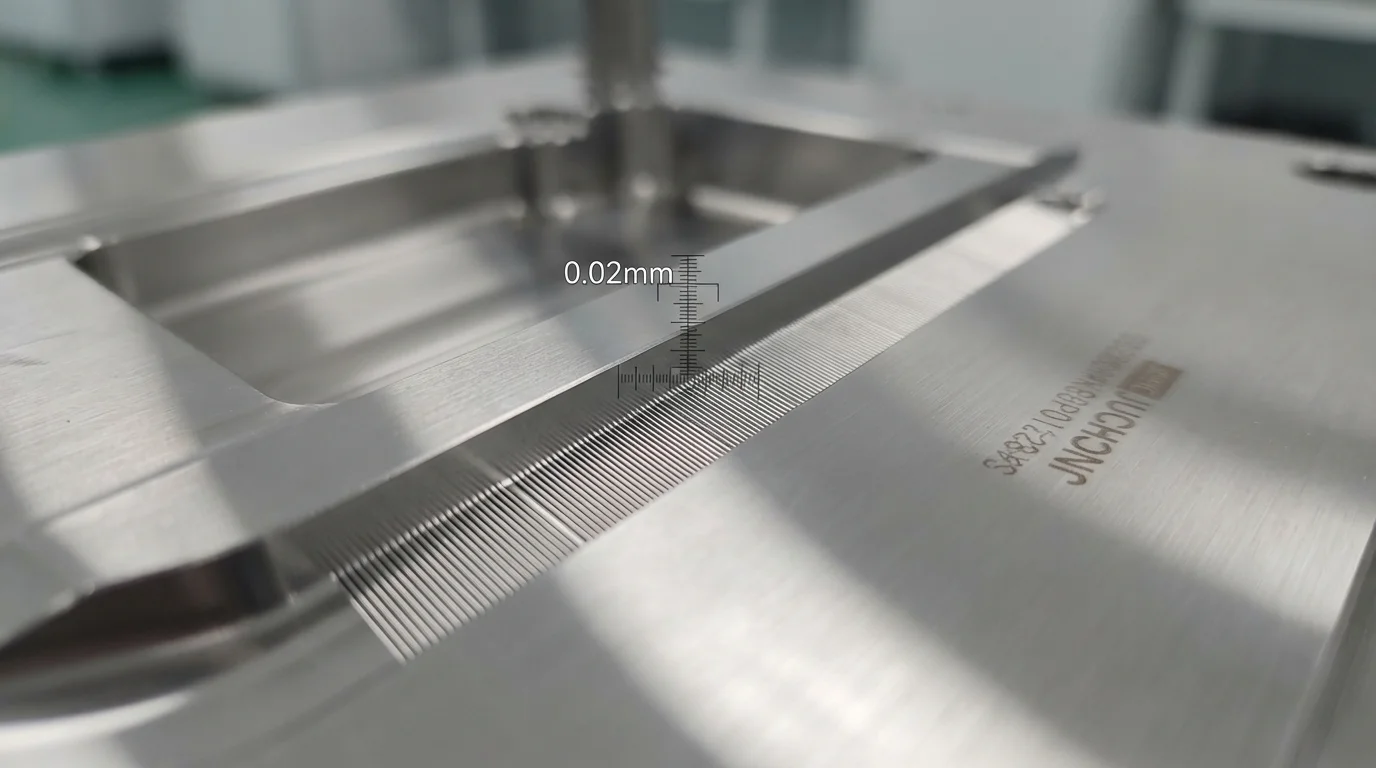
Конструкторы пресс-форм должны уделять особое внимание геометрии вентиляции и литниковых каналов.
Антипирены разлагаются при воздействии экстремального сдвига или локального перегрева.
Это разложение выделяет кислотные газы, которые вызывают коррозию высококачественных сталей для пресс-форм.
Поэтому тонкие параметры литья под давлением Bayblend FR3010 для модулей аккумуляторов электромобилей требуют оптимизированных поперечных сечений литников.
Точечные литники и другие сильно ограничивающие типы литников создают чрезмерное фрикционное тепло.
Использование туннельных или веерных литников распределяет давление расплава равномерно, предотвращая деградацию материала.
Наши рекомендации по оснастке включают:
- Оптимизация диаметра литника—Обеспечение достаточных поперечных сечений литника предотвращает чрезмерный сдвиговый нагрев в фазе высокого давления впрыска.
- Щели для отвода газов—Интеграция вентиляционных каналов вдоль плоскости разъёма предотвращает захват газов, сохраняя исходную химию материала.
- Покрытие поверхности полости—Нанесение хромирования или физического осаждения из паровой фазы защищает формообразующий инструмент от кислотного газовыделения антипиренов.
- Сети охлаждения оформляющих деталей—Оптимизация путей потока воды предотвращает локальные горячие точки, которые могут вызвать деградацию полимера.
В конечном счёте, мы успешно применяем наш опыт в литья под давлением Bayblend FR3010 для модулей аккумуляторов электромобилей при изготовлении полного нестандартные пластиковые корпуса аккумуляторов для электромобилей.
Такое комплексное техническое исполнение минимизирует отказ компонентов на последующих этапах.
Сочетая прецизионный инструмент с системами качества, сертифицированными по IATF 16949, JUCHENG предлагает надежные производственные решения.
Часто задаваемые вопросы (FAQ)
Почему для Bayblend FR3010 требуется осушитель с адсорбентом вместо сушилки горячим воздухом?
Сушилки с адсорбционным колесом обеспечивают точку росы -40°C, что необходимо для удаления влаги из окружающей среды в PC/ABS.
Сушилки горячим воздухом лишь циркулируют влажный воздух, не извлекая воду из молекулярной структуры.
Правильная сушка предотвращает гидролитическое расщепление в фазе плавления, сохраняя ударную вязкость.
Как предотвратить следы расслоения на поверхности детали?
Следы расслоения вызваны поверхностной влагой или перегревом.
Поддержание содержания влаги ниже 0,02% — это первый критически важный шаг.
Кроме того, снижение начальной скорости впрыска предотвращает расслоение от фрикционного сдвига на стенках полости.
Какую инструментальную сталь рекомендуют для коррозионно-активных FR-компаундов PC/ABS?
Коррозионно-активное газовыделение требует высококачественных нержавеющих сталей, таких как S136, закалённых до HRC 48-52.
Эта сталь обеспечивает превосходную стойкость к коррозионно-активному газовыделению фосфора.
Мы также рекомендуем хромирование поверхности формы для производства с экстремально большими объёмами выпуска.