
射出成形のフラッシュは見つけやすく、意外なほど誤診しやすい問題です。パーティングライン上の薄いバリは、均一に閉じなくなった金型に起因する場合がありますが、フラッシュはインサート、スライド、エジェクタピン、ベント部にも現れることがあります。型締め力を上げたり射出圧力を下げたりすると症状が隠れる一方で、別の不良を生み出す可能性があります。有用な最初の問いは「どの設定を変えるべきか?」ではなく、「フラッシュはどこから始まり、それが現れたときに何が変わったのか?」です。“
位置を起点とした診断は、外観上の症状を追跡可能な金型とプロセスの問題へと変えます。また、購入者が一時的なプロセス修正と、保守や部品設計に属する作業とを切り分ける助けにもなります。.
クイック診断: 正確な位置、フラッシュが連続的か局所的か、影響を受けているキャビティまたは金型領域、そして金型、材料、段取り、生産の変更後に発生したかどうかを記録します。その後、一度に一つの変数のみを変更します。.
この記事の内容
- 設定を変更する前にフラッシュをマッピングする
- 閉鎖の問題とプロセスの問題を切り分ける
- 管理された修正を実行する
- 形状やベントが制約となる場合
- トリミングが有効な場合とそうでない場合
- サプライヤーへの引き継ぎに含めるべき内容
- よくある質問
設定を変更する前にフラッシュをマッピングする

図面や写真に不良をマークし、連続する複数の部品を比較します。パーティングライン周囲の連続したバリは、一つのインサート部の短いセグメントやエジェクタピン脇の繰り返し発生する跡とは異なる調査が必要です。すべてのキャビティで発生するのか、一つのキャビティのみか、あるいは金型が稼働温度に達した後にのみ発生するのかを確認します。.
| フラッシュの位置 | 確認すべき証拠 | 決めつけないこと |
|---|---|---|
| 広範囲のパーティングラインのバリ | 座り、位置合わせ、クランプ状態、表面損傷 | クランプ力を上げれば必ず解決する |
| 1つのインサートまたはシャットオフ | 局部的な摩耗、異物、嵌合、支持、熱移動 | 金型全体が位置ずれしている |
| ベントまたはエジェクタ形状 | ベント状態、局部圧力、ピンクリアランス | すべてのバリはベント不良である |
樹脂ロット、機械、キャビティ、ショット数、プロセス状態を記録する。保守作業後や長時間運転後にバリが発生し始めた場合、その時系列は1回の圧力測定値よりも有用な場合がある。健全な 射出成形金型設計レビュー では、公称形状だけでなく、シャットオフ、パーティング面、ベント位置、金型支持を考慮する。.
閉鎖の問題とプロセスの問題を切り分ける
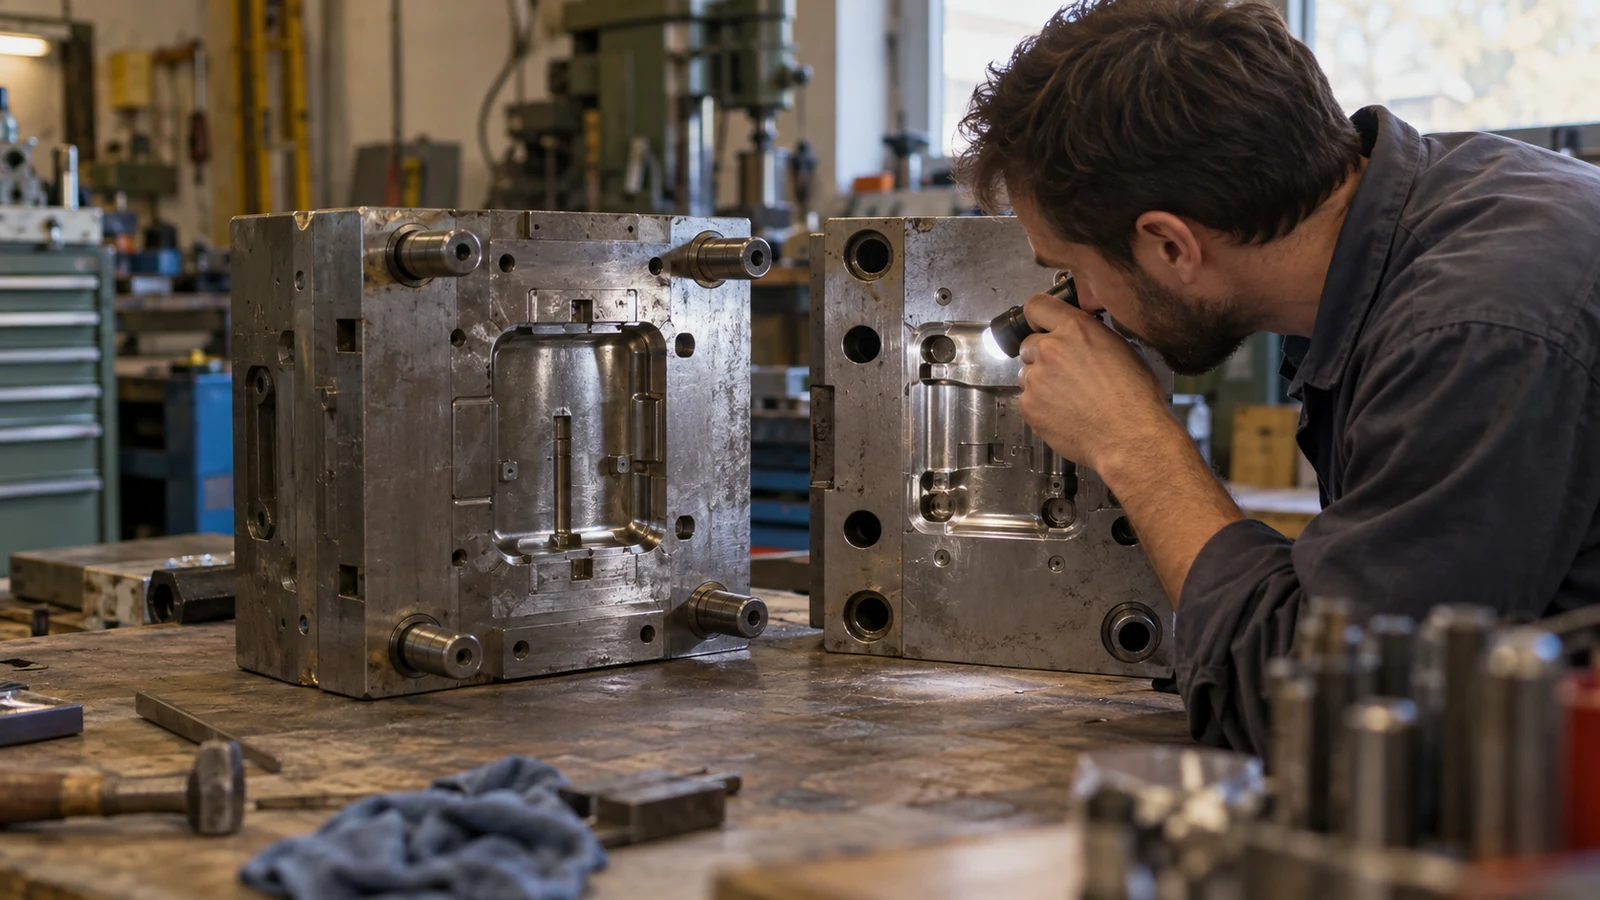
バリは、閉じているべき隙間に溶融樹脂が入り込むか、ベントやクリアランスが意図以上の材料を通過させたときに形成される。隙間は摩耗、シャットオフの損傷、汚染、不均一な座り、荷重によるたわみに起因する場合がある。プロセス条件によってキャビティ圧力が上昇することはあるが、すべての隙間がプロセスだけの問題になるわけではない。.
疑わしい箇所を安全に検査する。残留物、挟まった異物、打痕、不均一な接触を確認する。1つのキャビティだけにバリが発生し他には発生しない場合は、プロセス全体を変更する前に、局所的な金型または流動の差異を調査する。すべてのキャビティに同時に広範なバリが発生する場合は、共通の閉鎖条件と文書化されたプロセスウィンドウを見直す。.
部品だけから型締めトン数を推測してはならない。機械と金型のセットアップ、投影面積、入手可能なキャビティ圧力の証拠を確認する。過剰な型締め力は金型応力を増大させる可能性があり、速度や圧力を無差別に下げるとショートショットや弱いウェルド部が生じる可能性がある。.
管理された修正を実行する
金型状態を把握したら、同時に調整するのではなく、文書化された試験を実施する。樹脂、乾燥方法、金型温度、サイクル段階、測定方法を一定に保つ。関連する変数を1つ変更し、キャビティごとに結果を記録し、各段階のサンプルを保管する。.
- 基準を設定します。. 位置、寸法、キャビティ、機械設定、部品重量を記録します。.
- ツールを検査します。. プロセス変更で補正する前に、閉鎖面とベントを清掃・確認します。.
- 検証済みの範囲内で調整します。. プロセス原因を示す証拠がある場合にのみ、測定された変更をテストします。充填、寸法、外観を併せて確認します。.
- 安定化後に再確認します。. 金型が通常の熱状態に達した後に部品を比較します。.
有用な補正は、部品を機能要件の範囲外に動かすことなくバリを除去します。不完全充填、ヒケ、変形、不安定なサイクルを引き起こす場合、問題を解決したのではなく、問題を移したことになります。.
形状やベントが制約となる場合
薄いシャットオフランド、長い流動経路、急激な肉厚変化、局所的な圧力ピークは、通常の変動に対する許容度を低下させる可能性があります。浅すぎるベントはガスを閉じ込める可能性があり、深すぎるまたは支持が不十分なベントはバリの経路になる可能性があります。「ベントを追加する」は万能な助言ではありません。.
樹脂、ゲート位置、肉厚遷移、金型構造を併せて検討します。充填解析は圧力の蓄積箇所の特定に役立ち、ツールレビューは提案されたベントやシャットオフが加工・保守に現実的かどうかを判断します。より広範な プラスチック射出成形プロセス は、見た目だけの目標ではなく、部品の合格基準に照らして判断すべきです。.
図面がエッジ状態を許容する場合、位置と機能に基づいて最大値を定義します。シール、摺動界面、目に見えるエッジは、隠れた非機能エッジよりも厳しい制限が必要な場合があります。.
トリミングが有効な場合とそうでない場合
二次的な バリ取り 仕様が取り外し可能なエッジを許容し、その部位に常にアクセスできる場合に機能します。これは、嵌合、シール、または組立を変化させる損傷したシャットオフやバリの代替にはなりません。トリミングにより、手の届きにくい領域に痕跡や不均一なエッジが残る可能性があります。.
承認する前に、領域、除去方法、エッジの限度、検査方法を定義してください。取扱い、工数、品質リスクを金型修正と比較してください。バリが予測不能に再発する場合は、まず根本原因に対処してください。.
サプライヤーへの引き継ぎに含めるべき内容
部品番号とリビジョン、樹脂グレード、金型および機械のID、キャビティ、スケール付きの欠陥写真、欠陥の発生時期、最近の変更、機能上の限度を提供してください。懸念が外観、組立、シール、安全のいずれに関するものかを明記してください。この証拠により、エンジニアリングチームは局所的なシャットオフの問題とプロセスウィンドウの問題を区別できます。.
よくある質問
バリを止めるために型締力を増加すべきですか?
キャビティ圧力下で金型の分離が生じている証拠があり、設定が承認された限度内に収まっている場合に限ります。まず位置合わせと閉鎖面を検査してください。過剰な力は損傷を隠し、応力を加える可能性があります。.
射出圧力を下げれば常にバリを解消できますか?
いいえ。ギャップに流入する溶融樹脂を減らせる可能性はありますが、ショートショットや形状の再現不良を引き起こすことがあります。まず診断し、その後、部品機能を確認しながら管理された変更を1つずつ行ってください。.
バリが除去可能であれば許容されますか?
それは図面と部品機能によります。シール、嵌合、または安全に関連する面では除去が許容されない場合があります。リリース前にエッジの限度と二次加工について合意してください。.