
La bavure en moulage par injection est facile à repérer et étonnamment facile à mal diagnostiquer. Une fine bavure au plan de joint peut provenir d'un moule qui ne se ferme plus uniformément, mais la bavure peut aussi apparaître au niveau d'un insert, d'un tiroir, d'une broche éjecteur ou d'un évent. Augmenter la force de fermeture ou réduire la pression d'injection peut masquer le symptôme tout en créant un autre défaut. La première question utile n'est pas “ Quel réglage devons-nous modifier ? ” mais “ Où commence la bavure, et qu'est-ce qui a changé lorsqu'elle est apparue ? ”
Un diagnostic axé d'abord sur la localisation transforme un symptôme cosmétique en un problème de moule et de procédé traçable. Il aide aussi les acheteurs à distinguer une correction temporaire du procédé d'un travail qui relève de la maintenance ou de la conception de la pièce.
Diagnostic rapide : notez l'emplacement exact, si la bavure est continue ou locale, la cavité ou la zone du moule concernée, et si elle est apparue après un changement d'outillage, de matière, de réglage ou de production. Ensuite, modifiez une variable à la fois.
Dans cet article
- Cartographier la bavure avant de modifier les réglages
- Distinguer les problèmes de fermeture des problèmes de procédé
- Effectuer une correction contrôlée
- Lorsque la géométrie ou l'évent est la contrainte
- Quand l'ébavurage aide—et quand il n'aide pas
- Ce qu'il faut inclure dans un transfert au fournisseur
- Questions fréquentes
Cartographier la bavure avant de modifier les réglages

Marquez le défaut sur un dessin ou une photo et comparez plusieurs pièces consécutives. Une bavure continue autour du plan de joint exige une investigation différente d'un court segment au niveau d'un insert ou d'une marque répétée à côté d'une broche éjecteur. Vérifiez si elle se produit dans toutes les cavités, dans une seule cavité, ou seulement après que le moule a atteint sa température de fonctionnement.
| Emplacement de la bavure | Éléments à vérifier | Ne pas supposer |
|---|---|---|
| Bavure étendue au plan de joint | Assise, alignement, état de serrage, dommages de surface | Une force de serrage plus élevée est toujours la solution |
| Un insert ou un obturateur | Usure locale, débris, ajustement, support, mouvement thermique | Le moule entier est désaligné |
| Évent ou élément éjecteur | État de l'évent, pression locale, jeu de la broche | Toute bavure est un problème de ventilation |
Notez le lot de résine, la machine, la cavité, le nombre de cycles et l'état du procédé. Si la bavure apparaît après une opération de maintenance ou une longue série, cette chronologie peut être plus utile qu'une seule lecture de pression. Une bonne revue de conception de moule d'injection prend en compte les obturateurs, les surfaces de joint, les emplacements des évents et le support de l'outil—pas seulement la géométrie nominale.
Distinguer les problèmes de fermeture des problèmes de procédé
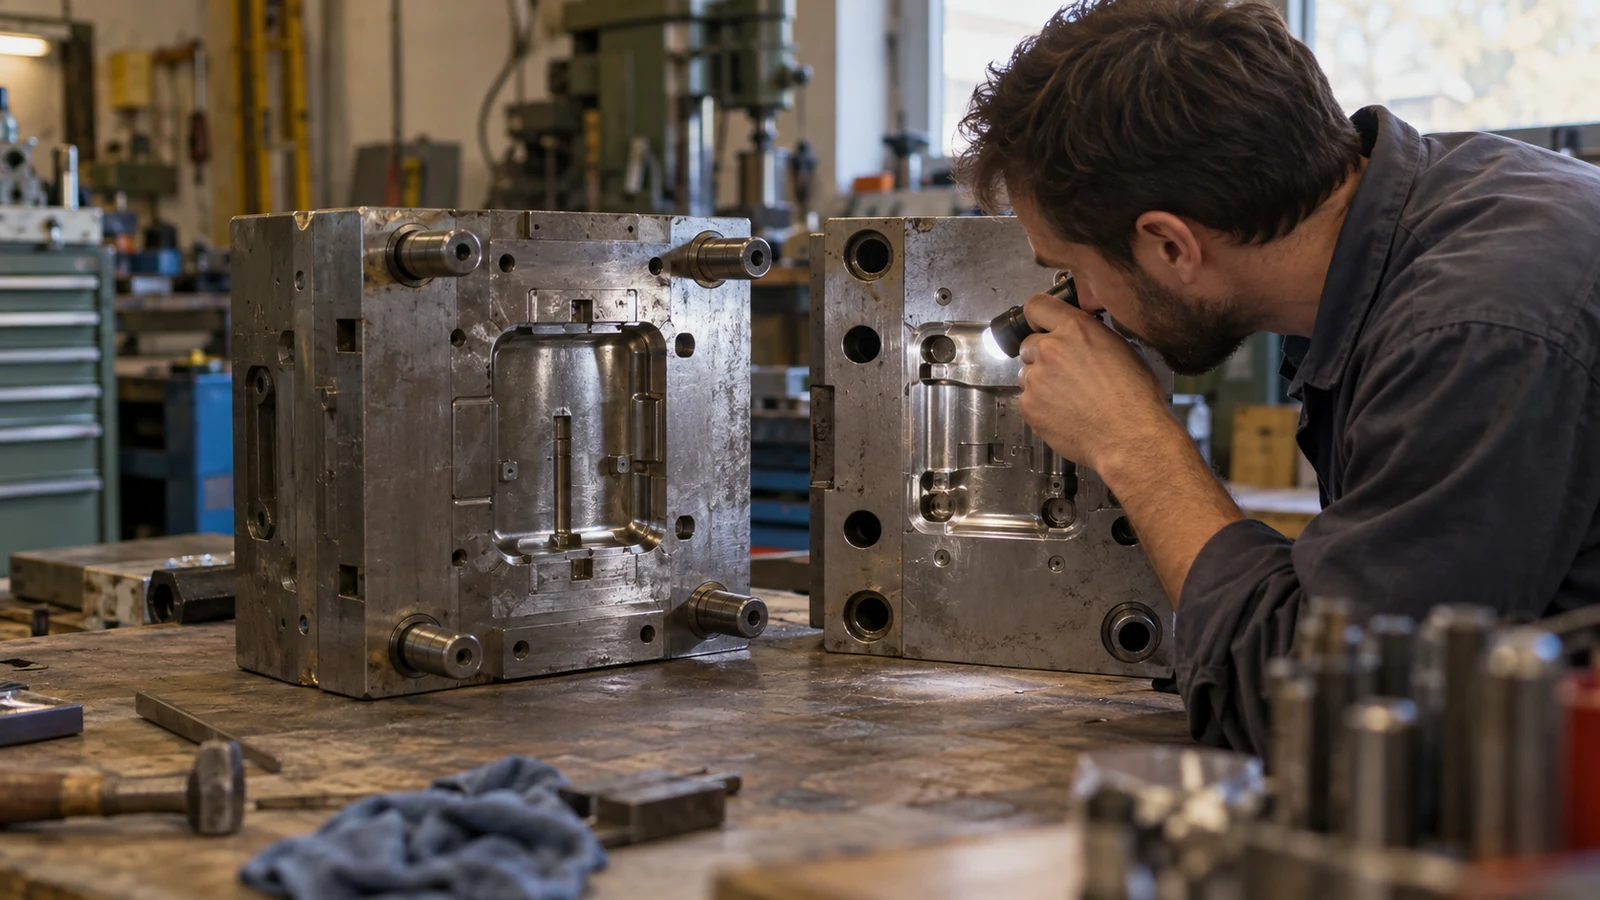
La bavure se forme lorsque la matière fondue pénètre dans un jeu qui devrait rester fermé ou lorsqu'un évent ou un jeu laisse passer plus de matière que prévu. Le jeu peut provenir de l'usure, d'un obturateur endommagé, d'une contamination, d'une assise irrégulière ou d'une déformation sous charge. Les conditions de procédé peuvent augmenter la pression de cavité, mais elles ne transforment pas chaque jeu en problème purement lié au procédé.
Inspectez la zone suspecte en toute sécurité. Recherchez des résidus, des débris piégés, des marques d'impact et un contact irrégulier. Si une cavité bave alors que les autres ne bavent pas, examinez les différences locales d'outil ou d'écoulement avant de modifier l'ensemble du procédé. Si toutes les cavités développent ensemble une bavure étendue, examinez les conditions de fermeture communes et la fenêtre de procédé documentée.
Ne déduisez pas la tonnage de serrage à partir de la pièce seule. Confirmez la configuration de la machine et du moule, la surface projetée et toute preuve de pression de cavité disponible. Une force de serrage excessive peut augmenter les contraintes sur l'outil ; réduire la vitesse ou la pression sans discernement peut créer des manques ou des zones de soudure faibles.
Effectuer une correction contrôlée
Une fois l'état de l'outil compris, réalisez un essai documenté plutôt que des ajustements simultanés. Maintenez constants la résine, la pratique de séchage, la température du moule, l'étape du cycle et la méthode de mesure. Modifiez une seule variable pertinente, enregistrez le résultat par cavité et conservez un échantillon de chaque étape.
- Établir la référence. Enregistrer l'emplacement, les dimensions, la cavité, les réglages de la machine et le poids de la pièce.
- Inspecter l'outillage. Nettoyer et vérifier les surfaces de fermeture et les évents avant de compenser par des modifications du procédé.
- Ajuster à l'intérieur de la fenêtre validée. Tester une modification mesurée uniquement lorsque les preuves indiquent une cause liée au procédé ; vérifier ensemble le remplissage, les dimensions et l'aspect.
- Revérifier après stabilisation. Comparer les pièces une fois que le moule a atteint son état thermique normal.
Une correction utile élimine la bavure sans sortir la pièce des exigences fonctionnelles. Si elle crée un remplissage incomplet, un retassure, une déformation ou un cyclage instable, elle a déplacé le problème plutôt que de le résoudre.
Lorsque la géométrie ou l'évent est la contrainte
Des portées d'obturation minces, des chemins d'écoulement longs, des transitions d'épaisseur brusques et des pics de pression locaux peuvent réduire la tolérance aux variations normales. Un évent trop peu profond peut emprisonner du gaz ; un évent trop profond ou mal supporté peut devenir un chemin de bavure. “ Ajouter des évents ” n'est pas un conseil universel.
Examiner ensemble la résine, la position de l'injection, les transitions de paroi et la construction du moule. Une étude de remplissage peut aider à localiser l'accumulation de pression, tandis qu'une revue de l'outillage détermine si un évent ou une obturation proposé est réalisable à usiner et à entretenir. Le processus plus large de moulage par injection plastique doit être jugé par rapport aux critères d'acceptation de la pièce, et non à une cible esthétique seule.
Lorsque le plan autorise une condition de bord, définir un maximum par emplacement et par fonction. Un joint d'étanchéité, une interface de glissement ou un bord visible peut nécessiter une limite plus stricte qu'un bord caché non fonctionnel.
Quand l'ébavurage aide—et quand il n'aide pas
Secondaire ébavurage peut fonctionner lorsque la spécification autorise un bord amovible et que la caractéristique est systématiquement accessible. Cela ne remplace pas un plan de joint endommagé ni une bavure qui modifie l'ajustement, l'étanchéité ou l'assemblage. L'ébavurage peut laisser une trace ou un bord irrégulier dans les zones difficiles d'accès.
Avant de l'approuver, définissez la zone, la méthode d'élimination, la limite de bord et la méthode d'inspection. Comparez les risques de manutention, de main-d'œuvre et de qualité avec une correction de l'outillage. Si la bavure réapparaît de manière imprévisible, traitez d'abord la cause.
Ce qu'il faut inclure dans un transfert au fournisseur
Fournissez le numéro de pièce et l'indice de révision, la nuance de résine, l'identifiant du moule et de la machine, la cavité, des photos du défaut avec une échelle, le moment d'apparition du défaut, les changements récents et la limite fonctionnelle. Précisez si le problème concerne l'aspect, l'assemblage, l'étanchéité ou la sécurité. Ces éléments aident l'équipe d'ingénierie à distinguer un problème local de plan de joint d'un problème de fenêtre de process.
Questions fréquentes
Faut-il augmenter la force de fermeture pour arrêter la bavure ?
Uniquement si les preuves montrent une séparation du moule sous la pression de cavité et que le réglage reste dans les limites approuvées. Inspectez d'abord l'alignement et les surfaces de fermeture ; une force supplémentaire peut masquer des dommages et ajouter des contraintes.
Une pression d'injection plus faible peut-elle toujours éliminer la bavure ?
Non. Elle peut réduire la pénétration de la matière fondue dans un jeu, mais peut provoquer des manques ou une mauvaise reproduction des détails. Diagnostiquez d'abord, puis effectuez un seul changement contrôlé en vérifiant la fonction de la pièce.
Une bavure est-elle acceptable si elle peut être éliminée ?
Cela dépend du plan et de la fonction de la pièce. L'élimination peut être inacceptable sur les surfaces d'étanchéité, d'appui ou liées à la sécurité. Convenez d'une limite de bord et d'une opération secondaire avant la validation.