
Grat beim Spritzgießen ist leicht zu erkennen und überraschend leicht falsch zu diagnostizieren. Ein dünner Grat an der Trennebene kann von einem Werkzeug stammen, das nicht mehr gleichmäßig schließt, aber Grat kann auch an einem Einsatz, Schieber, Auswerferstift oder einer Entlüftung auftreten. Eine Erhöhung der Schließkraft oder eine Verringerung des Einspritzdrucks kann das Symptom verdecken, während ein anderer Fehler entsteht. Die nützliche erste Frage ist nicht “Welche Einstellung sollten wir ändern?”, sondern “Wo beginnt der Grat, und was hat sich geändert, als er auftrat?”
Eine standortbasierte Diagnose verwandelt ein kosmetisches Symptom in ein nachvollziehbares Werkzeug- und Prozessproblem. Sie hilft Käufern auch dabei, eine vorübergehende Prozesskorrektur von Arbeiten zu unterscheiden, die zur Instandhaltung oder Teilekonstruktion gehören.
Schnelldiagnose: Erfassen Sie den genauen Standort, ob der Grat durchgehend oder lokal begrenzt ist, den betroffenen Formnest- oder Werkzeugbereich und ob er nach einer Änderung an Werkzeug, Material, Einrichtung oder Produktion aufgetreten ist. Ändern Sie dann jeweils nur eine Variable.
In diesem Artikel
- Den Grat erfassen, bevor Einstellungen geändert werden
- Schließprobleme von Prozessproblemen trennen
- Eine kontrollierte Korrektur durchführen
- Wenn Geometrie oder Entlüftung die Einschränkung sind
- Wann Nachbearbeitung hilft – und wann nicht
- Was in eine Lieferantenübergabe gehört
- Häufig gestellte Fragen
Den Grat erfassen, bevor Einstellungen geändert werden

Markieren Sie den Fehler auf einer Zeichnung oder einem Foto und vergleichen Sie mehrere aufeinanderfolgende Teile. Ein durchgehender Grat rund um die Trennebene erfordert eine andere Untersuchung als ein kurzes Segment an einem Einsatz oder eine wiederkehrende Markierung neben einem Auswerferstift. Prüfen Sie, ob er in jedem Formnest, in einem Formnest oder erst nach Erreichen der Betriebstemperatur des Werkzeugs auftritt.
| Gratposition | Zu prüfende Beweise | Nicht annehmen |
|---|---|---|
| Breiter Grat an der Trennebene | Auflage, Ausrichtung, Spannzustand, Oberflächenschäden | Mehr Schließkraft ist immer die Lösung |
| Ein Einsatz oder Shutoff | Lokaler Verschleiß, Verunreinigungen, Passung, Auflage, thermische Bewegung | Das gesamte Werkzeug ist falsch ausgerichtet |
| Entlüftungs- oder Auswerfermerkmal | Entlüftungszustand, lokaler Druck, Stiftspiel | Jeder Grat ist eine schlechte Entlüftung |
Notieren Sie die Harzcharge, die Maschine, den Formhohlraum, die Zykluszahl und den Prozesszustand. Wenn Grat nach einem Wartungsereignis oder einem langen Lauf auftritt, kann dieser zeitliche Verlauf nützlicher sein als ein einzelner Druckwert. Eine fundierte Überprüfung des Spritzguss-Werkzeugdesigns berücksichtigt Shutoffs, Trennebenen, Entlüftungspositionen und Werkzeugauflage – nicht nur die nominelle Geometrie.
Schließprobleme von Prozessproblemen trennen
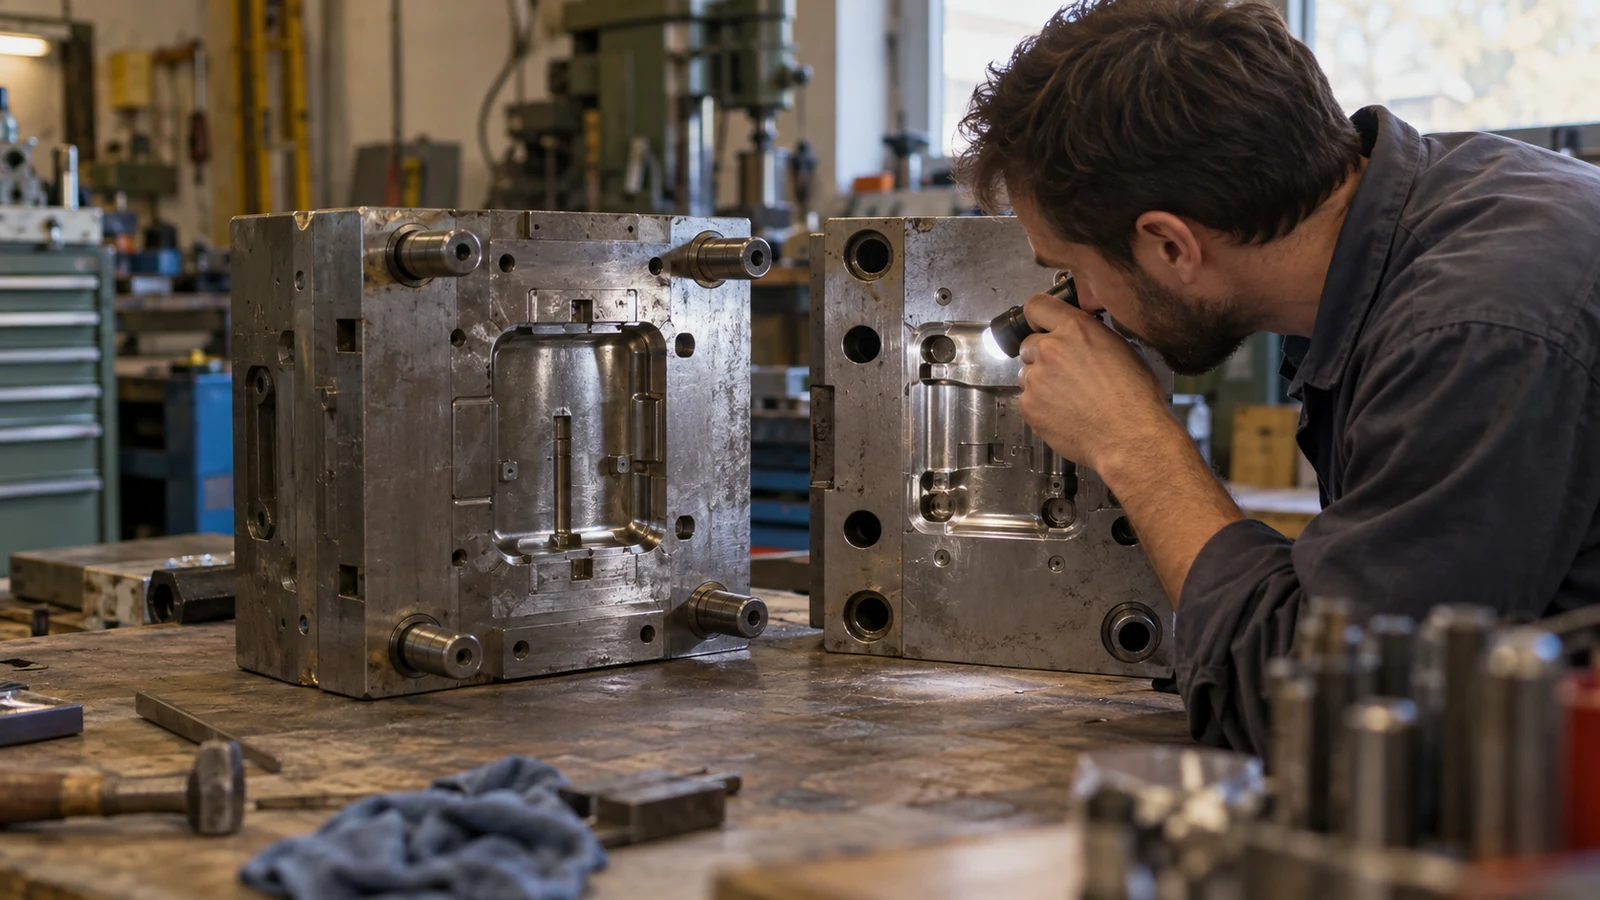
Grat entsteht, wenn Schmelze in einen Spalt eindringt, der geschlossen bleiben sollte, oder wenn eine Entlüftung oder ein Spiel mehr Material durchlässt als vorgesehen. Der Spalt kann durch Verschleiß, einen beschädigten Shutoff, Verunreinigungen, ungleichmäßige Auflage oder Verformung unter Last entstehen. Prozessbedingungen können den Formhohlraumdruck erhöhen, aber sie machen nicht jeden Spalt zu einem reinen Prozessproblem.
Untersuchen Sie den verdächtigen Bereich sicher. Achten Sie auf Rückstände, eingeschlossene Verunreinigungen, Aufprallspuren und ungleichmäßigen Kontakt. Wenn ein Formhohlraum Grat bildet, die anderen jedoch nicht, untersuchen Sie lokale Werkzeug- oder Fließunterschiede, bevor Sie den gesamten Prozess ändern. Wenn alle Formhohlräume gemeinsam breiten Grat entwickeln, überprüfen Sie die gemeinsamen Schließbedingungen und das dokumentierte Prozessfenster.
Leiten Sie die Schließkraft nicht allein aus dem Teil ab. Bestätigen Sie Maschinen- und Werkzeugaufbau, projizierte Fläche und alle verfügbaren Nachweise zum Formhohlraumdruck. Übermäßige Schließkraft kann die Werkzeugbelastung erhöhen; eine unterschiedslose Verringerung von Geschwindigkeit oder Druck kann Kurzschüsse oder schwache Bindungsbereiche erzeugen.
Eine kontrollierte Korrektur durchführen
Sobald der Werkzeugzustand geklärt ist, führen Sie einen dokumentierten Versuch durch, statt gleichzeitig mehrere Anpassungen vorzunehmen. Halten Sie Harz, Trocknungspraxis, Werkzeugtemperatur, Zyklusphase und Messmethode konstant. Ändern Sie eine relevante Variable, protokollieren Sie das Ergebnis pro Formhohlraum und bewahren Sie aus jedem Schritt ein Muster auf.
- Legen Sie die Basislinie fest. Standort, Abmessungen, Kavität, Maschineneinstellungen und Teilegewicht erfassen.
- Das Werkzeug prüfen. Schließflächen und Entlüftungen reinigen und prüfen, bevor mit Prozessänderungen kompensiert wird.
- Innerhalb des validierten Fensters anpassen. Eine gemessene Änderung nur testen, wenn die Hinweise auf eine Prozessursache deuten; Füllung, Abmessungen und Aussehen gemeinsam prüfen.
- Nach der Stabilisierung erneut prüfen. Teile vergleichen, nachdem das Werkzeug seinen normalen thermischen Zustand erreicht hat.
Eine sinnvolle Korrektur beseitigt Grat, ohne das Teil außerhalb der funktionalen Anforderungen zu verschieben. Wenn sie unvollständige Füllung, Einfallstellen, Verzug oder instabile Zyklen erzeugt, hat sie das Problem verlagert statt gelöst.
Wenn Geometrie oder Entlüftung die Einschränkung sind
Dünne Absperrflächen, lange Fließwege, abrupte Dickenübergänge und lokale Druckspitzen können die Toleranz gegenüber normaler Variation verringern. Eine zu flache Entlüftung kann Gas einschließen; eine zu tiefe oder schlecht abgestützte kann zum Gratpfad werden. “Entlüftung hinzufügen” ist keine allgemeingültige Empfehlung.
Harz, Anspritzposition, Wandübergänge und Werkzeugkonstruktion gemeinsam prüfen. Eine Füllstudie kann helfen, Druckaufbau zu lokalisieren, während eine Werkzeugprüfung feststellt, ob eine vorgeschlagene Entlüftung oder Absperrung praktikabel zu fertigen und zu warten ist. Der übergeordnete Kunststoff-Spritzgießprozess sollte an den Abnahmekriterien des Teils gemessen werden, nicht allein an einem kosmetischen Ziel.
Wo die Zeichnung einen Kantenzustand zulässt, ein Maximum nach Position und Funktion definieren. Eine Dichtfläche, Gleitfläche oder sichtbare Kante kann eine strengere Grenze benötigen als eine verdeckte, nicht funktionale Kante.
Wann Nachbearbeitung hilft – und wann nicht
Sekundäres Entgraten kann funktionieren, wenn die Spezifikation eine entfernbare Kante zulässt und das Merkmal durchgängig zugänglich ist. Es ist kein Ersatz für einen beschädigten Absperrpunkt oder Grat, der Passung, Dichtheit oder Montage verändert. Das Trimmen kann in schwer zugänglichen Bereichen eine sichtbare Spur oder eine ungleichmäßige Kante hinterlassen.
Vor der Freigabe sind der Bereich, die Entfernungsmethode, die Kantengrenze und die Prüfmethode festzulegen. Vergleichen Sie Handhabung, Arbeitsaufwand und Qualitätsrisiko mit einer Werkzeugkorrektur. Wenn Grat unvorhersehbar wiederkehrt, beheben Sie zuerst die Ursache.
Was in eine Lieferantenübergabe gehört
Geben Sie Teilenummer und Revision, Harztyp, Form- und Maschinen-ID, Kavität, Fehlerfotos mit Maßstab, den Zeitpunkt des Fehlerbeginns, aktuelle Änderungen und die funktionale Grenze an. Geben Sie an, ob es sich um ein Aussehens-, Montage-, Dichtheits- oder Sicherheitsproblem handelt. Diese Nachweise helfen dem Engineering-Team, ein lokales Absperrproblem von einem Problem des Prozessfensters zu unterscheiden.
Häufig gestellte Fragen
Sollte die Schließkraft erhöht werden, um Grat zu stoppen?
Nur wenn Nachweise eine Formtrennung unter Kavitätsdruck zeigen und das Setup innerhalb der freigegebenen Grenzen bleibt. Prüfen Sie zuerst Ausrichtung und Schließflächen; zusätzliche Kraft kann Schäden verdecken und Spannung erhöhen.
Kann ein niedrigerer Einspritzdruck Grat immer beseitigen?
Nein. Er kann das Eindringen der Schmelze in einen Spalt verringern, aber auch zu Kurzschüssen oder schlechter Merkmalsabbildung führen. Erst diagnostizieren, dann eine kontrollierte Änderung vornehmen und dabei die Teilefunktion prüfen.
Ist Grat akzeptabel, wenn er entfernt werden kann?
Das hängt von der Zeichnung und der Teilefunktion ab. Das Entfernen kann auf Dicht-, Pass- oder sicherheitsrelevanten Flächen unzulässig sein. Legen Sie vor der Freigabe eine Kantengrenze und einen Nachbearbeitungsschritt fest.