
من السهل ملاحظة الزوائد في القولبة بالحقن، ومن المثير للدهشة أنه من السهل أيضًا تشخيصها بشكل خاطئ. قد تنشأ زعنفة رقيقة عند خط الفصل من قالب لم يعد يُغلق بشكل منتظم، لكن الزوائد قد تظهر أيضًا عند إدخال أو منزلق أو مسمار قذف أو فتحة تهوية. قد يؤدي رفع قوة الإغلاق أو خفض ضغط الحقن إلى إخفاء العَرَض مع إحداث عيب مختلف. السؤال الأول المفيد ليس “أي إعداد يجب أن نغيّره؟” بل “من أين تبدأ الزوائد، وما الذي تغيّر عند ظهورها؟”
يحوّل التشخيص القائم على الموقع أولًا عَرَضًا شكليًا إلى مشكلة قالب وعملية قابلة للتتبع. كما يساعد المشترين على التمييز بين تصحيح مؤقت للعملية وبين عمل ينتمي إلى الصيانة أو تصميم الجزء.
تشخيص سريع: سجّل الموقع الدقيق، وما إذا كانت الزوائد متصلة أم موضعية، والتجويف أو منطقة القالب المتأثرة، وما إذا كانت قد ظهرت بعد تغيير في الأدوات أو المواد أو الإعداد أو الإنتاج. ثم غيّر متغيرًا واحدًا في كل مرة.
في هذا المقال
- حدّد موقع الزوائد قبل تغيير الإعدادات
- افصل مشكلات الإغلاق عن مشكلات العملية
- نفّذ تصحيحًا مضبوطًا
- عندما تكون الهندسة أو التهوية هي القيد
- متى يساعد التشذيب — ومتى لا يساعد
- ما يجب تضمينه عند التسليم إلى المورّد
- الأسئلة الشائعة
حدّد موقع الزوائد قبل تغيير الإعدادات

حدّد العيب على رسم أو صورة وقارن عدة أجزاء متتالية. تتطلب الزعنفة المستمرة حول خط الفصل تحقيقًا مختلفًا عن مقطع قصير عند إدخال واحد أو علامة متكررة بجوار مسمار قذف. تحقق مما إذا كان يحدث في كل تجويف، أو في تجويف واحد، أو فقط بعد وصول القالب إلى درجة حرارة التشغيل.
| موقع الزوائد | الأدلة التي يجب فحصها | لا تفترض |
|---|---|---|
| زعنفة خط فصل عريضة | التثبيت والمحاذاة وحالة التثبيت وتلف السطح | زيادة قوة التثبيت هي الحل دائمًا |
| قالب واحد أو إغلاق | تآكل موضعي، حطام، توافق، دعم، حركة حرارية | القالب بأكمله غير محاذى |
| ميزة تهوية أو قاذف | حالة التهوية، الضغط الموضعي، خلوص الدبوس | كل الزوائد ناتجة عن تهوية سيئة |
سجّل دفعة الراتنج والآلة والتجويف وعدد الدورات وحالة العملية. إذا بدأت الزوائد بعد حدث صيانة أو تشغيل طويل، فقد يكون هذا التسلسل الزمني أكثر فائدة من قراءة ضغط واحدة. مراجعة سليمة لتصميم قالب الحقن تأخذ في الاعتبار الإغلاقات وأسطح الفصل ومواقع التهوية ودعم الأداة — وليس الهندسة الاسمية فقط.
افصل مشكلات الإغلاق عن مشكلات العملية
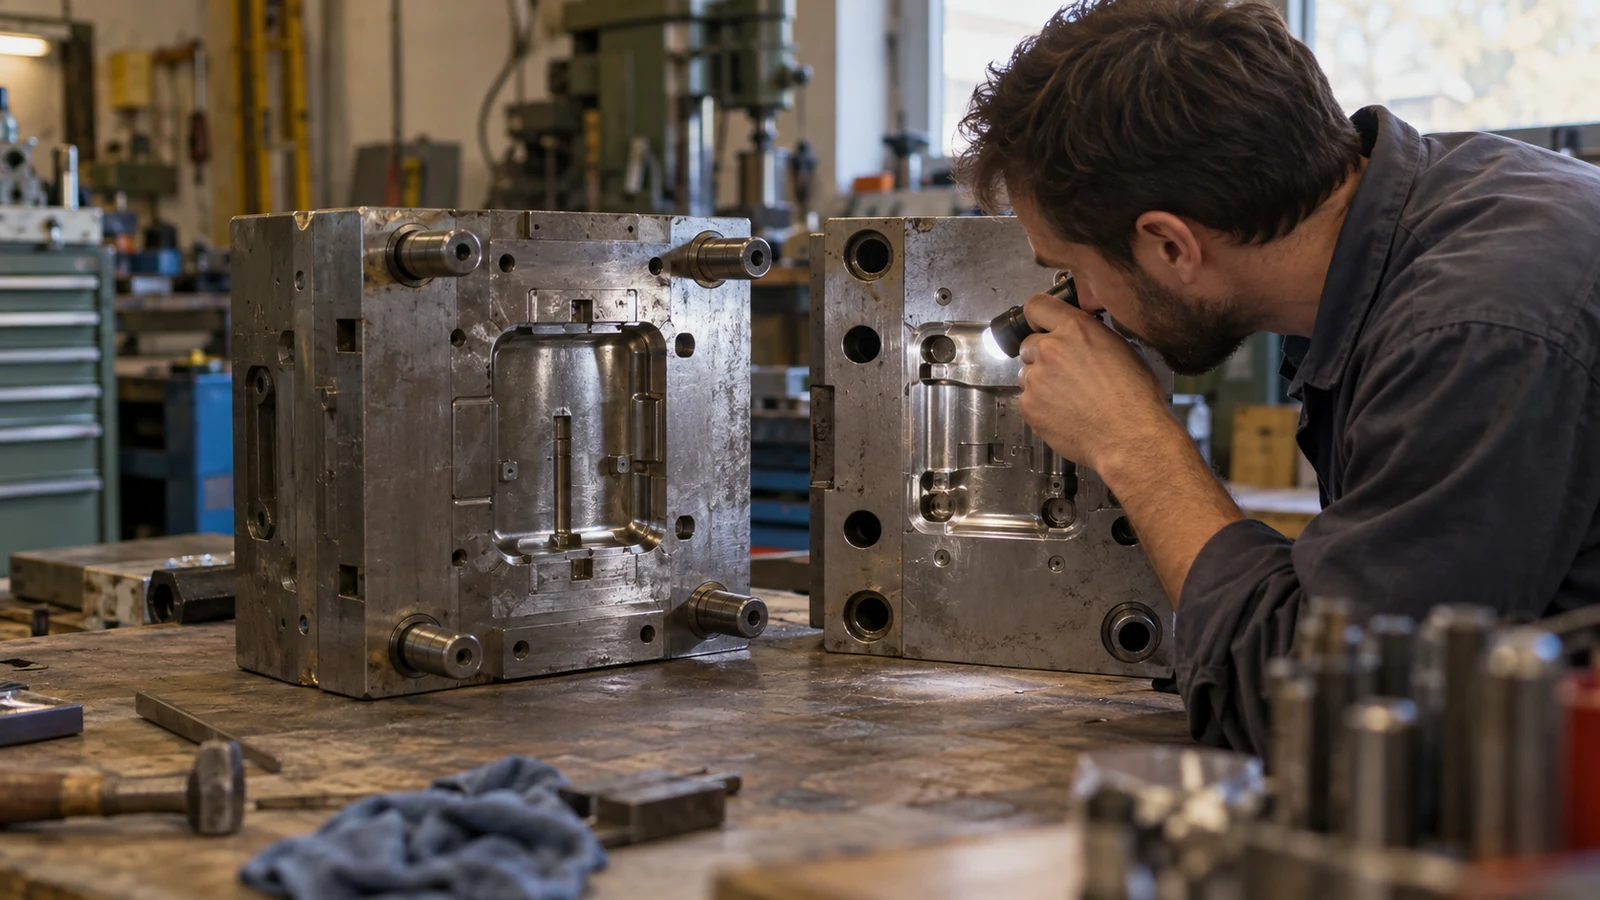
تتشكل الزوائد عندما يدخل المصهور إلى فجوة يجب أن تبقى مغلقة أو عندما تمرر تهوية أو خلوص كمية من المادة أكبر من المقصود. قد تنشأ الفجوة من التآكل أو إغلاق تالف أو تلوث أو تثبيت غير متساوٍ أو انحراف تحت الحمل. قد تزيد ظروف العملية من ضغط التجويف، لكنها لا تجعل كل فجوة مشكلة عملية فقط.
افحص المنطقة المشتبه بها بأمان. ابحث عن البقايا والحطام المحتجز وعلامات الصدمات والتلامس غير المتساوي. إذا ظهرت زوائد في تجويف واحد بينما لا تظهر في الأخرى، فحقّق في اختلافات الأداة أو التدفق الموضعية قبل تغيير العملية بالكامل. إذا ظهرت زوائد عريضة في جميع التجاويف معًا، فراجع ظروف الإغلاق المشتركة ونافذة العملية الموثقة.
لا تستنتج حمولة التثبيت من القطعة وحدها. تحقق من إعداد الآلة والقالب والمساحة المسقطة وأي دليل متاح على ضغط التجويف. يمكن أن تزيد قوة التثبيت المفرطة من إجهاد الأداة؛ كما أن خفض السرعة أو الضغط دون تمييز قد يسبب حقنًا ناقصًا أو مناطق لحام ضعيفة.
نفّذ تصحيحًا مضبوطًا
بمجرد فهم حالة الأداة، قم بإجراء تجربة موثقة بدلاً من إجراء تعديلات متزامنة. حافظ على اتساق الراتنج وممارسة التجفيف ودرجة حرارة القالب ومرحلة الدورة وطريقة القياس. غيّر متغيرًا واحدًا ذا صلة، وسجّل النتيجة حسب التجويف، واحتفظ بعينة من كل خطوة.
- حدّد خط الأساس. سجّل الموقع والأبعاد والتجويف وإعدادات الماكينة ووزن الجزء.
- افحص الأداة. نظّف وافحص أسطح الإغلاق والفتحات قبل التعويض بتغييرات العملية.
- اضبط داخل النطاق المعتمد. اختبر تغييرًا مقيسًا فقط عندما تشير الأدلة إلى سبب متعلق بالعملية؛ افحص التعبئة والأبعاد والمظهر معًا.
- أعد الفحص بعد الاستقرار. قارن الأجزاء بعد وصول القالب إلى حالته الحرارية الطبيعية.
التصحيح المفيد يزيل الزوائد دون دفع الجزء خارج المتطلبات الوظيفية. إذا تسبب في تعبئة غير كاملة أو انخساف أو تشوه أو دورات غير مستقرة، فقد نقل المشكلة بدلاً من حلها.
عندما تكون الهندسة أو التهوية هي القيد
أسطح الإغلاق الرقيقة ومسارات التدفق الطويلة والانتقالات المفاجئة في السماكة وذُرى الضغط الموضعية يمكن أن تقلل من التحمل للتباين الطبيعي. قد تحبس الفتحة الضحلة جدًا الغاز؛ وقد تصبح الفتحة العميقة جدًا أو ضعيفة الدعم مسارًا للزوائد. “إضافة تهوية” ليست نصيحة عالمية.
راجع الراتنج وموضع البوابة وانتقالات الجدار وبناء القالب معًا. يمكن أن تساعد دراسة التعبئة في تحديد تراكم الضغط، بينما يحدد مراجعة الأداة ما إذا كانت الفتحة أو الإغلاق المقترح عمليًا للتصنيع والصيانة. الأوسع عملية القولبة بالحقن البلاستيكي يجب الحكم عليها وفقًا لمعايير قبول الجزء، وليس وفقًا لهدف تجميلي وحده.
حيث يسمح الرسم بحالة حافة، حدّد حدًا أقصى حسب الموقع والوظيفة. قد يحتاج الختم أو السطح الانزلاقي أو الحافة المرئية إلى حد أكثر صرامة من حافة مخفية غير وظيفية.
متى يساعد التشذيب — ومتى لا يساعد
ثانوي إزالة الرايش يمكن أن يعمل عندما تسمح المواصفات بحافة قابلة للإزالة وتكون الميزة قابلة للوصول باستمرار. وهو ليس بديلاً عن إغلاق تالف أو رايش يغيّر الملاءمة أو الإحكام أو التجميع. قد يترك التشذيب أثراً أو حافة غير متسقة في المناطق صعبة الوصول.
قبل اعتماده، حدّد المنطقة وطريقة الإزالة وحد الحافة وطريقة الفحص. قارن مخاطر المناولة والعمالة والجودة مع تصحيح القالب. إذا عاد الرايش بشكل غير متوقع، عالج المصدر أولاً.
ما يجب تضمينه عند التسليم إلى المورّد
قدّم رقم الجزء والمراجعة، ودرجة الراتنج، ومعرّف القالب والماكينة، والتجويف، وصور العيب مع مقياس، ومتى يبدأ العيب، والتغييرات الأخيرة، والحد الوظيفي. وضّح ما إذا كان القلق يتعلق بالمظهر أو التجميع أو الإحكام أو السلامة. تساعد هذه الأدلة فريق الهندسة على التمييز بين مشكلة إغلاق موضعية ومشكلة نافذة عملية.
الأسئلة الشائعة
هل ينبغي زيادة قوة التثبيت لإيقاف الرايش؟
فقط إذا أظهرت الأدلة انفصال القالب تحت ضغط التجويف وبقي الإعداد ضمن الحدود المعتمدة. افحص المحاذاة وأسطح الإغلاق أولاً؛ فالقوة الإضافية قد تخفي التلف وتضيف إجهاداً.
هل يمكن لخفض ضغط الحقن أن يزيل الرايش دائماً؟
لا. قد يقلل من دخول المصهور إلى الفجوة لكنه قد يسبب حقناً ناقصاً أو نسخاً رديئاً للميزات. شخّص أولاً، ثم أجرِ تغييراً واحداً مضبوطاً مع فحص وظيفة الجزء.
هل يُقبل الرايش إذا كان قابلاً للإزالة؟
يعتمد ذلك على الرسم ووظيفة الجزء. قد تكون الإزالة غير مقبولة على أسطح الإحكام أو التزاوج أو المرتبطة بالسلامة. اتفق على حد حافة وعملية ثانوية قبل الإفراج.