
La rebaba en el moldeo por inyección es fácil de detectar y sorprendentemente fácil de diagnosticar mal. Una aleta fina en la línea de partición puede provenir de un molde que ya no cierra de manera uniforme, pero la rebaba también puede aparecer en un inserto, corredera, expulsor o respiradero. Aumentar la fuerza de cierre o reducir la presión de inyección puede ocultar el síntoma mientras crea un defecto diferente. La primera pregunta útil no es “¿Qué ajuste debemos cambiar?”, sino “¿Dónde comienza la rebaba y qué cambió cuando apareció?”.”
Un diagnóstico basado primero en la ubicación convierte un síntoma cosmético en un problema de molde y proceso rastreable. También ayuda a los compradores a distinguir una corrección temporal del proceso de un trabajo que corresponde al mantenimiento o al diseño de la pieza.
Diagnóstico rápido: registre la ubicación exacta, si la rebaba es continua o local, la cavidad o zona del molde afectada y si apareció tras un cambio de utillaje, material, configuración o producción. Después, cambie una sola variable a la vez.
En este artículo
- Mapee la rebaba antes de cambiar ajustes
- Separe los problemas de cierre de los problemas de proceso
- Ejecute una corrección controlada
- Cuando la geometría o la ventilación son la limitación
- Cuándo ayuda el desbarbado y cuándo no
- Qué incluir en un traspaso al proveedor
- Preguntas frecuentes
Mapee la rebaba antes de cambiar ajustes

Marque el defecto en un plano o una foto y compare varias piezas consecutivas. Una aleta continua alrededor de la línea de partición exige una investigación distinta que un segmento corto en un inserto o una marca repetida junto a un expulsor. Compruebe si ocurre en todas las cavidades, en una sola cavidad o solo después de que el molde alcance la temperatura de funcionamiento.
| Ubicación de la rebaba | Evidencia a verificar | No asuma |
|---|---|---|
| Aleta amplia en la línea de partición | Asiento, alineación, condición de cierre, daño superficial | Más fuerza de cierre siempre es la solución |
| Un inserto o cierre | Desgaste local, residuos, ajuste, soporte, movimiento térmico | Todo el molde está desalineado |
| Característica de venteo o expulsión | Condición del venteo, presión local, holgura del pin | Toda la rebaba es un venteo deficiente |
Anote el lote de resina, la máquina, la cavidad, el conteo de ciclos y el estado del proceso. Si la rebaba comienza tras un evento de mantenimiento o una corrida larga, esa cronología puede ser más útil que una sola lectura de presión. Una sólida revisión de diseño de molde de inyección considera cierres, superficies de partición, ubicaciones de venteo y soporte de la herramienta, no solo la geometría nominal.
Separe los problemas de cierre de los problemas de proceso
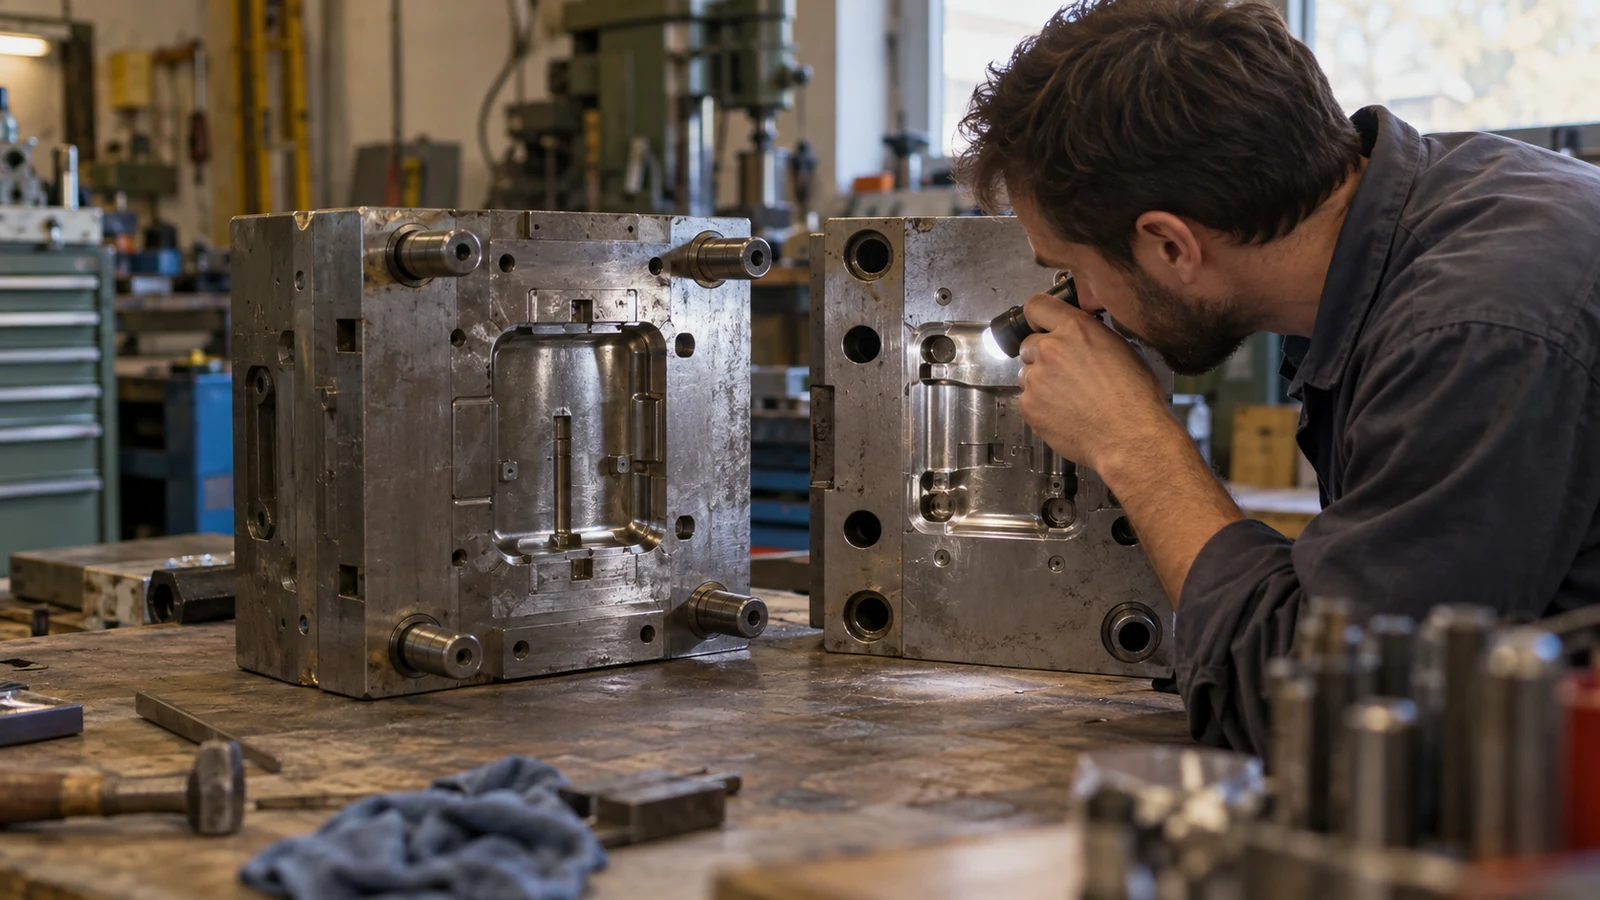
La rebaba se forma cuando el fundido entra en una holgura que debería permanecer cerrada o cuando un venteo o una holgura deja pasar más material del previsto. La holgura puede provenir de desgaste, un cierre dañado, contaminación, asiento desigual o deflexión bajo carga. Las condiciones del proceso pueden aumentar la presión de cavidad, pero no convierten toda holgura en un problema exclusivo del proceso.
Inspeccione la zona sospechosa de forma segura. Busque residuos, suciedad atrapada, marcas de impacto y contacto desigual. Si una cavidad presenta rebaba mientras las demás no, investigue diferencias locales de herramienta o de flujo antes de cambiar todo el proceso. Si todas las cavidades desarrollan rebaba amplia a la vez, revise las condiciones de cierre compartidas y la ventana de proceso documentada.
No infiera el tonelaje de cierre solo a partir de la pieza. Confirme la configuración de la máquina y del molde, el área proyectada y cualquier evidencia de presión de cavidad disponible. Una fuerza de cierre excesiva puede aumentar el esfuerzo de la herramienta; reducir la velocidad o la presión indiscriminadamente puede provocar piezas incompletas o zonas de unión débiles.
Ejecute una corrección controlada
Una vez comprendida la condición de la herramienta, realice una prueba documentada en lugar de ajustes simultáneos. Mantenga consistentes la resina, la práctica de secado, la temperatura del molde, la etapa del ciclo y el método de medición. Cambie una variable relevante, registre el resultado por cavidad y conserve una muestra de cada paso.
- Establezca la línea base. Registre la ubicación, las dimensiones, la cavidad, los ajustes de la máquina y el peso de la pieza.
- Inspeccione la herramienta. Limpie y verifique las superficies de cierre y los respiraderos antes de compensar con cambios en el proceso.
- Ajuste dentro de la ventana validada. Pruebe un cambio medido solo cuando la evidencia apunte a una causa del proceso; verifique el llenado, las dimensiones y la apariencia en conjunto.
- Vuelva a verificar después de la estabilización. Compare las piezas después de que el molde alcance su estado térmico normal.
Una corrección útil elimina la rebaba sin desplazar la pieza fuera de los requisitos funcionales. Si genera llenado incompleto, hundimientos, distorsión o ciclos inestables, ha trasladado el problema en lugar de resolverlo.
Cuando la geometría o la ventilación son la limitación
Las superficies de cierre delgadas, los trayectos de flujo largos, las transiciones bruscas de espesor y los picos de presión locales pueden reducir la tolerancia a la variación normal. Un respiradero demasiado poco profundo puede atrapar gas; uno demasiado profundo o mal soportado puede convertirse en una vía de rebaba. “Agregar ventilación” no es un consejo universal.
Revise la resina, la posición de la compuerta, las transiciones de pared y la construcción del molde en conjunto. Un estudio de llenado puede ayudar a localizar la acumulación de presión, mientras que una revisión de la herramienta determina si un respiradero o una superficie de cierre propuestos son prácticos de mecanizar y mantener. El contexto más amplio proceso de moldeo por inyección de plástico debe evaluarse según los criterios de aceptación de la pieza, no solo según un objetivo estético.
Cuando el plano permite una condición de borde, defina un máximo por ubicación y función. Un sello, una interfaz deslizante o un borde visible pueden requerir un límite más estricto que un borde oculto no funcional.
Cuándo ayuda el desbarbado y cuándo no
El desbarbado secundario puede funcionar cuando la especificación permite un borde removible y la característica es accesible de forma consistente. No sustituye una superficie de cierre dañada ni la rebaba que altera el ajuste, el sellado o el ensamblaje. El recorte puede dejar una marca o un borde inconsistente en áreas de difícil acceso.
Antes de aprobarlo, defina el área, el método de eliminación, el límite de borde y el método de inspección. Compare la manipulación, la mano de obra y el riesgo de calidad con una corrección de herramienta. Si la rebaba reaparece de forma impredecible, aborde primero la causa raíz.
Qué incluir en un traspaso al proveedor
Proporcione el número de pieza y la revisión, el grado de resina, el ID de molde y máquina, la cavidad, fotos del defecto con una escala, cuándo comienza el defecto, los cambios recientes y el límite funcional. Indique si la preocupación es de apariencia, ensamblaje, sellado o seguridad. Esta evidencia ayuda al equipo de ingeniería a distinguir un problema local de cierre de un problema de ventana de proceso.
Preguntas frecuentes
¿Debe aumentarse la fuerza de cierre para detener la rebaba?
Solo si la evidencia muestra separación del molde bajo la presión de cavidad y la configuración permanece dentro de los límites aprobados. Inspeccione primero la alineación y las superficies de cierre; una fuerza adicional puede enmascarar daños y añadir tensión.
¿Puede la reducción de la presión de inyección eliminar siempre la rebaba?
No. Puede reducir el fundido que entra en una holgura, pero puede causar piezas incompletas o una mala replicación de detalles. Diagnostique primero y luego haga un solo cambio controlado mientras verifica la función de la pieza.
¿Es aceptable la rebaba si se puede eliminar?
Eso depende del plano y de la función de la pieza. La eliminación puede ser inaceptable en superficies de sellado, acoplamiento o relacionadas con la seguridad. Acuerde un límite de borde y una operación secundaria antes de la liberación.