
Desbarbado
El desbarbado elimina el material fino e indeseado que queda en la línea de partición del molde, en un respiradero o en la interfaz de un inserto. El objetivo no es simplemente obtener una pieza de aspecto más liso: el exceso de rebaba puede obstruir el ensamblaje, interferir con un sello o convertirse en contaminación suelta. Para un proyecto de piezas moldeadas de Jucheng, defina las superficies que deben limpiarse y las características que deben permanecer intactas, de modo que el método de eliminación y los criterios de inspección puedan revisarse conjuntamente.
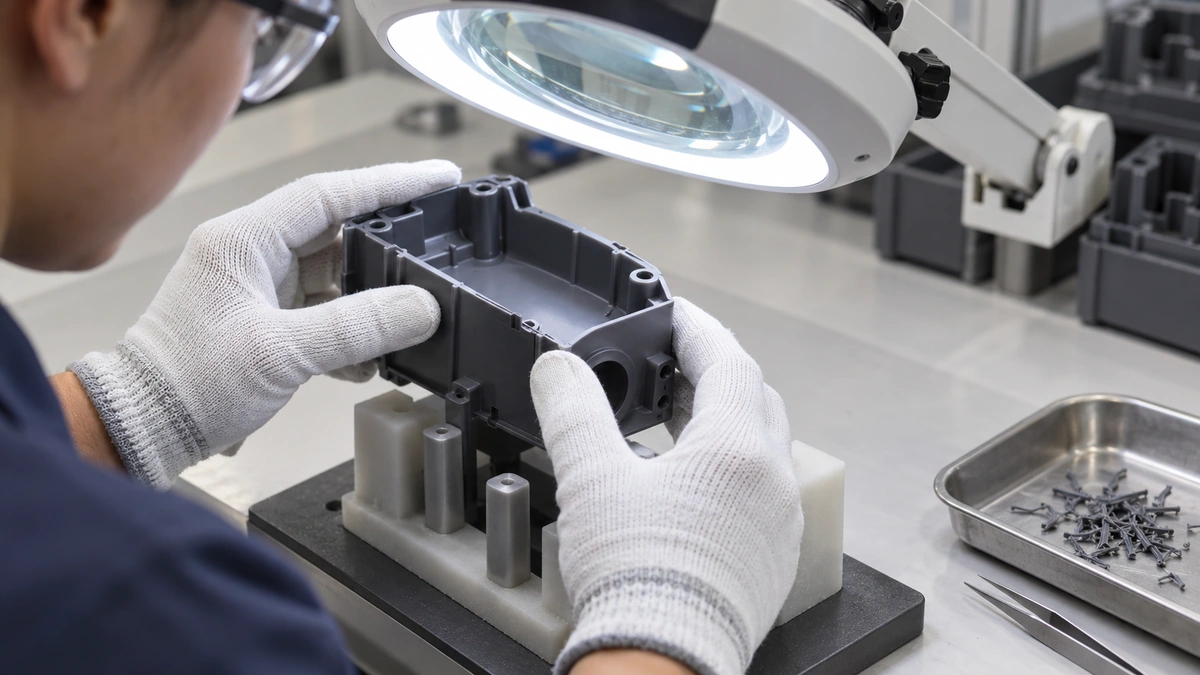
Elimine la rebaba, no el borde funcional
Un borde que parece limpio puede seguir siendo funcionalmente incorrecto si el procesamiento redondea una superficie de sellado o reduce una característica de retención. Comience con un plano marcado que muestre la rebaba residual admisible, las dimensiones protegidas y las zonas cosméticas. Una muestra que muestre un borde aceptable es útil cuando un requisito numérico no describe completamente la apariencia.
El desbarbado también debe distinguirse de la eliminación de la colada. La rebaba es material no intencional que escapa de un cierre; una colada es una conexión planificada al canal de alimentación. Pueden requerir herramientas, utillajes y límites de aceptación diferentes.
Selección de una ruta de eliminación controlada
| Condición de la pieza | Ruta a evaluar | Preocupación principal |
|---|---|---|
| Rebaba local accesible | Corte manual o guiado por utillaje con soporte | Acanalado de la superficie base |
| Rebaba periférica fina repetida | Tratamiento adecuado a base de medios | Redondeo, retención de medios y cambio de superficie |
| Detalles sensibles a la temperatura o flexibles | Pruebas de proceso específicas para cada material | Distorsión, agrietamiento o cambio de flexibilidad |
Un proceso por lotes no es automáticamente adecuado para cada resina o geometría. Las paredes delgadas, las cavidades profundas y los orificios pequeños pueden comportarse de manera diferente al borde exterior expuesto. Confirme el grado exacto de resina y el contenido de carga antes de aprobar una prueba; no transfiera configuraciones de una pieza visualmente similar.
Un plan de liberación basado en la función de la pieza
- Caracterizar la condición de entrada. Registrar dónde ocurre el rebabeo y si su espesor cambia entre cavidades o corridas de producción.
- Soportar y proteger el componente. Ubicarlo sin aplastar las características flexibles y proteger las superficies que deben conservar su acabado.
- Verificar después de la limpieza. Examinar los bordes críticos y los residuos atrapados, luego repetir la verificación de ajuste o sellado correspondiente.
Preguntas antes de aprobar la producción
¿Puede el desbarbado mejorar la precisión dimensional?
Puede eliminar material que excede un requisito de borde. No puede corregir una característica de tamaño insuficiente, alabeo ni un orificio fuera de posición en el sustrato moldeado.
¿Está una pieza visualmente limpia lista para un sistema de fluidos?
No necesariamente. Acuerde el requisito de limpieza e inspeccione las ubicaciones de difícil acceso; la inspección visual del borde por sí sola no establece la limpieza de partículas.
Incluya los requisitos de borde en el paquete de moldeo
Coordine el tratamiento de bordes con moldeo por inyección de plástico y el acordado plan de control de calidad. Envíe un plano, el grado de resina, la cantidad esperada e imágenes de muestra anotadas para un revisión del proyecto.