
Çapak Alma
Çapak alma, kalıp ayrım hattında, havalandırma veya insert arayüzünde kalan ince, istenmeyen malzemeyi uzaklaştırır. Amaç yalnızca daha pürüzsüz görünen bir parça elde etmek değildir: aşırı çapak montajı engelleyebilir, bir sızdırmazlık elemanına müdahale edebilir veya gevşek kontaminasyon haline gelebilir. Bir Jucheng kalıplanmış parça projesinde, temizlenmesi gereken yüzeyleri ve dokunulmadan kalması gereken özellikleri tanımlayın; böylece uzaklaştırma yöntemi ve muayene kriterleri birlikte değerlendirilebilir.
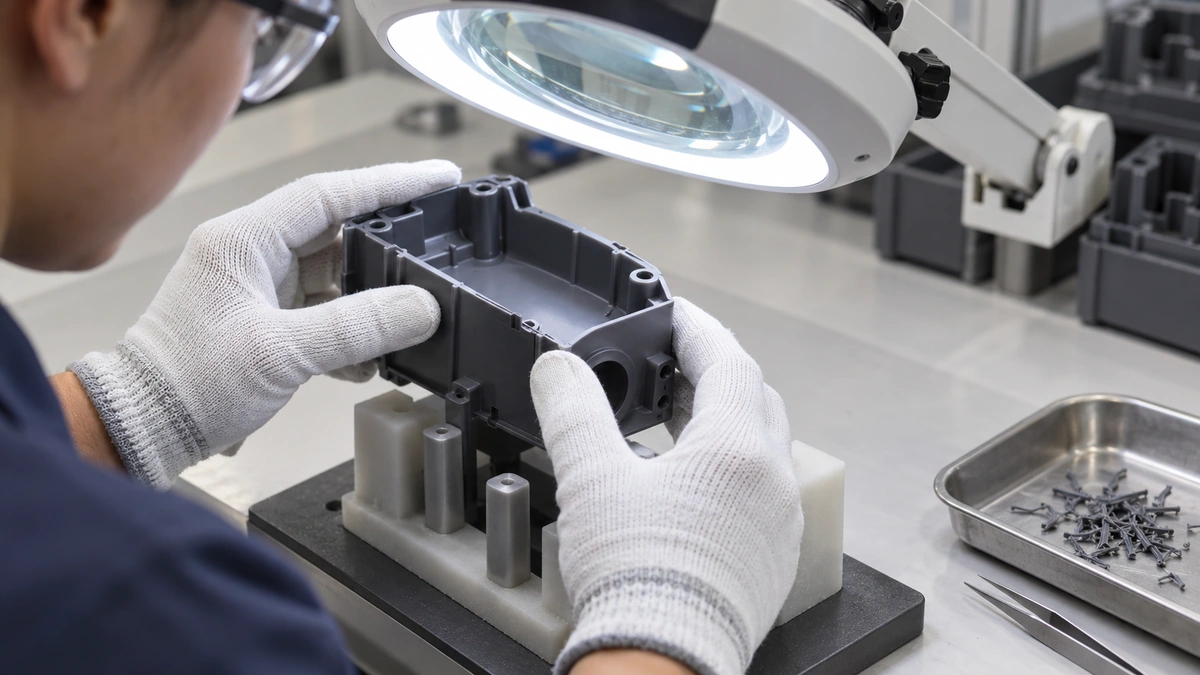
Çapağı alın—çalışma kenarını değil
Temiz görünen bir kenar, işleme bir sızdırmazlık yüzeyini yuvarlarsa veya bir tutma özelliğini azaltırsa işlevsel olarak hâlâ hatalı olabilir. İzin verilen kalıntı çapak, korunan ölçüler ve kozmetik bölgeleri gösteren işaretli bir çizimle başlayın. Sayısal bir gereklilik görünümü tam olarak tanımlamadığında, kabul edilebilir bir kenarı gösteren bir numune faydalıdır.
Çapak alma, yolluk alma işleminden de ayırt edilmelidir. Çapak, bir kapatma yüzeyinden kaçan istenmeyen malzemedir; yolluk ise yolluk kanalına planlı bir bağlantıdır. Farklı takımlar, fikstürler ve kabul limitleri gerektirebilirler.
Kontrollü bir uzaklaştırma yolu seçimi
| Parça durumu | Değerlendirilecek yol | Ana endişe |
|---|---|---|
| Erişilebilir yerel çapak | Destekli manuel veya fikstür güdümlü kesim | Ana yüzeyde oyuk açma |
| Tekrarlanan ince çevresel çapak | Uygun ortam bazlı işlem | Yuvarlama, ortam tutma ve yüzey değişimi |
| Sıcaklığa duyarlı veya esnek detaylar | Malzemeye özgü proses denemeleri | Deformasyon, çatlama veya değişen esneklik |
Bir toplu proses her reçine veya geometri için otomatik olarak uygun değildir. İnce duvarlar, derin cepler ve küçük delikler, açıkta kalan dış kenardan farklı davranabilir. Bir denemeyi onaylamadan önce tam reçine sınıfını ve dolgu içeriğini doğrulayın; ayarları görsel olarak benzer bir parçadan aktarmayın.
Parçanın işlevine dayalı bir çıkarma planı
- Gelen durumu karakterize edin. Çapaklanmanın nerede oluştuğunu ve kalınlığının gözler veya üretim partileri arasında değişip değişmediğini kaydedin.
- Bileşeni destekleyin ve koruyun. Esnek özellikleri ezmeden konumlandırın ve yüzey kalitesini koruması gereken yüzeyleri koruyun.
- Temizlikten sonra kontrol edin. Kritik kenarları ve sıkışmış kalıntıları inceleyin, ardından ilgili geçme veya sızdırmazlık kontrolünü tekrarlayın.
Üretimi onaylamadan önce sorular
Çapak alma boyutsal doğruluğu iyileştirebilir mi?
Bir kenar gereksinimini aşan malzemeyi kaldırabilir. Kalıplanmış alt tabakadaki küçük kalmış bir özelliği, eğriliği veya konumu hatalı bir deliği düzeltemez.
Görsel olarak temiz bir parça akışkan sistemi için hazır mıdır?
Mutlaka değil. Temizlik gereksinimi üzerinde anlaşın ve ulaşılması zor bölgeleri denetleyin; yalnızca görsel kenar denetimi parçacık temizliğini ortaya koymaz.
Kenar gereksinimlerini kalıplama paketine dahil edin
Kenar işlemini şununla koordine edin plastik enjeksiyon kalıplama ve üzerinde anlaşılan kalite kontrol planı. ile. Bir çizim, reçine sınıfı, beklenen miktar ve açıklamalı numune görüntülerini şunun için gönderin: proje incelemesi için CAD, reçine sınıfları ve gerekli mukavemet veya sızdırma kriterlerini sağlayın.