
Ébavurage
L'ébavurage élimine la fine matière indésirable laissée au niveau d'un plan de joint, d'un évent ou d'une interface d'insert. L'objectif n'est pas simplement d'obtenir une pièce d'aspect plus lisse : un excès de bavure peut gêner l'assemblage, interférer avec un joint d'étanchéité ou devenir une contamination mobile. Pour un projet de pièce moulée Jucheng, définissez les surfaces à nettoyer et les caractéristiques à préserver intactes afin que la méthode d'élimination et les critères d'inspection puissent être examinés ensemble.
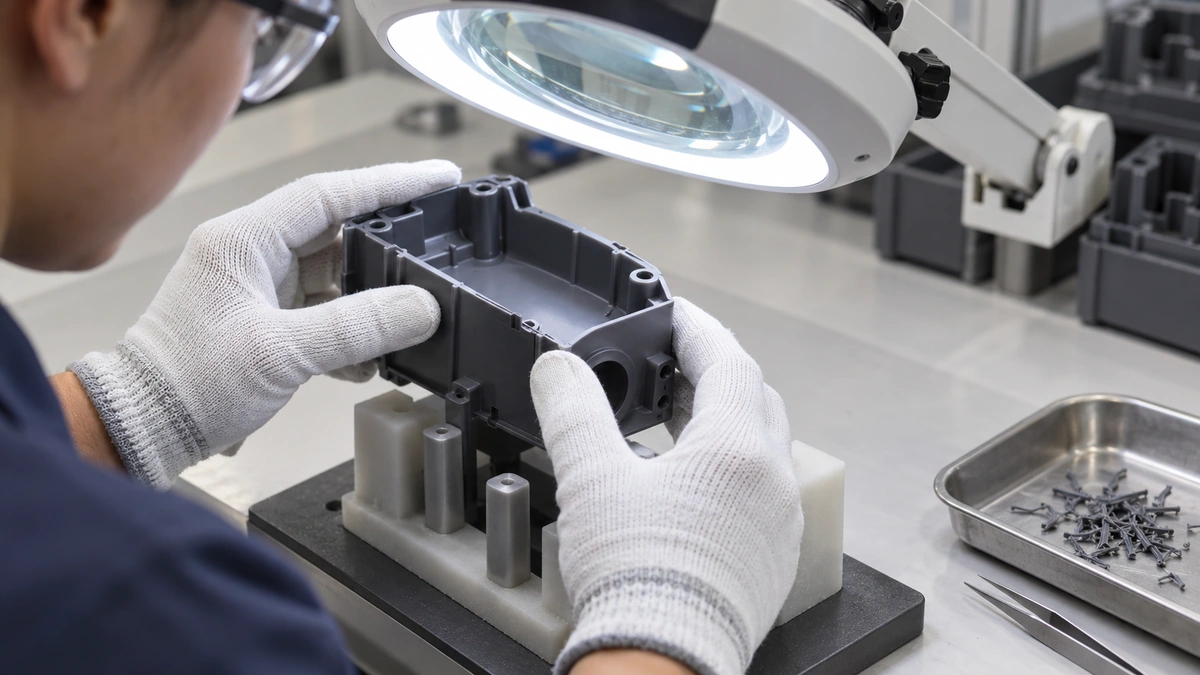
Éliminer la bavure — pas l'arête fonctionnelle
Une arête d'apparence propre peut rester fonctionnellement incorrecte si l'usinage arrondit une portée d'étanchéité ou réduit une caractéristique de retenue. Commencez par un plan annoté indiquant la bavure résiduelle admissible, les dimensions protégées et les zones esthétiques. Un échantillon présentant une arête acceptable est utile lorsqu'une exigence numérique ne décrit pas entièrement l'aspect.
L'ébavurage doit également être distingué de l'élimination de la carotte. La bavure est une matière non intentionnelle s'échappant d'une fermeture ; la carotte est une liaison prévue vers le canal d'alimentation. Ils peuvent nécessiter des outils, des montages et des limites d'acceptation différents.
Choisir une voie d'élimination maîtrisée
| État de la pièce | Voie à évaluer | Préoccupation principale |
|---|---|---|
| Bavure locale accessible | Coupe manuelle ou guidée par montage | Risque de rayer la surface mère |
| Bavure périphérique fine répétée | Traitement adapté à base de médias | Ébavurage, rétention du média et modification de la surface |
| Détails sensibles à la température ou flexibles | Essais de procédé spécifiques au matériau | Déformation, fissuration ou flexibilité modifiée |
Un procédé par lots n'est pas automatiquement adapté à chaque résine ou géométrie. Les parois minces, les cavités profondes et les petits trous peuvent se comporter différemment du bord extérieur exposé. Confirmez la nuance exacte de résine et la teneur en charges avant d'approuver un essai ; ne transférez pas les réglages d'une pièce visuellement similaire.
Un plan de libération basé sur la fonction de la pièce
- Caractériser l'état entrant. Consigner les zones où se produisent les bavures et si leur épaisseur varie entre les empreintes ou les cycles de production.
- Soutenir et protéger le composant. Le positionner sans écraser les éléments flexibles et protéger les surfaces qui doivent conserver leur finition.
- Vérifier après le nettoyage. Examiner les bords critiques et les débris piégés, puis répéter le contrôle d'ajustement ou d'étanchéité pertinent.
Questions avant d'approuver la production
L'ébavurage peut-il améliorer la précision dimensionnelle ?
Il peut éliminer la matière qui dépasse une exigence de bord. Il ne peut pas corriger une caractéristique sous-dimensionnée, un gauchissement ou un trou mal positionné dans le substrat moulé.
Une pièce visuellement propre est-elle prête pour un système fluidique ?
Pas nécessairement. Convenez de l'exigence de propreté et inspectez les zones difficiles d'accès ; une inspection visuelle des bords seule ne permet pas d'établir la propreté particulaire.
Inclure les exigences de bord dans le dossier de moulage
Coordonner le traitement des bords avec moulage par injection plastique et le plan de contrôle qualité. convenu. Envoyez un dessin, la nuance de résine, la quantité prévue et des images d'échantillons annotées pour une revue de projet.