
Sbavatura
La sbavatura rimuove il sottile materiale indesiderato rimasto sulla linea di divisione dello stampo, sugli sfiati o sulle interfacce degli inserti. L'obiettivo non è semplicemente ottenere un pezzo dall'aspetto più liscio: la bava in eccesso può ostacolare l'assemblaggio, interferire con una tenuta o diventare contaminazione mobile. Per un progetto di pezzi stampati Jucheng, definire le superfici che devono essere pulite e le caratteristiche che devono rimanere intatte, in modo che il metodo di rimozione e i criteri di ispezione possano essere valutati insieme.
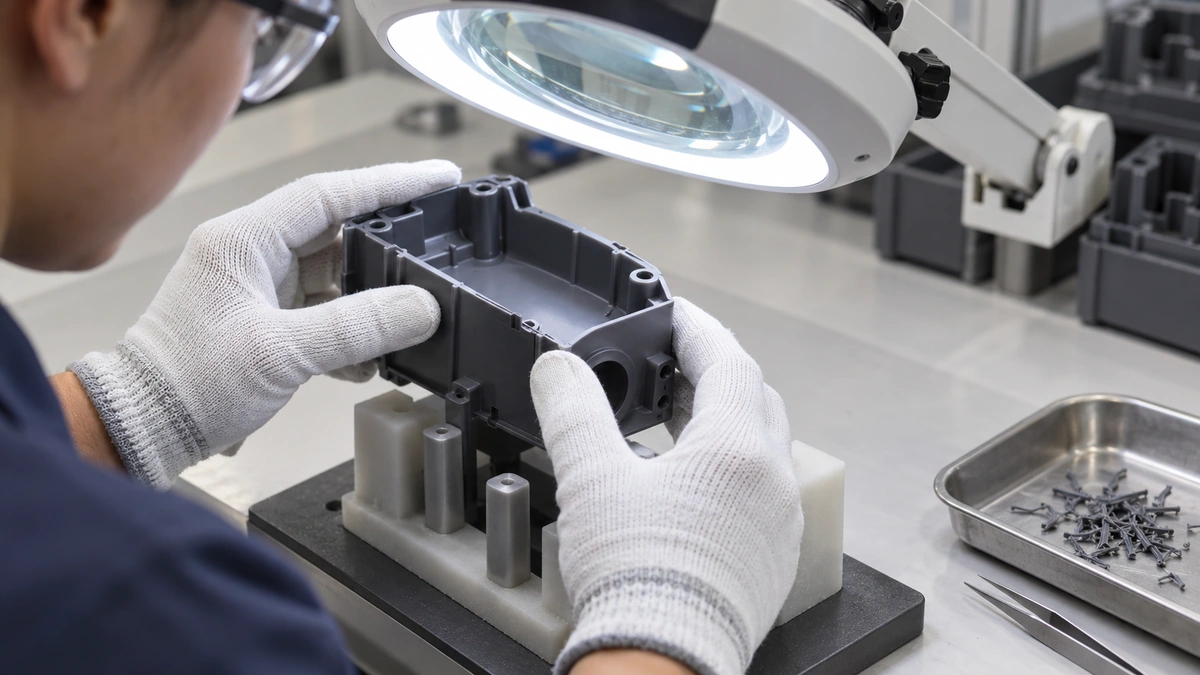
Rimuovere la bava, non il bordo funzionale
Un bordo che sembra pulito può comunque essere funzionalmente errato se la lavorazione arrotonda una superficie di tenuta o riduce una caratteristica di ritenzione. Iniziare con un disegno annotato che mostri la bava residua ammissibile, le dimensioni protette e le zone estetiche. Un campione che mostri un bordo accettabile è utile quando un requisito numerico non descrive completamente l'aspetto.
La sbavatura va inoltre distinta dalla rimozione del punto di iniezione. La bava è materiale non intenzionale che fuoriesce da una chiusura; il punto di iniezione è un collegamento previsto al canale di alimentazione. Possono richiedere utensili, attrezzature e limiti di accettazione diversi.
Selezionare un percorso di rimozione controllato
| Condizione del pezzo | Percorso da valutare | Preoccupazione principale |
|---|---|---|
| Bava locale accessibile | Taglio manuale supportato o guidato da attrezzatura | Scavatura della superficie del pezzo |
| Bava periferica fine ripetuta | Trattamento idoneo a base di media | Arrotondamento, ritenzione del materiale abrasivo e variazione della superficie |
| Dettagli termosensibili o flessibili | Prove di processo specifiche per il materiale | Deformazione, fessurazione o variazione della flessibilità |
Un processo a lotti non è automaticamente adatto a ogni resina o geometria. Pareti sottili, cavità profonde e fori piccoli possono comportarsi diversamente dal bordo esterno esposto. Confermare il grado esatto di resina e il contenuto di carica prima di approvare una prova; non trasferire le impostazioni da un pezzo visivamente simile.
Un piano di rilascio basato sulla funzione del pezzo
- Caratterizzare la condizione in ingresso. Registrare dove si verifica la bava e se il suo spessore cambia tra le cavità o tra i lotti di produzione.
- Supportare e proteggere il componente. Posizionarlo senza schiacciare le caratteristiche flessibili e proteggere le superfici che devono mantenere la loro finitura.
- Verificare dopo la pulizia. Esaminare i bordi critici e i detriti intrappolati, quindi ripetere la verifica pertinente di accoppiamento o tenuta.
Domande prima di approvare la produzione
La sbavatura può migliorare la precisione dimensionale?
Può rimuovere materiale che supera un requisito di bordo. Non può correggere una caratteristica sottodimensionata, una deformazione o un foro fuori posizione nel substrato stampato.
Un componente visivamente pulito è pronto per un sistema fluido?
Non necessariamente. Concordare il requisito di pulizia e ispezionare le posizioni difficili da raggiungere; la sola ispezione visiva del bordo non stabilisce la pulizia particellare.
Includere i requisiti di bordo nel pacchetto di stampaggio
Coordinare il trattamento dei bordi con stampaggio a iniezione di materie plastiche e il concordato piano di controllo qualità. Inviare un disegno, la qualità della resina, la quantità prevista e immagini campione annotate per una revisione del progetto.