
La bava nello stampaggio a iniezione è facile da individuare e sorprendentemente facile da diagnosticare male. Una sottile pinna sulla linea di divisione può derivare da uno stampo che non si chiude più in modo uniforme, ma la bava può comparire anche su un inserto, un cursore, un perno espulsore o uno sfogo. Aumentare la forza di chiusura o ridurre la pressione di iniezione può mascherare il sintomo creando al contempo un difetto diverso. La prima domanda utile non è “Quale impostazione dobbiamo cambiare?” ma “Dove inizia la bava e cosa è cambiato quando è comparsa?”
Una diagnosi che parte dalla posizione trasforma un sintomo estetico in un problema di stampo e di processo tracciabile. Aiuta inoltre gli acquirenti a distinguere una correzione temporanea del processo da un intervento che rientra nella manutenzione o nella progettazione del pezzo.
Diagnosi rapida: registrare la posizione esatta, se la bava è continua o localizzata, la cavità o l'area dello stampo interessata e se è comparsa dopo una modifica all'attrezzatura, al materiale, all'allestimento o alla produzione. Poi cambiare una variabile alla volta.
In questo articolo
- Mappare la bava prima di modificare le impostazioni
- Distinguere i problemi di chiusura dai problemi di processo
- Eseguire una correzione controllata
- Quando la geometria o lo sfogo sono il vincolo
- Quando la rifilatura aiuta—e quando no
- Cosa includere in un passaggio al fornitore
- Domande frequenti
Mappare la bava prima di modificare le impostazioni

Contrassegnare il difetto su un disegno o una foto e confrontare diversi pezzi consecutivi. Una pinna continua lungo la linea di divisione richiede un'indagine diversa rispetto a un breve segmento su un inserto o a un segno ripetuto accanto a un perno espulsore. Verificare se si presenta in ogni cavità, in una sola cavità o solo dopo che lo stampo ha raggiunto la temperatura di esercizio.
| Posizione della bava | Prove da verificare | Non dare per scontato |
|---|---|---|
| Pinna ampia sulla linea di divisione | Appoggio, allineamento, condizione di chiusura, danno superficiale | Più forza di chiusura è sempre la soluzione |
| Un inserto o uno shutoff | Usura locale, detriti, accoppiamento, supporto, movimento termico | L'intero stampo è disallineato |
| Caratteristica di sfiato o espulsione | Condizione dello sfiato, pressione locale, gioco del perno | Ogni bava è dovuta a uno sfiato insufficiente |
Annotare il lotto di resina, la macchina, la cavità, il conteggio dei cicli e lo stato del processo. Se la bava inizia dopo un intervento di manutenzione o una lunga produzione, questa cronologia può essere più utile di una singola lettura di pressione. Una valida revisione del progetto dello stampo a iniezione considera shutoff, superfici di divisione, posizioni degli sfiati e supporto dell'attrezzatura, non solo la geometria nominale.
Distinguere i problemi di chiusura dai problemi di processo
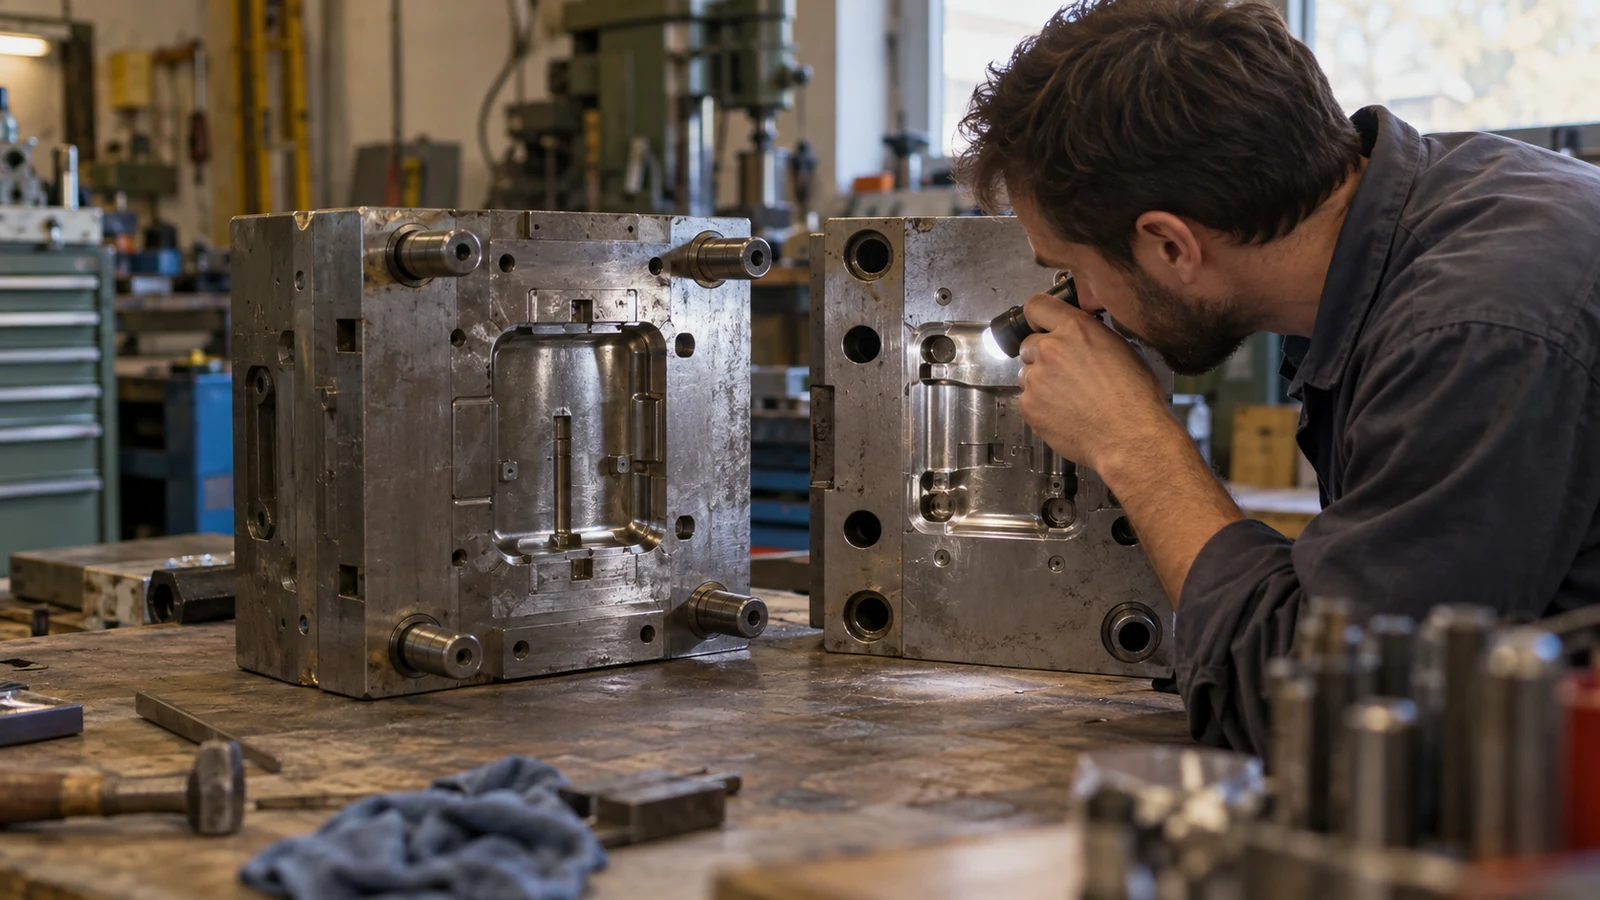
La bava si forma quando il fuso entra in un'intercapedine che dovrebbe rimanere chiusa o quando uno sfiato o un gioco lascia passare più materiale del previsto. L'intercapedine può derivare da usura, uno shutoff danneggiato, contaminazione, appoggio irregolare o deformazione sotto carico. Le condizioni di processo possono aumentare la pressione in cavità, ma non rendono ogni intercapedine un problema esclusivamente di processo.
Ispezionare l'area sospetta in sicurezza. Cercare residui, detriti intrappolati, segni di impatto e contatto irregolare. Se una cavità presenta bava mentre le altre no, indagare le differenze locali di attrezzatura o di flusso prima di modificare l'intero processo. Se tutte le cavità sviluppano bava diffusa insieme, riesaminare le condizioni di chiusura condivise e la finestra di processo documentata.
Non dedurre il tonnellaggio di chiusura dal solo pezzo. Confermare l'allestimento di macchina e stampo, l'area proiettata e qualsiasi evidenza disponibile sulla pressione in cavità. Una forza di chiusura eccessiva può aumentare lo stress dell'attrezzatura; ridurre indiscriminatamente velocità o pressione può causare iniezioni incomplete o zone di saldatura deboli.
Eseguire una correzione controllata
Una volta compresa la condizione dell'attrezzatura, eseguire una prova documentata invece di regolazioni simultanee. Mantenere costanti resina, pratica di essiccazione, temperatura dello stampo, fase del ciclo e metodo di misurazione. Modificare una sola variabile rilevante, registrare il risultato per cavità e conservare un campione di ogni fase.
- Stabilire la linea di base. Registrare posizione, dimensioni, cavità, impostazioni della macchina e peso del pezzo.
- Ispezionare l'utensile. Pulire e controllare le superfici di chiusura e le sfoghi prima di compensare con modifiche al processo.
- Regolare all'interno della finestra validata. Verificare una modifica misurata solo quando le evidenze indicano una causa di processo; controllare insieme riempimento, dimensioni e aspetto.
- Ricontrollare dopo la stabilizzazione. Confrontare i pezzi dopo che lo stampo ha raggiunto il suo stato termico normale.
Una correzione utile elimina la bava senza portare il pezzo al di fuori dei requisiti funzionali. Se crea riempimento incompleto, ritiri, distorsioni o cicli instabili, ha spostato il problema anziché risolverlo.
Quando la geometria o lo sfogo sono il vincolo
Superfici di intercettazione sottili, percorsi di flusso lunghi, transizioni di spessore brusche e picchi di pressione locali possono ridurre la tolleranza alla variazione normale. Uno sfogo troppo superficiale può intrappolare gas; uno troppo profondo o scarsamente supportato può diventare un percorso di bava. “Aggiungere sfoghi” non è un consiglio universale.
Esaminare insieme resina, posizione del punto di iniezione, transizioni di parete e costruzione dello stampo. Uno studio di riempimento può aiutare a localizzare l'accumulo di pressione, mentre una revisione dell'attrezzatura determina se uno sfogo o un'intercettazione proposti siano pratici da lavorare e mantenere. Il più ampio processo di stampaggio a iniezione di plastica deve essere valutato rispetto ai criteri di accettazione del pezzo, non solo a un obiettivo estetico.
Dove il disegno consente una condizione del bordo, definire un massimo per posizione e funzione. Una tenuta, un'interfaccia scorrevole o un bordo visibile possono richiedere un limite più severo rispetto a un bordo nascosto non funzionale.
Quando la rifilatura aiuta—e quando no
Secondaria sbavatura può funzionare quando la specifica consente un bordo rimovibile e la caratteristica è costantemente accessibile. Non è un sostituto di un'intercettazione danneggiata o di bava che modifica accoppiamento, tenuta o assemblaggio. La rifilatura può lasciare un segno o un bordo incoerente nelle aree difficili da raggiungere.
Prima di approvarlo, definire l'area, il metodo di rimozione, il limite di bordo e il metodo di ispezione. Confrontare la movimentazione, la manodopera e il rischio qualità con una correzione dello stampo. Se la bava si ripresenta in modo imprevedibile, affrontare prima la causa all'origine.
Cosa includere in un passaggio al fornitore
Fornire il numero di parte e la revisione, la qualità della resina, l'ID dello stampo e della macchina, la cavità, le foto del difetto con un riferimento dimensionale, quando inizia il difetto, le modifiche recenti e il limite funzionale. Indicare se il problema riguarda l'aspetto, l'assemblaggio, la tenuta o la sicurezza. Queste evidenze aiutano il team di ingegneria a distinguere un problema localizzato di chiusura da un problema della finestra di processo.
Domande frequenti
La forza di chiusura deve essere aumentata per fermare la bava?
Solo se le evidenze mostrano una separazione dello stampo sotto la pressione di cavità e il setup rimane entro i limiti approvati. Ispezionare prima l'allineamento e le superfici di chiusura; una forza aggiuntiva può mascherare danni e aggiungere sollecitazioni.
Una pressione di iniezione più bassa può sempre eliminare la bava?
No. Può ridurre il fuso che entra in una fessura ma può causare iniezioni incomplete o una scarsa replicazione dei dettagli. Diagnosticare prima, poi apportare una singola modifica controllata verificando la funzionalità del pezzo.
La bava è accettabile se può essere rimossa?
Dipende dal disegno e dalla funzione del pezzo. La rimozione può essere inaccettabile su superfici di tenuta, di accoppiamento o legate alla sicurezza. Concordare un limite di bordo e un'operazione secondaria prima del rilascio.