
Die Kosten einer Familienform werden nicht allein durch die Kavitätenzahl bestimmt. Das Angebot ändert sich je nachdem, wie unterschiedlich die Teile sind, wie das Angusssystem und die Kühlung sie versorgen müssen, wie viel Ausbalancierung erforderlich ist und ob die Produktionsmischung jeden Schuss nutzbar macht. Eine niedrigere Schätzung des Formenpreises kann dennoch zu höheren Gesamtkosten führen, wenn sich eine Komponente als Lagerbestand ansammelt oder wenn das kombinierte Werkzeug ein enges Prozessfenster hat.
Wo die Kosten tatsächlich liegen
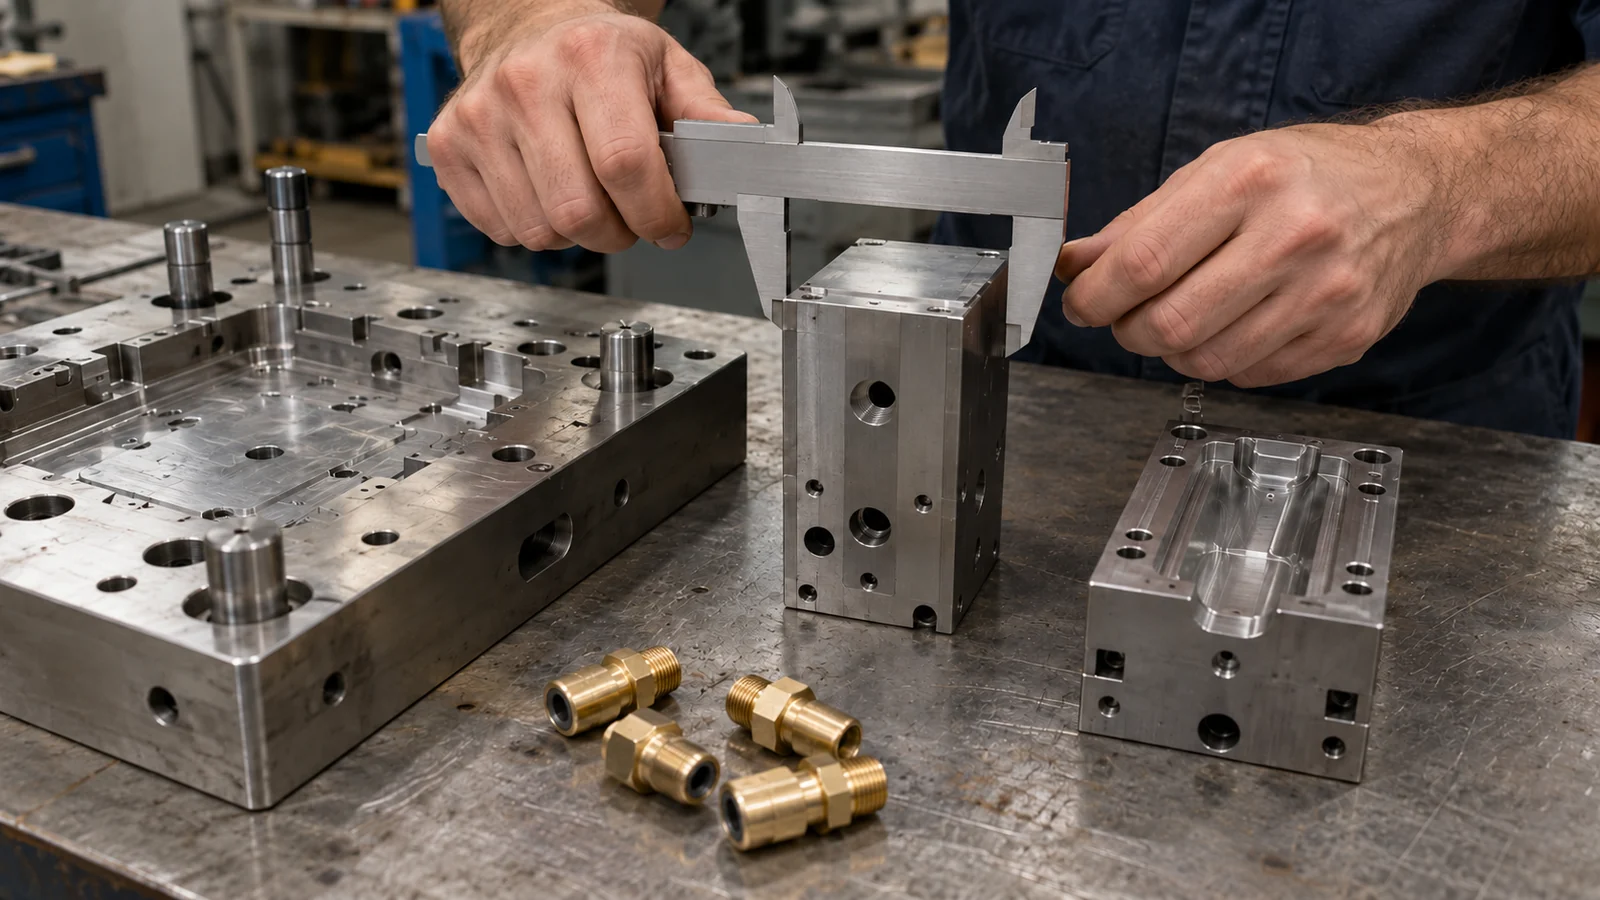
Eine Familienform kombiniert mehrere unterschiedliche Teile in einem Werkzeug. Ihre Wirtschaftlichkeit hängt von mehr als Stahl und Bearbeitung ab. Unterteilen Sie die Schätzung in vier Kategorien, damit ein Vergleich betriebliche Folgen nicht verdeckt:
- Werkzeugkonstruktion: Kavitätenzahl, Teilegeometrie, Formgrundkörper, Schieber oder Lifter, Angusssystem-Layout, Kühlungszugang und der Bedarf an austauschbaren oder unabhängig wartbaren Details.
- Engineering und Validierung: Anbindungsplanung, Füll- und Nachdruckbalance, Versuchsanpassungen, Maßprüfungen und Freigabe jeder Komponente.
- Produktion: Zyklusbeschränkungen, Rüstzeiten, Materialwechsel falls relevant, Ausschussrisiko, Inspektion, Handhabung und Verpackung.
- Eigentum über die Zeit: Wartungsunterbrechungen, technische Änderungen, Ersatzeinsätze und die Kosten, Teile verfügbar zu halten, wenn sich die Nachfrage verschiebt.
Hierbei handelt es sich um Vergleichskategorien, nicht um eine universelle Prozentformel. Das tatsächliche Angebot hängt von den bereitgestellten CAD-Daten, dem Harz, den optischen und dimensionalen Anforderungen, dem Bestellvolumen und dem Validierungsumfang ab. Ein generischer Multiplikator pro Kavität sollte nicht als verlässliche Schätzung betrachtet werden.
Warum ungleiche Teile das Werkzeugdesign verändern
Zwei Komponenten in derselben Baugruppe können dennoch unterschiedliche Angüsse, Fließwege, Kühlstrategien und Auswerferanordnungen erfordern. Wenn sich ihre Kavitätsvolumina oder Wandquerschnitte unterscheiden, muss der Werkzeugkonstrukteur feststellen, ob beide innerhalb eines gemeinsamen Prozessfensters gefüllt und nachverdichtet werden können. Diese Bewertung kann das Ausbalancieren des Angusskanals, das Anpassen von Angussquerschnitten und die Planung von Versuchen umfassen, bei denen jedes Teil separat beurteilt wird.
Die Geometrie kann auch die Werkzeugkomplexität beeinflussen. Ein Teil mit Seitenmerkmalen kann Schieber erfordern; ein tiefer Kern kann die Kühlung oder Entformung erschweren; eine Sichtfläche kann die Position von Angüssen und Auswerfern einschränken. Eine schwierige Komponente kann das Layout und die Wartungsfreundlichkeit des gesamten Familienwerkzeugs beeinflussen. Teilen Sie die aktuelle Revision jedes Teils mit, anstatt anhand eines Baugruppen-Screenshots zu schätzen.
Materialunterschiede verdienen frühzeitige Aufmerksamkeit. Harztypen können unterschiedliche Anforderungen an Trocknung, Schmelze, Werkzeugtemperatur oder Schwindung mit sich bringen. Ein Familienwerkzeug sollte nicht unter der Annahme kalkuliert werden, dass unterschiedliche Materialien automatisch kompatibel sind. Bestätigen Sie das Formgebungskonzept und den Materialplan, bevor Sie Werkzeugangebote vergleichen.
Der Produktionsmischungs-Test
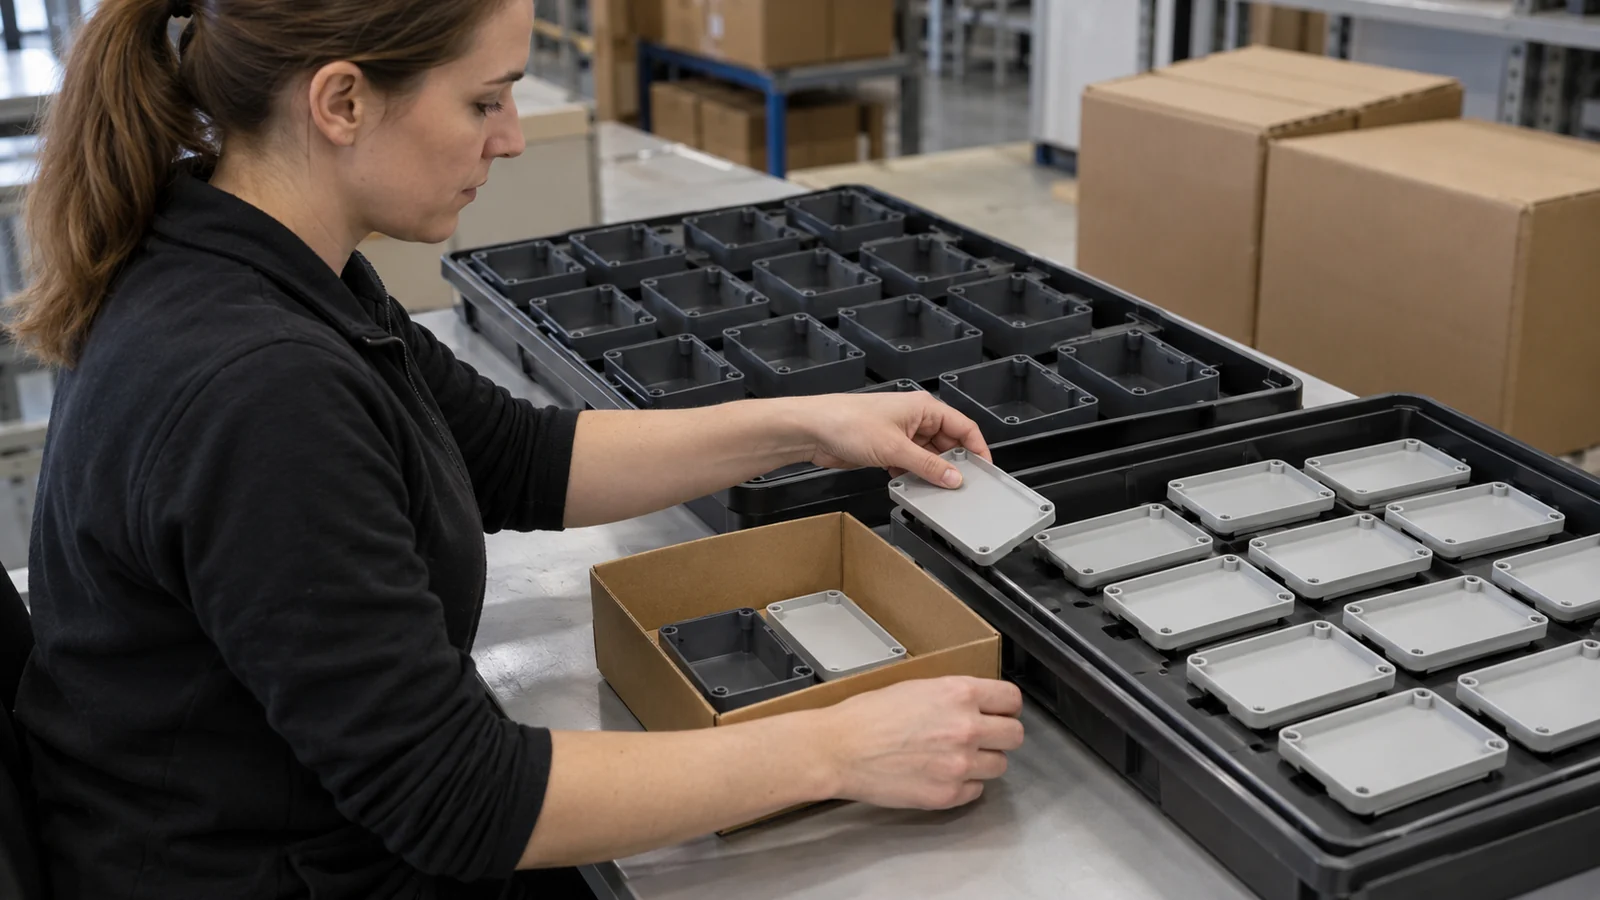
Die größte wirtschaftliche Falle besteht darin, einen festen Satz von Teilen in einem Verhältnis zu produzieren, das nicht dem tatsächlichen Verbrauch entspricht. Wenn ein Familienwerkzeug pro Zyklus je eine der Komponenten liefert, das Produkt jedoch drei Abdeckungen pro Halterung verwendet, kann die Halterungskavität zu Überbeständen führen. Lagerbestand, Lagerung und Veralterung können einen Teil der anfänglichen Werkzeugeinsparungen aufwiegen.
| Nachfragemuster | Was zu prüfen ist |
|---|---|
| Teile werden als ein aufeinander abgestimmtes Kit verbraucht | Ob Verpackung und Rückverfolgbarkeit den Satz nach dem Formen erhalten. |
| Ein Teil hat eine geringere Nachfrage | Wie oft das Werkzeug Überschusseinheiten produziert und wie lange diese verwendbar bleiben. |
| Die Nachfrage ändert sich je nach Region oder Produktversion | Ob separate Werkzeuge es der Produktion ermöglichen würden, zu reagieren, ohne unerwünschte Komponenten herzustellen. |
| Ein Teil wird möglicherweise zuerst überarbeitet | Ob ein lokaler Einsatzaustausch möglich ist oder das gemeinsame Werkzeug eine umfassendere erneute Validierung erfordern würde. |
Verwenden Sie einen realistischen Bedarf pro Teil und Revision, nicht ein einziges kombiniertes Jahresvolumen. Bitten Sie den Planer, die Anzahl der benötigten Schüsse für jede Komponente und das daraus resultierende Bestandsprofil zu modellieren. Diese einfache Prüfung entscheidet oft darüber, ob ein gemeinsames Werkzeug einen praktischen Kostenvorteil bietet.
Routen über den Produktlebenszyklus vergleichen
Vergleichen Sie eine Familienform mit separaten Formen unter denselben Annahmen für Jahresbedarf, Harz, Qualitätsprüfungen, Maschinenzeit und technische Änderungen. Der eine Weg kann den anfänglichen Werkzeugbau reduzieren, während der andere Planungsflexibilität bieten oder die Wartung isolieren kann. Keiner ist in jedem Programm automatisch günstiger.
Eine sinnvolle Entscheidungsreihenfolge ist: Zuerst Optionen ausschließen, die die Prozess- oder Qualitätsanforderungen nicht erfüllen; als Nächstes prüfen, ob das Produktionsverhältnis zum Verbrauch passt; dann anfänglichen Werkzeugbau plus erwartete Produktions- und Änderungskosten vergleichen. Halten Sie die Annahmen sichtbar. Wenn Lebensdauer, Reparaturhäufigkeit oder Auftragsprofil unbekannt sind, zeigen Sie eine Bandbreite oder markieren Sie dies zur Bestätigung, anstatt einen präzisen Amortisationspunkt zu erfinden.
Für den übergeordneten Werkzeugansatz und seine Eignung siehe Familien-Spritzgusslösungen. Der Zweck des Artikels ist die Kostenbewertung; die detaillierte Kavitätenkompatibilität sollte dennoch während der Designprüfung bestätigt werden.
Was in eine Kostenprüfung gehört
- CAD- und Zeichnungsrevision für jede Komponente;
- Harzhersteller und -sorte, Farbe sowie alle dokumentierten Trocknungs- oder Verarbeitungsanforderungen;
- Jahres- und Abrufmengen pro Teil, nicht nur das gesamte Baugruppenvolumen;
- kritische Maße, Sichtflächenbereiche, Prüfmethoden und Abnahmekriterien;
- erwartete Produktrevisionen, Annahmen zur Lebensdauer und erforderliche Validierungsunterlagen.
Mit diesen Eingaben kann ein Angebot erklären, ob die Familienform Kosten durch gemeinsamen Werkzeugbau spart oder die Kosten lediglich in Produktion und Lager verschiebt. Wenn Mengen und Teilrevisionen unsicher sind, erfassen Sie diese Unsicherheit als Entscheidungspunkt, anstatt die erste Schätzung als endgültig zu behandeln.
FAQ
Kostet eine Familienform weniger als eine Form pro Teil?
Sie kann die anfängliche Werkzeuginvestition senken, aber der Gesamtweg umfasst auch Prozessausgleich, Validierung, Lagerhaltung, Wartung und technische Änderungen. Vergleichen Sie beide Optionen unter denselben Produktionsannahmen.
Welche Informationen haben den größten Einfluss auf die Schätzung?
Aktuelle CAD-Daten für jedes Teil, Material und Sorte, Bedarf pro Komponente, Qualitätsanforderungen und erwartete Änderungen sind unerlässlich. Fehlende Eingaben können einen Werkzeugvergleich irreführend machen.
Kann ein Familienwerkzeug Teile in unterschiedlichen Mengen produzieren?
Ein konventionelles Familienwerkzeug fertigt seine Kavitäten bei jedem Schuss gemeinsam, sodass sein Ausstoßverhältnis durch das Kavitätenlayout festgelegt ist. Unterschiedliche Bedarfsverhältnisse können Überschüsse erzeugen, sofern das Werkzeugkonzept oder der Produktionsplan dem nicht Rechnung trägt.