
El costo de un molde familiar no se determina únicamente por el número de cavidades. La cotización cambia según cuán diferentes sean las piezas, cómo deben servirlas el sistema de canales y el sistema de enfriamiento, cuánto equilibrado se necesita y si la mezcla de producción hace útil cada ciclo. Una estimación de precio de molde más baja aún puede llevar a un costo total mayor si un componente se acumula como inventario o si la herramienta combinada tiene una ventana de proceso estrecha.
Dónde se ubica realmente el costo
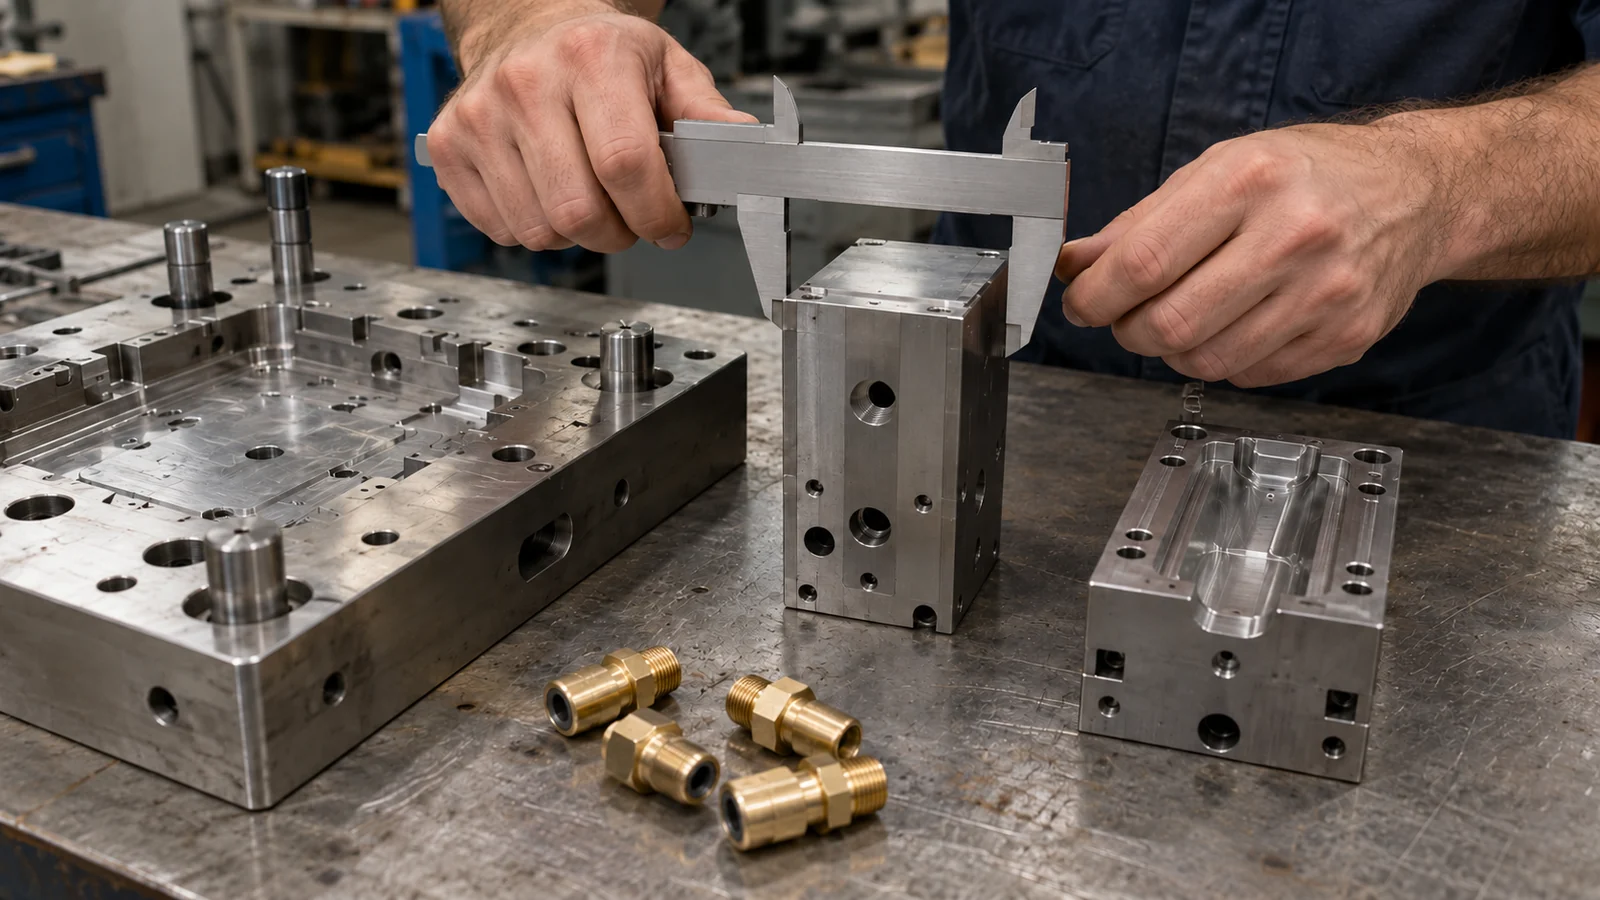
Un molde familiar combina múltiples piezas diferentes en una sola herramienta. Su economía depende de más que el acero y el mecanizado. Separe la estimación en cuatro categorías para que una comparación no oculte las consecuencias operativas:
- Construcción de la herramienta: número de cavidades, geometría de la pieza, base del molde, correderas o elevadores, disposición de los canales, acceso para enfriamiento y la necesidad de detalles reemplazables o reparables de forma independiente.
- Ingeniería y validación: planificación de compuertas, equilibrio de llenado y compactación, ajustes de prueba, verificaciones dimensionales y aprobación de cada componente.
- Producción: restricciones de ciclo, configuración, cambios de material si corresponde, exposición a desperdicio, inspección, manejo y embalaje.
- Propiedad a lo largo del tiempo: interrupciones de mantenimiento, cambios de ingeniería, insertos de repuesto y el costo de mantener las piezas disponibles cuando la demanda cambia.
Estas son categorías de comparación, no una fórmula porcentual universal. La cotización real depende del CAD suministrado, la resina, los requisitos de apariencia y dimensionales, el volumen del pedido y el alcance de la validación. Evite tratar un multiplicador genérico por cavidad como una estimación confiable.
Por qué las piezas diferentes cambian el diseño de la herramienta
Dos componentes en el mismo ensamble aún pueden requerir compuertas, longitudes de flujo, estrategias de enfriamiento y disposiciones de eyección diferentes. Si sus volúmenes de cavidad o secciones de pared difieren, el diseñador del molde debe determinar si ambos pueden llenarse y compactarse dentro de una ventana de proceso común. Esa evaluación puede implicar equilibrar el canal de alimentación, ajustar las restricciones de compuerta y planificar pruebas que evalúen cada pieza por separado.
La geometría también puede afectar la complejidad del molde. Una pieza con características laterales puede necesitar correderas; un núcleo profundo puede complicar el enfriamiento o la expulsión; una cara cosmética puede restringir las ubicaciones de compuertas y eyectores. Un componente difícil puede influir en la disposición y la mantenibilidad de todo el molde de familia. Comparta la revisión actual de cada pieza en lugar de estimar a partir de una captura de pantalla del ensamble.
Las diferencias de material merecen atención temprana. Los grados de resina pueden exigir consideraciones diferentes de secado, fusión, temperatura del molde o contracción. Un molde de familia no debe cotizarse asumiendo que materiales diferentes son automáticamente compatibles. Confirme el concepto de moldeo y el plan de materiales antes de comparar cotizaciones de moldes.
La prueba de la mezcla de producción
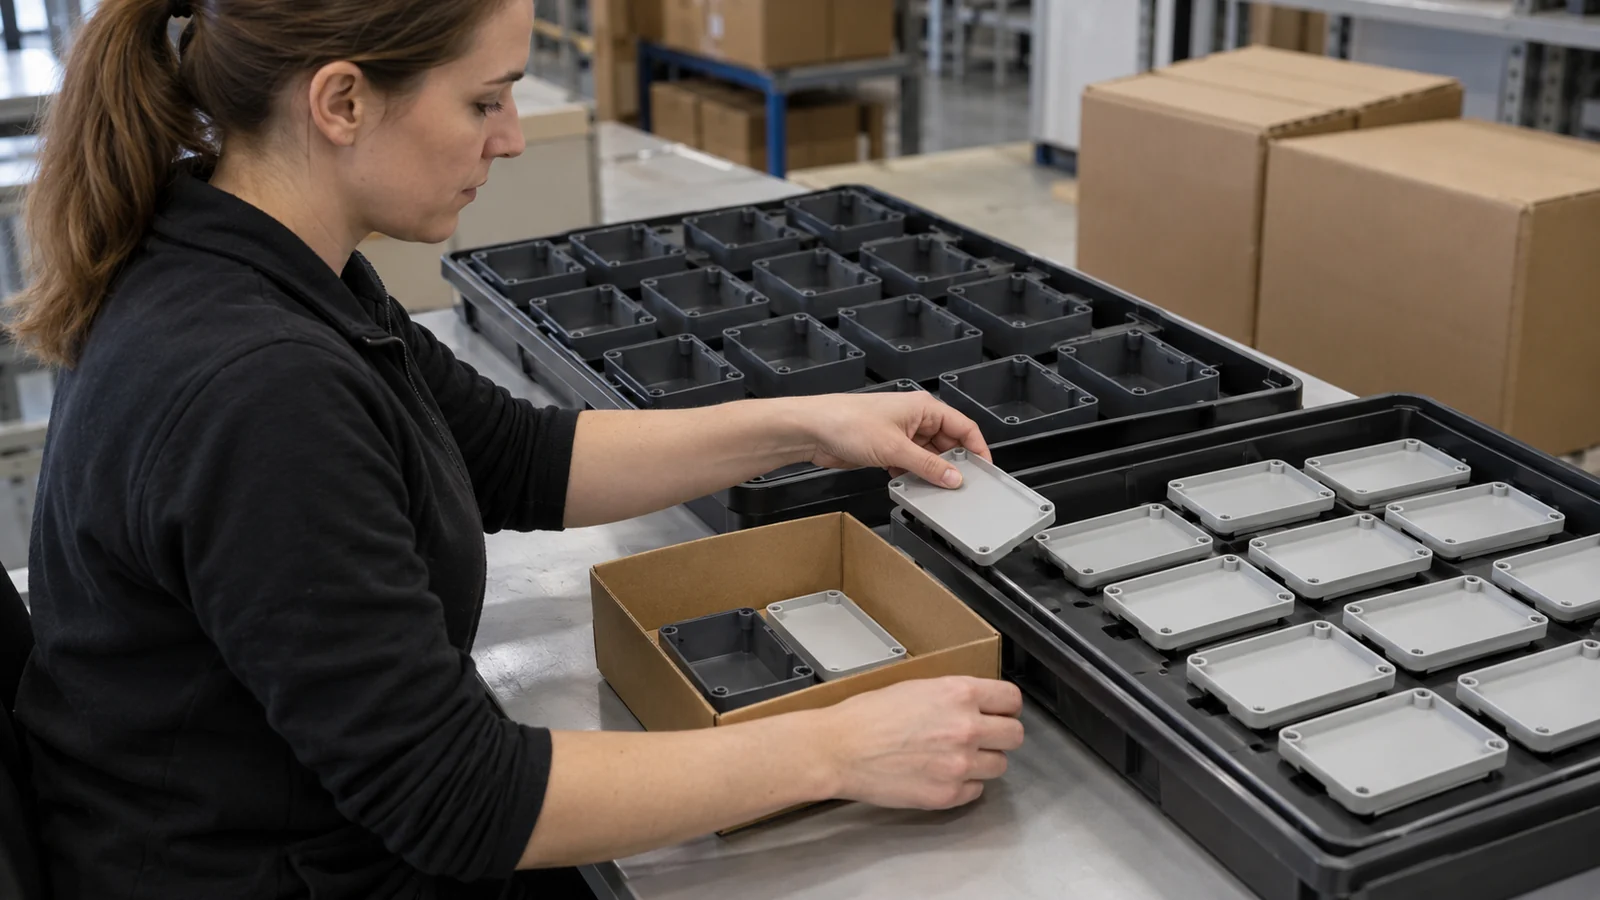
La principal trampa económica es producir un conjunto fijo de piezas en una proporción que no coincide con el consumo real. Si un molde de familia produce una de cada componente por ciclo pero el producto usa tres cubiertas por cada soporte, la cavidad del soporte puede generar exceso de inventario. El inventario, el almacenamiento y la obsolescencia pueden superar parte del ahorro inicial del molde.
| Patrón de demanda | Qué examinar |
|---|---|
| Las piezas se consumen como un kit emparejado | Si el empaque y la trazabilidad preservan el conjunto después del moldeo. |
| Una pieza tiene menor demanda | Con qué frecuencia el molde producirá unidades excedentes y cuánto tiempo permanecerán utilizables. |
| La demanda cambia por región o versión de producto | Si moldes separados permitirían que la producción responda sin fabricar componentes no deseados. |
| Una pieza podría rediseñarse primero | Si es posible un cambio local de inserto o si el molde compartido requeriría una revalidación más amplia. |
Utilice una demanda realista por pieza y revisión, no un volumen anual combinado. Pida al planificador que modele el número de ciclos necesarios para cada componente y el perfil de inventario resultante. Esta simple verificación a menudo determina si una herramienta compartida tiene una ventaja de costo práctica.
Comparar rutas a lo largo de la vida del producto
Compare un molde de familia con moldes separados usando los mismos supuestos para la demanda anual, la resina, los controles de calidad, el tiempo de máquina y los cambios de ingeniería. Una ruta puede reducir el utillaje inicial, mientras que la otra puede ofrecer flexibilidad de programación o aislar el mantenimiento. Ninguna es automáticamente más económica en todos los programas.
Una secuencia de decisión útil es: primero eliminar las opciones que no pueden cumplir los requisitos de proceso o calidad; luego comprobar si la relación de producción se ajusta al consumo; después comparar el utillaje inicial más los costos esperados de producción y cambios. Mantenga los supuestos visibles. Si la vida útil, la frecuencia de reparación o el perfil de pedidos son desconocidos, muestre un rango o márquelo para confirmación en lugar de inventar un punto de recuperación preciso.
Para el enfoque más amplio de utillaje y su idoneidad, consulte soluciones de moldes de inyección de familia. El propósito del artículo es la evaluación de costos; la compatibilidad detallada de cavidades aún debe confirmarse durante la revisión de diseño.
Qué incluir en una revisión de costos
- CAD y revisión de plano para cada componente;
- fabricante y grado de la resina, color y cualquier requisito documentado de secado o procesamiento;
- cantidades anuales y por liberación por pieza, no solo el volumen total del ensamblaje;
- dimensiones críticas, zonas cosméticas, métodos de inspección y criterios de aceptación;
- revisiones de producto esperadas, supuestos de vida útil y registros de validación requeridos.
Con estos datos, una cotización puede explicar si el molde de familia ahorra costo mediante utillaje compartido o simplemente traslada el costo a la producción y el inventario. Si las cantidades y las revisiones de piezas son inciertas, registre esa incertidumbre como un punto de decisión en lugar de tratar la primera estimación como definitiva.
Preguntas frecuentes
¿Cuesta menos un molde de familia que un molde por pieza?
Puede reducir la inversión inicial en utillaje, pero la ruta total también incluye el equilibrado del proceso, la validación, el inventario, el mantenimiento y los cambios de ingeniería. Compare ambas opciones bajo los mismos supuestos de producción.
¿Qué información tiene el mayor efecto en la estimación?
El CAD actual de cada pieza, el material y grado, la demanda por componente, los requisitos de calidad y los cambios esperados son esenciales. Los datos faltantes pueden hacer que una comparación de utillaje sea engañosa.
¿Puede el molde familiar producir piezas en diferentes cantidades?
Una herramienta familiar convencional fabrica sus cavidades juntas en cada ciclo, por lo que su proporción de producción está determinada por la disposición de las cavidades. Diferentes proporciones de demanda pueden generar excedentes a menos que el concepto de la herramienta o el plan de producción los aborden.