
単一プレスでの2ショット製造用に多材料コンポーネントを設計するには、回転クリアランス、壁厚比率、界面シール形状を厳密に遵守する必要があります。CADモデリングでのエラーは、180度プラテン回転中の壊滅的な金型衝突や、一次基板境界上の深刻な外観フラッシュを頻繁に引き起こします。細心の注意を払った製造可能性設計(DfM)ルールにより、高価な鋼材修正が不要になり、シームレスな多ポリマー統合が保証されます。.
二次ショット封止前に一次基板がどのように収縮するかを理解することで、製品設計者はCADフィーチャーを正確に事前補正できます。この技術エンジニアリングマニュアルでは、壁厚ルール、回転クリアランス要件、機械的インターロック形状、シャットオフランド設計について検証します。.
壁厚比と2Kコンポーネントの抜き勾配
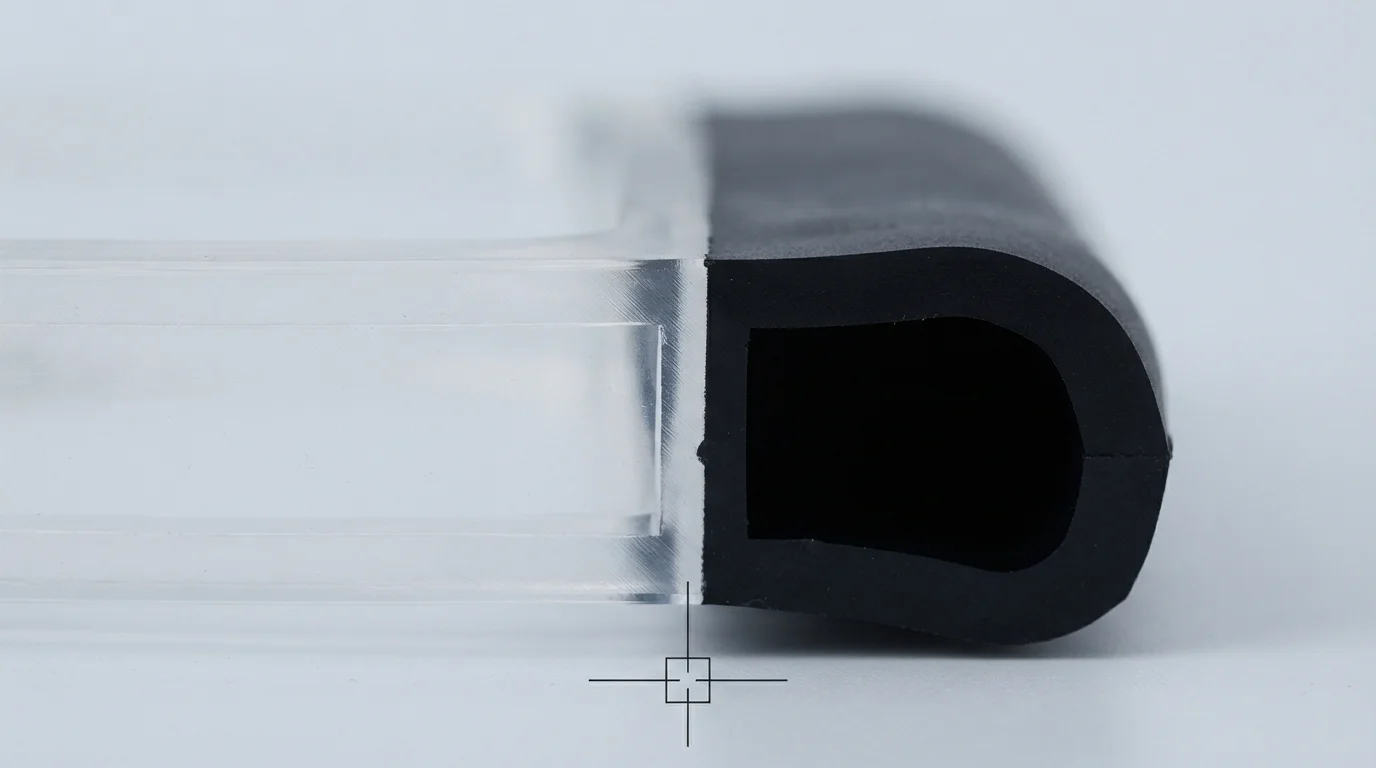
標準化された 2色射出成形設計ガイド に従うことで、両方の材料段階がヒケや内部ボイドを発生させずに均一に冷却されます。剛性基板と柔軟なオーバーモールド間の 壁厚比 の制御が充填安定性を決定します。 ポリカーボネート(PC) または ABS から成形される一次基板の公称壁厚は、1.5 mmから3.0 mmの間に保つ必要があります。.
二次エラストマー層の TPE または TPU 基材の下に位置するか、わずかに薄い状態を維持し、熱だまりによるヒケを防ぎます。垂直な基材壁の抜き勾配は、180度回転前に一次キャビティから部品をきれいに離型できるよう、最小1.5°~2.0°を指定する必要があります。以下の表1は、マルチショット部品の重要なCAD設計ルールを示しています。
| 2K CADフィーチャー | 推奨設計ルール | 違反した場合の物理的欠陥 | ツーリング最適化戦略 |
|---|---|---|---|
| 一次基材壁 | 1.5 mm – 3.0 mm 均一 | ヒケと不均一な反り | 均一な公称厚さを維持し、徐々にテーパーを付ける |
| 二次オーバーモールド壁 | 1.0 mm~2.5 mmの厚さ | ショートショット(1.0mm未満)またはヒケ(3.0mm超) | 制限的なゲートなしで滑らかな流動経路を確保する |
| 垂直抜き勾配 | 1.5° – 2.0° 最小テーパ | コア回転中の基材の引きずり傷 | 深いコア引き抜きポケットの抜き勾配を増やす |
| 回転キャビティクリアランス | 0.1 mm~0.2 mmの段差逃げ | クランプ時の初回ショット基板の潰れ | セカンダリキャビティ鋼への逃げポケット加工 |
回転クリアランスとシャットオフランドの設計
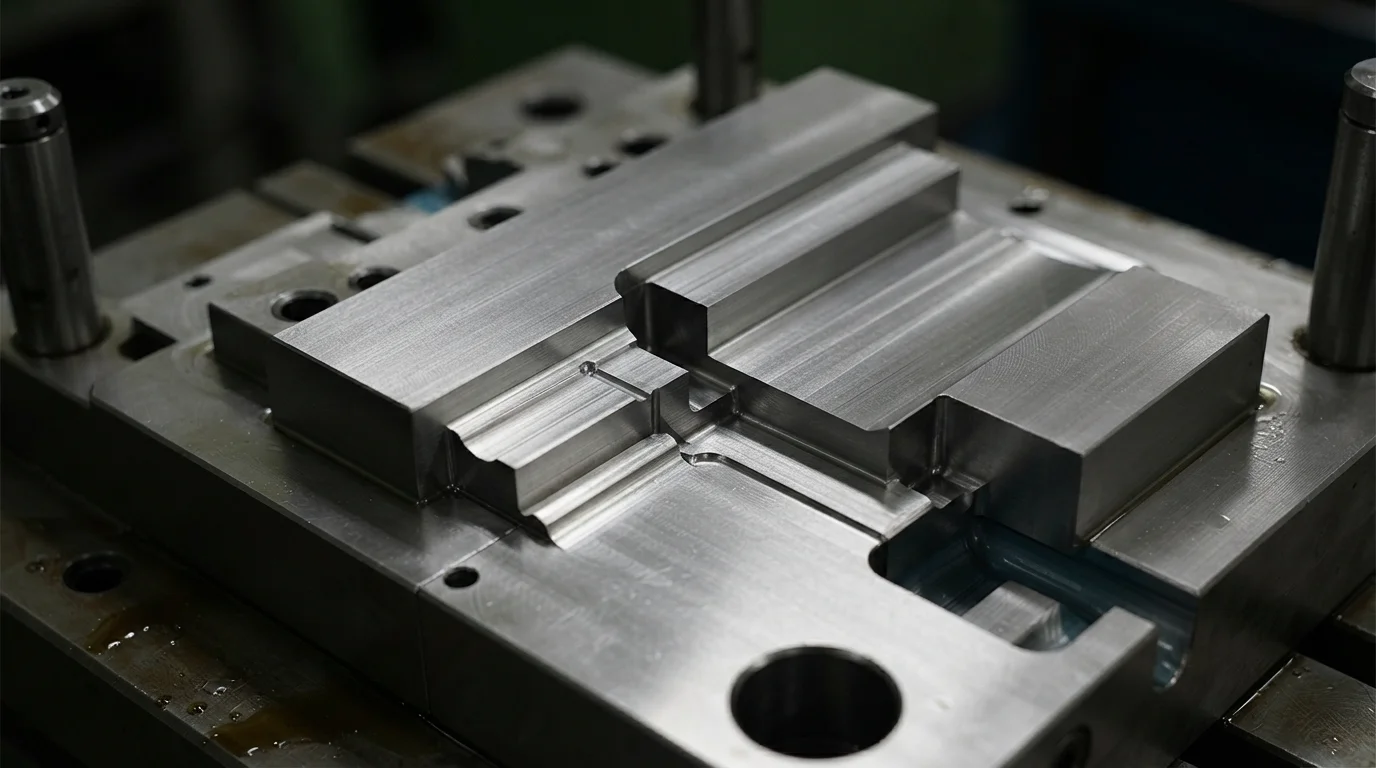
この二色射出成形設計ガイドの原則を適用することで、180度の金型回転サイクル中の工具鋼の衝突を防ぎます。適切な 回転クリアランス の設計には、セカンダリキャビティ鋼に0.1 mm~0.2 mmの逃げポケットを設ける必要があります。逃げポケットは、高圧クランプ時にセカンダリ金型キャビティが予備成形された基板を潰したり擦ったりするのを防ぎます。.
精密 シャットオフランド に90度のシールショルダーで研削することで、軟質エラストマーの漏れに対する確実な機械的バリアを形成します。シャットオフランドの嵌合公差を0.01 mmより厳しく維持することで、外観上のバリなしで鮮明な視覚的色分けを確保します。.
回転工具のエンジニアリング手順は次のとおりです:
- キャビティ逃げポケット設計—セカンダリキャビティ面に0.15 mmのクリアランス段差を加工することで、型閉じ時の基板の擦り傷を防ぎます。.
- 周囲シャットオフ段差の組み込み—オーバーモールドエッジに沿って0.5 mmの90度段差を組み込むことで、シャープなカットオフラインを形成します。.
- 基板収縮の事前補正—Accounting for primary shot thermal contraction ensures exact fitment inside secondary cavities.
- Gate location separation—Positioning secondary hot runner drops away from primary gates prevents substrate remelting.
Mechanical Locking Features: Dovetails, Holes & Undercuts
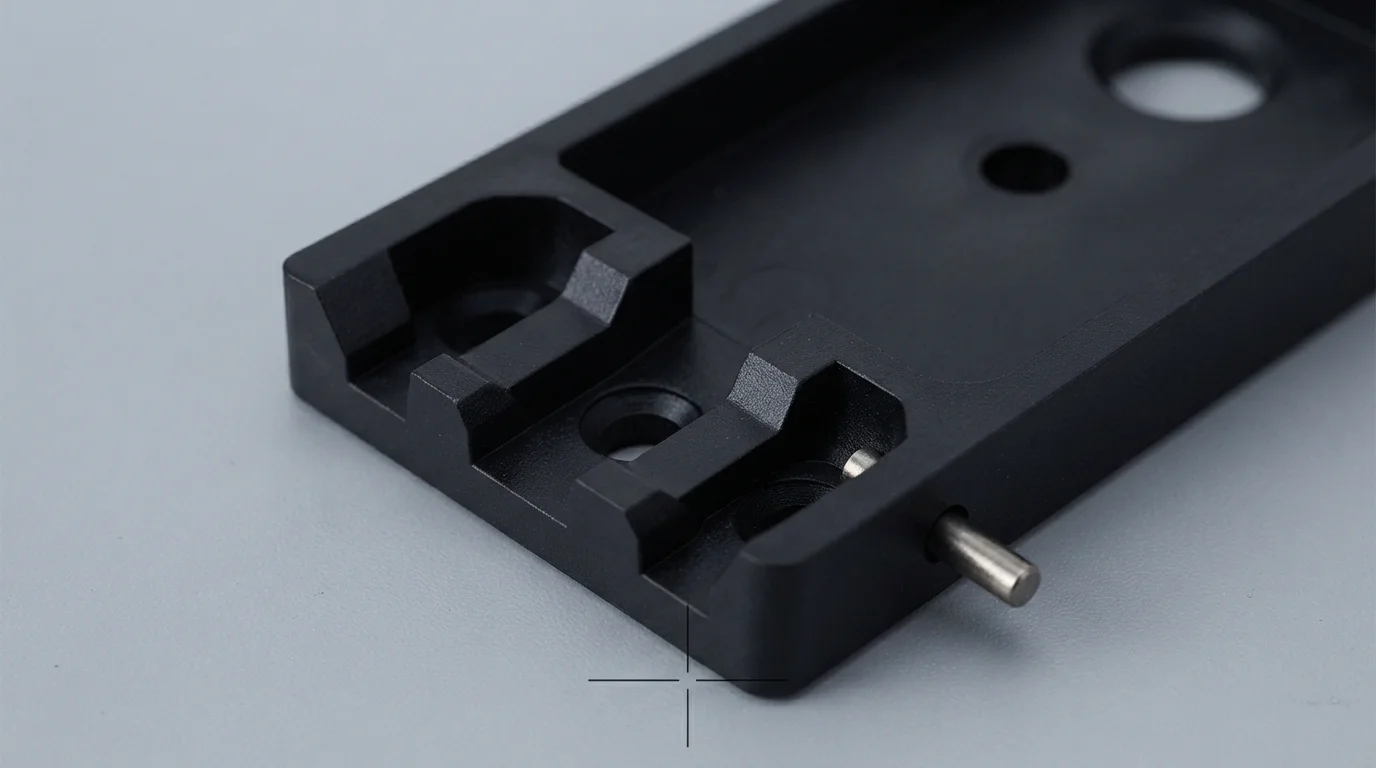
Chemical adhesion between polymers can weaken when components face aggressive cleaning chemicals, moisture, or dynamic cyclic shear. Incorporating mechanical locking features into the rigid plastic substrate provides permanent physical retention that prevents delamination.
Substrates molded from polar engineering plastics like glass-filled PA66 benefit substantially from mechanical locking channels. Designing 90-degree dovetail grooves, undercuts, and through-holes allows molten elastomer to flow through the substrate and rivet on the opposite side. Following an established two shot injection molding design guide eliminates interfacial peeling risks across extended automotive and medical lifecycles.
Why Choose JUCHENG for 2K DfM Review & Tooling
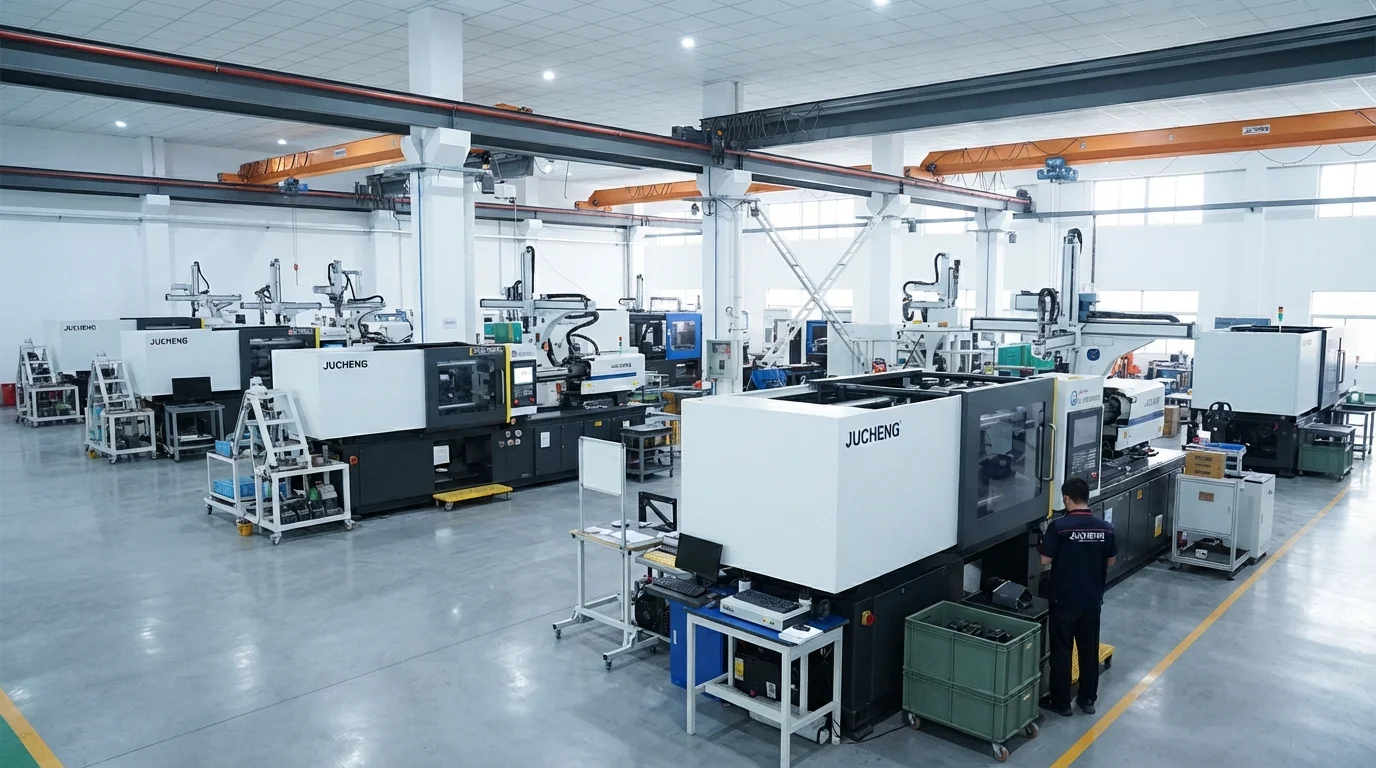
JUCHENGと提携することで、15Tから3000Tの型締力を持つ35台以上の自動射出成形機を備えた先進的な製造施設を利用できます。社内工具室には25セットの5軸CNC機械があり、硬化したシャットオフ鋼ランドの精密加工が可能です。 S136ステンレス鋼 または H13工具鋼. Our engineering team delivers a free 24-hour DfM review for every CAD submission, analyzing substrate wall thickness, draft angles, and rotational clearances before cutting steel.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging. Following a strict two shot injection molding design guide prevents tooling collisions and flash during ツーショット射出成形.
よくある質問 (FAQ)
Why are rotational cavity clearances critical in 2K mold design?
Rotational cavity clearances provide 0.1 mm to 0.2 mm relief in the secondary mold cavity to prevent crushing or scratching the pre-molded substrate when the mold closes after 180-degree rotation. Inadequate clearance damages the substrate and destroys mold shut-off lands.
What is the recommended wall thickness ratio between first and second shots?
推奨される設計ルールでは、二次オーバーモールドの肉厚は一次剛性基材と同等か、わずかに薄く保つべきとされており、通常は1.0 mmから2.5 mmです。二次側の肉厚が厚いと冷却が遅くなり、ひけや熱収縮による変形が生じます。.
2K成形において、シャットオフランドはどのようにしてセカンドショットのバリを防ぐのですか?
金型のシャットオフランドは、幅0.5 mmの90度のシーリングステップに沿って剛性基材にしっかりと密着します。シャットオフ鋼の嵌合公差を0.01 mmより厳しく維持することで、低粘度の軟質エラストマー溶融物が外観基材の境界を越えて流出するのを防ぎます。.
鋭い内角は2K部品の層間剥離を引き起こす可能性がありますか?
鋭い内角は局所的なノッチ応力集中を生じさせ、エラストマーの円滑な流動を妨げます。すべての移行コーナーに十分な半径(最小0.5 mm)を付けることで、均一な溶融物の充填を促進し、界面接着の耐久性を高めます。.
一次基材の収縮は二次キャビティの嵌合にどのような影響を与えますか?
一次基材は180度回転が行われる前に冷却中にわずかに収縮します。金型エンジニアは体積収縮率を計算し、基材を挟み込むことなく密閉シールを確保するために二次キャビティ寸法を事前に補正する必要があります。.
2K金型鋼を切削する前に24時間のDfMレビューが不可欠なのはなぜですか?
早期のDfMレビューを実施することで、CADファイルがまだデジタルの段階で回転クリアランス、シャットオフ角度、ゲート配置を評価できます。潜在的なバリや衝突リスクを早期に特定することで、高額な金型の手直しや長期間の金型遅延を排除できます。.