ポリアミド(PA/ナイロン)

ポリアミド(PA)は、一般にナイロン(PA6、PA66、PA12を含む)と呼ばれ、高い耐摩耗性、優れた引張強度、耐疲労性を備えた堅牢なエンジニアリングプラスチックです。ISO 9001:2015、ISO 13485、IATF 16949認証を取得したJucheng Precisionでは、カスタムナイロン成形、特にガラス繊維強化グレードを専門としています。35台以上の先進的な成形プレス機(50〜650T)と25台以上の自社5軸CNC機械を活用し、ナイロンの高い吸湿性と熱収縮を制御します。24時間以内の無料DFM解析を提供し、ゲート配置と冷却チャネルを最適化して、Zeiss CMM検査で検証された厳しい公差を保証します。.

Precision-injection-molded-structural-PA66-nylon-gears-and-glass-filled-PA6-automotive-parts-1

利用可能な材料

PA-Arkema Rilsamid AMNO

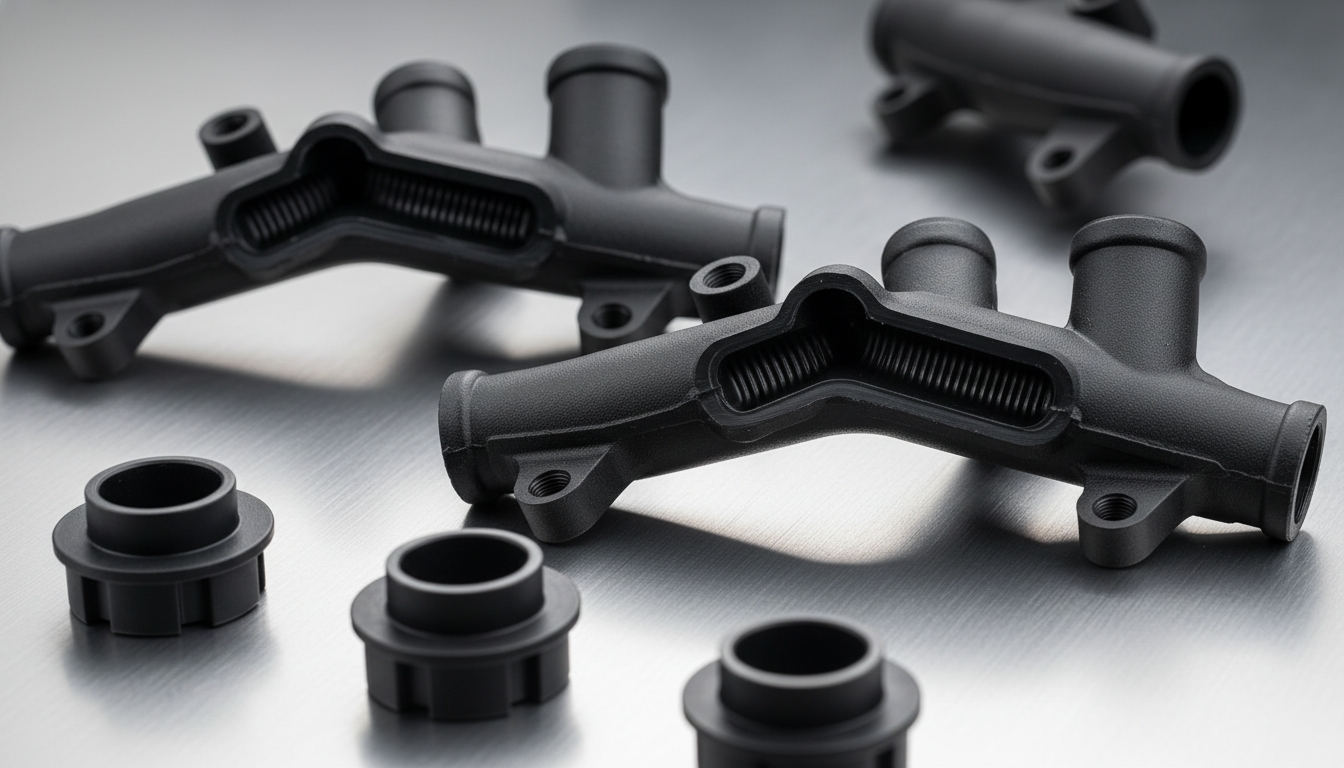
過酷な流体環境で究極の寸法安定性と堅牢な耐薬品性を確保するために、ArkemaのRilsamid AMNOは、主要なポリアミドの中で最も低い吸湿性を備えた無強化ポリアミド12(PA12)マトリックスを提供します。密度1.01 g/cm³、融点180°Cを特徴とし、この高性能ナイロングレードは優れた低温衝撃強度と耐炭化水素性を提供します。Jucheng Precisionは、厳格なISO 9001、ISO 13485、IATF 16949基準の下で、Rilsamid AMNOの成形を専門としています。自社の5軸CNC加工されたS136工具キャビティを使用して、分子配向を制御し、Zeiss CMMで検証された漏れのない流体接続を保証します。.
続きを読む

PA-BASF Ultramid A3EG10

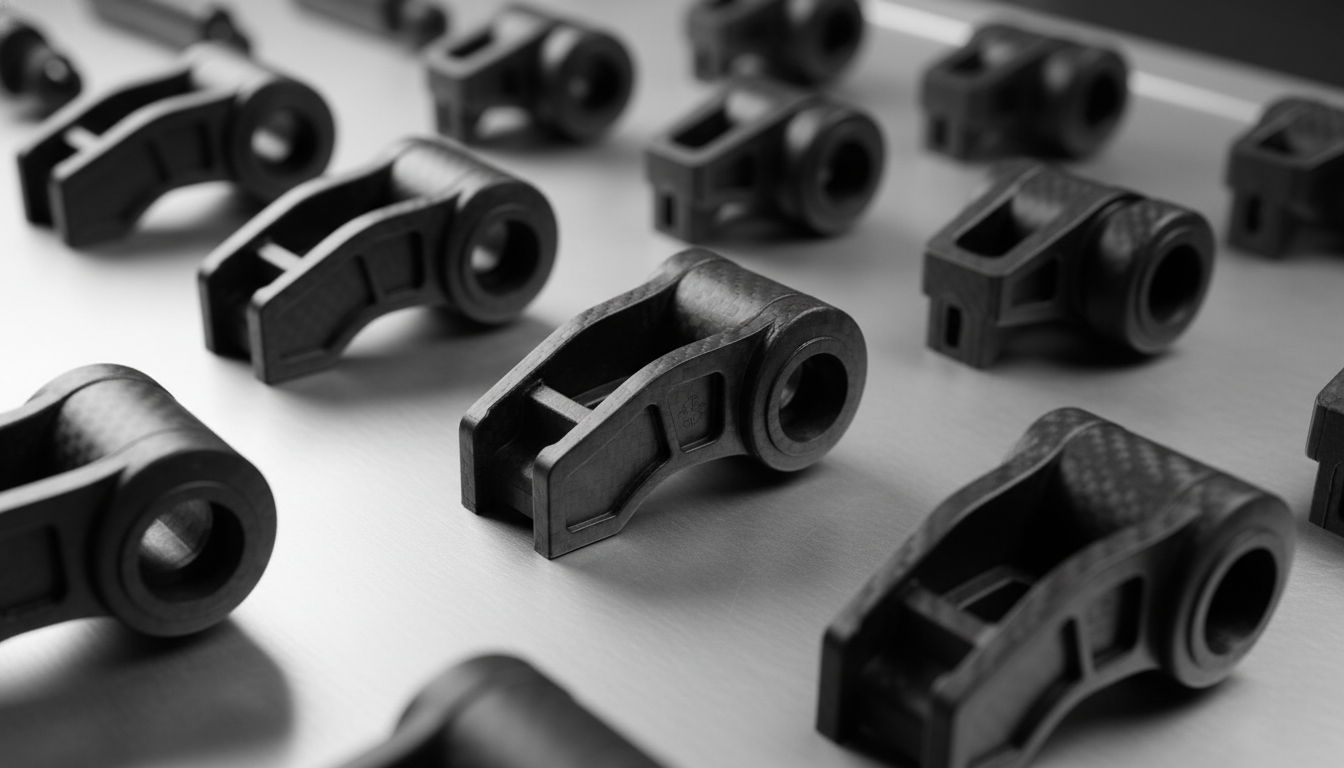
極度の機械的応力と高い疲労荷重を受ける構造部品において、ダイカスト亜鉛や構造用アルミニウム合金の代替として、BASFのUltramid A3EG10は妥協のないソリューションを提供します。この50%ガラス繊維強化ポリアミド66(PA66-GF50)グレードは、乾燥状態(DAM)で引張強度230 MPa、弾性率16,500 MPaを実現し、プラスチック構造性能の限界を押し広げます。ISO 9001およびIATF 16949認証を取得したメーカーであるJucheng Precisionは、Ultramid A3EG10の高精度成形を専門としています。5軸CNC加工されたH13鋼金型を使用し、異方性収縮(平行方向0.3%、垂直方向0.7%)を制御し、表面のフローティングファイバーを防止して、Zeiss CMMで検証されたゼロ欠陥の構造部品を保証します。.

続きを読む

PA-BASF Ultramid A3EG6

現代のエンジンルーム内で継続的な熱劣化と高い繰り返し荷重を受けるには、極めて高い耐熱老化性が必要であり、BASFのUltramid A3EG6は、30%ガラス繊維強化、熱安定化ポリアミド66マトリックスによりそれを実現します。乾燥状態(DAM)での引張強度175 MPa、熱変形温度(HDT)250°Cを誇るこの高性能ナイロングレードは、熱サイクルを受ける高負荷構造部品向けに設計されています。IATF 16949およびISO 9001認証を取得したメーカーであるJucheng Precisionでは、Ultramid A3EG6の高応力成形を専門としています。社内の5軸CNC加工によるH13金型を活用し、繊維配向応力を軽減し、結晶化を最適化して、Zeiss CMM検査で検証された構造的に健全な部品を提供します。.

続きを読む

PA-BASF Ultramid A3U42G6

ハロゲン系難燃剤やアンチモンを使用せずに、過酷なスマートグリッド電子機器における厳格なWEEEおよびRoHS指令を満たすには、非常に特殊な材料が必要ですが、BASFのUltramid A3U42G6はそれを実現します。この30%ガラス繊維強化(PA66+PA6)-GF30 FR(40)コポリアミドは、薄肉0.4mmで優れたUL 94 V-0難燃性、1.6mmで5VA定格を達成します。Jucheng Precisionは、ISO 9001およびIATF 16949フレームワークの下で、Ultramid A3U42G6の精密射出成形を専門としています。5軸CNC加工されたS136ステンレス鋼金型を利用して、異方性収縮(平行0.3%、垂直0.9%)を制御し、腐食性ガス燃焼欠陥を排除して、Zeiss CMMで検証されたゼロ欠陥コンポーネントを保証します。.

続きを読む

PA-BASF Ultramid A3WC8

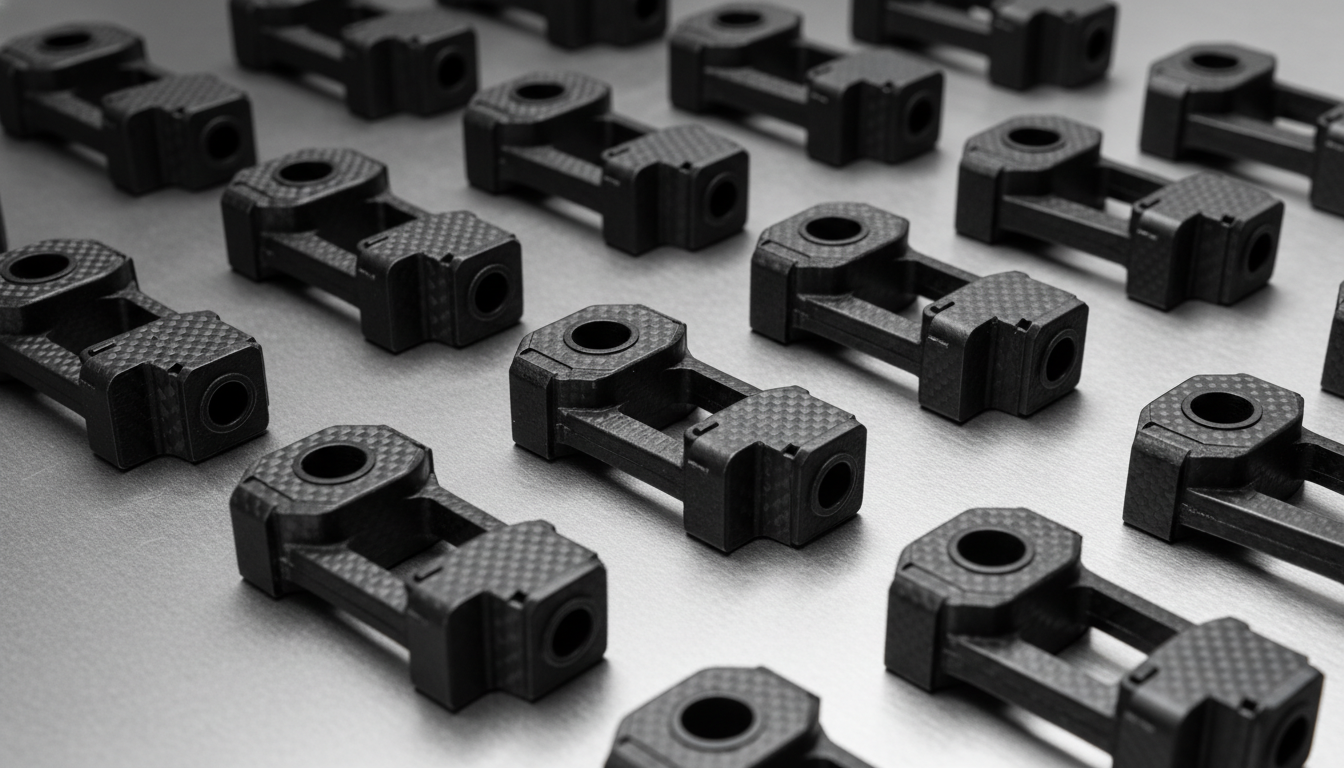
荷重支持構造機構において、重いダイカスト亜鉛や航空宇宙グレードのアルミニウム合金を、熱的・化学的安定性を損なうことなく代替するために、BASFのUltramid A3WC8は、40重量%の短炭素繊維強化、熱安定化ポリアミド66(PA66-CF40)マトリックスを活用しています。密度1.28 g/cm³、融点262°Cを誇るこの高性能複合材料は、優れた引張弾性率23,500 MPaを提供し、同時に静電気放散(ESD)特性を備えています。IATF 16949およびISO 9001認証フレームワークの下で運営されるJucheng Precisionは、Ultramid A3WC8の成形を専門としています。5軸CNC加工されたS136ステンレス鋼金型に支えられ、異方性収縮率(0.1%~0.4%)を制御し、Zeiss CMMで検証された平坦で構造的に完璧な部品を提供します。.

続きを読む

PA-BASF Ultramid B3S

PA-BASF Ultramid B3Sは、BASFが設計した非強化、易流動性、微結晶性のポリアミド6(PA6)樹脂であり、薄肉技術部品の高速射出成形用に開発されました。密度1.13 g/cm³、極めて高いメルトボリュームレート145 cm³/10分(275°C/5kg)を特徴とし、この急速固化ナイロングレードは、バランスの取れた機械的剛性を必要とする軽量ハウジング、クランプ、継手の業界標準です。Jucheng Precisionは、厳格なIATF 16949およびISO 9001フレームワークの下で運営され、Ultramid B3Sの成形を専門としています。社内の5軸CNC加工されたS136ステンレス鋼金型を活用し、PA6の高流動性と1.1%から1.6%の収縮率を制御して、Zeiss CMMで検証されたバリのない構造部品を確保します。.

続きを読む

PA-DuPont Zytel 101L

PA-DuPont Zytel 101Lは、Celanese(旧DuPont)によって開発された潤滑性ポリアミド66(PA66)樹脂であり、剛性と靭性の最適なバランスを必要とする構造用および耐摩耗用途に高い仕様で使用されます。密度1.14 g/cm³、融点262°Cを誇るこの未変性ナイロングレードは、優れた耐薬品性、高い機械的強度、優れた自己潤滑性を備えています。IATF 16949およびISO 9001認証を保有するJucheng Precisionは、Zytel 101Lの加工に優れています。5軸CNC加工された工具と科学的な水分乾燥制御を活用して、ナイロンの高い収縮率(1.3%-2.2%)を軽減し、Zeiss CMMで検証された寸法安定性のあるギアとブラケットを提供します。.

続きを読む

PA-DuPont Zytel 70C30HS

高負荷の動的機構において、重量を増やさずに構造用アルミニウムおよび亜鉛鋳物を代替するために、Celanese(旧DuPont)のZytel 70C30HSは、先進的な30%炭素繊維強化、熱安定化ポリアミド66(PA66-CF30)マトリックスを提供します。低密度1.28 g/cm³、融点262°Cを特徴とし、この高性能グレードは、優れた引張弾性率20,000 MPaに加えて、固有の静電放電(ESD)特性とほぼゼロの摩耗を提供します。IATF 16949およびISO 9001認証フレームワークの下で運営されるJucheng Precisionは、Zytel 70C30HSの成形を専門としています。5軸CNC加工されたCPM工具キャビティと加圧金型温度コントローラーに支えられ、異方性収縮変数(0.1%-0.4%)を制御して、Zeiss CMMで検証された平坦で構造的に完璧なコンポーネントを提供します。.

続きを読む

PA-DuPont Zytel 70G33L

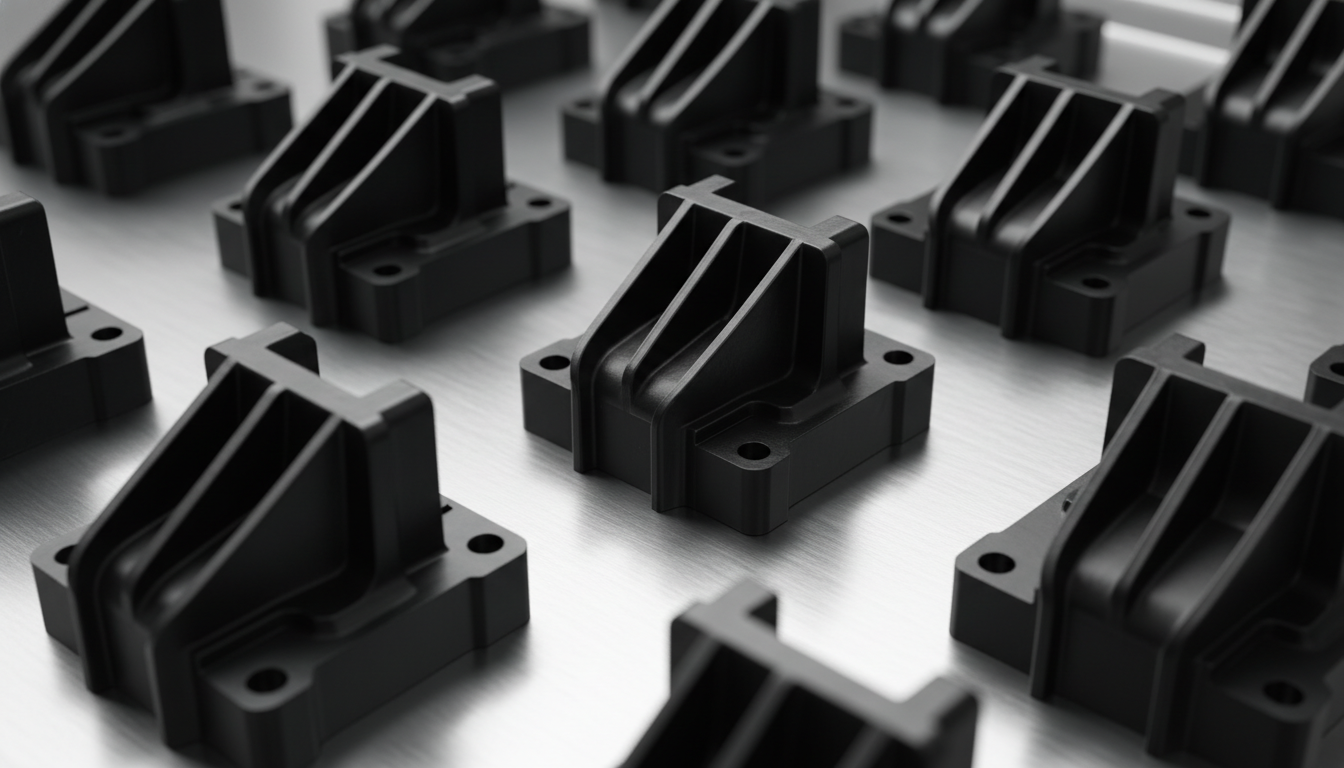
軽量ポリマーでダイカストアルミニウムや亜鉛合金を置き換えるには、極めて高い機械的信頼性が必要ですが、CelaneseのZytel 70G33Lは、33%ガラス繊維強化ポリアミド66マトリックスによりそれを実現します。乾燥成形(DAM)状態での引張強度200 MPa、融点262°Cを誇るこの高性能ナイロングレードは、荷重のかかる自動車用マニホールド、構造ブラケット、電動工具ハウジングの世界的なベンチマークです。ISO 9001およびIATF 16949認証を取得したメーカーであるJucheng Precisionでは、Zytel 70G33Lの高温成形を専門としています。5軸CNC加工されたH13工具キャビティにより、高い金型温度を維持して繊維の浮きを防ぎ、Zeiss CMM検査で検証しています。.

続きを読む

当社が成形する包括的なポリアミド(PA/ナイロン)グレード

当社は、世界的に有名なメーカーの高強度ポリアミド樹脂を加工し、延性のある無強化および高剛性のガラス充填構造部品の両方をサポートしています:

PA材料クラス 代表的なブランド&グレード 主な特性と利点
無強化PA6 / PA66 • DuPont Zytel 101L / 103FHS
• BASF Ultramid B3S (PA6) / A3K (PA66)
• Solvay Technyl A 216
High toughness, self-lubricating sliding properties, exceptional wear resistance, and damping capacity. Ideal for functional gears, bearings, cable ties, and pulleys.
ガラス繊維強化 • DuPont Zytel 70G13L (13% GF) / 70G33L (33% GF)
• BASF Ultramid A3EG6 (30% GF PA66)
• DSM Akulon K224-G6 (30% GF PA6)
Extremely high tensile strength, high modulus, outstanding creep resistance, and heat deflection temperatures up to 250°C. Ideal for automotive manifolds, structural brackets, and power tool housings.
PA12 & Specialty Nylon • Arkema Rilsamid AMNO (PA12)
• Evonik Vestamid L1600 (PA12)
• EMS-GRIVORY Grivory GV-5H
Extremely low moisture absorption, superior dimensional stability, chemical inertness, and high impact toughness even at low temperatures. Suited for medical tubes, precision gears, and automotive fuel lines.

Applicable Molding Processes for Polyamide (PA)

Nylon’s robust mechanical properties make it highly adaptable to advanced injection molding configurations:

成形プロセス プロセス適合性と用途
標準射出成形 Excellent. Highly suitable for structural gears, mechanical components, sliding pulleys, and terminal blocks.
インサート成形 Excellent. Nylon’s high structural toughness makes it the gold standard for encapsulating metal brass threaded inserts, bolts, and metal frames.
オーバーモールディング / マルチショット Good. Often used as the rigid nylon base substrate and overmolded with compatible soft TPE/TPU formulations to form heavy-duty tool handles.

Polyamide (PA/Nylon) Injection Molding Manufacturing Guide

Nylon is highly hygroscopic and highly crystalline. Failure to control moisture or thermal crystallization parameters will lead to surface splay and mechanical degradation:

  • 予備乾燥: Nylon absorbs atmospheric moisture aggressively. Moisture levels must be kept below 0.20% (ideally <0.10% for structural parts) to prevent polymer chain degradation. Dry in desiccant dryers at 80°C–100°C (176°F to 212°F) for 4–6 hours.
  • 溶融温度: Processed between 230°C and 280°C (446°F to 536°F) for PA6, and 260°C to 300°C (500°F to 572°F) for PA66. Exceeding 310°C will result in polymer thermal decomposition.
  • 金型温度: Managed between 60°C and 100°C (140°F to 212°F). For glass-filled grades, mold temperatures up to 120°C are recommended to prevent glass fibers from floating to the surface, ensuring a smooth and glossy finish.
  • Shrinkage Calculation: Nylon’s shrinkage is high and anisotropic (1.0% to 2.5% for unreinforced grades, reducing to 0.3% to 0.8% with 30% glass filling). Tooling designs must be strictly optimized for each specific grade.
  • Post-Molding Moisture Conditioning: Nylon components absorb ambient moisture post-molding, which increases toughness but slightly swells dimensions. Our engineers calculate this dimensional variance beforehand to ensure end-use accuracy.

Key Application Industries for Molded Nylon Components

  • 自動車パワートレイン(IATF 16949認証取得): Engine covers, cylinder head covers, radiator water chambers, intake manifolds, air intake grills, and oil pans.
  • Industrial & Mechanical Transmission: Heavy-duty spur gears, worm gears, sliding bearings, pulleys, conveyor tracks, and heavy-duty structural washers.
  • Electrical & Electronic Housings: Connector blocks, DIN-rail housings, terminal blocks, electrical switches, and heavy-duty power tool casings.
  • Medical Devices (ISO 13485 Compliant): Wear-resistant surgical clips, diagnostic valve bodies, catheter connectors, and disposable fluid delivery casings (often utilizing PA12).

材料特性

Density (Unreinforced PA66) 1.12 - 1.15 g/cm³
Density (30% GF PA66) 1.35 - 1.40 g/cm³
引張強度(降伏点、無強化) 60 - 90 MPa
引張強度(降伏点、30% GF) 150 - 210 MPa
引張破断伸び 15 - 100 %
曲げ弾性率(無強化) 2,600 - 3,200 MPa
曲げ弾性率(30%ガラス繊維強化) 7,500 - 10,000 MPa
アイゾット衝撃強さ(ノッチ付き、23°C) 40 - 110 J/m
融点 220 - 265 °C
熱変形温度(HDT @ 0.45 MPa) 180 - 250 °C
線形成形収縮率 0.5 - 2.2 %
絶縁耐力 18 - 25 kV/mm
体積抵抗率 1.0E+14 オーム・cm
最大部品サイズ 1000 x 800 mm
最小部品サイズ 1 x 1 mm