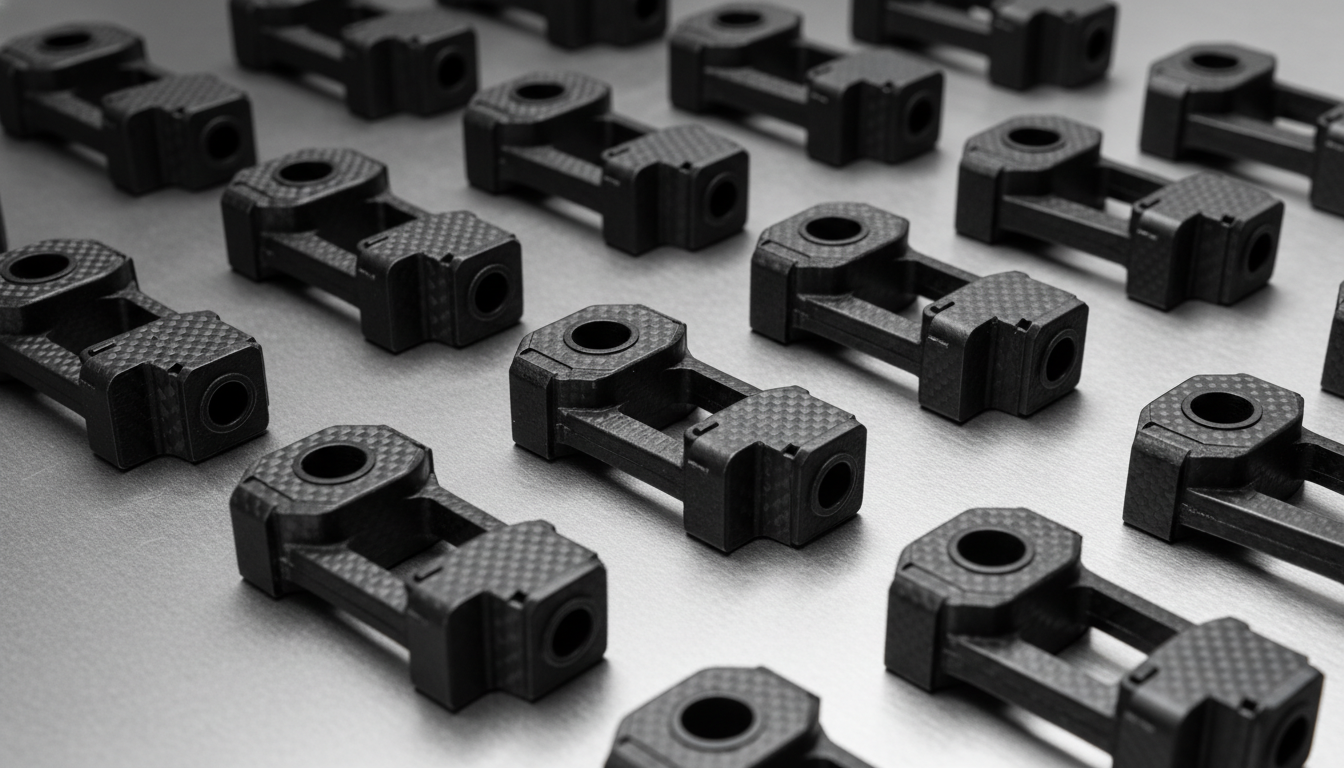
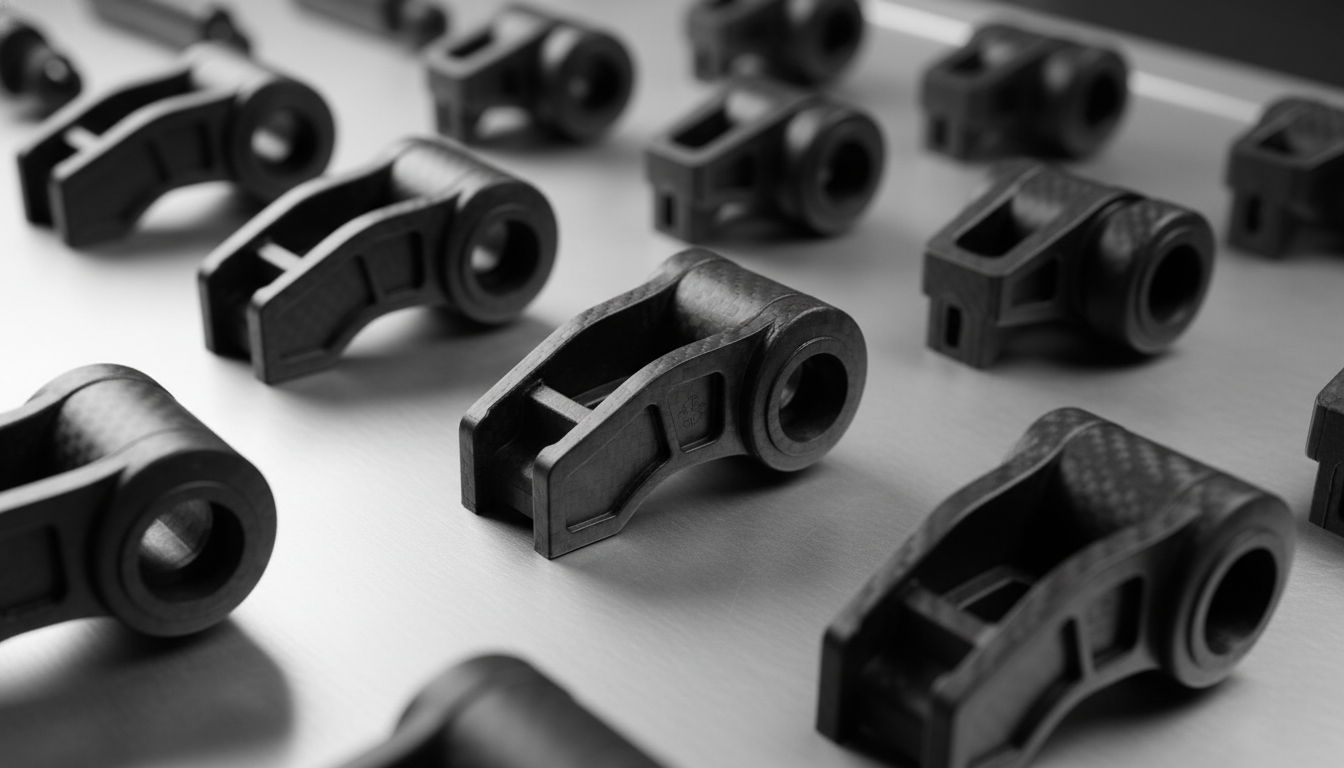
Polyamide (PA/Nylon)

Le polyamide (PA), communément appelé Nylon (notamment PA6, PA66 et PA12), est un plastique technique robuste choisi pour sa haute résistance à l'usure, sa résistance à la traction exceptionnelle et son endurance à la fatigue. Chez Jucheng Precision, un établissement certifié ISO 9001:2015, ISO 13485 et IATF 16949, nous sommes spécialisés dans le moulage sur mesure du Nylon, en particulier les grades renforcés de fibres de verre. En utilisant plus de 35 presses de moulage avancées (50-650T) et plus de 25 machines CNC 5 axes internes, nous maîtrisons la sensibilité élevée à l'humidité et le retrait thermique du Nylon. Nous offrons une analyse DFM gratuite sous 24 heures pour optimiser le placement des seuils d'injection et les canaux de refroidissement, garantissant des tolérances serrées vérifiées par inspection CMM Zeiss.

Precision-injection-molded-structural-PA66-nylon-gears-and-glass-filled-PA6-automotive-parts-1

Nos matériaux disponibles

PA-Arkema Rilsamid AMNO

Pour garantir une stabilité dimensionnelle ultime et une résistance chimique robuste dans des environnements de fluides agressifs, le Rilsamid AMNO d'Arkema offre une matrice en polyamide 12 (PA12) non renforcé avec la plus faible absorption d'humidité parmi tous les principaux polyamides. Présentant une densité de 1,01 g/cm³ et un point de fusion de 180 °C, ce grade de nylon haute performance offre une excellente résistance aux chocs à basse température et une résistance aux hydrocarbures. Jucheng Precision, opérant selon les normes strictes ISO 9001, ISO 13485 et IATF 16949, se spécialise dans le moulage du Rilsamid AMNO. En utilisant nos cavités d'outillage S136 usinées par CNC 5 axes en interne, nous contrôlons l'orientation moléculaire pour garantir des connexions de fluides sans fuite, vérifiées par la MMT Zeiss.
LIRE LA SUITE

PA-BASF Ultramid A3EG10

Substitué aux alliages de zinc moulé sous pression et aux alliages d'aluminium structurels dans les composants structurels soumis à des contraintes mécaniques extrêmes et à des charges de fatigue élevées, l'Ultramid A3EG10 de BASF offre une solution sans compromis. Ce grade de polyamide 66 renforcé de fibres de verre à 50 % (PA66-GF50) offre une résistance à la traction massive à l'état sec (DAM) de 230 MPa et un module d'élasticité de 16 500 MPa, repoussant les limites de la performance structurelle des plastiques. Chez Jucheng Precision, un fabricant certifié ISO 9001 et IATF 16949, nous sommes spécialisés dans le moulage de haute précision de l'Ultramid A3EG10. En utilisant des outillages en acier H13 usinés par CNC 5 axes, nous contrôlons son retrait anisotrope (0,3 % parallèle, 0,7 % perpendiculaire) et empêchons les fibres flottantes en surface, garantissant des pièces structurelles sans défaut vérifiées par la MMT Zeiss.

LIRE LA SUITE

PA-BASF Ultramid A3EG6

Subir une dégradation thermique continue et des charges cycliques élevées à l'intérieur des compartiments moteur modernes exige une résistance extrême au vieillissement thermique, que l'Ultramid A3EG6 de BASF offre grâce à sa matrice polyamide 66 renforcée de 30 % de fibres de verre et stabilisée à la chaleur. Avec une résistance à la traction à l'état sec après moulage (DAM) de 175 MPa et une température de déformation à la chaleur (HDT) de 250 °C, ce grade de nylon haute performance est conçu pour des composants structurels lourds soumis à des cycles thermiques. Chez Jucheng Precision, un fabricant certifié IATF 16949 et ISO 9001, nous sommes spécialisés dans le moulage à haute contrainte de l'Ultramid A3EG6. En utilisant notre outillage H13 usiné par CNC 5 axes en interne, nous atténuons les contraintes d'orientation des fibres et optimisons la cristallisation, livrant des pièces structurellement saines vérifiées par inspection CMM Zeiss.

LIRE LA SUITE

PA-BASF Ultramid A3U42G6

Répondre aux directives strictes WEEE et RoHS dans l'électronique robuste des réseaux intelligents sans utiliser de retardateurs de flamme halogénés ni d'antimoine nécessite un matériau hautement spécialisé, que l'Ultramid A3U42G6 de BASF fournit. Ce copolyamide (PA66+PA6)-GF30 FR(40) renforcé de 30 % de fibres de verre atteint une classification d'inflammabilité UL 94 V-0 exceptionnelle à une paroi mince de 0,4 mm et une classification 5VA à 1,6 mm. Jucheng Precision, dans le cadre des normes ISO 9001 et IATF 16949, se spécialise dans le moulage par injection de précision de l'Ultramid A3U42G6. En utilisant nos moules en acier inoxydable S136 usinés par CNC 5 axes, nous contrôlons son retrait anisotrope (0,3 % parallèle, 0,9 % normal) et éliminons les défauts de brûlure par gaz corrosif, garantissant des composants sans défaut vérifiés par la machine à mesurer tridimensionnelle Zeiss.

LIRE LA SUITE

PA-BASF Ultramid A3WC8

Pour remplacer le zinc moulé sous pression lourd et les alliages d'aluminium de qualité aérospatiale dans les mécanismes structurels porteurs sans compromettre la stabilité thermique ou chimique, l'Ultramid A3WC8 de BASF s'appuie sur une matrice de polyamide 66 renforcée de 40 % en poids de fibres de carbone courtes et stabilisée à la chaleur (PA66-CF40). Affichant une densité de 1,28 g/cm³ et un point de fusion de 262 °C, ce composite haute performance offre un module de traction exceptionnel de 23 500 MPa ainsi qu'une dissipation électrostatique (ESD) intrinsèque. Jucheng Precision, opérant sous des cadres certifiés IATF 16949 et ISO 9001, est spécialisé dans le moulage de l'Ultramid A3WC8. Soutenus par nos outillages en acier inoxydable S136 usinés par CNC 5 axes, nous contrôlons ses variables de retrait anisotrope (0,1 %-0,4 %) pour livrer des composants plats et structurellement irréprochables vérifiés par Zeiss CMM.

LIRE LA SUITE

PA-BASF Ultramid B3S

Le PA-BASF Ultramid B3S est une résine polyamide 6 (PA6) non renforcée, à écoulement facile et finement cristalline, conçue par BASF pour le moulage par injection rapide à grande vitesse de pièces techniques à parois minces. Avec une densité de 1,13 g/cm³ et un indice de fluidité volumique exceptionnellement élevé de 145 cm³/10 min (à 275 °C/5 kg), ce grade de nylon à solidification rapide est la référence du secteur pour les boîtiers légers, les fixations et les raccords nécessitant une rigidité mécanique équilibrée. Jucheng Precision, opérant sous des cadres stricts IATF 16949 et ISO 9001, est spécialisée dans le moulage de l'Ultramid B3S. En tirant parti de nos moules en acier inoxydable S136 usinés par CNC 5 axes en interne, nous maîtrisons la fluidité élevée du PA6 et son taux de retrait de 1,1 % à 1,6 % pour garantir des pièces structurelles sans bavures vérifiées par CMM Zeiss.

LIRE LA SUITE

PA-DuPont Zytel 101L

Le PA-DuPont Zytel 101L est une résine de polyamide 66 (PA66) lubrifiée développée par Celanese (anciennement DuPont), hautement spécifiée pour les applications structurelles et résistantes à l'usure nécessitant un équilibre optimal entre rigidité et ténacité. Affichant une densité de 1,14 g/cm³ et un point de fusion de 262 °C, ce grade de nylon non modifié présente une excellente résistance chimique, une résistance mécanique élevée et des propriétés de glissement autolubrifiantes exceptionnelles. Jucheng Precision, titulaire des certifications IATF 16949 et ISO 9001, excelle dans le traitement du Zytel 101L. En tirant parti de notre outillage usiné CNC à cinq axes et de nos contrôles scientifiques d'humidité, nous atténuons le retrait élevé du nylon (1,3%-2,2%) pour fournir des engrenages et des supports dimensionnellement stables, vérifiés par la MMT Zeiss.

LIRE LA SUITE

PA-DuPont Zytel 70C30HS

Pour remplacer les pièces moulées en aluminium et en zinc structurelles dans les mécanismes dynamiques à haute charge sans ajouter de poids, le Zytel 70C30HS de Celanese (anciennement DuPont) offre une matrice avancée en polyamide 66 (PA66-CF30) renforcée de fibres de carbone à 30 % et stabilisée à la chaleur. Avec une faible densité de 1,28 g/cm³ et un point de fusion de 262 °C, ce grade haute performance offre un module en traction exceptionnel de 20 000 MPa, ainsi qu'une dissipation électrostatique (ESD) inhérente et une usure quasi nulle. Jucheng Precision, opérant dans le cadre de certifications IATF 16949 et ISO 9001, se spécialise dans le moulage du Zytel 70C30HS. Soutenus par nos cavités d'outillage CPM usinées par CNC 5 axes et nos contrôleurs de température de moule sous pression, nous maîtrisons ses variables de retrait anisotrope (0,11 %-0,41 %) pour livrer des composants plats et structurellement irréprochables, vérifiés par MMT Zeiss.

LIRE LA SUITE

PA-DuPont Zytel 70G33L

Remplacer les alliages d'aluminium et de zinc moulés sous pression par des polymères légers exige une fiabilité mécanique extrême, que le Zytel 70G33L de Celanese offre grâce à sa matrice de polyamide 66 renforcée de 33 % de fibres de verre. Avec une résistance à la traction de 200 MPa à l'état sec (DAM) et un point de fusion de 262 °C, ce nylon haute performance est la référence mondiale pour les collecteurs automobiles porteurs, les supports structurels et les boîtiers d'outils électriques. Chez Jucheng Precision, un fabricant certifié ISO 9001 et IATF 16949, nous nous spécialisons dans le moulage à haute température du Zytel 70G33L. Soutenus par nos cavités d'outillage en H13 usinées par CNC 5 axes, nous maintenons des températures de moule élevées pour éviter les fibres flottantes, vérifiées par inspection CMM Zeiss.

LIRE LA SUITE

Grades complets de polyamide (PA/Nylon) que nous moulons

Nous transformons des résines polyamide à haute résistance de producteurs de renommée mondiale, prenant en charge à la fois des pièces structurelles ductiles non renforcées et hautement rigides chargées de fibres de verre :

Classe de matériau PA Marque et qualité typiques Caractéristiques et avantages clés
PA6 / PA66 non renforcés • DuPont Zytel 101L / 103FHS
• BASF Ultramid B3S (PA6) / A3K (PA66)
• Solvay Technyl A 216
Haute ténacité, propriétés de glissement autolubrifiantes, résistance à l'usure exceptionnelle et capacité d'amortissement. Idéal pour les engrenages fonctionnels, les roulements, les attaches de câbles et les poulies.
Renforcé de fibres de verre • DuPont Zytel 70G13L (13 % GF) / 70G33L (33 % GF)
• BASF Ultramid A3EG6 (30% GF PA66)
• DSM Akulon K224-G6 (30% GF PA6)
Résistance à la traction extrêmement élevée, module élevé, excellente résistance au fluage et températures de déformation à la chaleur allant jusqu'à 250 °C. Idéal pour les collecteurs d'admission automobiles, les supports structurels et les boîtiers d'outils électriques.
PA12 et nylon spécial • Arkema Rilsamid AMNO (PA12)
• Evonik Vestamid L1600 (PA12)
• EMS-GRIVORY Grivory GV-5H
Absorption d'humidité extrêmement faible, stabilité dimensionnelle supérieure, inertie chimique et ténacité élevée aux chocs même à basse température. Adapté aux tubes médicaux, aux engrenages de précision et aux conduites de carburant automobiles.

Procédés de moulage applicables au polyamide (PA)

Les propriétés mécaniques robustes du nylon le rendent hautement adaptable aux configurations avancées de moulage par injection :

Processus de moulage Adéquation du procédé et application
Moulage par injection standard Excellent. Convient parfaitement aux engrenages structurels, aux composants mécaniques, aux poulies coulissantes et aux borniers.
Moulage par insertion Excellent. La grande ténacité structurelle du nylon en fait la référence absolue pour l'encapsulation d'inserts filetés en laiton, de boulons et de cadres métalliques.
Surmoulage / Multi-injection Bon. Souvent utilisé comme substrat de base en nylon rigide et surmoulé avec des formulations TPE/TPU souples compatibles pour former des poignées d'outils robustes.

Guide de fabrication du moulage par injection du polyamide (PA/Nylon)

Le nylon est fortement hygroscopique et hautement cristallin. Le non-respect du contrôle de l'humidité ou des paramètres de cristallisation thermique entraînera des stries en surface et une dégradation mécanique :

  • Pré-séchage : Le nylon absorbe agressivement l'humidité atmosphérique. Les niveaux d'humidité doivent être maintenus en dessous de 0,20 % (idéalement <0,10 % pour les pièces structurelles) afin de prévenir la dégradation des chaînes polymères. Sécher dans des déshydrateurs à déshydratant à 80 °C–100 °C (176 °F à 212 °F) pendant 4 à 6 heures.
  • Température de fusion : Transformé entre 230 °C et 280 °C (446 °F à 536 °F) pour le PA6, et entre 260 °C et 300 °C (500 °F à 572 °F) pour le PA66. Un dépassement de 310 °C entraînera une décomposition thermique du polymère.
  • Température du moule : Régulée entre 60 °C et 100 °C (140 °F à 212 °F). Pour les grades chargés de fibres de verre, des températures de moule allant jusqu'à 120 °C sont recommandées pour empêcher les fibres de verre de remonter à la surface, garantissant ainsi un fini lisse et brillant.
  • Calcul du retrait : Le retrait du nylon est élevé et anisotrope (1,0 % à 2,5 % pour les grades non renforcés, se réduisant à 0,3 % à 0,8 % avec un remplissage de 30 % de fibres de verre). Les conceptions d'outillage doivent être strictement optimisées pour chaque grade spécifique.
  • Conditionnement à l'humidité après moulage : Les composants en nylon absorbent l'humidité ambiante après moulage, ce qui augmente la ténacité mais gonfle légèrement les dimensions. Nos ingénieurs calculent cette variance dimensionnelle au préalable pour garantir la précision d'usage final.

Principaux secteurs d'application des composants en nylon moulé

  • Groupes motopropulseurs automobiles (certifiés IATF 16949) : Caches moteur, caches-culbuteurs, chambres d'eau de radiateur, collecteurs d'admission, grilles d'admission d'air et carters d'huile.
  • Transmission industrielle et mécanique : Engrenages droits pour service intensif, engrenages à vis sans fin, paliers lisses, poulies, pistes de convoyeur et rondelles structurelles pour service intensif.
  • Boîtiers électriques et électroniques : Blocs de connexion, boîtiers pour rail DIN, borniers, interrupteurs électriques et boîtiers d'outils électriques pour service intensif.
  • Dispositifs médicaux (conformes ISO 13485) : Clips chirurgicaux résistants à l'usure, corps de valves de diagnostic, connecteurs de cathéter et boîtiers jetables de distribution de fluides (utilisant souvent le PA12).

Propriétés des matériaux

Densité (PA66 non renforcé) 1.12 - 1.15 g/cm³
Densité (30% GF PA66) 1,35 - 1,40 g/cm³
Résistance à la traction à la limite d'élasticité (non renforcé) 60 - 90 MPa
Résistance à la traction à la limite d'élasticité (30% GF) 150 - 210 MPa
Allongement à la rupture en traction 15 - 100 %
Module de flexion (non renforcé) 2 600 - 3 200 MPa
Module de flexion (30% GF) 7 500 - 10 000 MPa
Résistance au choc Izod (entaillé, 23°C) 40 - 110 J/m
Température de fusion 220 - 265 °C
Température de déflexion sous charge (HDT @ 0,45 MPa) 180 - 250 °C
Retrait au moulage linéaire 0.5 - 2.2 %
Rigidité diélectrique 18 - 25 kV/mm
Résistivité volumique 1.0E+14 Ohm·cm
Taille maximale de pièce 1000 x 800 mm
Taille minimale de pièce 1 x 1 mm