
La progettazione di componenti multi-materiale per la produzione bi-materiale a singola pressa richiede il rigoroso rispetto dei giochi di rotazione, delle proporzioni di spessore parete e della geometria di tenuta interfacciale. Gli errori nella modellazione CAD causano frequentemente collisioni catastrofiche dello stampo durante la rotazione del piano a 180 gradi o gravi bave estetiche sui confini del substrato primario. Regole meticolose di progettazione per la producibilità (DfM) eliminano costose modifiche dell'acciaio e garantiscono un'integrazione multi-polimero senza soluzione di continuità.
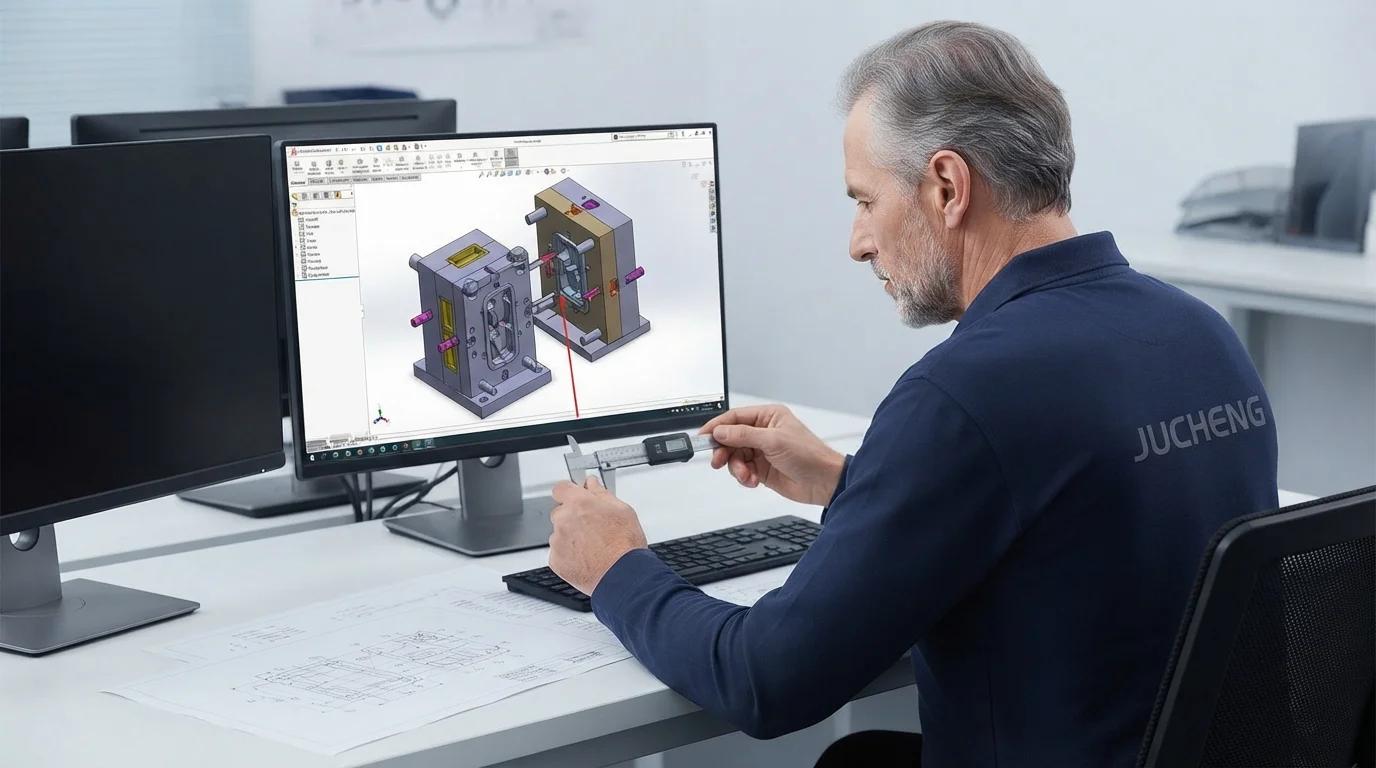
Comprendere come il substrato primario si ritira prima dell'incapsulamento del secondo shot consente ai progettisti di prodotto di pre-compensare accuratamente le funzionalità CAD. Questo manuale tecnico di ingegneria esamina le regole di spessore parete, i requisiti di gioco di rotazione, la geometria di interblocco meccanico e i progetti di spalle di chiusura.
Rapporti di spessore parete e angoli di sformo per componenti 2K
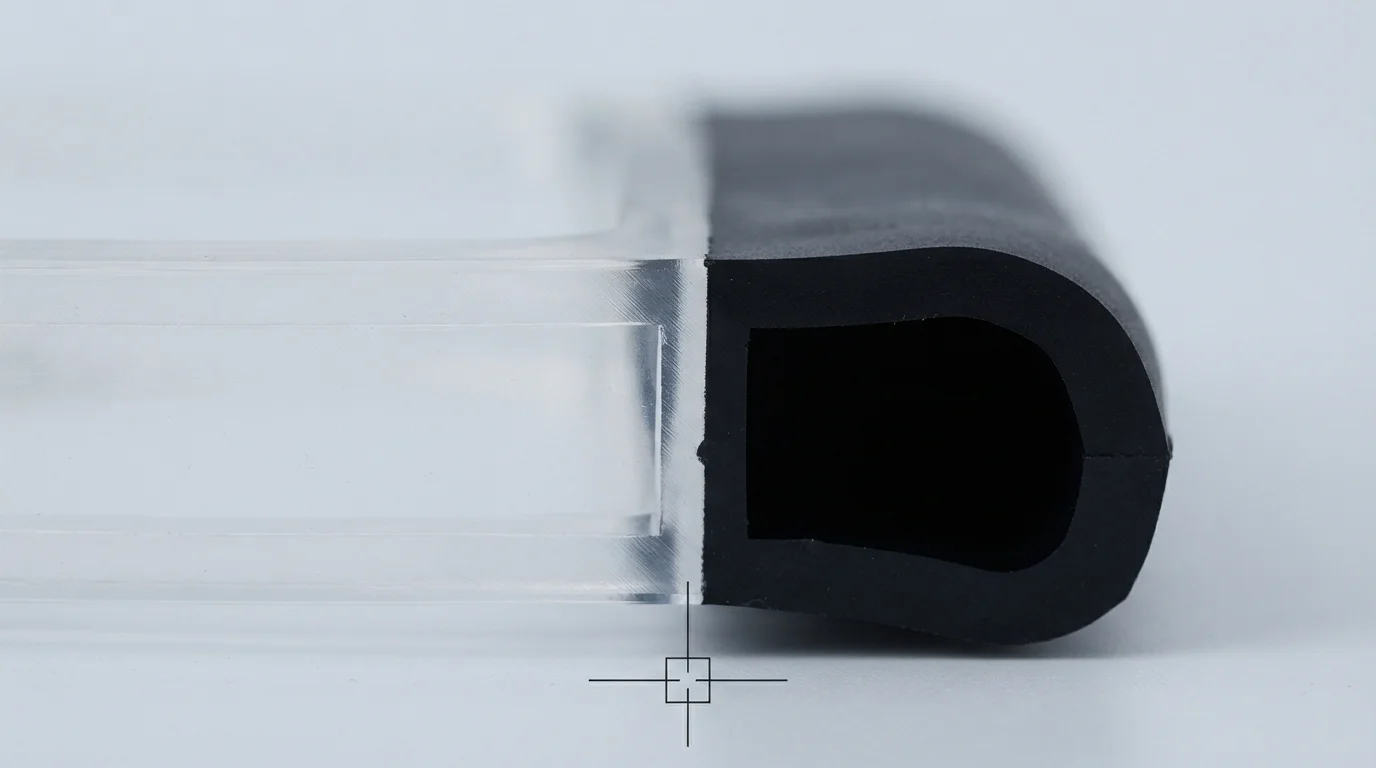
L'adesione a una guida standardizzata guida alla progettazione per stampaggio a iniezione bi-materiale garantisce che entrambe le fasi del materiale si raffreddino uniformemente senza sviluppare ritiri o vuoti interni. Il controllo dei rapporti di spessore parete tra il substrato rigido e il sovrastampaggio flessibile determina la stabilità di riempimento. Lo spessore parete nominale per i substrati primari stampati da policarbonato (PC) o ABS deve rimanere tra 1,5 mm e 3,0 mm.
Strati elastomerici secondari di TPE o TPU deve corrispondere o rimanere leggermente più sottile rispetto al substrato sottostante per prevenire depressioni da dispersione termica. Gli angoli di sformo sulle pareti verticali del substrato devono essere specificati ad almeno 1,5° – 2,0° per garantire un distacco pulito del pezzo dalla cavità primaria prima della rotazione di 180 gradi. La Tabella 1 di seguito riporta le regole essenziali di progettazione CAD per i componenti multi-shot:
| Funzionalità CAD 2K | Regola di progettazione consigliata | Difetto fisico in caso di violazione | Strategia di ottimizzazione dell'utensileria |
|---|---|---|---|
| Parete del substrato primario | 1,5 mm – 3,0 mm uniforme | Segni di ritiro e deformazione differenziale | Mantenere uno spessore nominale uniforme con rastremazioni graduali |
| Parete dell'overmold secondario | Spessore da 1,0 mm a 2,5 mm | Riempimenti incompleti (3,0 mm) | Garantire percorsi di flusso regolari senza punti di iniezione restrittivi |
| Angolo di sformo verticale | Conicità minima di 1,5° – 2,0° | Sfregamenti del substrato durante la rotazione del nucleo | Aumentare lo sformo nelle tasche profonde di estrazione del nucleo |
| Gioco di rotazione della cavità | Rilievo a gradino da 0,1 mm – 0,2 mm | Schiacciamento del substrato del primo stampaggio durante il serraggio | Lavorare tasche di rilievo sull'acciaio della cavità secondaria |
Progettazione di giochi di rotazione e piani di chiusura
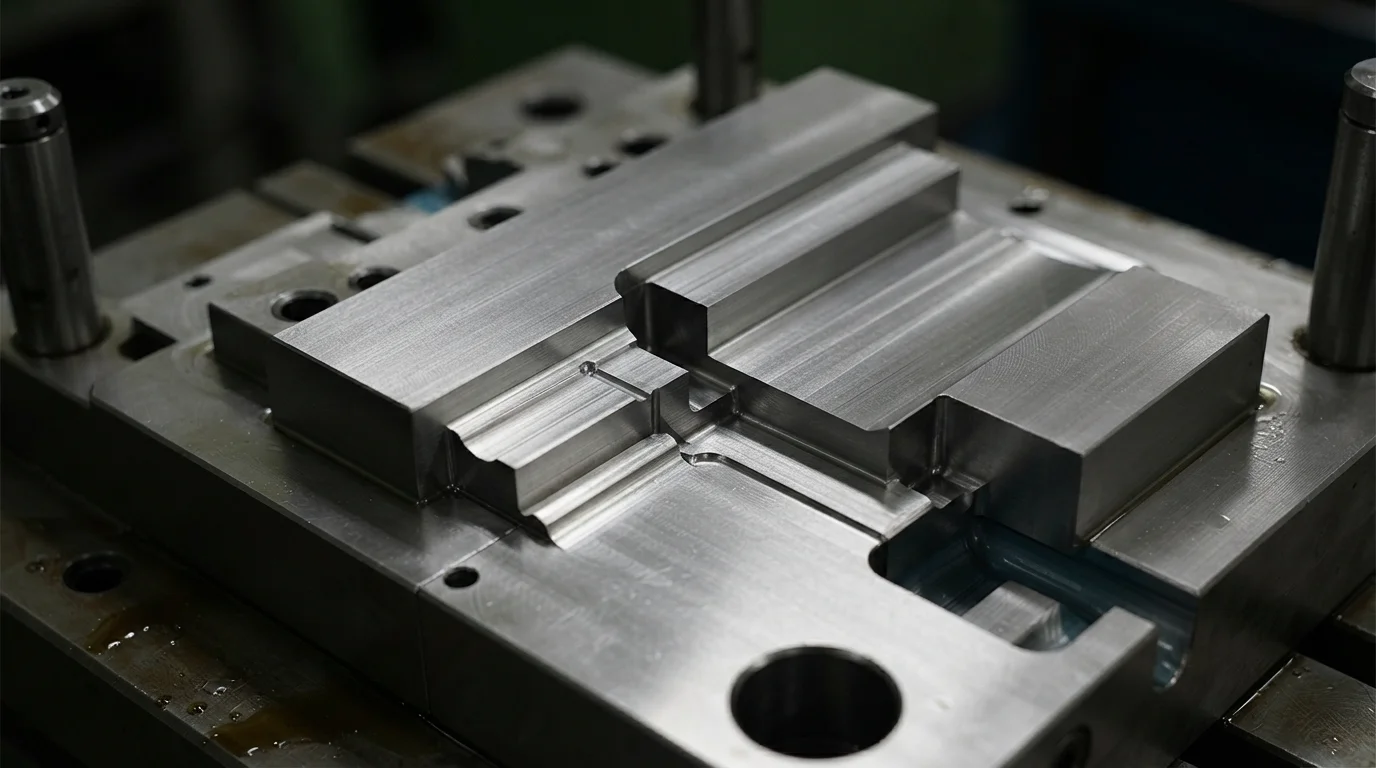
L'applicazione dei principi di questa guida alla progettazione dello stampaggio a due colpi previene le collisioni tra gli acciai dello stampo durante il ciclo di rotazione dello stampo di 180 gradi. La progettazione di adeguati giochi di rotazione richiede la creazione di tasche di rilievo misuranti da 0,1 mm a 0,2 mm nell'acciaio della cavità secondaria. Le tasche di rilievo impediscono alla cavità secondaria dello stampo di schiacciare o rigare il substrato prem stampato durante il serraggio ad alta pressione.
Spallamenti di tenuta rettificati di precisione superfici di chiusura a 90 gradi creano barriere meccaniche positive contro la fuoriuscita di elastomero morbido. Mantenere tolleranze di accoppiamento dei piani di chiusura inferiori a 0,01 mm garantisce una netta separazione visiva dei colori senza bave estetiche.
Le fasi di ingegnerizzazione dell'attrezzatura rotazionale includono:
- Progettazione della tasca di rilievo della cavità—La lavorazione di gradini di gioco da 0,15 mm sulle facce della cavità secondaria previene il rigamento del substrato alla chiusura dello stampo.
- Inclusione del gradino di chiusura perimetrale—L'inserimento di un gradino a 90 gradi da 0,5 mm lungo il bordo della sovrastampatura crea una linea di taglio netta.
- Pre-compensazione del ritiro del substrato—La compensazione della contrazione termica della prima iniezione garantisce un accoppiamento esatto all'interno delle cavità secondarie.
- Separazione della posizione dei punti di iniezione—Posizionare i punti di iniezione secondari del canale caldo lontano dai punti di iniezione primari impedisce la rifusione del substrato.
Caratteristiche di bloccaggio meccanico: code di rondine, fori e sottosquadri
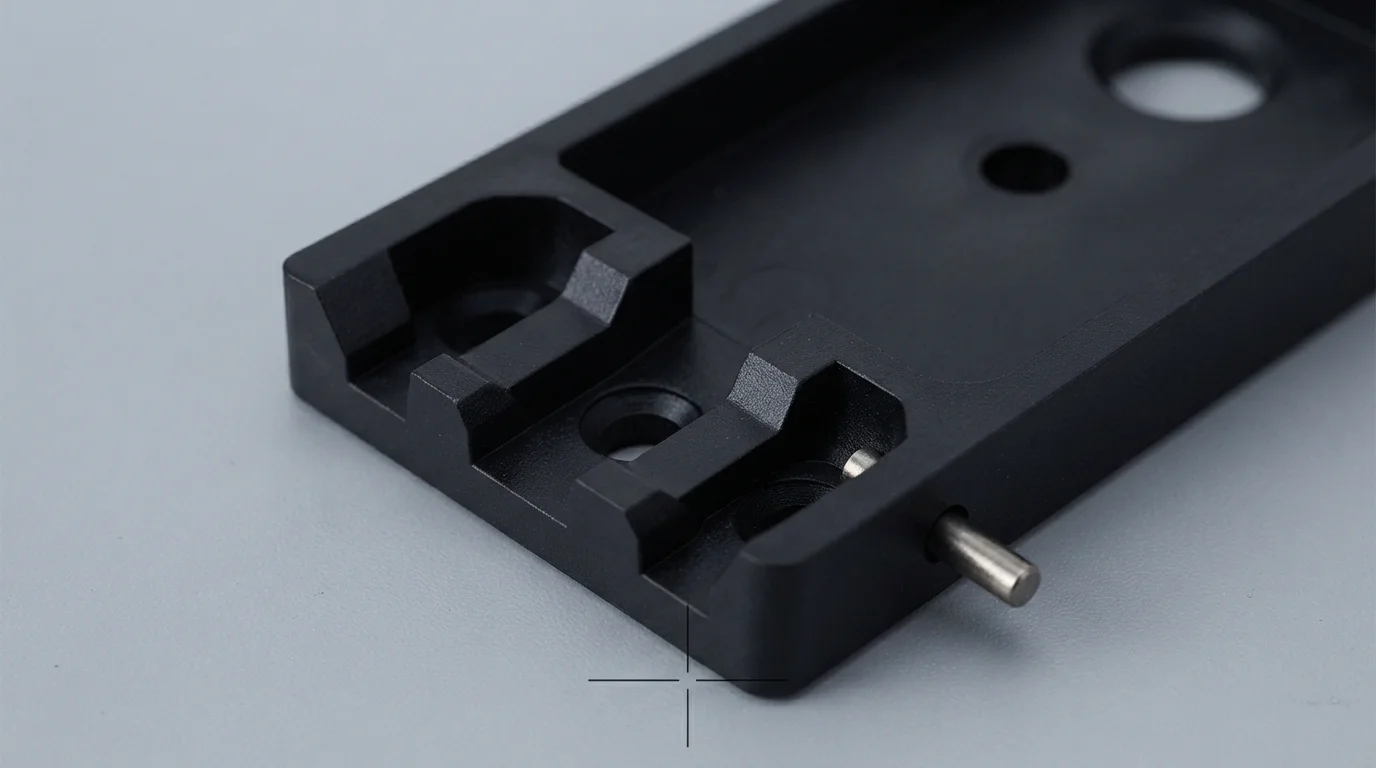
L'adesione chimica tra polimeri può indebolirsi quando i componenti sono esposti a detergenti chimici aggressivi, umidità o sollecitazioni di taglio cicliche dinamiche. L'integrazione di caratteristiche di bloccaggio meccanico nel substrato in plastica rigida fornisce un ritenimento fisico permanente che previene la delaminazione.
I substrati stampati con plastiche tecniche polari come quelle rinforzate con fibra di vetro PA66 traggono notevole beneficio dai canali di bloccaggio meccanico. La progettazione di scanalature a coda di rondine a 90 gradi, sottosquadri e fori passanti consente all'elastomero fuso di fluire attraverso il substrato e ribadire sul lato opposto. Seguire una guida di progettazione consolidata per lo stampaggio a iniezione a due iniezioni elimina i rischi di distacco interfacciale nei lunghi cicli di vita automobilistici e medicali.
Perché scegliere JUCHENG per la revisione DfM 2K e l'attrezzaggio
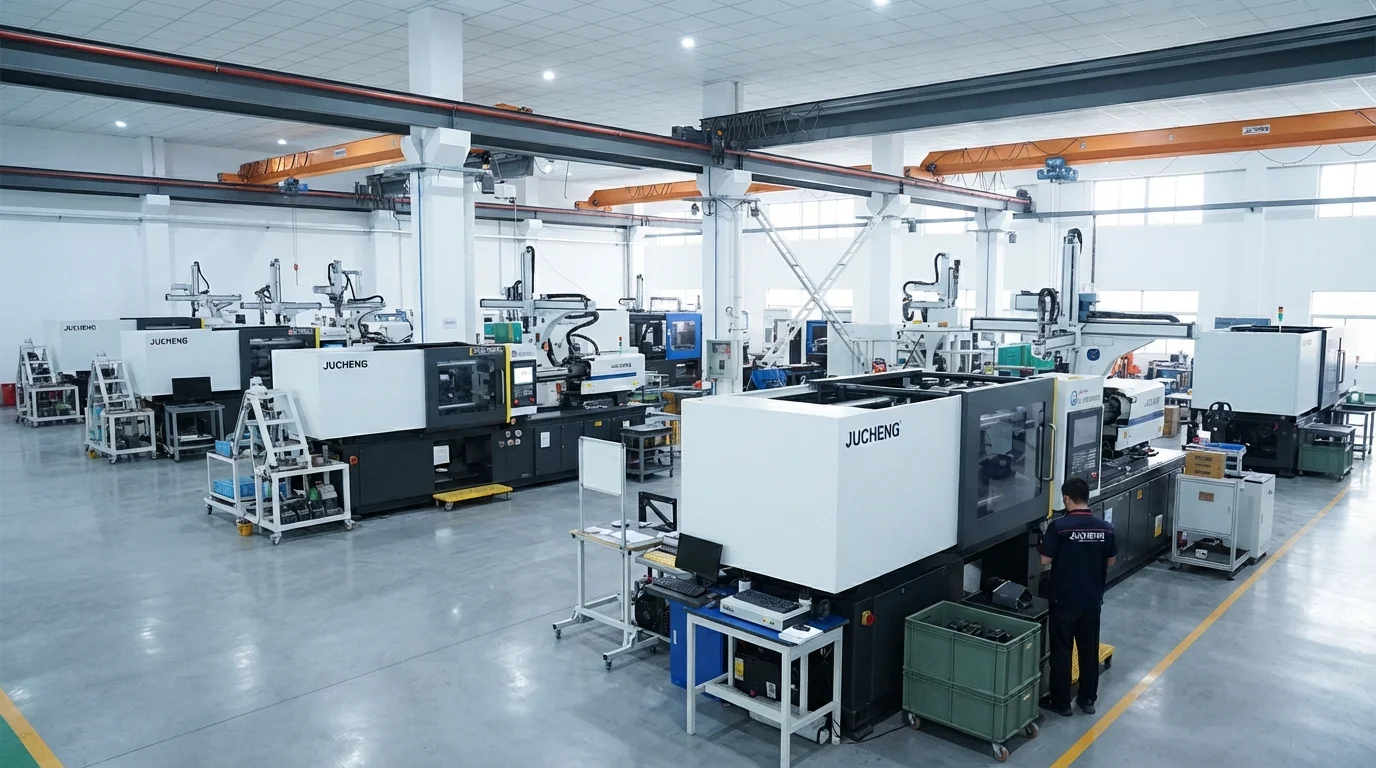
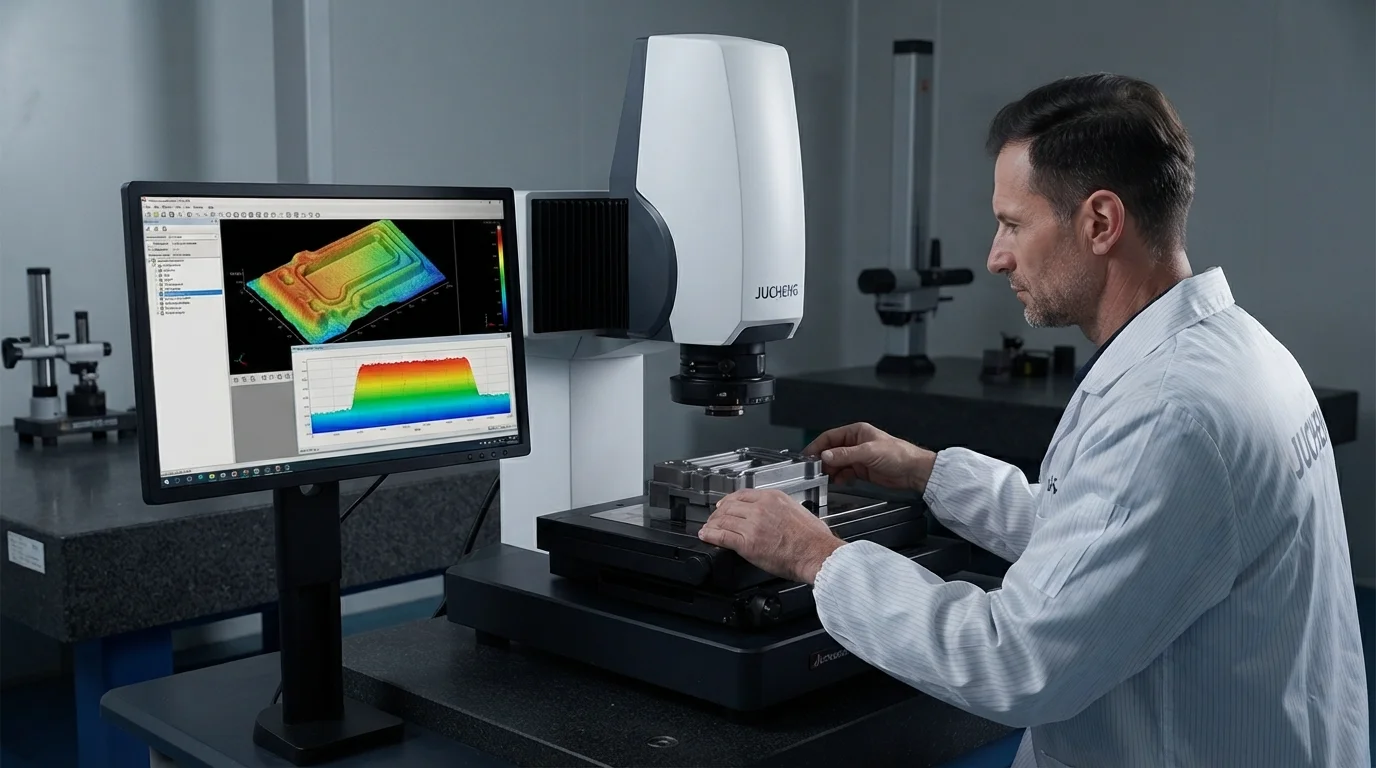
Collaborare con JUCHENG offre accesso a uno stabilimento manifatturiero avanzato che ospita oltre 35 presse a iniezione automatiche con forza di chiusura da 15T a 3000T. La gestione di un'officina utensili interna con 25 set di macchine CNC a 5 assi consente la lavorazione precisa delle superfici di acciaio temprato per la chiusura acciaio inossidabile S136 o Acciaio per utensili H13. Il nostro team di ingegneria offre una revisione DfM gratuita entro 24 ore per ogni invio di CAD, analizzando lo spessore delle pareti del substrato, gli angoli di sformo e i giochi di rotazione prima del taglio dell'acciaio.
I sistemi di gestione della qualità certificati IATF 16949 e ISO 13485 supportano ogni ciclo di produzione multi-iniezione, offrendo documentazione completa PPAP Livello 3 per i programmi automobilistici. La gestione di un reparto di stampaggio in camera bianca ISO Classe 8 protegge i componenti medicali dalla contaminazione da particolato durante lo stampaggio e il confezionamento in caduta. Seguire una rigorosa guida di progettazione per lo stampaggio a iniezione a due iniezioni previene collisioni dell'attrezzaggio e bave durante stampaggio a doppio iniezione.
Domande Frequenti (FAQ)
Perché i giochi delle cavità rotanti sono critici nella progettazione di stampi 2K?
I giochi delle cavità rotanti forniscono un gioco di 0,1 mm a 0,2 mm nella cavità secondaria dello stampo per prevenire lo schiacciamento o il graffio del substrato pre-stampato quando lo stampo si chiude dopo una rotazione di 180 gradi. Un gioco inadeguato danneggia il substrato e distrugge le superfici di chiusura dello stampo.
Qual è il rapporto consigliato per lo spessore della parete tra la prima e la seconda iniezione?
Le regole di progettazione consigliate stabiliscono che lo spessore della parete del sovrastampaggio secondario deve rimanere uguale o leggermente inferiore a quello del substrato rigido primario, tipicamente da 1,0 mm a 2,5 mm. Le pareti secondarie più spesse si raffreddano più lentamente, creando ritiri e distorsioni da ritiro termico.
In che modo i piani di chiusura impediscono la bava della seconda iniezione nello stampaggio 2K?
I piani di chiusura dello stampo serrano saldamente contro il substrato rigido lungo un gradino di tenuta a 90 gradi largo 0,5 mm. Mantenere le tolleranze di accoppiamento dell'acciaio di chiusura più strette di 0,01 mm impedisce al fuso elastomero morbido a bassa viscosità di tracimare oltre i confini estetici del substrato.
Gli angoli interni vivi possono causare delaminazione nei componenti 2K?
Gli angoli interni vivi creano concentrazioni localizzate di sollecitazione da intaglio e ostacolano il flusso uniforme dell'elastomero. L'aggiunta di raccordi generosi (minimo 0,5 mm) su tutti gli angoli di transizione favorisce un riempimento uniforme del fuso e migliora la durabilità del legame interfacciale.
In che modo il ritiro del substrato primario influisce sull'accoppiamento con la cavità secondaria?
I substrati primari si ritirano leggermente durante il raffreddamento prima che avvenga la rotazione di 180 gradi. I progettisti degli stampi devono calcolare i tassi di ritiro volumetrico e pre-compensare le dimensioni della cavità secondaria per garantire una tenuta ermetica senza schiacciare il substrato.
Perché è essenziale una revisione DfM di 24 ore prima di tagliare l'acciaio dello stampo 2K?
Eseguire una revisione DfM precoce valuta i giochi di rotazione, gli angoli di chiusura e il posizionamento degli iniettori mentre i file CAD sono ancora digitali. Identificare tempestivamente i potenziali rischi di bava o collisione elimina costose rilavorazioni dello stampo e lunghi ritardi nella realizzazione dell'attrezzatura.