
Projetar componentes multimateriais para fabricação de duplo disparo em uma única prensa exige adesão estrita a folgas rotacionais, proporções de espessura de parede e geometria de vedação interfacial. Erros na modelagem CAD frequentemente resultam em colisões catastróficas do molde durante a rotação da platina de 180 graus ou em flash cosmético severo sobre os limites do substrato primário. Regras meticulosas de design para manufatura (DfM) eliminam modificações caras de aço e garantem integração perfeita de múltiplos polímeros.
Entender como o substrato primário encolhe antes da encapsulação do segundo disparo permite que os projetistas de produto pré-compensem os recursos CAD com precisão. Este manual técnico de engenharia examina regras de espessura de parede, requisitos de folga rotacional, geometria de intertravamento mecânico e projetos de superfícies de fechamento.
Proporções de Espessura de Parede e Ângulos de Saída para Componentes 2K
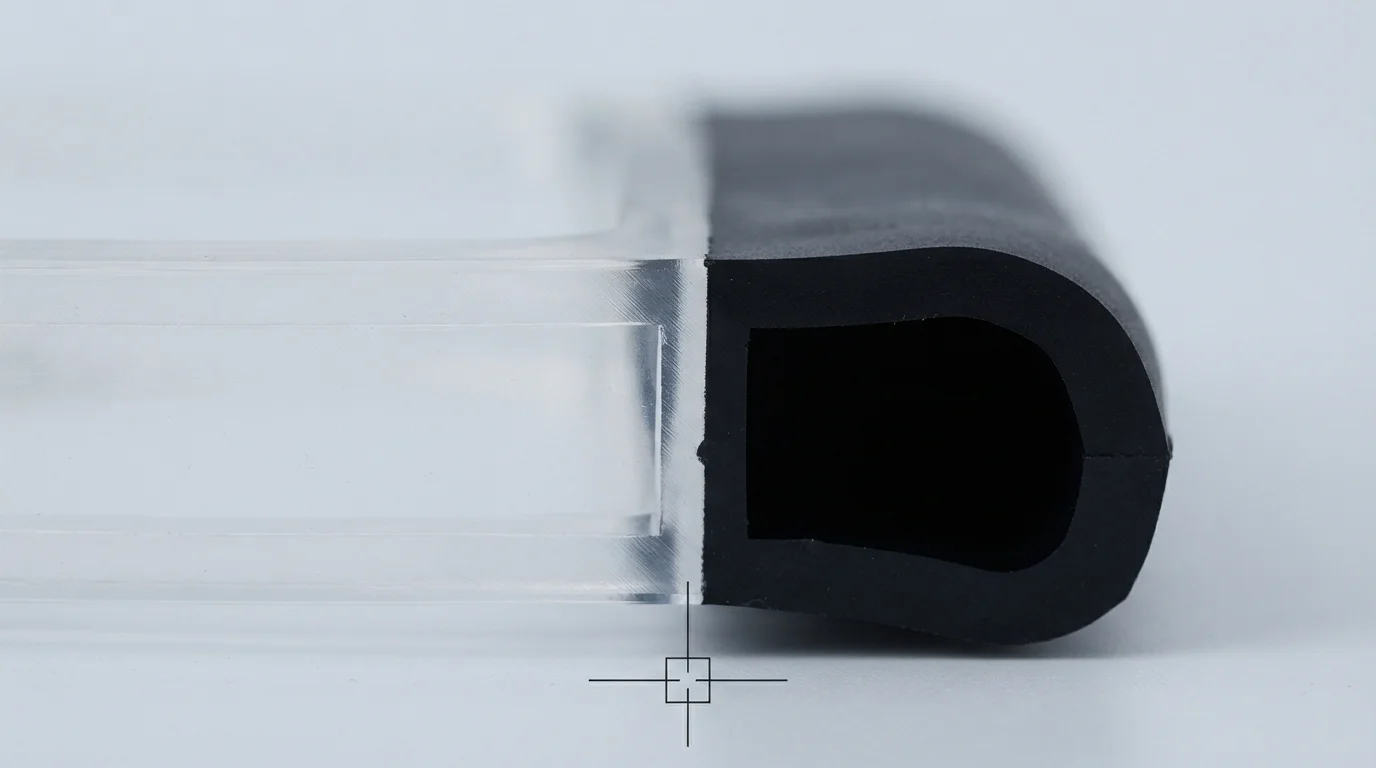
Aderir a um guia de design de moldagem por injeção de dois disparos padronizado garante que ambos os estágios de material resfriem uniformemente sem desenvolver marcas de afundamento ou vazios internos. Controlar as proporções de espessura de parede entre o substrato rígido e o sobremoldado flexível determina a estabilidade do preenchimento. A espessura nominal de parede para substratos primários moldados a partir de policarbonato (PC) ou ABS deve permanecer entre 1,5 mm e 3,0 mm.
Camadas elastoméricas secundárias de TPE ou TPU devem corresponder ou permanecer ligeiramente mais finas que o substrato subjacente para evitar depressões de dissipação térmica. Os ângulos de saída nas paredes verticais do substrato devem ser especificados com mínimo de 1,5° a 2,0° para garantir a liberação limpa da peça da cavidade primária antes da rotação de 180 graus. A Tabela 1 abaixo descreve regras essenciais de design CAD para componentes de múltiplos disparos:
| Recurso CAD 2K | Regra de Design Recomendada | Defeito Físico se Violado | Estratégia de Otimização de Ferramentas |
|---|---|---|---|
| Parede do Substrato Primário | 1,5 mm – 3,0 mm Uniforme | Marcas de afundamento e empenamento diferencial | Manter espessura nominal uniforme com afunilamentos graduais |
| Parede de Sobremoldagem Secundária | Espessura de 1,0 mm – 2,5 mm | Disparos curtos (3,0 mm) | Garantir caminhos de fluxo suaves sem portas restritivas |
| Ângulo de Saída Vertical | 1,5° – 2,0° de Conicidade Mínima | Arrastamento do substrato durante a rotação do núcleo | Aumentar o alívio de saída em cavidades profundas de núcleo |
| Folga Rotacional da Cavidade | Alívio em Degraus de 0,1 mm – 0,2 mm | Esmagamento do substrato da primeira injeção durante o fechamento | Usinar bolsões de alívio no aço da cavidade secundária |
Projetando Folgas Rotacionais e Áreas de Selagem
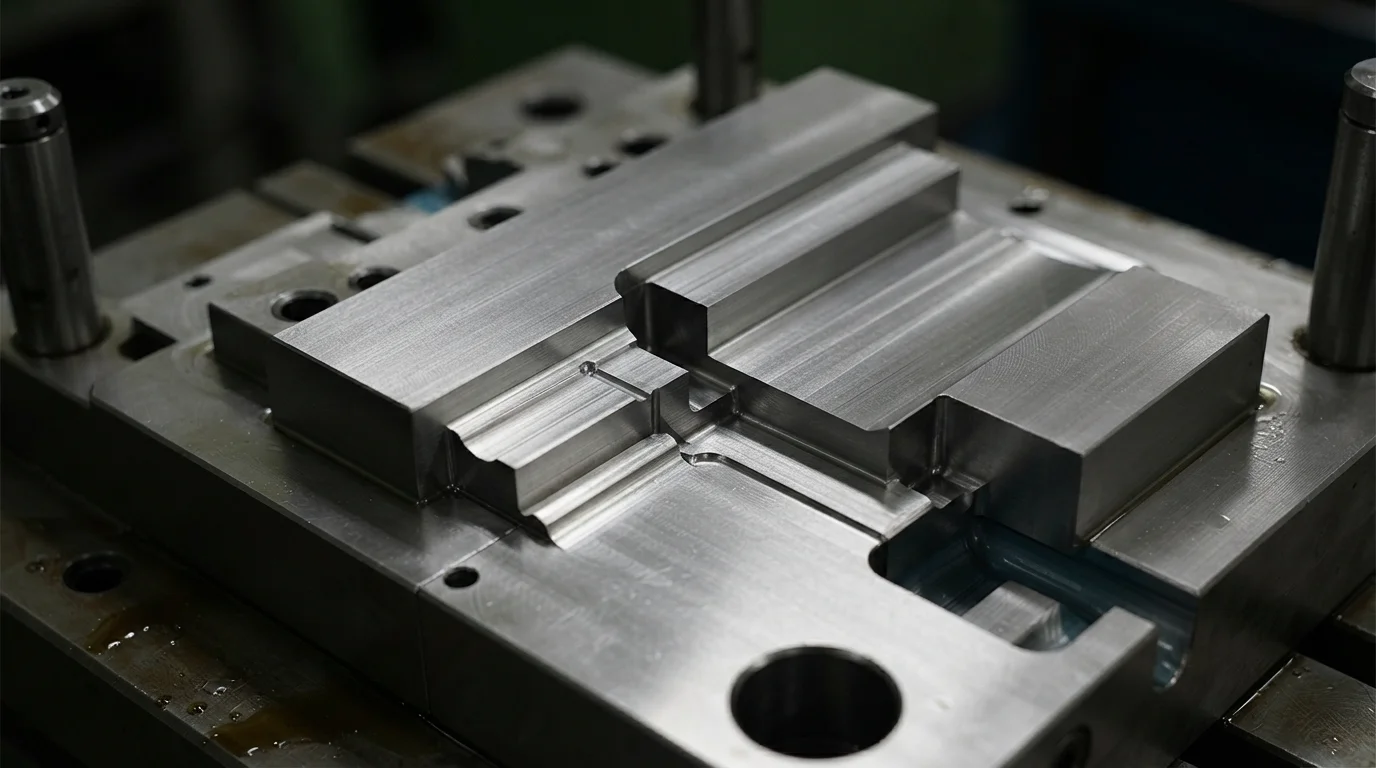
A aplicação dos princípios deste guia de design de moldagem por injeção de duas injeções previne colisões do aço da ferramenta durante o ciclo de rotação de 180 graus do molde. Projetar folgas rotacionais adequadas requer criar bolsões de alívio medindo de 0,1 mm a 0,2 mm no aço da cavidade secundária. Os bolsões de alívio evitam que a cavidade secundária do molde esmague ou arranhe o substrato pré-moldado durante o fechamento de alta pressão.
Precisão superfícies de fechamento retificada com ombros de vedação de 90 graus cria barreiras mecânicas positivas contra vazamento de elastômero macio. Manter as tolerâncias de ajuste das áreas de selagem mais apertadas que 0,01 mm garante uma separação de cores visual nítida sem rebarbas cosméticas.
As etapas de engenharia de ferramentaria rotacional incluem:
- Projeto do bolsão de alívio da cavidade—Usinar degraus de alívio de 0,15 mm nas faces da cavidade secundária previne o arranhamento do substrato no fechamento do molde.
- Inclusão do degrau de selagem perimetral—Incorporar um degrau de 0,5 mm a 90 graus ao longo da borda do overmold cria uma linha de corte nítida.
- Pré-compensação da retração do substrato—Considerar a contração térmica do primeiro shot garante o encaixe exato dentro das cavidades secundárias.
- Separação da localização dos gates—Posicionar os drops secundários do hot runner afastados dos gates primários evita a refusão do substrato.
Recursos de Travamento Mecânico: Dovetails, Furos e Undercuts
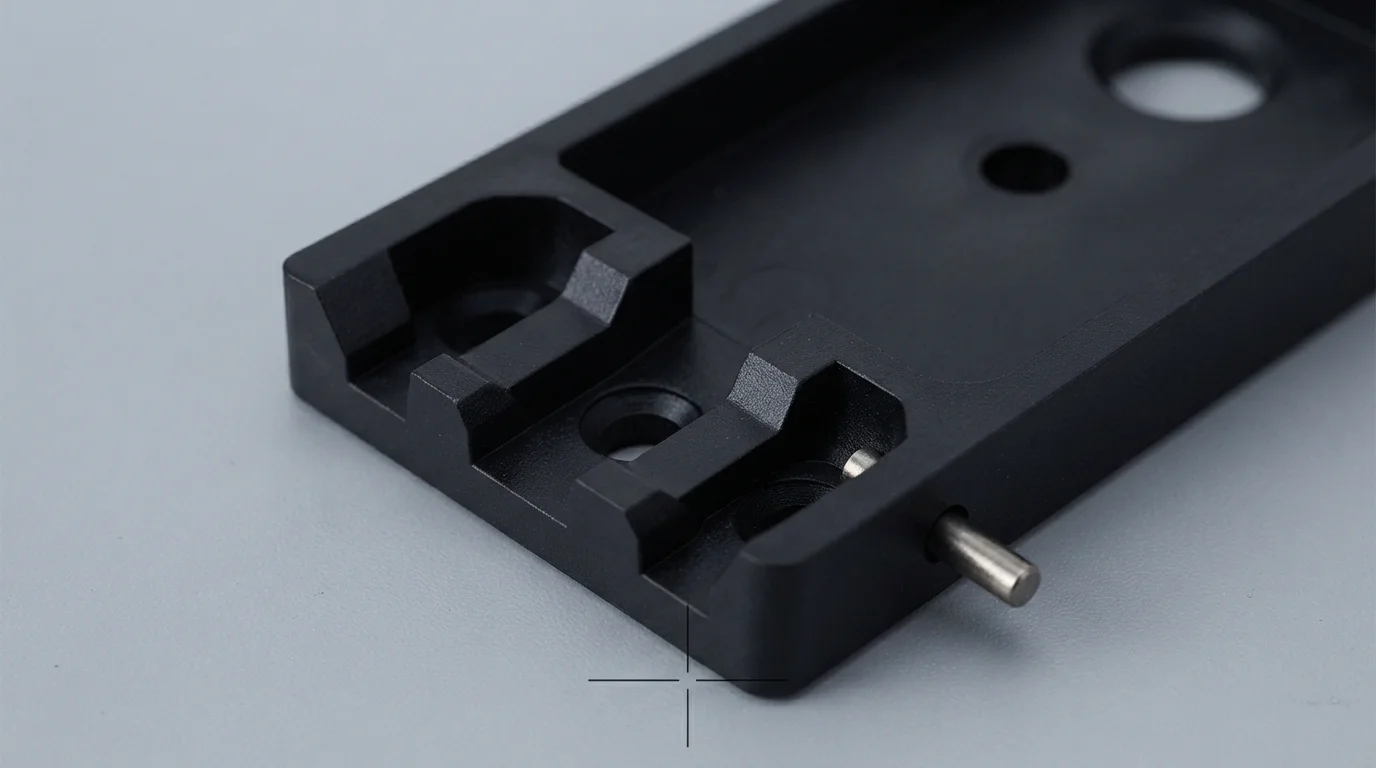
A adesão química entre polímeros pode enfraquecer quando os componentes são expostos a produtos químicos de limpeza agressivos, umidade ou cisalhamento cíclico dinâmico. Incorporar recursos de travamento mecânico no substrato plástico rígido proporciona retenção física permanente que evita a delaminação.
Substratos moldados a partir de plásticos de engenharia polares, como o reforçado com fibra de vidro, PA66 se beneficiam substancialmente de canais de travamento mecânico. Projetar ranhuras dovetail a 90 graus, undercuts e furos passantes permite que o elastômero fundido flua através do substrato e se rebitar no lado oposto. Seguir um guia de projeto consolidado de moldagem por injeção de dois shots elimina os riscos de descascamento interfacial ao longo de ciclos de vida prolongados nos setores automotivo e médico.
Por que escolher a JUCHENG para revisão de DfM 2K e ferramental
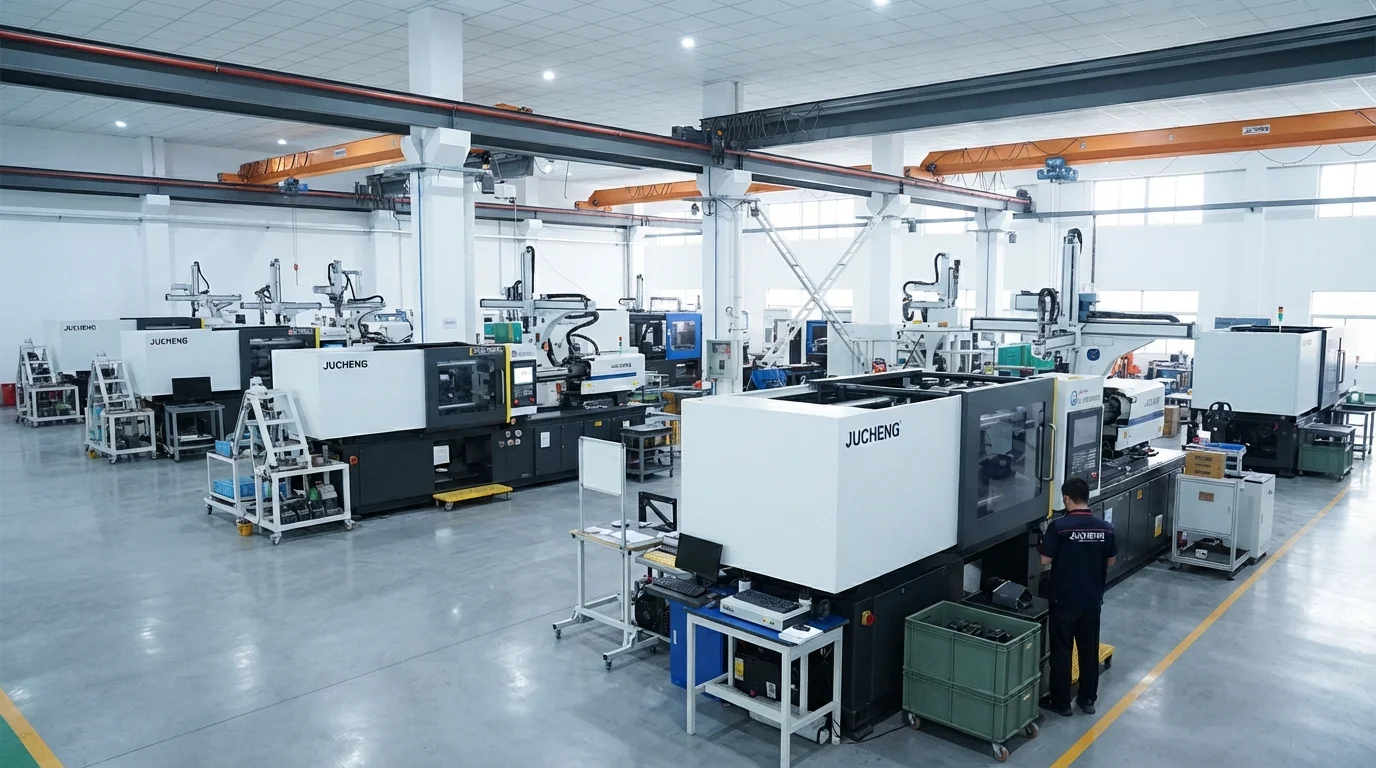
A parceria com a JUCHENG proporciona acesso a uma instalação de fabricação avançada que abriga mais de 35 prensas de injeção automatizadas, com força de fechamento de 15T a 3000T. A operação de uma ferramentaria interna com 25 conjuntos de máquinas CNC de 5 eixos permite a usinagem precisa de superfícies de aço de vedação a partir de material endurecido S136 ou aço para ferramentas H13. Nossa equipe de engenharia oferece uma revisão de DfM gratuita em 24 horas para cada CAD enviado, analisando a espessura da parede do substrato, os ângulos de saída e as folgas rotacionais antes do corte do aço.
Sistemas de gestão da qualidade certificados pela IATF 16949 e ISO 13485 respaldam cada lote de produção multi-shot, oferecendo documentação completa PPAP Nível 3 para programas automotivos. A operação de um departamento de moldagem em sala limpa ISO Classe 8 protege os componentes médicos contra contaminação por partículas durante a moldagem e o drop-packaging. Seguir um guia de projeto rigoroso de moldagem por injeção de dois shots evita colisões de ferramental e rebarbas durante moldagem por injeção de dois disparos.
Perguntas Frequentes (FAQs)
Por que as folgas rotacionais das cavidades são críticas no projeto de moldes 2K?
As folgas da cavidade rotacional proporcionam um alívio de 0,1 mm a 0,2 mm na cavidade secundária do molde para evitar o esmagamento ou riscamento do substrato pré-moldado quando o molde fecha após a rotação de 180 graus. Uma folga inadequada danifica o substrato e destrói as superfícies de vedação do molde.
Qual é a proporção recomendada de espessura de parede entre a primeira e a segunda injeção?
As regras de projeto recomendadas determinam que a espessura de parede do sobremoldagem secundária deve permanecer igual ou ligeiramente mais fina que o substrato rígido primário, tipicamente de 1,0 mm a 2,5 mm. Paredes secundárias mais espessas resfriam mais lentamente, criando marcas de afundamento e distorção por contração térmica.
Como as superfícies de vedação evitam rebarbas na segunda injeção na moldagem 2K?
As superfícies de vedação do ferramental fixam-se firmemente contra o substrato rígido ao longo de um degrau de vedação de 90 graus com 0,5 mm de largura. Manter as tolerâncias de ajuste do aço de vedação mais apertadas que 0,01 mm impede que o fundido de elastômero macio de baixa viscosidade escoe sobre os limites cosméticos do substrato.
Cantos internos vivos podem causar delaminação em peças 2K?
Cantos internos vivos criam concentrações localizadas de tensão de entalhe e impedem o fluxo suave do elastômero. Adicionar raios generosos (mínimo de 0,5 mm) em todos os cantos de transição promove um empacotamento uniforme do fundido e melhora a durabilidade da ligação interfacial.
Como a contração do substrato primário afeta o ajuste da cavidade secundária?
Os substratos primários contraem ligeiramente durante o resfriamento antes que ocorra a rotação de 180 graus. Os engenheiros de ferramental devem calcular as taxas de contração volumétrica e pré-compensar as dimensões da cavidade secundária para garantir uma vedação firme sem apertar o substrato.
Por que uma revisão de DfM de 24 horas é essencial antes de cortar o aço do molde 2K?
Realizar uma revisão antecipada de DfM avalia as folgas rotacionais, os ângulos de vedação e os posicionamentos dos pontos de injeção enquanto os arquivos CAD ainda são digitais. Identificar precocemente possíveis riscos de rebarba ou colisão elimina retrabalho caro no molde e longos atrasos no ferramental.